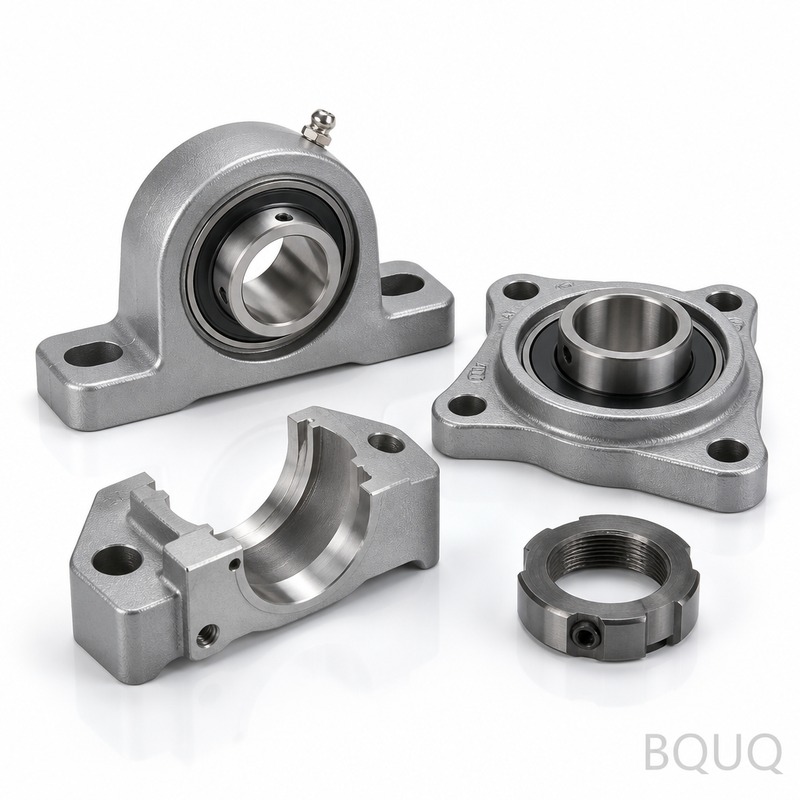
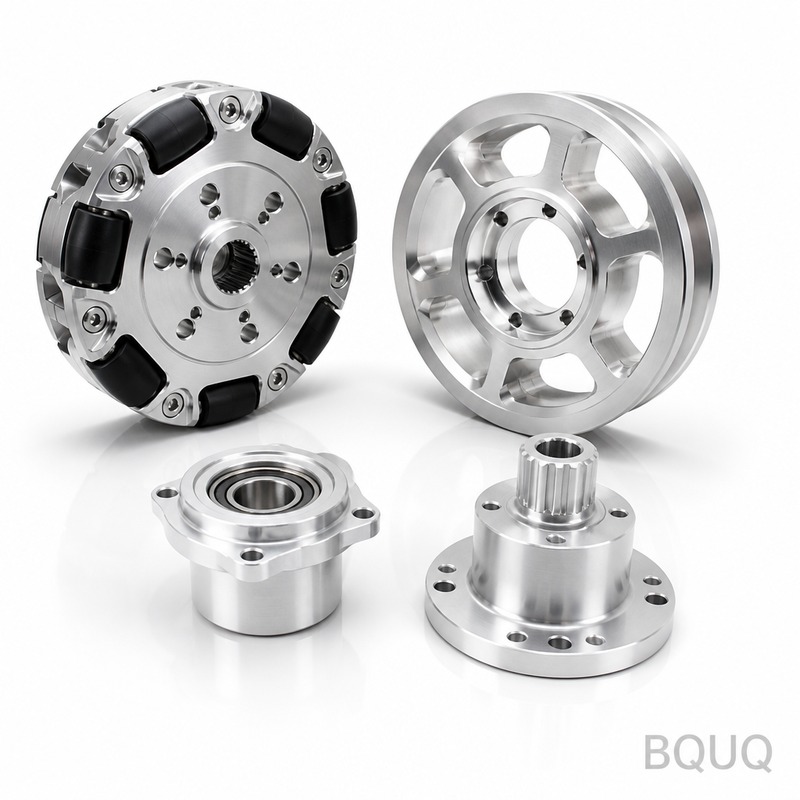
Efectores Finales para Robots Mecanizados por CNC BQUQ | Fabricación de Precisión Hecha en China
Estos son efectores finales para robots mecanizados por CNC: mordazas de pinza personalizadas, placas de colector de vacío y cambiadores de herramientas, cortados de aluminio o acero sólido en nuestro
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
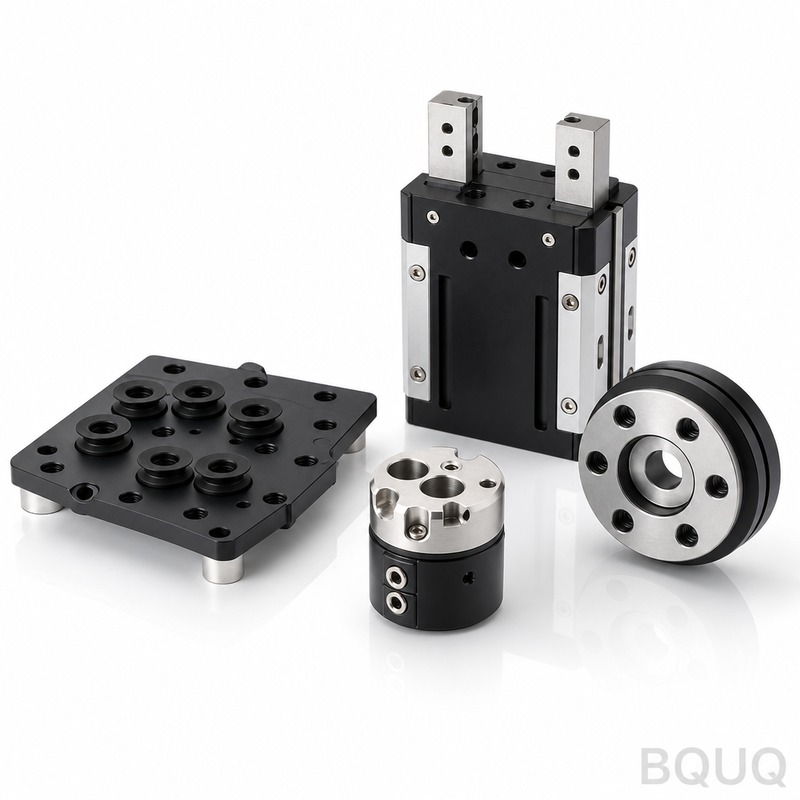
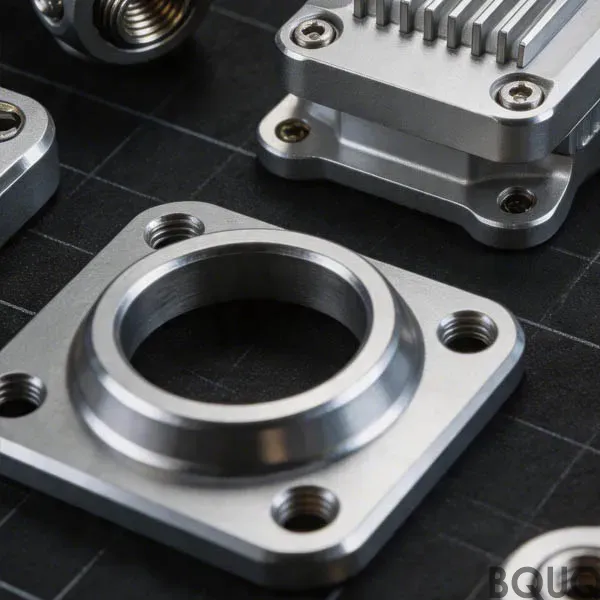
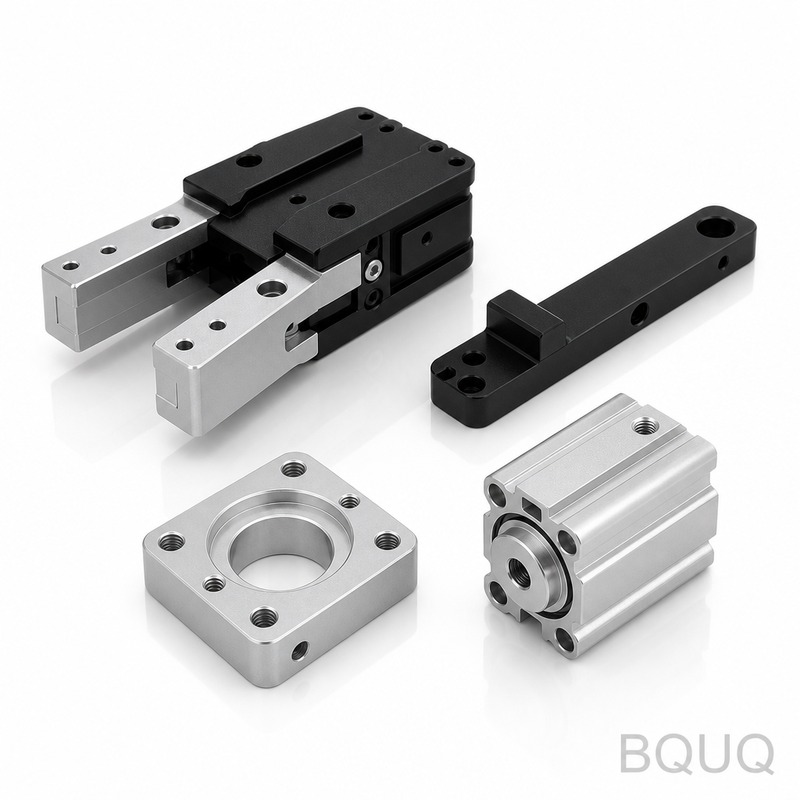
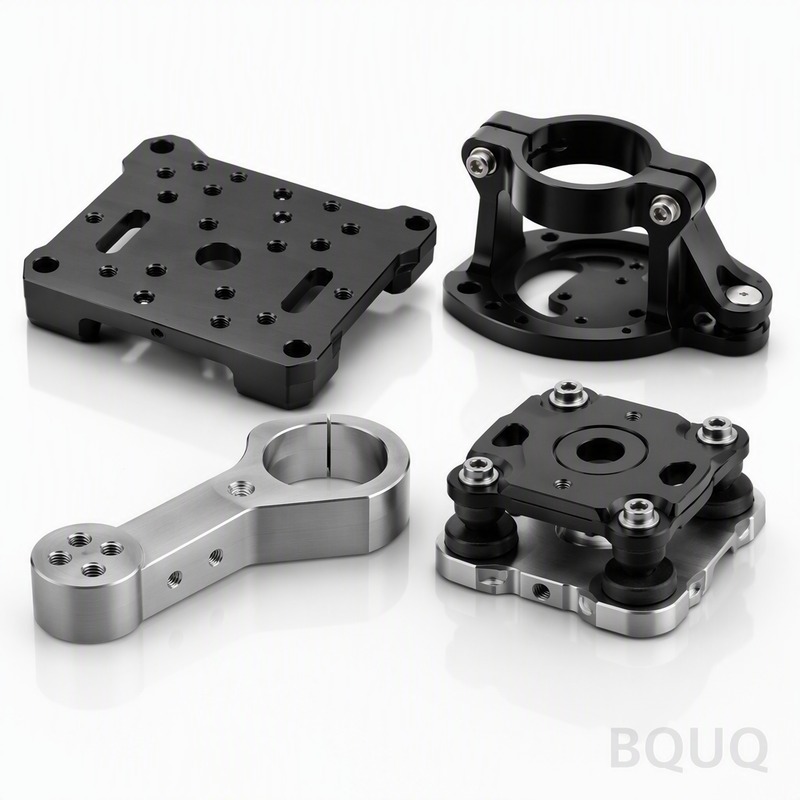
Estos son efectores finales para robots mecanizados por CNC: mordazas de pinza personalizadas, placas de colector de vacío y cambiadores de herramientas, cortados de aluminio o acero sólido en nuestros centros de mecanizado de 5 ejes DMG MORI. Obtiene una tolerancia posicional de ±0.005 mm, descentramiento concéntrico de 0.01 mm y dureza superficial de 48 HRC (opcionalmente 60 HRC) directamente de fábrica, con un plazo de entrega de 7 días para geometrías estándar. Sin ensamblaje, sin soldaduras, sin flexión oculta: solo una pieza sólida de metal que sostiene su pieza exactamente donde su robot cree que está.
Por Qué la Muñeca de Su Robot Necesita una Interfaz Más Rígida Que Su Centro de Mecanizado
Su brazo robótico se repite con una precisión de ±0.02 mm, pero si el efector final se flexiona 0.03 mm bajo carga, pierde esa precisión. Nuestros efectores finales para robots mecanizados por CNC están diseñados con una relación rigidez-peso de 2.5:1 en comparación con las fabricaciones soldadas. Logramos esto mecanizando desde una sola palanquilla de aluminio 7075-T6 o acero preendurecido 4140, eliminando la distorsión por soldadura y las grietas por alivio de tensiones. La placa de interfaz está rectificada superficialmente a 0.8 Ra, por lo que se asienta a ras contra la cara de montaje de su robot, sin calzas, sin re-apriete después de los primeros 100 ciclos.
Cómo Sujetan los Portapinzas ER las Herramientas Sin Descentramiento
La mayoría de los efectores finales atornillan un portapinzas separado, lo que duplica la acumulación de tolerancias. Nosotros mecanizamos el alojamiento del portapinzas directamente en el cuerpo del efector: una sola configuración, un solo datum. El asiento del portapinzas ER20 está mandrinado con tolerancia H7 (0/+0.012 mm) y el cono interno está rectificado con un descentramiento total de 0.01 mm. Cuando sujeta un pasador de 6 mm o un accesorio neumático, queda perfectamente centrado. Si necesita un agujero personalizado para una almohadilla de pinza no estándar, podemos mantener ese agujero en ±0.005 mm y aun así enviarlo en 10 días.
Materiales y Tratamiento Térmico que Usamos para Cada Carga Útil del Robot
Haga coincidir el metal con el trabajo. Para cargas útiles de menos de 10 kg, usamos aluminio 6061-T6: mecanizado y luego anodizado duro con una dureza superficial equivalente a 60 HRC, que resiste el desgaste abrasivo de piezas de plástico o fibra de carbono. Para cargas útiles de hasta 50 kg, cambiamos a 7075-T6 (límite elástico de 503 MPa) para el cuerpo principal, con insertos de acero para herramientas D2 para los dedos de sujeción, endurecidos a 58–60 HRC. Para entornos de alta temperatura o corrosivos (manipulación de alimentos, soldadura), mecanizamos acero inoxidable 17-4 PH, envejecido a H900 (40 HRC) y luego pasivado. Cada tratamiento térmico se realiza internamente con un registro de horno certificado: sin subcontratación, sin conjeturas.
Inspección Antes de Cada Envío: Qué Medimos y Por Qué Importa
No enviamos una pieza porque "se ve bien". Cada efector final para robots mecanizado por CNC pasa por una inspección de 12 puntos en una máquina de medición por coordenadas (CMM) Zeiss. Medimos: (1) posiciones de los agujeros de montaje con ±0.005 mm, (2) planitud del datum a 0.005 mm sobre 100 mm, (3) descentramiento del portapinzas a 0.01 mm TIR, (4) acabado superficial en las caras de sujeción a 0.8 Ra, (5) dureza en tres puntos del cuerpo, (6) profundidad de rosca con un calibre pasa/no pasa. El informe de inspección se le envía por correo electrónico junto con el número de seguimiento. Si alguna dimensión está fuera de especificación, la remecanizamos, no la remendamos, no la soldamos, no la enviamos de todos modos.
Para geometrías complejas, también verificamos con un escáner de luz blanca (GOM ATOS) y comparamos la malla con su archivo STEP. El mapa de desviación se adjunta al informe CMM. Esta es la razón por la que nuestros efectores finales se integran en su línea de producción sin retrabajo manual. Es fabricación de precisión hecha en China, pero con la documentación que esperaría de un taller alemán o suizo, a un costo 40% menor.
Opciones de Acabado Superficial: Desde Mecanizado Estándar Hasta Pulido Espejo para Materiales Adhesivos
El acabado estándar es de 0.8 Ra en todas las caras funcionales y 3.2 Ra en el resto. Pero si está recogiendo películas adhesivas, juntas de goma o piezas húmedas, podemos pulir las caras de contacto de la pinza a 0.2 Ra; esto reduce el coeficiente de fricción en un 15% y evita que el material se adhiera a la mordaza. Para efectores finales de vacío, lapeamos la superficie de sellado a 0.1 Ra y agregamos una ranura para junta tórica de 0.5 mm mecanizada con una profundidad de ±0.01 mm. Si necesita un agarre texturizado para piezas aceitosas, podemos electroerosionar (EDM) un patrón de aspa (0.3 mm de profundidad) en las caras de la mordaza: sin deslizamiento, incluso con una holgura de 0.5 mm.
Diseño de Reducción de Peso: Cómo Eliminamos Metal Sin Perder Rigidez
Cada 100 gramos que elimina de la muñeca significa que su robot puede funcionar un 5% más rápido o llevar un 3% más de carga útil. Usamos optimización topológica en el cuerpo: comenzamos con su archivo STEP, ejecutamos análisis de elementos finitos (FEA) en SolidWorks y eliminamos material de las zonas de baja tensión. Resultados típicos: reducción de peso del 25–30% en piezas de aluminio, 20% en acero. Pero nunca dejamos paredes delgadas sin soporte: el espesor mínimo de pared es de 2.5 mm para aluminio y 1.5 mm para acero, verificado por nuestra simulación. Si tiene un presupuesto de peso específico, lo cumplimos. Si no lo tiene, le indicamos dónde el metal extra no está haciendo nada y lo eliminamos.
7 días (estándar), 10 días (con tratamiento térmico)
MOQ
Sin MOQ: pida 1 pieza o 1000 piezas al mismo precio por unidad
Inspección
Informe CMM completo (Zeiss), mapa de desviación del escáner GOM incluido
Colocación de Agujeros Roscados: Por Qué Roscamos Directamente en el Cuerpo en Lugar de Usar Insertos
Los insertos Helicoidales añaden costo y un punto de fallo. Para efectores finales para robots mecanizados por CNC con carga útil de menos de 40 kg, roscamos directamente en el cuerpo: M3 a M12, clase 6H. Para aluminio, usamos machos de conformado (no machos de corte) que endurecen el material por deformación y evitan el desprendimiento de rosca a alto par. Probado: una rosca M6 en aluminio 7075-T6 soporta 12 N·m sin desprenderse, un 20% más que una rosca cortada. Para acero, también usamos machos de rodillar. Si está montando un sensor pesado o un cilindro neumático que se retirará con frecuencia, le recomendaremos un inserto roscado, pero le explicaremos por qué, no solo lo haremos por defecto.
Preguntas Frecuentes: Respuestas Rápidas para Ingenieros que No Tienen Tiempo de Leer Manuales
¿Cuál es su cantidad mínima de pedido para un efector final personalizado?
Sin MOQ: mecanizamos un prototipo para usted al mismo precio por unidad que un lote de producción completo, porque nuestra configuración CNC es la misma en ambos casos.
¿Pueden mecanizar un efector final a partir de mi modelo 3D si no tiene una forma estándar?
Sí, envíe cualquier archivo STEP o IGES; revisaremos la geometría para verificar su fabricabilidad en 4 horas y sugeriremos cambios de espesor de pared o tolerancia si es necesario.
¿Cómo garantizan las dimensiones indicadas en la tabla?
Cada unidad se mide en una CMM Zeiss y se verifica con un escáner GOM; el informe de inspección se incluye con el envío, y reembolsamos su costo de inspección si encuentra una discrepancia.
¿Cuál es su plazo de entrega típico si necesito 500 piezas de un efector complejo?
7 días para prototipos, 15 días para lotes de producción de 500 piezas: operamos 20 máquinas CNC 24/7, y compartiremos un cronograma de producción con usted antes de que realice el pedido.
Antes de especificar su próximo efector, lea nuestra guía de selección de herramientas de corte CNC: explica cómo la geometría de la herramienta afecta el acabado superficial en caras curvas de pinzas. Y consulte nuestra guía de tolerancias de mecanizado CNC para entender por qué ±0.005 mm es realista para el tamaño de su pieza y qué costo implica. Ambas son gratuitas, sin registro.
Envíe su dibujo hoy. Le devolveremos un presupuesto firme en 12 horas, con un informe DFM (diseño para fabricabilidad) que señale cualquier problema de tolerancia o material antes de que se comprometa. Sin MOQ, sin costos ocultos de herramientas, sin sorpresas. Envíe su archivo STEP por correo electrónico a sc@bquq.com, o escríbanos por WhatsApp al +86 13713157787. Si tiene prisa, mencione "effector" en la línea de asunto y priorizaremos su presupuesto sobre las solicitudes estándar.
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.