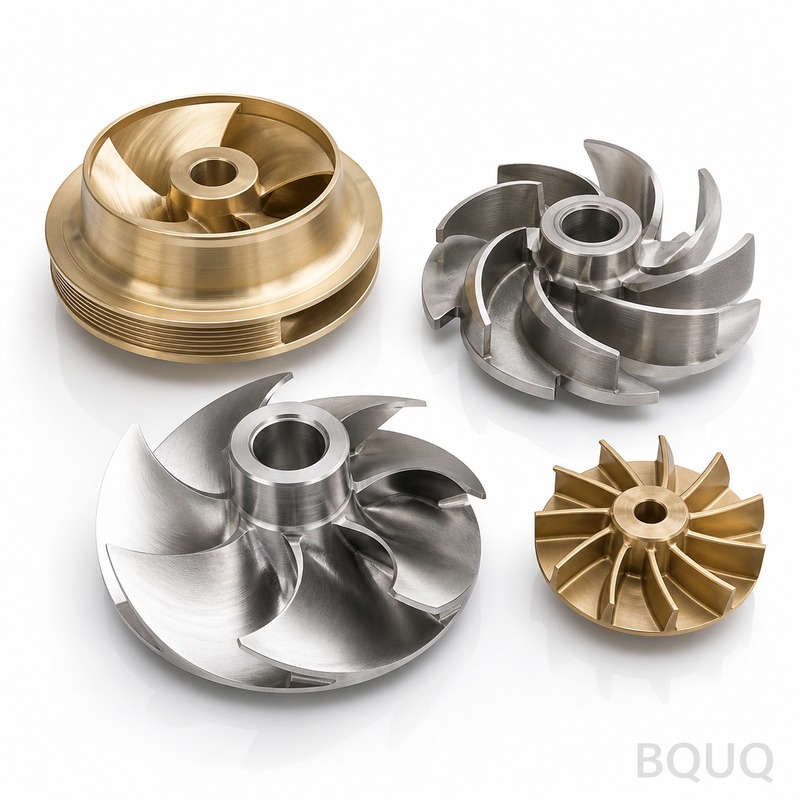
Lo Que Obtiene: Un Impulsor de Bomba que se Equilibra con 0.02 mm de Descentramiento Este es un impulsor de bomba mecanizado por CNC, cortado de barra sólida o tocho, no fundido.
Impulsores de Bomba Mecanizados CNC BQUQ | Fabricación de Precisión en China
Lo Que Obtiene: Un Impulsor de Bomba que se Equilibra con 0.02 mm de Descentramiento Este es un impulsor de bomba mecanizado por CNC, cortado de barra sólida o tocho, no fundido. El beneficio es sim
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Lo Que Obtiene: Un Impulsor de Bomba que se Equilibra con 0.02 mm de Descentramiento
Este es un impulsor de bomba mecanizado por CNC, cortado de barra sólida o tocho, no fundido. El beneficio es simple: obtiene un perfil de álabe que mantiene una tolerancia de ±0.005 mm y un descentramiento total de 0.02 mm. Eso significa menos vibración, mayor vida útil del sello y mayor eficiencia de la bomba. Entregamos con un plazo estándar de 15 días, con dureza de hasta 45 HRC para fluidos abrasivos.
Por Qué Cortamos Impulsores de Barra Sólida en Lugar de Fundición
Los impulsores fundidos tienen porosidad interna y espesor de álabe inconsistente. Mecanizamos desde aluminio 6061-T6, acero inoxidable 316L o dúplex 2205. La trayectoria de la herramienta elimina material en una secuencia de desbaste en espiral, seguida de una pasada de acabado de 0.2 mm. El resultado: una superficie de álabe con Ra 0.8 µm, sin ángulo de desmoldeo y sin vacíos ocultos. Usted diseña el perfil 3D; nosotros lo mantenemos según el modelo, no según un patrón.
Mecanizado de Cinco Ejes para Álabe Retorcidos y Ángulos de Salida Estrechos
La mayoría de los impulsores de bomba tienen álabes retorcidos que una fresadora de 3 ejes no puede alcanzar sin re-sujetar. Utilizamos mecanizado simultáneo de 5 ejes. Esto significa que la herramienta se inclina para mantener una carga de viruta constante en el lado de presión y el lado de succión del álabe. Podemos mecanizar ángulos de salida de hasta 15 grados sin dejar una línea de testigo. Para impulsores cerrados, utilizamos una fresa de mango corto personalizada con un radio de esquina de 0.5 mm para acceder al espacio del cubrimiento.
Equilibrado y Descentramiento: Los Números que Detienen la Cavitación
Los impulsores desequilibrados causan fatiga en el eje y desgaste del sello. Realizamos un equilibrio dinámico de dos planos en cada impulsor de más de 100 mm de diámetro. El límite es G2.5 según ISO 1940-1, lo que se traduce en 0.02 mm de descentramiento en el orificio del cubo. Para bombas de alta velocidad (más de 3000 RPM), ofrecemos equilibrio G1.0 como opción estándar. También rectificamos el orificio del cubo con ajuste H7 después del mecanizado, para que la inserción del eje sea repetible.
Materiales y Tratamiento Térmico que Usamos para Servicio Abrasivo o Corrosivo
Para agua limpia, el aluminio 6061-T6 es suficiente. Para agua de mar, utilizamos 316L o súper dúplex 2507. Para bombas de lodo, mecanizamos acero inoxidable 17-4 PH y luego tratamos térmicamente a 45 HRC. Las opciones de recubrimiento duro incluyen níquel químico (50 µm) y pulverización de carburo de tungsteno (300 µm) para fluidos con arena. No fundimos, por lo que obtiene la densidad completa del material forjado — sin microporosidad, sin inclusiones de arena.
Inspección Antes de Cada Envío: Datos de CMM y Prueba de Flujo
Cada impulsor pasa por una CMM Zeiss con una sonda de 0.5 µm. Verificamos el espesor del álabe en 10 puntos por paleta, el diámetro del orificio del cubo y el descentramiento de la cara. Para trabajos críticos, incluimos un informe escrito con los valores medidos reales. También realizamos una prueba de tintes penetrantes en piezas de acero inoxidable para confirmar que no haya grietas superficiales. Usted recibe el archivo de datos, no solo un certificado.
Plazo de Entrega y Envío: 15 Días Estándar, 7 Días Urgente
El plazo de entrega estándar es de 15 días hábiles desde la aprobación del dibujo. Para un pedido urgente de hasta 50 piezas, podemos hacerlo en 7 días con un recargo del 20%. Enviamos por DHL o FedEx para lotes pequeños, o por transporte marítimo para más de 200 kg. Cada impulsor se envuelve en papel VCI y se empaqueta en espuma — sin contacto de metal desnudo durante el tránsito. También marcamos la pieza con un número de lote grabado con láser dentro del orificio del cubo.
Descentramiento Total (orificio del cubo vs álabes)
0.02 mm estándar, 0.01 mm bajo pedido
Equilibrado Dinámico
G2.5 según ISO 1940-1, G1.0 opcional
Plazo de Entrega (estándar)
15 días hábiles
MOQ
Sin MOQ – se acepta una sola pieza
¿Tienen una cantidad mínima de pedido?
Sin MOQ — mecanizamos un solo impulsor prototipo para pruebas y luego escalamos a producción después de la aprobación.
¿Pueden mecanizar mi perfil de álabe personalizado desde un archivo STEP?
Sí, envíe cualquier archivo STEP, IGES o Parasolid; nuestros ingenieros verifican el acceso de la herramienta y sugieren una trayectoria de herramienta modificada si el ángulo del álabe supera los 15 grados.
¿Cómo verifican que el impulsor esté dentro de la tolerancia antes del envío?
Utilizamos una CMM Zeiss para medir el espesor del álabe, el diámetro del orificio y el descentramiento, e incluimos el informe de medición con cada envío.
¿Cuál es el plazo de entrega más rápido para un lote pequeño?
Para hasta 50 piezas, podemos enviar en 7 días hábiles con un recargo por urgencia, pero se prefiere el plazo estándar de 15 días para mantener todos los controles de calidad.
Envíe su dibujo del impulsor a sc@bquq.com o por WhatsApp al +86 13713157787. Respondemos con una cotización firme y comentarios de DFM dentro de 12 horas. Sin MOQ, sin cargos ocultos de herramientas, solo fabricación de precisión hecha en China.