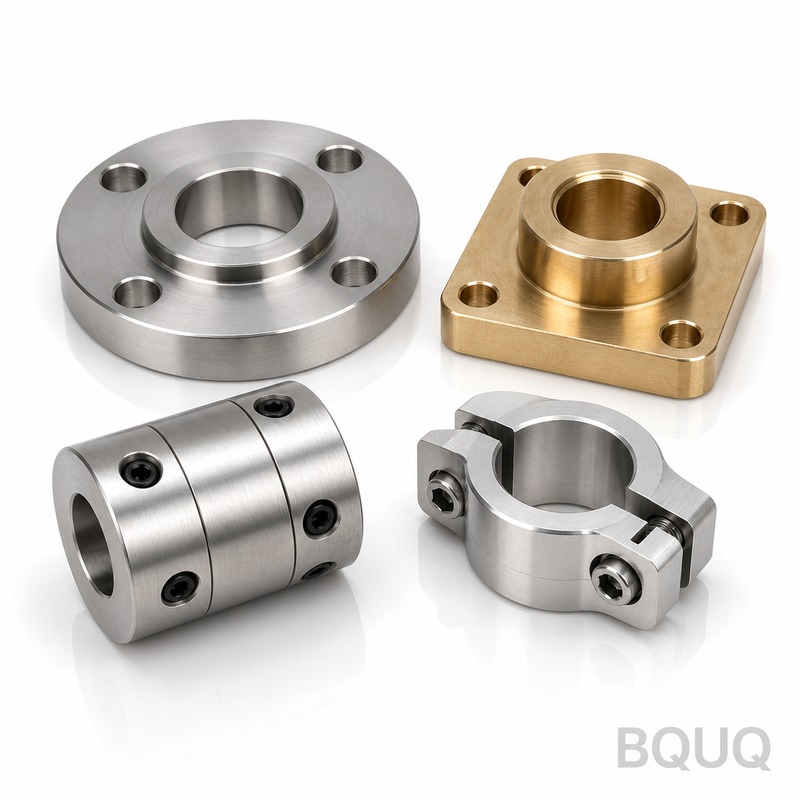
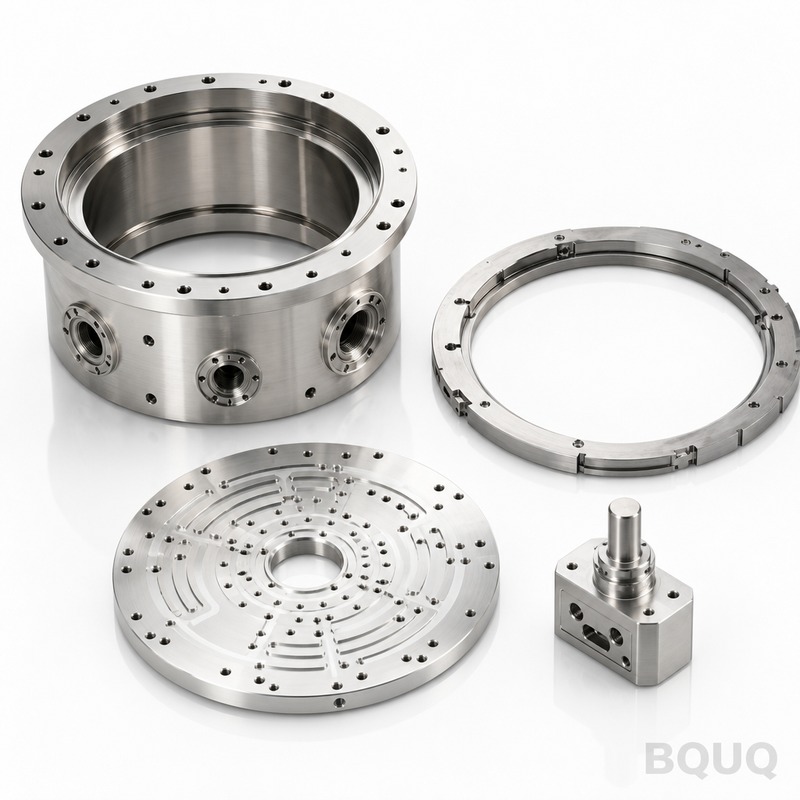
Estas son bridas y acoplamientos mecanizados CNC utilizados para transferir par entre ejes, montar mandriles o localizar fijaciones, todo mecanizado en una sola configuración en
Acoplamientos y Bridas de Precisión Mecanizados CNC BQUQ | Cubos con Desviación Cero, Entrega en 24h
Estas son bridas y acoplamientos mecanizados CNC utilizados para transferir par entre ejes, montar mandriles o localizar fijaciones, todo mecanizado en una sola configuración en nuestra fábrica de D
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Estas son bridas y acoplamientos mecanizados CNC utilizados para transferir par entre ejes, montar mandriles o localizar fijaciones, todo mecanizado en una sola configuración en nuestra fábrica de Dongguan. Mantenemos la desviación radial en 5 µm y las tolerancias de los agujeros en ±0.005 mm, con dureza de hasta 58 HRC bajo petición. El plazo de entrega típico es de 7 días para lotes pequeños, y ofrecemos sin MOQ para tamaños estándar de piezas en bruto.
Cómo Eliminamos la Desviación en el Agujero Piloto y la Cara de la Brida
La desviación reduce la vida útil de la herramienta y estropea la concentricidad de la pieza. Mecanizamos el agujero piloto y la cara de la brida en la misma operación de sujeción en nuestros centros de mecanizado de 5 ejes Mazak. Esto significa que las características de referencia se cortan sin re-sujetar, por lo que la relación geométrica no depende de la habilidad del operario. Para acoplamientos críticos, añadimos una pasada final de skiving con inserto de CBN; esto elimina la capa endurecida por deformación del desbaste y lleva el acabado superficial a Ra 0.4 µm. Nuestros informes de inspección muestran valores reales de desviación, no solo declaraciones de "dentro de especificación".
Materiales y Tratamiento Térmico que Usamos para Bridas y Acoplamientos
Disponemos de acero 1045, 4140, 4340 y acero inoxidable 17-4PH en barra redonda y placa. Para bridas estándar, usamos 1045 en condición normalizada (HB 170-210) y torneamos en duro las caras de contacto. Si necesita resistencia al desgaste, ofrecemos temple completo de 4140 a 28-32 HRC, o endurecimiento por inducción del agujero y el chavetero a 50-55 HRC. Para entornos corrosivos, el 17-4PH se suministra en condición H1025 (33-38 HRC). También mecanizamos bridas de aluminio 6061-T6 y 7075-T6 para montajes de servomotores donde el peso es crítico.
Acabado de Agujeros: Bruñido vs. Mandrinado Fino vs. Rectificado Interior
El agujero es donde comienzan la mayoría de las fallas en los acoplamientos. Para agujeros de menos de 25 mm, mandrinamos fino con inserto PCD, manteniendo tolerancia H7 y acabado de 0.8 µm Ra. Para agujeros de 25-80 mm, cambiamos a bruñido Sunnen; esto da un patrón cruzado que retiene lubricante y reduce el desgaste por fricción en ejes con chaveta. Para agujeros de más de 80 mm o aquellos que requieren superficies endurecidas por encima de 45 HRC, rectificamos internamente con muela de CBN. No usamos escariadores para agujeros finales; los escariadores copian el error de posición del agujero existente. El mandrinado o rectificado lo corrige.
Equilibrado y Normas de Chaveteros para Rotación de Alta Velocidad
Si su acoplamiento gira por encima de 3,000 RPM, la vibración por desequilibrio dañará los rodamientos. Equilibramos dinámicamente cada brida de más de 150 mm de diámetro a grado G2.5 según ISO 1940-1. Para chaveteros, cortamos según DIN 6885 o ANSI B17.1 con brochadora, no con fresa. Un chavetero brochado tiene lados paralelos y fondo plano; una fresa deja un radio que reduce el área efectiva de cizallamiento hasta en un 15%. También ofrecemos estrías evolventes (DIN 5480) bajo petición. Cada pieza equilibrada se marca con el valor de desequilibrio residual en la cara de la brida.
Inspección Antes de Cada Envío: Informes CMM y de Dureza
Cada acoplamiento de brida sale con tres documentos: un informe dimensional de nuestra CMM Zeiss (precisión ±1.5 µm), un trazado de acabado superficial y un certificado de material con número de colada. No hacemos muestreo por lotes; medimos el 100% de las dimensiones críticas en el 100% de las piezas. Para la desviación, usamos una máquina de redondez Talyrond, no un bloque en V con comparador. La diferencia importa: una prueba con bloque en V puede pasar por alto errores de lobulación. Si la pieza tiene chavetero, verificamos su posición con un comparador óptico antes del desbarbado.
Opciones de Acabado Superficial: Desde Mecanizado hasta Óxido Negro y Níquel Químico
El acero mecanizado sin recubrimiento se oxidará en una semana en aire húmedo. Ofrecemos tres acabados estándar. Óxido negro (MIL-DTL-13924) para uso interior, con 0.5 µm de espesor y buena retención de aceite. Níquel químico (AMS 2404) a 25 µm para resistencia a la corrosión; esto es lo que recomendamos para entornos de lavado. Para bridas de aluminio, anodizamos duro a 60 HRC equivalente (según MIL-A-8625 Tipo III) con recubrimiento de 50 µm. No ofrecemos galvanizado por defecto porque fragiliza por hidrógeno los aceros de alta resistencia por encima de 40 HRC a menos que se hornee; podemos hacerlo, pero le pediremos que firme una exención de responsabilidad.
Verificaciones de Diseño de Acoplamientos de Brida Antes de Cotizar
Envíenos su dibujo, pero primero verifique tres cosas. Uno: el agujero piloto debe ser la referencia, no el círculo de pernos. Dos: si el diámetro exterior de la brida supera los 200 mm, indíquenos el grado de equilibrio requerido; G2.5 añade una hora de mecanizado. Tres: especifique la clase de rosca para cualquier agujero roscado (2B es estándar, 3B para alta vibración). Señalaremos los mismos problemas en la revisión de su dibujo. Nuestros ingenieros indicarán cualquier falta de tolerancias geométricas (GD&T) dentro de las 4 horas de recibir su archivo. Mecanizamos según ISO 2768-mK para características sin dimensionar, pero preferimos que dimensione todo.
¿Cuál es el MOQ para acoplamientos de brida personalizados?
Sin MOQ: mecanizamos prototipos individuales y series de producción de un millón de piezas con el mismo sistema de calidad.
¿Pueden modificar un dibujo de brida estándar para mi montaje de motor existente?
Sí, aceptamos DXF, STEP o PDF y redibujaremos su patrón de pernos y agujero piloto para que coincida con la brida del motor dentro de 24 horas.
¿Cómo garantizan la desviación de 5 µm en cada pieza?
Medimos el 100% de las piezas en una máquina de redondez Talyrond e incluimos el informe numérico en el envío, no un certificado de apto/no apto.
¿Cuál es el plazo de entrega más rápido para un pedido urgente de 10 acoplamientos?
Si el material está en stock (1045 o 6061-T6), podemos enviar en 3 días por carga aérea desde nuestra planta de Dongguan.
Obtenga una cotización firme dentro de 12 horas. Envíe su dibujo por correo a sc@bquq.com o envíelo por WhatsApp al +86 13713157787. Responderemos con un precio unitario, plazo de entrega y una lista de verificación de revisión de diseño, sin discurso de ventas genérico. Esto es fabricación de precisión de una fábrica china con 20 años de experiencia que trata su tolerancia como un contrato, no como una sugerencia.