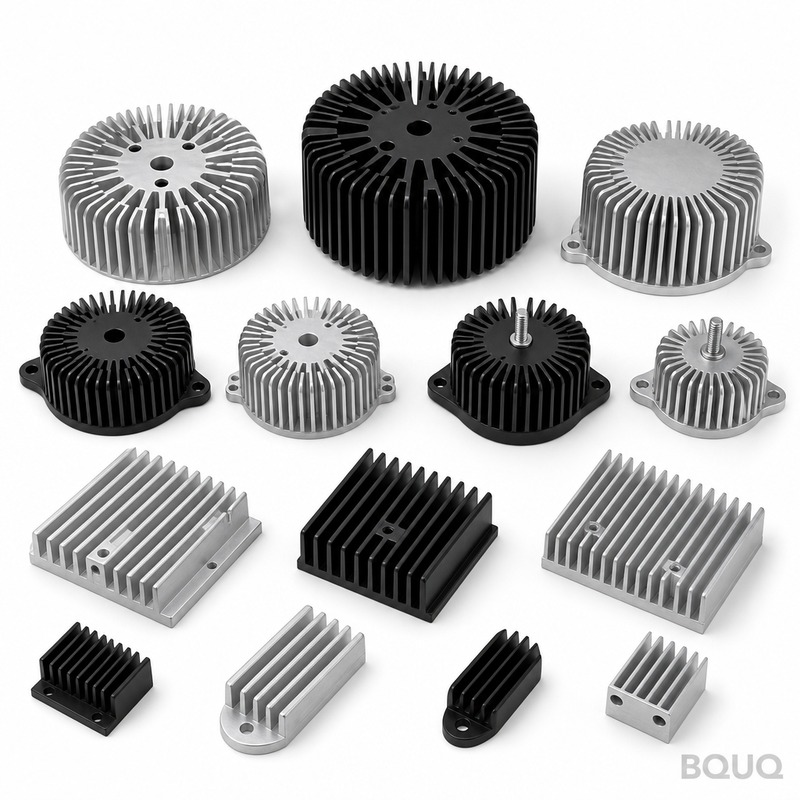
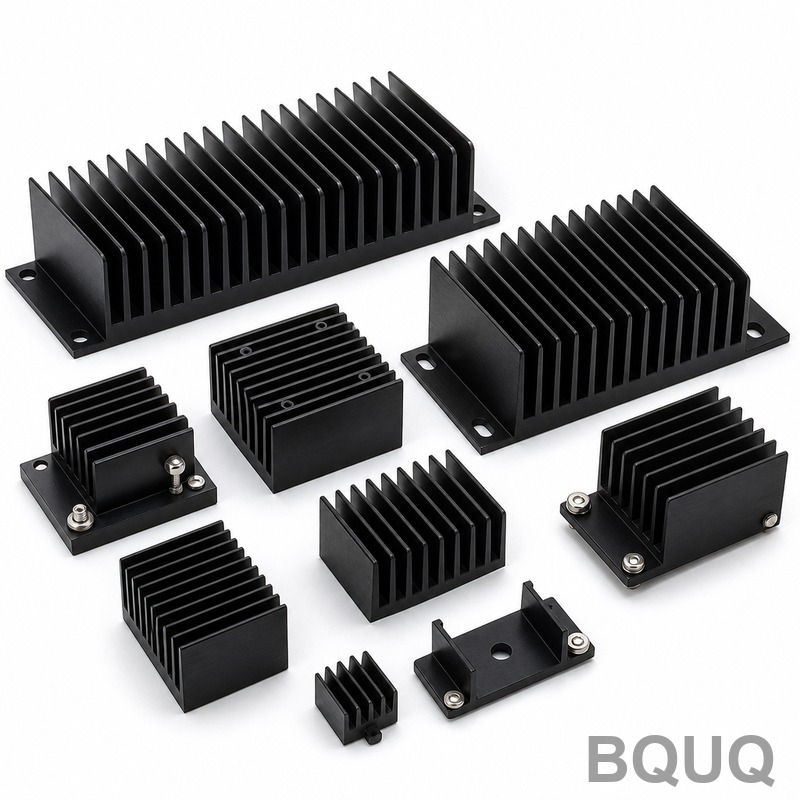
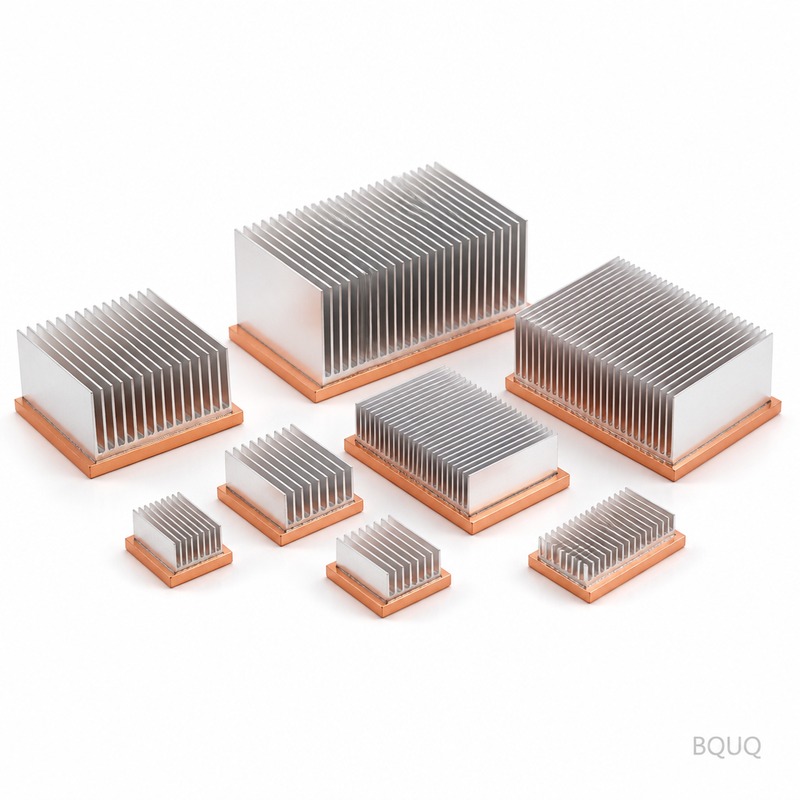
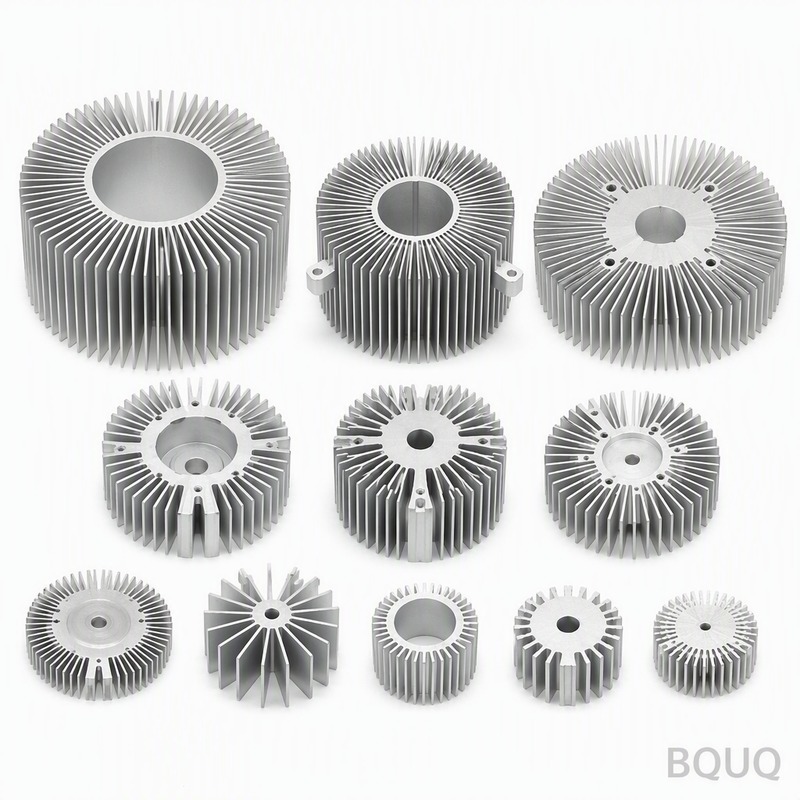
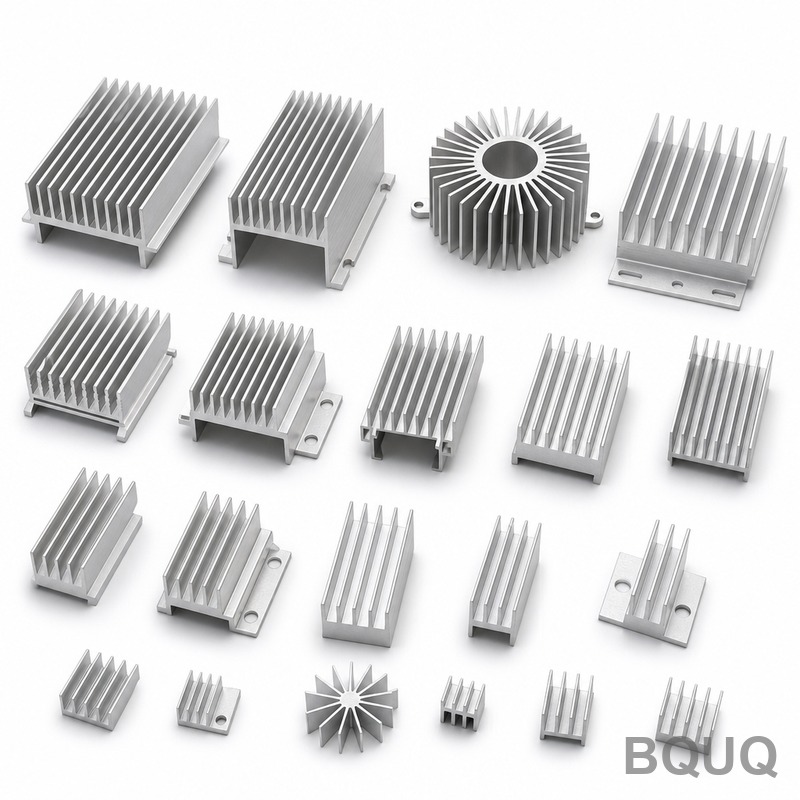
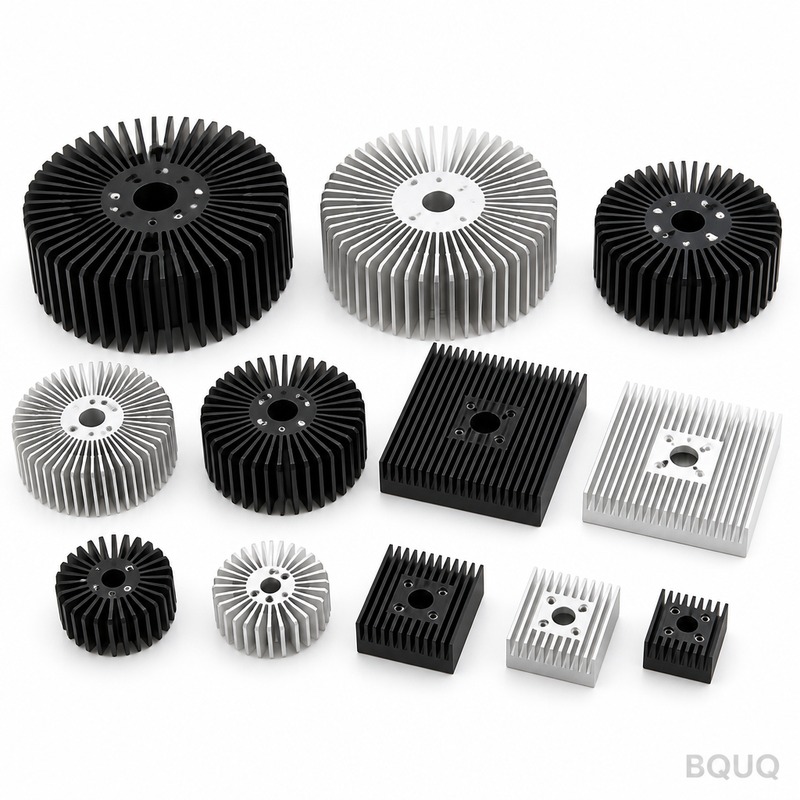
disipadores de calor: aleación de cobre CuZn37, aletas de 0,3 mm con paso de 1,5 mm, planitud de 0,15 mm sobre 100 mm, resistencia térmica de 0,35 K/W. MOQ 50 uds., se envía en 72 horas.
disipadores de calor
disipadores de calor: copper-alloy CuZn37, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 50 pcs, ships in 72 ho...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Los disipadores de calor en aleación de cobre CuZn37 ofrecen una resistencia térmica de 0,35 K/W bajo ΔT = 75 K con aire forzado a 2,0 m/s. Las aletas tienen 0,3 mm de espesor con un paso de 1,5 mm sobre una base de 3,0 mm. El estampado mantiene el paso dentro de ±0,05 mm a lo largo de una producción de 800.000 piezas, con un ciclo de 18 s en una prensa de 110 T y una posición de taladro de ±0,10 mm.
Un disipador de calor en aleación de cobre CuZn37 ofrece una resistencia térmica de 0,35 K/W bajo ΔT = 75 K, aire forzado a 2,0 m/s. Las aletas tienen 0,3 mm de espesor con un paso de 1,5 mm sobre una base de 3,0 mm, y cada lote se envía con un informe CMM en CMM más placa de planitud de granito.
El estampado proporciona un perfil de aleta de 0,3 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 800.000 piezas.
Una sola embestida de 110 T conforma todo el disipador de calor, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje funciona con ±0,05 mm, y el ciclo de 18 s alimenta una línea de 800.000 piezas.
Un solo proveedor ahora cubre calibres de aleta de 0,3 mm a 0,3 mm desde la misma familia de prensas de 110 T, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
El prensado de aleación de cobre CuZn37 mantiene el disipador de calor ligero, desde 280 g según la envolvente, sin sacrificar la densidad de aletas, lo cual importa donde la longitud del recorrido del flujo de aire ya está fijada por la carcasa.
Cada embestida es dimensionalmente idéntica, por lo que la posición de taladro de ±0,10 mm se mantiene a lo largo del lote. Eso es lo que hace repetibles los programas de volumen para cargadores de VE y OBC.
Selección de material y acabado superficial
El material estándar es la aleación de cobre CuZn37, suministrada con anodizado negro Tipo II, 10-15 µm. Para aplicaciones en las que la exposición a cargadores EV y OBC sea una preocupación, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se mantienen en ±0,15 mm, con características críticas como ±0,05 mm en el espesor de base controladas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0,05 mm, y la posición de los orificios se mantiene en ±0,10 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una placa de granito, a 20 °C, contra un límite de 0,15 mm sobre 100 mm, y el paso de aletas se verifica ópticamente a ±0,05 mm. Los informes se emiten con cada lote.
Cada lote incluye un informe CMM de CMM más placa de planitud de granito. Registramos planitud, paso, espesor de base y posición de orificios, y marcamos cualquier valor fuera de ±0,15 mm antes de que salga de la línea.
La trazabilidad del lote va desde la bobina hasta la caja: el número de colada, el rango de carrera de prensa y el registro de inspección permanecen adjuntos, de modo que cualquier incidencia en campo puede vincularse a una corrida específica.
La planitud se mide sobre granito y no sobre fundición, porque 0,15 mm sobre 100 mm en 120 x 80 x 50 mm se lee de forma diferente en una placa que no ha sido lapeada. Los registros conservan ambas lecturas.
Dónde se utiliza esta pieza
En cargadores EV y OBC, la clasificación de 0,35 K/W determina cuánto flujo de aire necesita todavía la carcasa. A las temperaturas de unión de cargadores EV y OBC, las aletas de 0,3 mm con paso de 1,5 mm mantienen el delta-T dentro del presupuesto del sensor.
Las reglas de encapsulado y vibración de cargadores EV y OBC empujan hacia una construcción de una sola pieza. Un disipador de calor estampado no tiene adhesivo que se deforme por fluencia, que es el modo de fallo habitual en refrigeradores de dos piezas.
Los diseños de cargadores EV y OBC suelen funcionar con una trayectoria de aire forzado de 2,0 m/s. 0,35 K/W a ΔT = 75 K, aire forzado 2,0 m/s significa que el cargador EV y OBC puede mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Para prototipos de cargadores EV y OBC, 72 horas cubren la revisión de planos y la primera pieza. Los lotes de producción pasan a 12 días hábiles una vez que se aprueba la capacidad de ±0,05 mm.
Especificaciones
Parámetro
Valor / Rango
Material
aleación de cobre CuZn37
Espesor de aleta
0,3 mm
Paso de aleta
1,5 mm
Altura de aleta
50 mm
Espesor de base
3,0 mm
Planitud de base
0,15 mm sobre 100 mm
Resistencia térmica
0,35 K/W
Condición de ensayo térmico
ΔT = 75 K, aire forzado 2,0 m/s
Acabado superficial
anodizado negro Tipo II, 10-15 µm
Rango de tamaño
120 x 80 x 50 mm
Preguntas frecuentes: Sus dudas antes de realizar el pedido
¿Qué materiales recomiendan?
La aleación de cobre CuZn37 es la opción estándar. Para cargadores de VE y OBC en entornos corrosivos especificamos 6063-T5 con anodizado negro Tipo II, 10-15 µm; para la máxima conductividad recurrimos al cobre C110, que aumenta el coste y el peso pero reduce la resistencia térmica aproximadamente a la mitad en la misma envolvente.
¿Fabrican los disipadores de calor en diferentes tamaños?
La familia cubre 120 x 80 x 50 mm, con pesos unitarios a partir de 280 g. Dado que la base se prensa, los nuevos tamaños requieren un cambio de inserto de matriz en lugar de una nueva línea de prensa, por lo que el desarrollo suele ser de 2 semanas en lugar de 8.
¿Qué certificaciones de calidad poseen?
La planta cuenta con certificación ISO9001, y las piezas se envían con declaraciones RoHS y REACH bajo petición. La inspección por terceros de SGS puede organizarse antes del precintado del contenedor, que es lo que especifican la mayoría de los compradores de cargadores de VE y OBC.
¿Pueden ayudar con la simulación térmica antes del muestreo?
Sí. Envíenos el flujo de aire de su envolvente, la temperatura de entrada y la carga térmica a disipar, y ejecutaremos un modelo en estado estacionario y le devolveremos una combinación sugerida de 0,3 mm y 1,5 mm. Eso normalmente ahorra una iteración de utillaje.
¿Cuál es la diferencia entre sus disipadores de calor y un disipador de aletas fresadas?
Las aletas fresadas se mecanizan, por lo que se obtienen aletas finas y altas y una mayor densidad en una altura determinada, pero el coste escala directamente con el área de aletas. El estampado ofrece el mismo resultado en una sola embutición a un coste unitario mucho menor por debajo de 800.000 uds. Para cargadores de VE y OBC en una envolvente de altura fija, el estampado suele ser la respuesta correcta.
Cómo fabricamos y enviamos
La fábrica cuenta con la certificación ISO9001 y puede enviar la documentación RoHS y REACH junto con la bolsa antiestática + caja de madera para pedidos superiores a 50 kg. La inspección por parte de terceros de SGS se organiza a petición antes de precintar el contenedor.
El personal de calidad está junto a la prensa, no en una sala aparte. Las desviaciones de 1,5 mm o 0,15 mm sobre 100 mm detienen la producción en el utillaje en lugar de en la inspección final.
Cotizamos FOB Guangzhou y reservamos 50 pcs para muestreo. El muestreo tiene una tarifa de muestra de 30-80 USD, por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
±0,05 mm de paso de aleta; ±0,10 mm de posición de taladro
Plazo de entrega
Ciclo de 18 s
MOQ
Tirada de 800.000 pcs
Capacidad
Línea de 800.000 pcs
Selección / comparación
Opción
Ideal para
Compromiso
Disipadores de calor CuZn37 estampados
Programas de cargadores EV y OBC de gran volumen
Requiere cambio de utillaje para rediseño térmico
Disipadores de calor extruidos
Perfiles simples con menor densidad de aletas
No puede mantener de forma repetible un perfil de aleta de 0.3 mm
Calibre de aleta de 0.3 mm
Carcasas con longitud de trayectoria de aire fija
Limitado a la capacidad de la familia de prensas de 110 T
Calibres de aleta de 0.3 mm a 0.3 mm
Rediseños térmicos con proveedor único
Cambio de utillaje en lugar de nuevo proveedor
Proceso / inspección
Etapa
Control
Registro
Estampado
110 T en una sola embestida conforma todas las aletas
Paso de ±0.05 mm en una tirada de 800,000 pzs
Dimensional
Informe CMM por lote
CMM más placa de planitud de granito
Posición de orificios
±0.10 mm se mantiene en todo el lote
Cada embestida dimensionalmente idéntica
Térmico
0.35 K/W a ΔT = 75 K, aire forzado a 2.0 m/s
Datos de resistencia térmica a nivel de lote
Envío
Inspección antes de cada envío
Informe CMM incluido con el lote
Preguntas frecuentes
¿Qué resistencia térmica puedo esperar de un disipador de calor de CuZn37?
Un disipador de calor de aleación de cobre CuZn37 ofrece una resistencia térmica de 0,35 K/W bajo ΔT = 75 K con aire forzado a 2,0 m/s. Las aletas tienen 0,3 mm de espesor con un paso de 1,5 mm sobre una base de 3,0 mm, y cada lote se entrega con un informe CMM.
¿Qué tan ajustada es la tolerancia del paso de aletas en disipadores de calor estampados?
El estampado mantiene el paso de aletas dentro de ±0,05 mm en una producción de 800.000 uds. El troquel conforma cada aleta en una sola embestida en una prensa de 110 T, por lo que el paso se mantiene repetible incluso con un espesor de aleta de 0,3 mm y un paso de 1,5 mm.
¿Cuál es el tiempo de ciclo y la capacidad de producción para estos disipadores de calor?
El ciclo de 18 s alimenta una línea de 800.000 uds. Una sola embestida de 110 T conforma todo el disipador de calor, por lo que el coste por pieza deja de escalar con la complejidad. El utillaje trabaja con ±0,05 mm, y la posición de los taladros se mantiene con ±0,10 mm en todo el lote.
¿Puedo pasar de extrusión a estampado sin cambiar de proveedor?
Sí. Un único proveedor ahora cubre espesores de aleta de 0,3 mm a 0,3 mm desde la misma familia de prensas de 110 T, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor. El estampado ofrece un perfil de aleta de 0,3 mm repetible que la extrusión no puede mantener.
¿Qué material y rango de peso están disponibles para estos disipadores de calor?
El material estándar es la aleación de cobre CuZn37. Su prensado mantiene ligero el disipador de calor, desde 280 g según la envolvente, sin sacrificar la densidad de aletas. Esto es importante cuando la longitud del recorrido del flujo de aire ya está fijada por la carcasa.
¿Cómo se controla la posición de los taladros en un lote de gran volumen?
Cada embestida es dimensionalmente idéntica, por lo que la posición de los taladros de ±0,10 mm se mantiene en todo el lote. Eso es lo que hace repetibles los programas de volumen para cargadores EV y OBC. Cada lote también se entrega con un informe CMM en CMM más placa de planitud de granito.
¿Qué registros de inspección acompañan a cada envío de disipadores de calor?
Cada lote se envía con un informe CMM en CMM más placa de planitud de granito. La inspección previa a cada envío cubre el paso de aletas, la posición de los orificios y la resistencia térmica. Los 0.35 K/W a ΔT = 75 K y 2.0 m/s de aire forzado se verifican por lote.