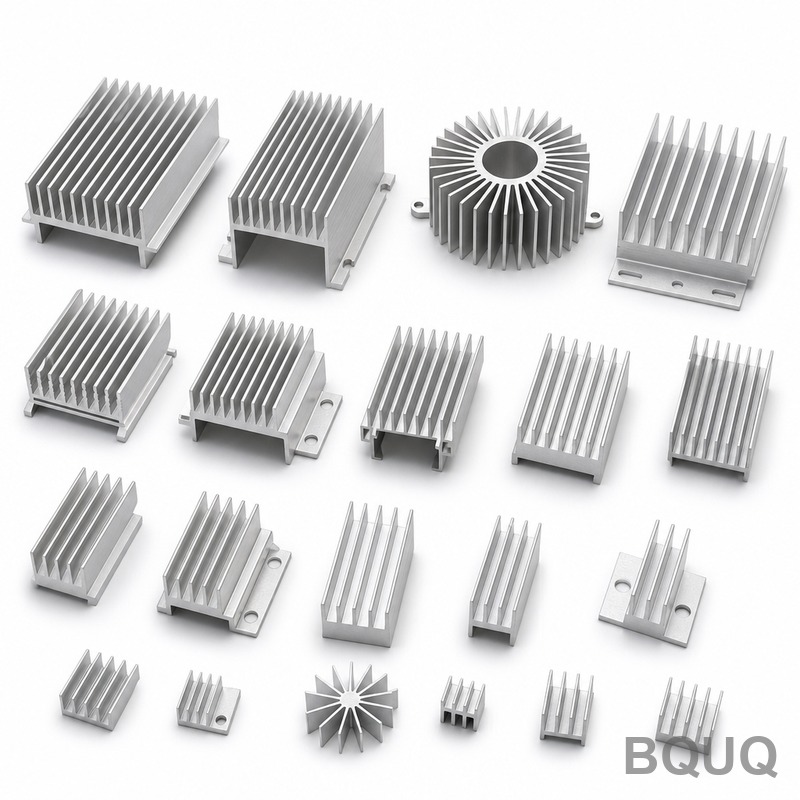
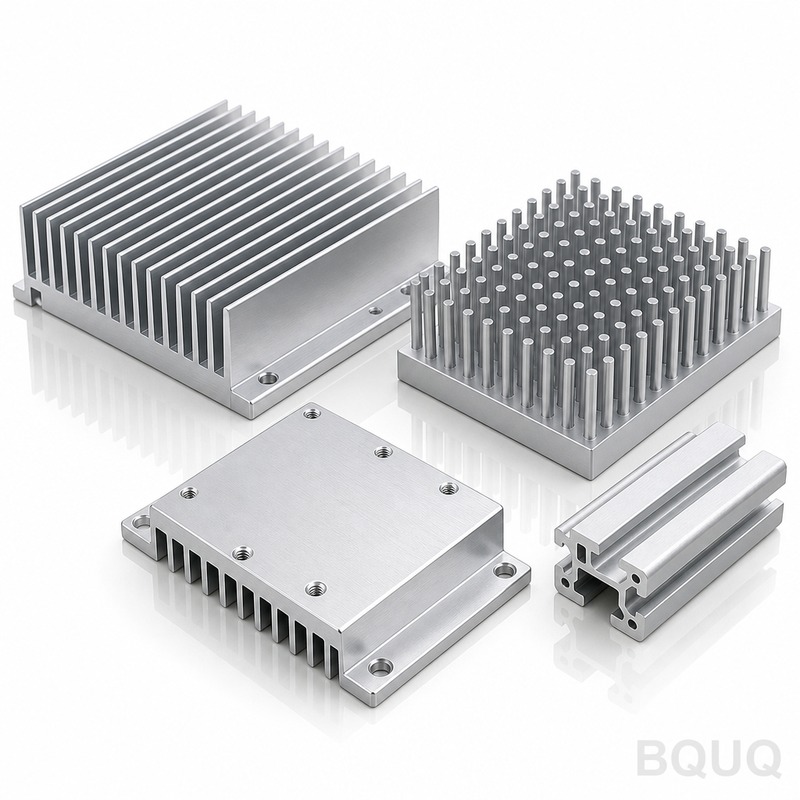
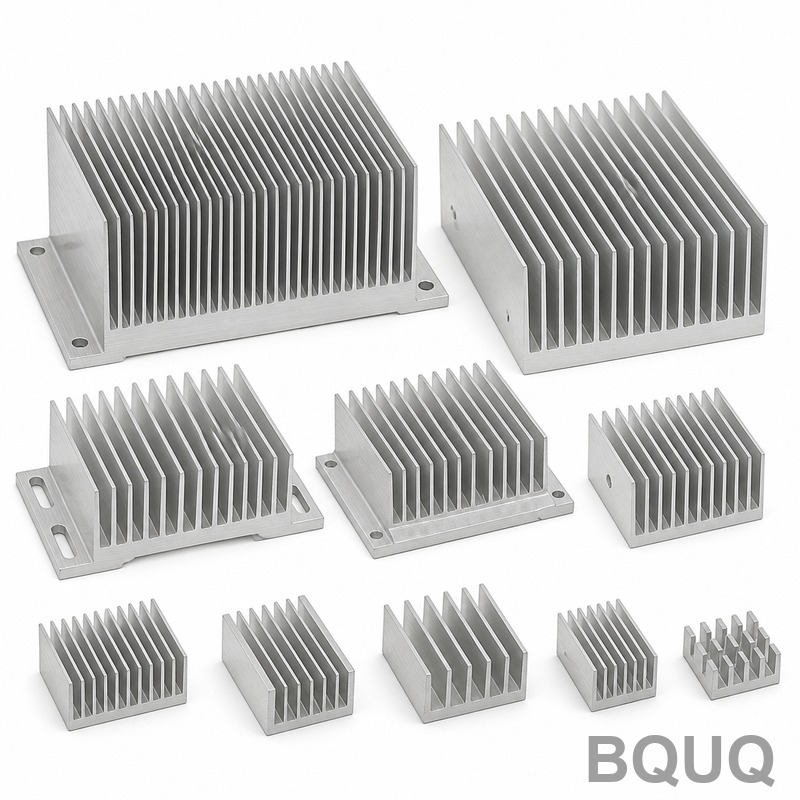
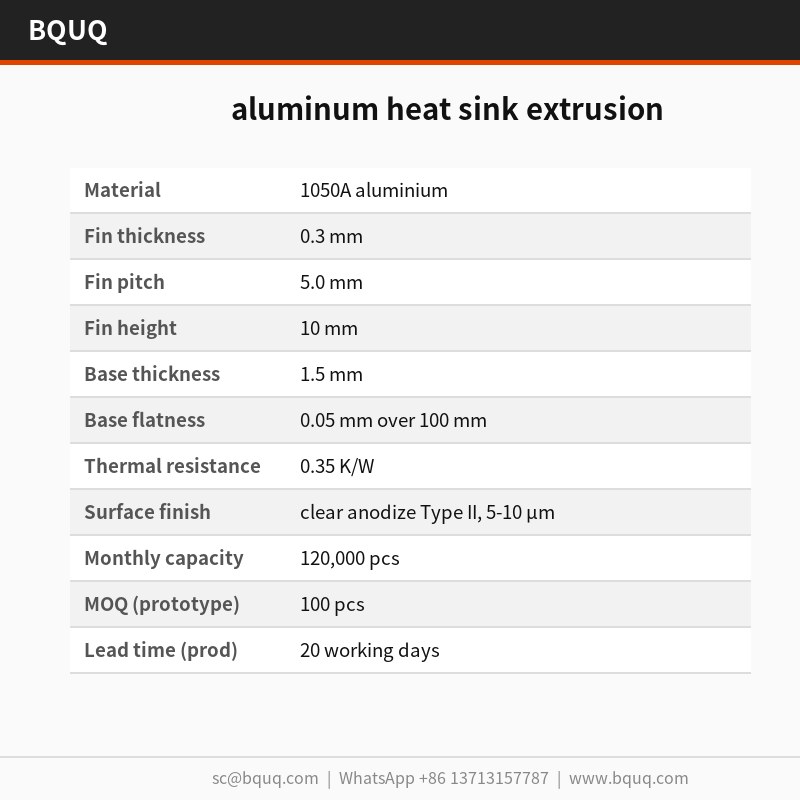
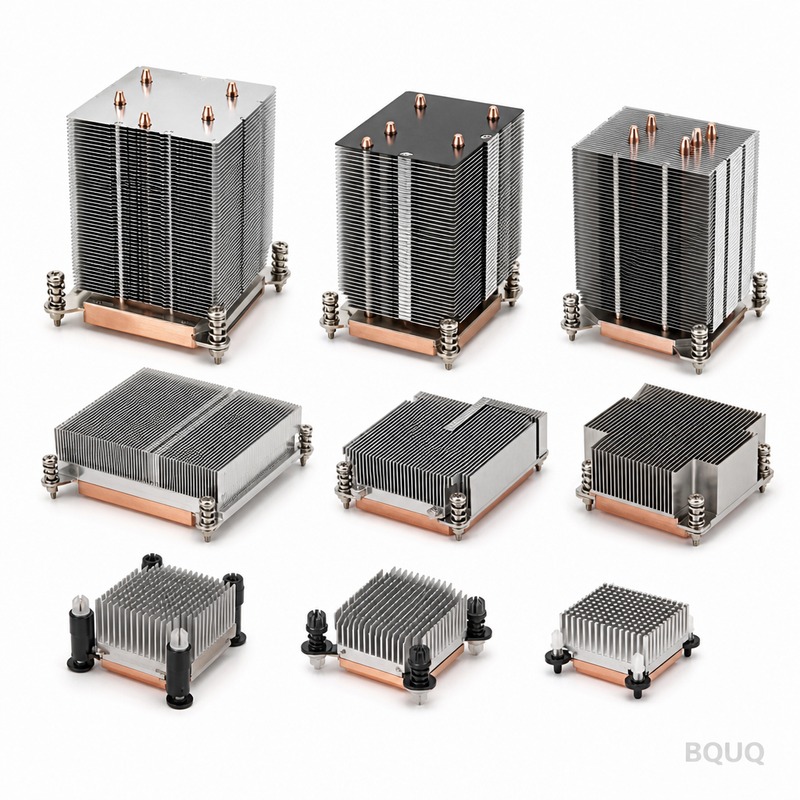
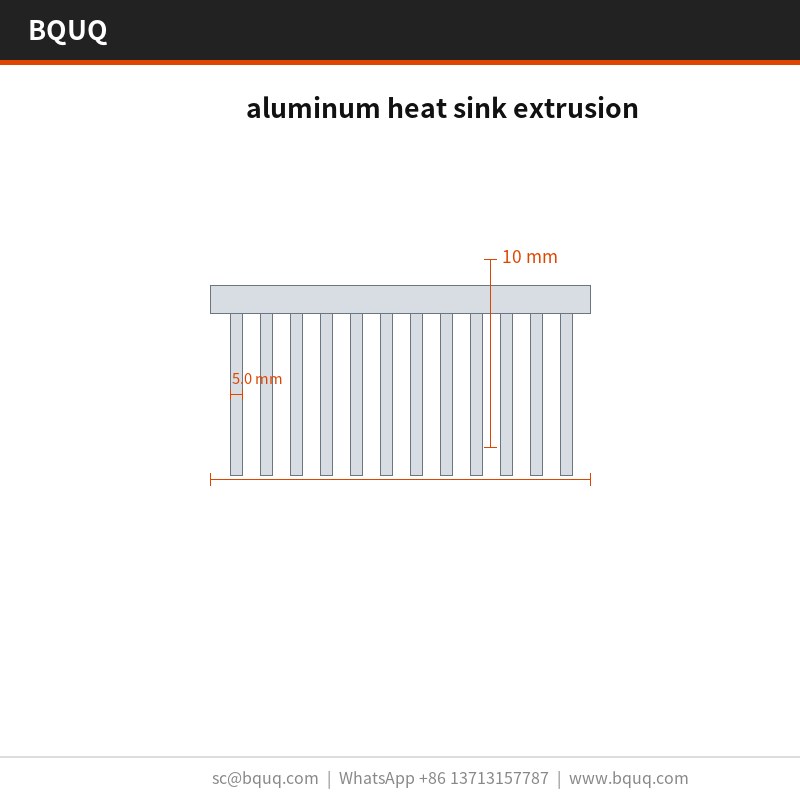
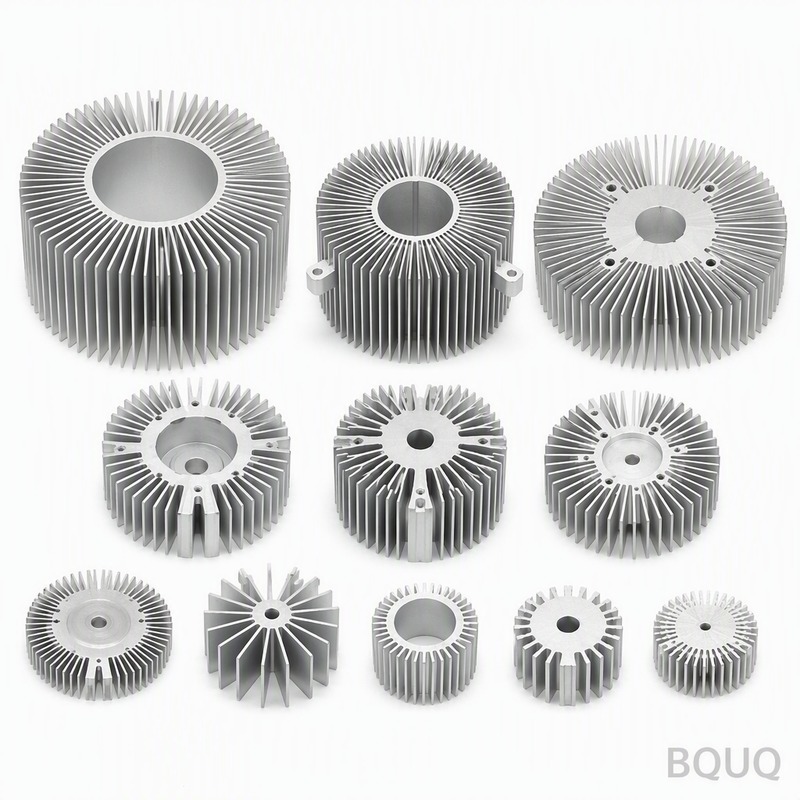
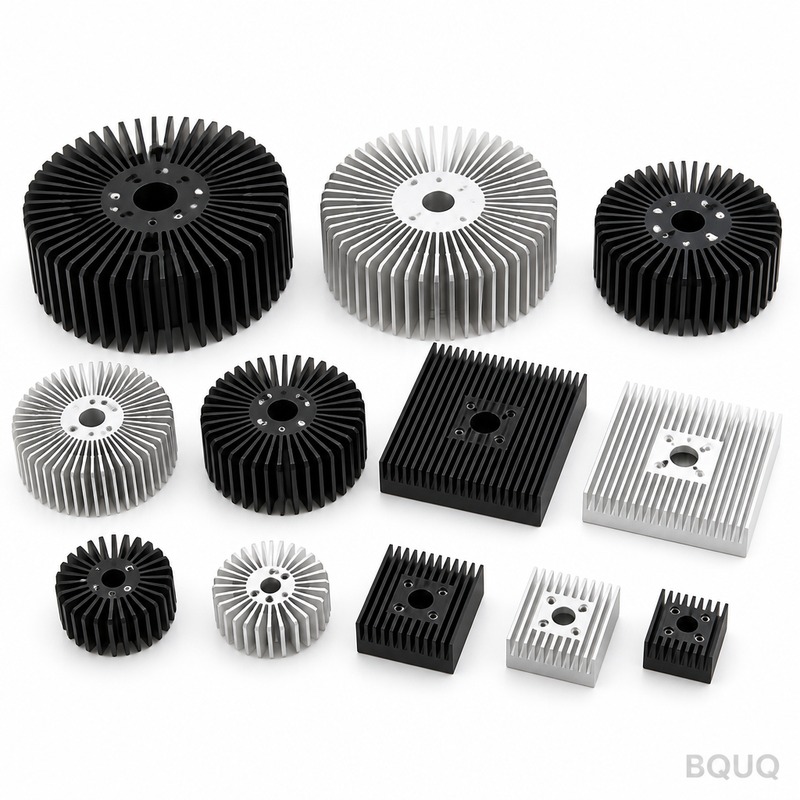
disipador de calor de aluminio por extrusión: aluminio 1050A, aletas de 0,3 mm con paso de 5,0 mm, planitud de 0,05 mm sobre 100 mm, resistencia térmica de 0,35 K/W. MOQ 100 uds., se envía en ...
extrusión de disipador de calor de aluminio
aluminum heat sink extrusion: 1050A aluminium, 0.3 mm fins at 5.0 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 100 pcs, ships in ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
La extrusión de disipador de calor de aluminio en aluminio 1050A ofrece una resistencia térmica de 0,35 K/W bajo ΔT = 75 K con aire forzado a 2,0 m/s. Las aletas tienen 0,3 mm de espesor con un paso de 5,0 mm sobre una base de 1,5 mm, y la planitud se mantiene en 0,05 mm sobre 100 mm. Una sola carrera de 63 T conforma el perfil de una pieza, con utillaje a ±0,03 mm y un ciclo de 18 s que alimenta una línea de 120.000 uds.
Una extrusión de disipador de calor de aluminio en aluminio 1050A ofrece una resistencia térmica de 0,35 K/W bajo ΔT = 75 K, aire forzado 2,0 m/s. Las aletas tienen 0,3 mm de espesor con un paso de 5,0 mm sobre una base de 1,5 mm, y cada lote se envía con un informe CMM en CMM más placa de planitud de granito.
Enfoque de diseño y proceso
Como la base y las aletas se prensan como una sola pieza, no hay junta soldada que pueda fallar. La planitud de 0,05 mm sobre 100 mm en la cara de montaje se mantiene directamente desde el utillaje, lo que mantiene uniforme el contacto de la interfaz térmica.
Una sola carrera de 63 T conforma toda la extrusión de disipador de calor de aluminio, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje funciona a ±0,03 mm, y el ciclo de 18 s alimenta una línea de 120.000 uds.
La geometría de una pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, reduciendo el camino térmico. Nada se interpone entre el aluminio 1050A y el flujo de aire excepto la propia superficie estampada.
El prensado de aluminio 1050A mantiene ligera la extrusión de disipador de calor de aluminio, desde 650 g según envolvente, sin sacrificar la densidad de aletas, lo que importa donde la longitud del camino de aire ya está fijada por la carcasa.
El acabado de anodizado transparente Tipo II, 5-10 µm se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es aluminio 1050A, suministrado con anodizado transparente Tipo II, 5-10 µm. Para aplicaciones donde la exposición de telecomunicaciones y estaciones base es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
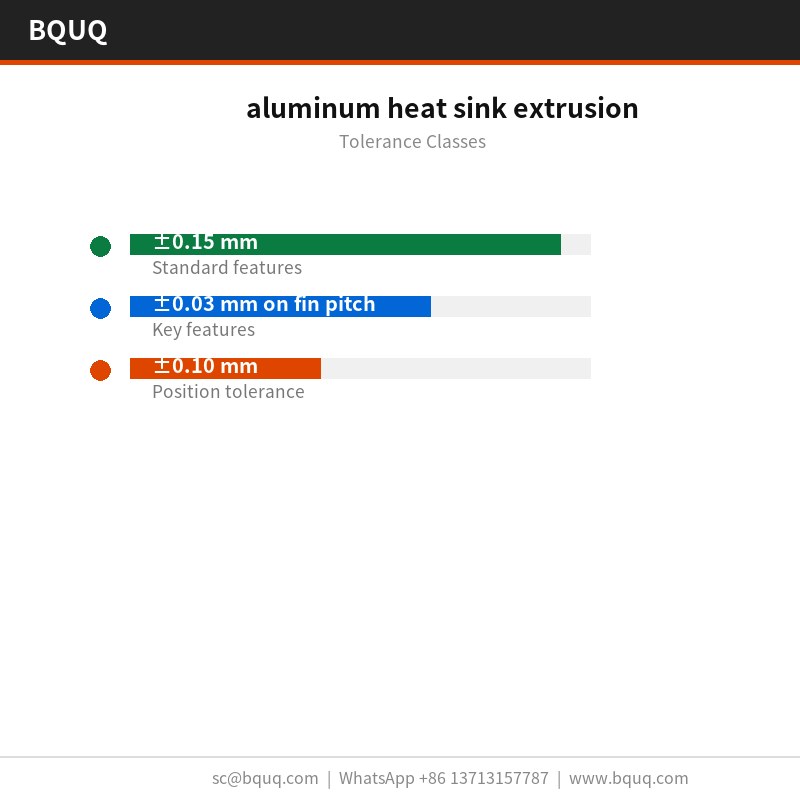
Las dimensiones generales funcionan a ±0,15 mm, con características críticas como ±0,03 mm en el paso de aletas mantenidas por separado. La geometría conformada hereda la repetibilidad del utillaje de ±0,03 mm, y la posición de los agujeros se mantiene a ±0,10 mm. Las clases más ajustadas necesitan una operación de prensa adicional, por lo que vale la pena decidirlo antes del utillaje y no después.
Cada lote lleva un informe CMM de CMM más placa de planitud de granito. Registramos planitud, paso, espesor de base y posición de agujeros, y marcamos cualquier cosa fuera de ±0,15 mm antes de que salga de la línea.
El aluminio 1050A entrante se verifica en espesor y dureza antes de entrar en la prensa. Después del conformado, CMM más placa de planitud de granito confirma 0,05 mm sobre 100 mm y 5,0 mm contra el plano.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con CMM más placa de planitud de granito en cada primera pieza. Las desviaciones más allá de ±0,15 mm activan una clasificación completa del lote.
Inspeccionamos las puntas de aleta de 0,3 mm en busca de rebabas y grietas después del conformado, porque el estampado puede partir una raíz sin desplazar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
En telecomunicaciones y estaciones base, la base normalmente también sirve como interfaz de montaje. 1,5 mm con 0,05 mm sobre 100 mm de planitud proporciona una superficie estable para la almohadilla térmica de telecomunicaciones y estaciones base.
Los diseñadores que trabajan en telecomunicaciones y estaciones base preguntan por la planitud antes que por los datos térmicos, porque el ensamblaje de telecomunicaciones y estaciones base es automatizado y una base no plana detiene la línea.
Los diseños de telecomunicaciones y estaciones base a menudo funcionan con un camino de aire forzado de 2,0 m/s. 0,35 K/W a ΔT = 75 K, aire forzado 2,0 m/s significa que telecomunicaciones y estaciones base pueden mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Para prototipos de telecomunicaciones y estaciones base, 7 días laborables cubren la revisión del plano y la primera pieza. Los lotes de producción pasan a 20 días laborables una vez que se aprueba la capacidad de ±0,03 mm.
¿Pueden personalizar la extrusión de disipador de calor de aluminio para nuestra aplicación?
Sí. Envíe un plano o una muestra y le devolvemos una nota DFM en 3 días laborables. La mayoría de las personalizaciones de telecomunicaciones y estaciones base cambian 5,0 mm, 1,5 mm o el patrón de agujeros, y los tres son cambios de utillaje en la prensa de 63 T existente en lugar de una máquina nueva.
Las dimensiones generales funcionan a ±0,15 mm; las críticas como ±0,03 mm en el paso de aletas se mantienen por separado. Las características conformadas heredan la repetibilidad del utillaje de ±0,03 mm. Si su plano necesita más ajuste, díganoslo antes del utillaje para que podamos planificar la operación de prensa adicional.
¿Se puede recubrir en polvo o galvanizar la extrusión de disipador de calor de aluminio?
Sí. El estándar es anodizado transparente Tipo II, 5-10 µm. El recubrimiento en polvo a RAL 9005 añade aproximadamente 0,1 mm a la base; el zinc-níquel es mejor para puesta a tierra. Tenga en cuenta que cualquier recubrimiento añadido se interpone entre el aluminio 1050A y el flujo de aire, por lo que no recubrimos las raíces de las aletas.
¿Fabrican la extrusión de disipador de calor de aluminio en diferentes tamaños?
La familia cubre 120 x 80 x 50 mm, con pesos unitarios desde 650 g. Como la base se prensa, los nuevos tamaños son un cambio de inserto de matriz en lugar de una nueva línea de prensa, por lo que el desarrollo suele ser de 2 semanas en lugar de 8.
¿Proporcionan archivos CAD o un plano?
Suministramos un plano 2D con el informe CMM, y STEP 3D bajo petición. Ambos muestran las llamadas de planitud y las líneas de división del utillaje, lo que importa si está verificando 0,05 mm sobre 100 mm en su propio ensamblaje.
Directo desde la fuente en Dongguan: bobina de material, conformado, tratamiento superficial e inspección ocurren en un solo edificio, por lo que la planitud de 0,05 mm sobre 100 mm se verifica antes de embalar la pieza.
Nuestra experiencia en telecomunicaciones y estaciones base se remonta al primer programa de utillaje en 2015. Esa historia es la razón por la que el anodizado transparente Tipo II estándar, 5-10 µm y ±0,15 mm son conservadores en lugar de optimistas.
La fábrica cuenta con ISO9001 y puede enviar documentación RoHS y REACH con la bolsa PE + caja de cartón nido de abeja, 15 kg por caja. La inspección de terceros SGS se organiza bajo petición antes de precintar el contenedor.
Solicite presupuesto: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
Estándar para este proceso: 2–4 semanas tras la aprobación del utillaje
MOQ
Estándar para este proceso: 1.000 uds
Capacidad
Línea de 120.000 uds a ciclo de 18 s
Selección / comparación
Opción
Mejor para
Compromiso
Disipador de calor extruido de una pieza
Alto volumen, bajo coste, sin fallo de junta
Limitado a perfiles de sección transversal constante
Refrigerador de dos partes soldado o unido
Geometrías complejas con alturas de aleta variables
La capa adhesiva añade resistencia térmica y puede fallar
aluminio 1050A
Ligero, buena conductividad térmica, anodizable
Menor resistencia que las aleaciones 6061 o 6063
Anodizado transparente Tipo II, 5–10 µm
Protección contra la corrosión después del conformado
Recubrimiento fino; no para entornos abrasivos
Convección natural
Aplicaciones de bajo ruido y baja potencia
Mayor resistencia térmica que el aire forzado
Proceso / inspección
Etapa
Control
Registro
Extrusión
Una sola carrera de 63 T conforma base y aletas como una pieza
El utillaje funciona a ±0,03 mm
Planitud
0,05 mm sobre 100 mm en la cara de montaje mantenida desde el utillaje
Informe CMM más placa de planitud de granito
Acabado superficial
Anodizado transparente Tipo II, 5–10 µm aplicado después del conformado
Verificación visual y de espesor de recubrimiento
Inspección
Informe CMM antes de cada envío
Datos CMM específicos del lote
Envío
Cada lote se envía con informe CMM
Embalaje y etiqueta según pedido
Preguntas frecuentes
¿Cuál es la resistencia térmica de esta extrusión de disipador de calor de aluminio?
Ofrece 0,35 K/W bajo ΔT = 75 K con aire forzado a 2,0 m/s. Ese rendimiento proviene de un perfil de aluminio 1050A de una pieza con aletas de 0,3 mm a paso de 5,0 mm sobre una base de 1,5 mm, y 0,05 mm sobre 100 mm de planitud para un contacto uniforme de la interfaz térmica.
Utilizamos aluminio 1050A porque mantiene ligera la extrusión, desde 650 g según envolvente, sin sacrificar la densidad de aletas. También se anodiza bien para el acabado de anodizado transparente Tipo II, 5–10 µm aplicado después del conformado, por lo que la protección contra la corrosión no se corta.
El utillaje funciona a ±0,03 mm, y mantenemos 0,05 mm sobre 100 mm de planitud en la cara de montaje directamente desde el utillaje. Esto mantiene uniforme el contacto de la interfaz térmica. Cada lote se envía con un informe CMM medido en CMM más placa de planitud de granito.
¿Cómo se fabrica el disipador de calor y cuál es el tiempo de ciclo?
Una sola carrera de 63 T conforma toda la extrusión de disipador de calor de aluminio, por lo que la base y las aletas son una pieza sin junta soldada. El ciclo de 18 s alimenta una línea de 120.000 uds, y el coste de la pieza deja de escalar con la complejidad una vez fabricado el utillaje.
El plazo de entrega estándar para este proceso es de 2–4 semanas tras la aprobación del utillaje, y el MOQ es de 1.000 uds. La capacidad es de 120.000 uds en la línea a un ciclo de 18 s, por lo que podemos soportar tanto series piloto como producción en volumen.
¿Qué opciones de acabado superficial están disponibles?
El acabado estándar es anodizado transparente Tipo II, 5–10 µm, aplicado después del conformado. Esto proporciona protección contra la corrosión sin cortar el recubrimiento. Otros acabados pueden estar disponibles bajo petición, pero el anodizado es la base para esta extrusión.
¿Dónde se utiliza típicamente esta pieza?
Se utiliza en carcasas donde la longitud del camino de aire ya está fijada y el peso importa. La geometría de una pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, reduciendo el camino térmico. Las aplicaciones típicas incluyen refrigeración de electrónica, gestión térmica de LED y disipadores de calor para fuentes de alimentación.