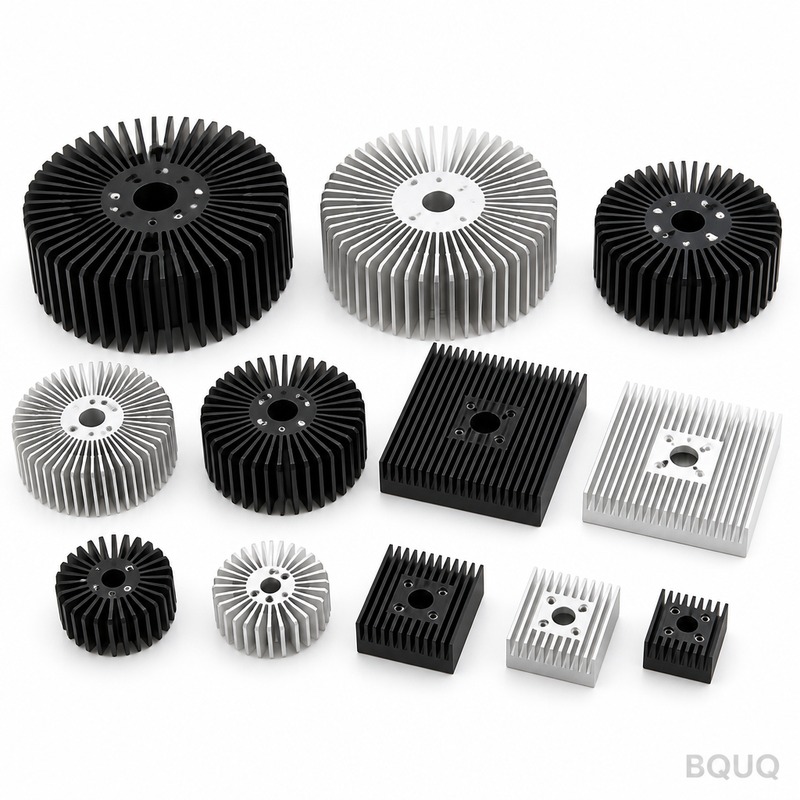
disipador de calor ps5: cobre puro C110, aletas de 1,0 mm con paso de 2,5 mm, planitud de 0,15 mm en 100 mm, resistencia térmica de 1,10 K/W. MOQ 100 piezas, se envía en 5 días hábiles.
disipador de calor ps5
heat sink ps5: pure copper C110, 1.0 mm fins at 2.5 mm pitch, 0.15 mm over 100 mm flatness, 1.10 K/W thermal resistance. MOQ 100 pcs, ships in 5 working days.
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
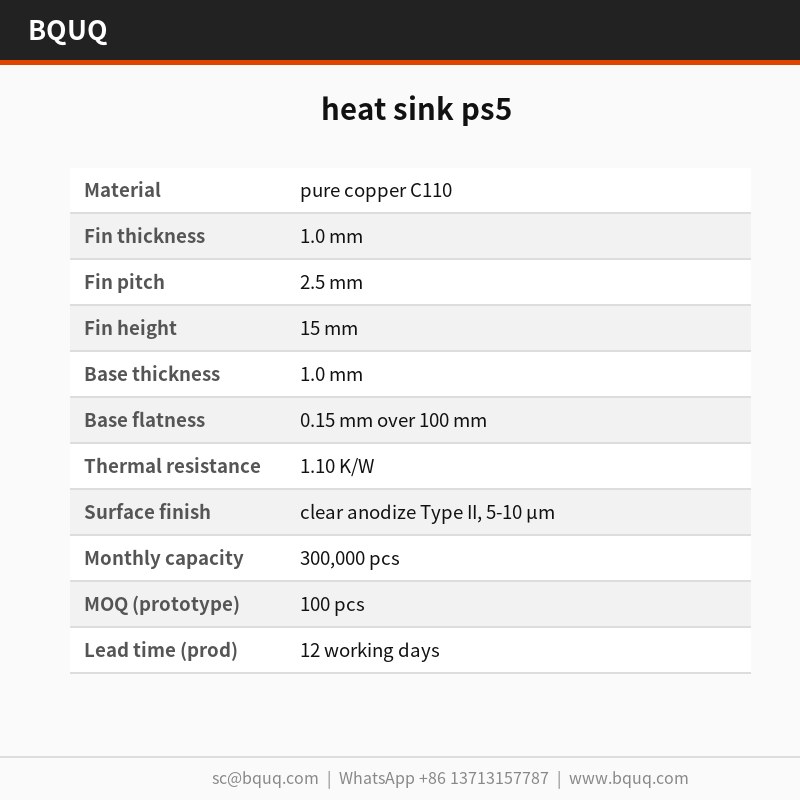
El disipador de calor ps5 es una pieza estampada de cobre C110 con paso de aletas de 2,5 mm, espesor de 1,0 mm y planitud de 0,15 mm sobre 100 mm en la cara de montaje. La resistencia térmica es de 1,10 K/W, verificada mediante CMM y prueba de fugas al 100 % en prensa hidráulica por lote. Un solo golpe de 160 T conforma cada pieza en un ciclo de 8 s, manteniendo el paso de aletas dentro de ±0,05 mm a lo largo de una producción de 300.000 piezas.
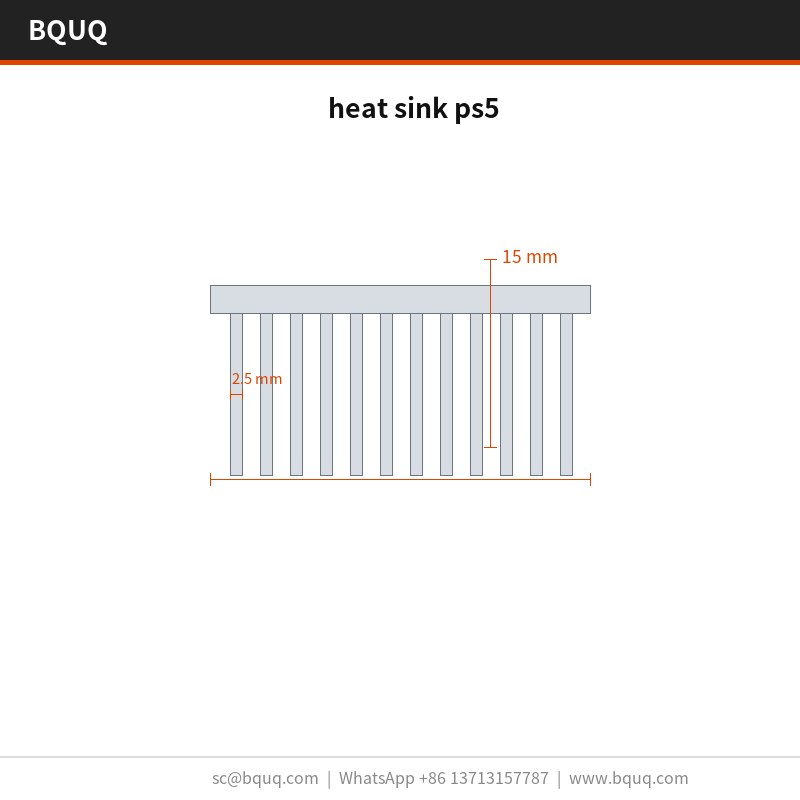
El disipador de calor ps5 combina un paso de aletas de 2,5 mm con un espesor de 1,0 mm en cobre puro C110, de modo que las piezas de 20 x 20 x 10 mm mantienen 0,15 mm sobre 100 mm en la cara de montaje. La resistencia térmica es de 1,10 K/W, medida en CMM más prueba de fugas al 100 % en prensa hidráulica por lote.
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta de 1,0 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en un solo golpe, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 300.000 piezas.
Dado que la base y las aletas se prensan como una sola pieza, no existe una unión soldada que pueda fallar. La planitud de 0,15 mm sobre 100 mm en la cara de montaje se mantiene directamente desde el utillaje, lo que conserva un contacto uniforme de la interfaz térmica.
Un solo golpe de 160 T conforma todo el disipador de calor ps5, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje trabaja a ±0,05 mm, y el ciclo de 8 s alimenta una línea de 300.000 piezas.
El bajo espesor de aleta es donde gana el estampado: aletas de 1,0 mm con paso de 2,5 mm ofrecen más superficie por milímetro cúbico que un perfil mecanizado o extruido del mismo volumen envolvente.
Un solo proveedor ahora cubre espesores de aleta de 1,0 mm a 1,0 mm desde la misma familia de prensas de 160 T, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
Selección de material y acabado superficial
El material estándar es cobre puro C110, suministrado con anodizado claro Tipo II, 5-10 µm. Para aplicaciones donde la exposición del módulo de potencia IGBT es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
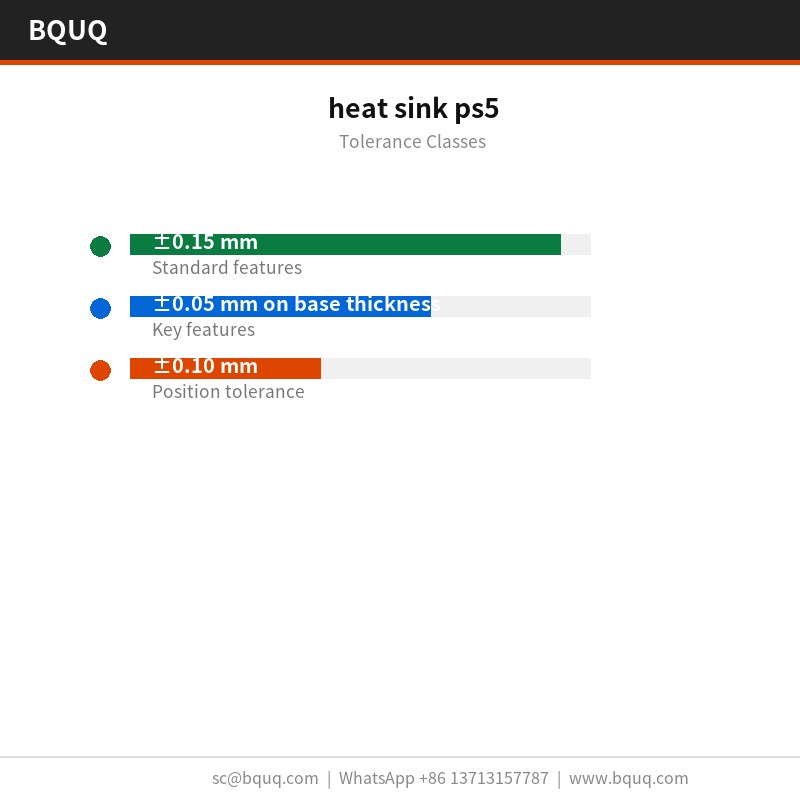
Las dimensiones generales se rigen por ±0,15 mm, con características críticas como ±0,05 mm en el espesor de la base mantenidas por separado. La geometría conformada hereda la repetibilidad del utillaje de ±0,05 mm, y la posición de los agujeros se mantiene a ±0,10 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una placa de superficie de granito, a 20 °C, contra un límite de 0,15 mm sobre 100 mm, y el paso de aletas se verifica ópticamente a ±0,05 mm. Los informes se envían con cada lote.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con CMM más prueba de fugas al 100 % en prensa hidráulica en cada primera pieza. Las desviaciones superiores a ±0,15 mm activan una selección completa del lote.
Inspeccionamos las puntas de aleta de 1,0 mm en busca de rebabas y grietas después del conformado, porque el estampado puede agrietar una raíz sin desplazar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
La contención final es bolsa antiestática + caja de madera para más de 50 kg. Cada cartón se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al archivo ISO9001.
Dónde se utiliza esta pieza
Los programas de módulos de potencia IGBT son la razón de ser de esta geometría. Donde la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de 2,5 mm con espesor de 1,0 mm es el techo práctico para el aluminio.
Para los conjuntos de módulos de potencia IGBT, la cara de montaje de 0,15 mm sobre 100 mm importa tanto como la clasificación térmica: decide si el material de interfaz térmica se distribuye uniformemente o se acumula en un extremo.
Los clientes de módulos de potencia IGBT normalmente especifican cobre puro C110 por razones de corrosión y luego mantienen el plano a ±0,15 mm. La línea de 300.000 piezas absorbe el volumen sin una segunda fuente.
En el módulo de potencia IGBT, la base suele actuar también como interfaz de montaje. 1,0 mm con 0,15 mm sobre 100 mm de planitud proporciona una superficie estable para la almohadilla térmica del módulo de potencia IGBT.
Especificaciones
Parámetro
Valor / Rango
Material
cobre puro C110
Espesor de aleta
1,0 mm
Paso de aletas
2,5 mm
Altura de aleta
15 mm
Espesor de base
1,0 mm
Planitud de base
0,15 mm sobre 100 mm
Resistencia térmica
1,10 K/W
Condición de prueba térmica
ΔT = 60 K, convección natural
Acabado superficial
anodizado claro Tipo II, 5-10 µm
Rango de tamaño
20 x 20 x 10 mm
Preguntas frecuentes: sus dudas antes de pedir
¿Qué tolerancia pueden mantener?
Las dimensiones generales se rigen por ±0,15 mm; las críticas, como ±0,05 mm en el espesor de la base, se mantienen por separado. Las características conformadas heredan la repetibilidad del utillaje de ±0,05 mm. Si su plano necesita algo más ajustado, indíquelo antes del utillaje para que podamos planificar la operación de prensa adicional.
0,15 mm sobre 100 mm medidos sobre placa de superficie de granito, a 20 °C. Este es el valor que importa para el módulo de potencia IGBT, porque la almohadilla térmica necesita un contacto uniforme. Si su conjunto necesita algo mejor, indíquelo y podemos añadir una operación de rectificado ligero.
¿Cuánto dura el utillaje antes de su sustitución?
En cobre puro C110 con tonelaje de prensa normal, espere una vida útil del utillaje de aproximadamente . A 300.000 piezas, eso son de 6 a 12 meses. Mantenemos conjuntos de troquel de repuesto en planta para los programas de módulos de potencia IGBT, lo que elimina la espera si el desgaste aparece en el registro de planitud.
¿Pueden suministrar el disipador de calor ps5 premontado?
Sí. Podemos añadir clips, tornillos o un carenado de ventilador como un conjunto en kit, con las piezas embolsadas y etiquetadas por juego. Esto es habitual en los programas de módulos de potencia IGBT y añade unos 3 días laborables.
¿Cuál es la diferencia entre su disipador de calor ps5 y un disipador de calor ps5 de aletas fresadas?
Las aletas fresadas se mecanizan, por lo que se obtienen aletas finas y altas y una mayor densidad en una altura dada, pero el coste escala directamente con el área de aleta. El estampado ofrece el mismo resultado en un solo golpe a un coste unitario mucho menor por debajo de 300.000 piezas. Para un módulo de potencia IGBT en una carcasa de altura fija, el estampado suele ser la respuesta correcta.
Cómo fabricamos y enviamos
Nuestra experiencia en módulos de potencia IGBT se remonta al primer programa de utillaje en 2015. Esa trayectoria es la razón por la que el anodizado claro Tipo II estándar, 5-10 µm, y ±0,15 mm son conservadores en lugar de optimistas.
La producción funciona con ciclos de 8 s con visión en línea sobre 0,15 mm sobre 100 mm. Eso es lo que hace creíble un compromiso de 300.000 piezas en temporada alta.
El personal de calidad está junto a la prensa, no en una sala separada. Las desviaciones en 2,5 mm o 0,15 mm sobre 100 mm detienen la producción en el utillaje en lugar de en la inspección final.
Solicite presupuesto: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
±0,05 mm paso de aletas; 0,15 mm sobre 100 mm de planitud
Plazo de entrega
Estándar para este proceso: 15–25 días tras la aprobación del utillaje
MOQ
Estándar para este proceso: 1.000 piezas
Capacidad
Producción de 300.000 piezas; ciclo de 8 s en prensa de 160 T
Selección / comparación
Opción
Mejor para
Compromiso
Cobre C110 estampado
Disipadores PS5 de gran volumen que necesitan aletas de 1,0 mm con paso de 2,5 mm
Requiere utillaje; menos flexible para cambios de diseño mínimos
Aluminio extruido
Prototipos de bajo coste o cargas térmicas bajas
No puede mantener un perfil de aleta de 1,0 mm; menor conductividad térmica que el cobre
Cobre mecanizado
Volumen muy bajo o formas 3D complejas
Mayor coste por pieza; ciclo más lento que el estampado de 8 s
Conjunto de aletas soldadas
Materiales mixtos o aletas muy altas
La unión soldada puede fallar; paso de proceso adicional
Aluminio estampado
Sensible al peso, cargas térmicas moderadas
Menor conductividad térmica que el cobre C110
Proceso / inspección
Etapa
Control
Registro
Estampado
160 T un solo golpe; ±0,05 mm paso de aletas
Registro de utillaje e inspección de primera pieza
Planitud
0,15 mm sobre 100 mm en la cara de montaje
Informe CMM por lote
Prueba de fugas
Prueba de fugas al 100 % en prensa hidráulica
Registro de aprobado/rechazado por lote
Térmica
Resistencia térmica de 1,10 K/W
Datos de prueba térmica por lote
Final
Inspección antes de cada envío
Certificado de conformidad
Preguntas frecuentes
¿Cuál es la resistencia térmica del disipador de calor ps5?
El disipador de calor ps5 tiene una resistencia térmica de 1,10 K/W. Se mide en la pieza acabada de cobre C110 estampado con paso de aletas de 2,5 mm y espesor de 1,0 mm. Cada lote se verifica mediante CMM y prueba de fugas al 100 % en prensa hidráulica antes del envío.
¿Qué material se utiliza para el disipador de calor ps5?
El material estándar es cobre puro C110. Proporciona una alta conductividad térmica para las aletas de 1,0 mm y el paso de 2,5 mm. La base y las aletas se prensan como una sola pieza a partir de espesor de 1,0 mm, por lo que no existe una unión soldada que pueda fallar.
¿Qué planitud pueden mantener en la cara de montaje?
Mantenemos una planitud de 0,15 mm sobre 100 mm en la cara de montaje. Se conforma directamente desde el utillaje en la prensa de 160 T. La planitud ajustada mantiene un contacto uniforme de la interfaz térmica y se verifica mediante CMM por lote.
¿Cuál es la tolerancia del paso de aletas para el disipador de calor ps5?
El paso de aletas se mantiene dentro de ±0,05 mm a lo largo de una producción de 300.000 piezas. El troquel de estampado conforma cada aleta en un solo golpe, por lo que el paso de 2,5 mm sigue siendo repetible. La extrusión no puede mantener el perfil de aleta de 1,0 mm con esta tolerancia.
¿Cuál es la capacidad de producción y el tiempo de ciclo?
Un solo golpe de 160 T conforma todo el disipador de calor ps5 en un ciclo de 8 s. La línea admite una producción de 300.000 piezas. El utillaje trabaja a ±0,05 mm, por lo que el coste de la pieza deja de escalar con la complejidad una vez fabricado el troquel.
¿Pueden suministrar diferentes espesores de aleta desde la misma prensa?
Sí. Un solo proveedor ahora cubre espesores de aleta de 1,0 mm a 1,0 mm desde la misma familia de prensas de 160 T. Un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor, lo que acorta la cualificación y mantiene coherentes los registros de inspección.
¿Qué inspección se realiza antes de cada envío?
Cada lote recibe verificación CMM y una prueba de fugas al 100 % en prensa hidráulica. También comprobamos la planitud de 0,15 mm sobre 100 mm en la cara de montaje y la resistencia térmica de 1,10 K/W. Los registros se envían con el lote.