artículo técnico: Stainless 303 / 304 / 316L, tolerance 0.002 mm on request, surface Ra 0.4 on bore, Ra 0.8 external, lead time 15 working days, MOQ 200 pcs. Capacity for semiconductor equipment. Drawing review and first-article report included.
artículo técnico
Puntos Clave
Artículo técnico para mecanizado CNC utiliza acero 4140 / 4340 con cromado duro de 0,025 mm, mantenido a ±0,003 mm, producido en 20 días hábiles con MOQ de 200 piezas. El ±0,003 mm proviene de la geometría del utillaje, no del filtrado de inspección. El cromado duro de 0,025 mm prolonga la vida útil. La presión de costos en robótica proviene de operaciones secundarias: desbarbado, cromado e inspección al 100 %, no de la sustitución de materia prima.
No faltan proveedores que puedan cotizar artículo técnico. Lo que falta son proveedores que puedan explicar por qué se eligió ±0,003 mm, qué hace el cromado duro de 0,025 mm por la vida útil y cómo se protegen los 20 días hábiles cuando el utillaje necesita reparación.
Especificaciones Clave de un Vistazo
| Parámetro | Valor / Rango |
|---|---|
| Material | Acero 4140 / 4340 |
| Acabado superficial | cromado duro de 0,025 mm |
| Plazo de entrega (producción) | 20 días hábiles |
| MOQ (producción) | 200 piezas |
Contexto de Mercado y Técnico
La presión sobre los plazos de entrega se ha comprimido en toda la robótica. Lo que antes era un ciclo de utillaje y cualificación de 12 semanas ahora se cotiza a 20 días hábiles, lo cual solo funciona si el diseño del utillaje y la validación del proceso se ejecutan en paralelo.
La presión de costos en robótica rara vez proviene de la materia prima. Proviene de las operaciones secundarias: desbarbado, cromado e inspección al 100 %. Eliminar uno de esos pasos suele mover el costo unitario más que cualquier sustitución de material.
Lectura relacionada: Riesgo cambiario y de pago en el abastecimiento desde China.
Cómo lo Fabricamos
El utillaje se diseña en torno a la capacidad medida del proceso, por lo que ±0,003 mm es una consecuencia de la geometría del utillaje y no un filtro de inspección. Por eso 20 días hábiles es realista en lugar de optimista.
El tratamiento térmico y el tratamiento superficial se programan como pasos controlados, no como añadidos posteriores. El cromado duro de 0,025 mm se aplica a un rango de espesor definido y se verifica, porque la variación aquí causa más fallas en campo que la deriva dimensional.
El desbarbado y el acondicionamiento de bordes se especifican en el plano para artículo técnico. Un borde afilado que pasa la inspección dimensional aún puede fallar en el ensamblaje, por lo que el rompimiento de borde es un parámetro controlado y no uno cosmético.
Más información sobre Piezas de cilindro hidráulico mecanizadas por CNC de precisión.
Material y Acabado Superficial
El acero 4140 / 4340 es el estándar para artículo técnico porque mantiene ±0,003 mm de forma predecible y se mecaniza sin sorpresas de endurecimiento por deformación. Se cotizan alternativas cuando la corrosión o la conductividad dominan el requisito.
Detalle técnico: Mecanizado CNC Suizo: Qué Es y Cuándo Realmente lo Necesitas.
La condición del material importa tanto como el grado. El acero 4140 / 4340 suministrado con el temple incorrecto derivará después del mecanizado, por lo que el artículo técnico se alivia de tensiones antes del acabado cuando la geometría es asimétrica.
Lectura recomendada: Piezas de estampado de acero de resorte niquelado para interruptores.
El contenido reciclado y las declaraciones RoHS/REACH están disponibles para artículo técnico a solicitud. Si su cliente de robótica audita el origen del material, solicite el certificado de acería en la etapa de cotización, no en la entrega.
Tolerancia e Inspección
La inspección de primera pieza para artículo técnico reporta cada dimensión del plano, no una muestra de ellas. Ese informe es la referencia para el resto del lote y para cualquier pedido futuro.
El método de medición es parte de la especificación. Una característica medida en una CMM y la misma característica medida con un calibrador pueden discrepar, por lo que los planos de artículo técnico indican cómo se verifica cada dimensión crítica.
El material no conforme se pone en cuarentena físicamente, no solo en el sistema. Para artículo técnico, eso significa que el lote permanece en un área marcada hasta que la disposición quede documentada, lo que evita el error de envío más común.
Dónde se Utiliza
En el ensamblaje, el artículo técnico generalmente está restringido por la pieza de acoplamiento más que por su propia especificación. Compartir el plano de interfaz con anticipación evita la falla común en la que ambas piezas están dentro de tolerancia pero no ensamblan.
El entorno de servicio impulsa más rediseños que la carga. El artículo técnico en servicio exterior o con lavado necesita cromado duro de 0,025 mm y sellado considerados en la etapa de diseño, no añadidos después.
Compárelo con Cantidad Mínima de Pedido para Piezas de Estampado Metálico Personalizadas: Datos Reales de MOQ.
Qué Confirmar Antes de Ordenar
Planifique el volumen de cualificación por separado del volumen de producción. Para artículo técnico, 200 piezas es el punto donde el proceso está probado; todo lo anterior es desarrollo de proceso.
El embalaje es parte de la especificación. Las piezas que llegan con daño en los bordes o lotes mezclados cuestan más que la diferencia de embalaje, especialmente para artículo técnico con superficies acabadas.
Preguntas Frecuentes: Sus Dudas Antes de Ordenar
¿Cuánto tarda la producción de artículo técnico?
Las dimensiones generales se mantienen a ±0,003 mm. Las características críticas se identifican en el plano y se mantienen a una banda más estrecha, con el método de medición indicado para que la inspección de recepción coincida con la nuestra.
¿Pueden trabajar a partir de nuestro plano existente?
Las cantidades de prototipo comienzan muy por debajo de los mínimos de producción. Las corridas de producción para artículo técnico comienzan en 200 piezas, que es donde la ventana del proceso está probada y el costo unitario se estabiliza.
Lectura relacionada: Juego de Pinzas de Apriete ER20 Mecanizadas CNC Personalizadas.
¿Proporcionan certificados de material e inspección?
Sí. Envíe el plano en cualquier formato común. Lo revisamos primero para verificar la fabricabilidad y señalamos cualquier característica donde ±0,003 mm requeriría una operación adicional, para que usted pueda decidir antes del utillaje.
¿Pueden hacer prototipos antes del utillaje?
Sí. Los certificados de material, la trazabilidad del lote de tratamiento térmico y los informes de inspección de primera pieza se envían con el pedido. Si su cliente de robótica requiere documentación adicional, especifíquela en la etapa de cotización.
¿Cómo manejan un cambio de diseño a mitad del programa?
Sí, y lo recomendamos. Prototipar artículo técnico sin utillaje valida el ajuste y la función a una fracción del costo del utillaje, y generalmente revela un cambio de diseño antes de cortar el acero.
Vea también: Muelles de matriz en moldes de inyección y estampado.
Envíe el plano y el volumen anual. Recibirá una revisión de fabricabilidad, una ruta de proceso y una cotización que indica ±0,003 mm, 20 días hábiles y 200 piezas explícitamente y no por implicación.
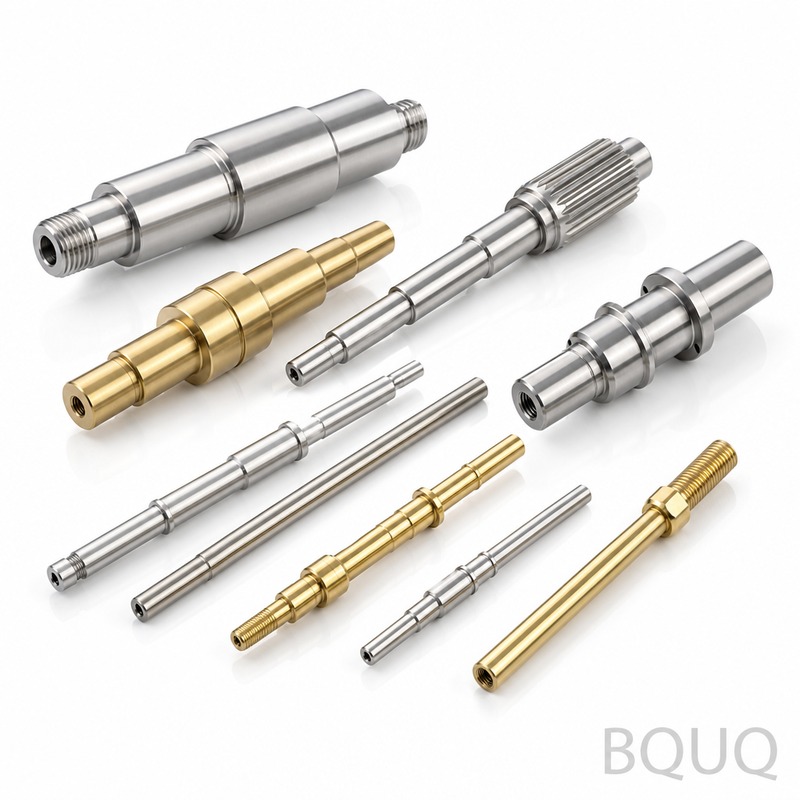
Más información sobre Comparar presupuestos de proveedores chinos: línea por línea.
Detalle técnico: Disipadores de Calor Personalizados Fabricados en China.
Especificaciones Clave y Guía de Selección
Comparación de especificaciones
| Parámetro | Valor / Rango |
|---|---|
| Material | Acero 4140 / 4340 |
| Tolerancia | ±0,003 mm |
| Acabado superficial | cromado duro de 0,025 mm |
| Plazo de entrega | 20 días hábiles |
| MOQ | 200 piezas |
| Capacidad | Producción de 20 días hábiles después del utillaje y la validación del proceso |
Selección / comparación
| Opción | Ideal para | Compromiso |
|---|---|---|
| Acero 4140 | Componentes de robótica generales que necesitan resistencia y mecanizabilidad equilibradas | Menor respuesta al temple a través que el 4340 en secciones pesadas |
| Acero 4340 | Piezas de robótica de mayor carga donde se necesita mayor templabilidad profunda | Mayor costo de material y control de tratamiento térmico más estricto que el 4140 |
| Cromado duro de 0,025 mm | Resistencia al desgaste y prolongación de la vida útil | Añade un paso de cromado y un crecimiento dimensional que debe tenerse en cuenta |
| Sin cromado duro | Menor costo unitario cuando el desgaste no es crítico | Vida útil más corta y sin protección de cromo de 0,025 mm |
| Inspección al 100 % | Características de alto riesgo y aplicaciones de robótica reguladas | Añade costo y tiempo frente al muestreo |
| Desbarbado + cromado + inspección al 100 % | Conjunto completo de operaciones secundarias para piezas exigentes | Mayor costo unitario; eliminar cualquier paso suele mover el costo más que la sustitución de material |
Proceso / inspección
| Etapa | Control | Registro |
|---|---|---|
| Diseño del utillaje | Diseñado en torno a la capacidad medida del proceso para que ±0,003 mm provenga de la geometría del utillaje | Diseño del utillaje y datos de capacidad |
| Tratamiento térmico | Programado en paralelo con el utillaje y la validación del proceso para proteger los 20 días hábiles | Programa de tratamiento térmico y registro de lote |
| Tratamiento superficial | Cromado duro de 0,025 mm aplicado después del mecanizado y el tratamiento térmico | Registro de espesor de cromado |
| Desbarbado | Operación secundaria controlada para la calidad del borde y el ajuste | Aprobación de la operación de desbarbado |
| Inspección | Inspección al 100 % cuando se requiera; de lo contrario, muestreo basado en capacidad | Informe de inspección con resultados de ±0,003 mm |
Preguntas Frecuentes
¿Por qué se elige ±0,003 mm para este artículo técnico?
Se elige ±0,003 mm porque el utillaje se diseña en torno a la capacidad medida del proceso. Es una consecuencia de la geometría del utillaje y no un filtro de inspección. Por eso también 20 días hábiles es realista en lugar de optimista para la producción de 200 piezas o más.
Lectura recomendada: Muelles 17-7 PH: Capacidad frente a Corrosión y Temperatura.
¿Qué hace el cromado duro de 0,025 mm por la vida útil?
El cromado duro de 0,025 mm mejora la resistencia al desgaste y prolonga la vida útil. Se aplica como acabado superficial sobre acero 4140 / 4340. Debido a que el cromado añade una capa controlada, el espesor de 0,025 mm debe tenerse en cuenta en las dimensiones finales y la inspección.
Compárelo con ¿Cómo se comparan la integración de disipadores de calor con ventilador y la refrigeración activa frente a la pasiva?.
¿Cómo se protegen los 20 días hábiles cuando el utillaje necesita reparación?
Los 20 días hábiles se protegen ejecutando el diseño del utillaje y la validación del proceso en paralelo. El tratamiento térmico y el tratamiento superficial se programan en la misma secuencia. Si el utillaje necesita reparación, el programa paralelo y la capacidad medida del proceso evitan que el plazo de producción de 20 días hábiles se deslice.
¿Por qué la presión de costos en robótica rara vez proviene de la materia prima?
La presión de costos en robótica rara vez proviene de la materia prima porque dominan las operaciones secundarias: desbarbado, cromado e inspección al 100 %. Eliminar uno de esos pasos suele mover el costo unitario más que cualquier sustitución de material. Por eso la selección de acero 4140 / 4340 suele ser menos sensible al costo que el plan de acabado.
¿Cuál es el MOQ y el plazo de entrega para producción?
El MOQ para producción es de 200 piezas. El plazo de entrega para producción es de 20 días hábiles. Esto aplica al artículo técnico fabricado en acero 4140 / 4340 con cromado duro de 0,025 mm y tolerancia de ±0,003 mm, asumiendo que el utillaje y la validación del proceso se ejecutan en paralelo.
¿Qué debo confirmar antes de ordenar este artículo técnico?
Confirme la elección de material entre acero 4140 y 4340, la necesidad del cromado duro de 0,025 mm, la tolerancia de ±0,003 mm en las características críticas, si se requiere inspección al 100 %, y que 20 días hábiles y MOQ de 200 piezas se ajusten a su cronograma. Confirme también qué operaciones secundarias pueden eliminarse para reducir el costo.
¿Se pueden eliminar el desbarbado, el cromado o la inspección al 100 % para reducir el costo?
Sí, eliminar uno de esos pasos suele mover el costo unitario más que cualquier sustitución de material. Sin embargo, eliminar el desbarbado, el cromado duro de 0,025 mm o la inspección al 100 % cambia el ajuste, la vida útil y el riesgo. Confirme los requisitos funcionales para acero 4140 / 4340 a ±0,003 mm antes de eliminar cualquier operación secundaria.