
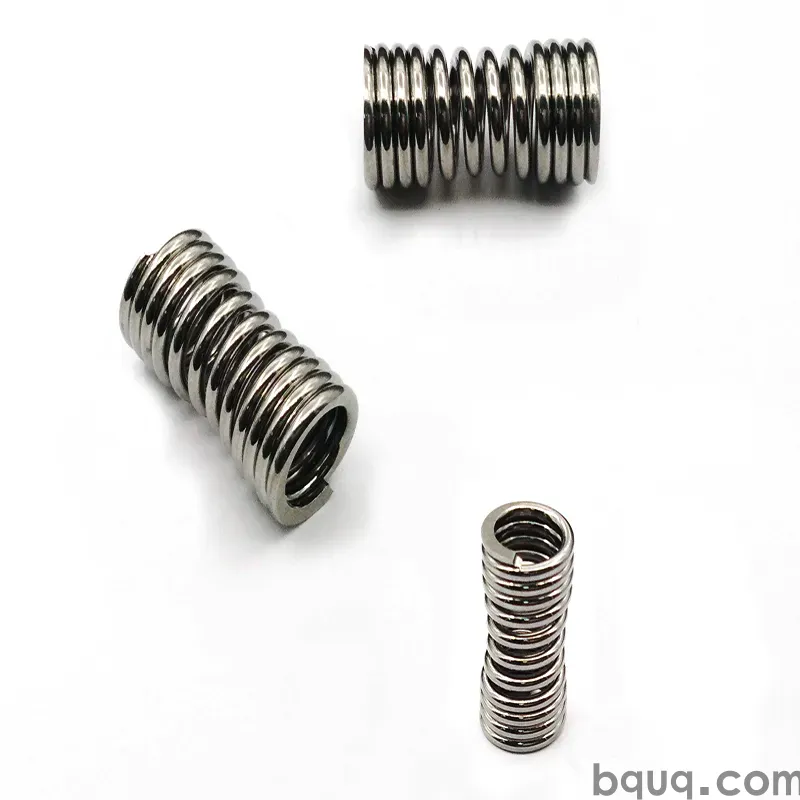
Muelles de matriz en moldes de inyección y estampado
Respuesta breve: Los muelles de matriz son muelles de compresión de servicio pesado que almacenan y liberan energía dentro de un útil — expulsando piezas, retornando placas stripper, precargando correderas y reteniendo levas. En moldes de inyección normalmente trabajan con una deflexión del 10–30% de su longitud libre y deben soportar de 100.000 a 1.000.000+ ciclos a temperaturas de molde de hasta aproximadamente 200 °C. En matrices de estampado trabajan más duro: deflexiones del 25–40% de la longitud libre, velocidades de ciclo de cientos por minuto y cargas de choque que dominan la vida a fatiga. BQUQ mecaniza y enrolla estos muelles en una única fábrica ISO9001 en Dongguan, manteniendo ±0,005 mm en características CNC y cotizando muelles de matriz personalizados en 12 horas laborables.
¿Qué hace exactamente un muelle de matriz en un molde o matriz?
Un muelle de matriz no es un muelle de propósito general. Es un muelle de compresión diseñado para trabajar dentro de un alojamiento confinado, a una longitud instalada definida, durante un número definido de carreras, sin perder suficiente fuerza como para provocar un fallo de alimentación o de expulsión del útil.
En un molde de inyección, los muelles de matriz suelen realizar una de estas cuatro funciones:
- Retorno de expulsión. Empujar la placa expulsora de vuelta a su posición inicial después de extraer la pieza, para que el molde pueda cerrarse con seguridad.
- Precarga de placa stripper y placas. Mantener una placa stripper o corredera en una posición definida hasta que el molde se abra o cierre lo suficiente para liberarla.
- Accionamiento de correderas y elevadores. Impulsar una corredera de acción lateral, un elevador o un retorno de leva donde la hidráulica sería demasiado voluminosa o lenta.
- Asistencia de válvulas y hot-runner. Proporcionar una precarga ligera y repetible sobre un pasador o compuerta de válvula.
En una matriz de estampado, la misma familia de muelles aparece como:
- Muelles stripper — mantienen la banda plana mientras el punzón entra en el material y luego la liberan.
- Muelles de almohadilla de presión — controlan el flujo de material en operaciones de embutición y conformado.
- Muelles expulsores y de expulsión — empujan la pieza terminada fuera de la matriz.
- Muelles de retorno de leva — devuelven una corredera de leva a su posición de reposo en cada carrera.
El denominador común es que el muelle es una pieza de desgaste. Está diseñado para ser reemplazado, y el útil debe diseñarse para que el reemplazo tome minutos, no horas.
¿En qué se diferencia un muelle de matriz de un muelle de compresión ordinario?
Tres cosas separan un muelle de matriz de un muelle de compresión general: material, geometría y especificación de carga-deflexión.
| Característica | Muelle de compresión ordinario | Muelle de matriz |
|---|---|---|
| Alambre típico | Alambre musical, 0,3–3 mm | Aleación de cromo-silicio o cromo-vanadio, 3–20 mm |
| Forma de espira | Paso abierto, extremos redondos | Extremos cerrados y rectificados, sección de alambre rectangular o trapezoidal común |
| Rango de deflexión | 10–25% de la longitud libre | 25–40% de la longitud libre para estampado, 10–30% para moldes |
| Tolerancia de carga | A menudo ±10% | Típicamente ±5% sobre la carga nominal a una longitud definida |
| Codificación por colores | Rara | Estándar (estilo ISO 10243) para clase de carga |
| Objetivo de vida | Dependiente de la aplicación | Especificado en carreras a la deflexión nominal |
| Tratamiento térmico | Alivio de tensiones | Templado y revenido, granallado, preestablecido (scragged) |
La sección de alambre rectangular es la diferencia más importante. Un alambre rectangular o trapezoidal empaqueta más material en el mismo diámetro de alojamiento, por lo que un muelle de matriz entrega mucha más fuerza por milímetro de alojamiento que un muelle de alambre redondo del mismo diámetro exterior. Por eso los diseñadores de moldes y matrices pueden especificar un muelle compacto con alta capacidad de carga en lugar de apilar múltiples muelles de alambre redondo.
El preestablecido, a veces llamado scragging, es la otra diferencia silenciosa. El muelle se comprime más allá de su deflexión nominal una vez durante la fabricación para que tome un asentamiento permanente en la fábrica en lugar de en el útil. Un muelle de matriz que no ha sido preestablecido perderá longitud libre en las primeras cientos de carreras, y el útil perderá fuerza de expulsión con él.
¿Qué significan realmente los códigos de color de los muelles de matriz?
La mayoría de los muelles de matriz vendidos internacionalmente siguen una clasificación de carga codificada por colores, comúnmente asociada con ISO 10243. Los colores describen cuánto se puede comprimir el muelle en relación con su longitud libre mientras se mantiene dentro de un rango de tensión seguro — no cuán fuerte es en términos absolutos.
| Código de color | Clase de carga | Deflexión máxima típica (% de la longitud libre) | Uso típico |
|---|---|---|---|
| Verde | Ligera | ~40% | Strippers ligeros, muelles de retorno, expulsión de baja fuerza |
| Azul | Media | ~32% | Expulsión general de moldes, carga media de stripper |
| Rojo | Pesada | ~25% | Strippers pesados, almohadillas de presión, alta fuerza de expulsión |
| Amarillo | Extra pesada | ~20% | Almohadillas de alta fuerza, carrera corta, estampado de alto ciclo |
| Marrón / otro | Súper pesada | ~15% | Carga extrema, carrera muy corta, retorno de leva bajo alta carga |
Dos advertencias prácticas. Primero, el color indica el límite de deflexión, no la fuerza — dos muelles rojos de diferentes longitudes libres tienen capacidades de carga muy diferentes. Segundo, los colores son una convención, no una ley. Trabaje siempre a partir de la tabla de carga-deflexión del proveedor a la longitud instalada que realmente utiliza, y verifique la profundidad del alojamiento, el diámetro del barreno y el diámetro de la varilla.
¿Cómo se dimensiona un muelle de matriz para un útil real?
El dimensionamiento es un cálculo de cuatro pasos, y vale la pena hacerlo correctamente porque un muelle subdimensionado falla prematuramente y uno sobredimensionado daña el útil.
Paso 1: Definir la fuerza requerida en la posición de trabajo
Calcule la fuerza que el muelle debe entregar en el momento que importa — no a longitud libre. Para un muelle de retorno de expulsor, esa es la fuerza necesaria para levantar la placa expulsora más la fricción más un margen de seguridad, normalmente 1,3–1,5×.
Paso 2: Elegir la longitud instalada y la carrera
Longitud instalada = profundidad del alojamiento menos el espacio ocupado por la placa, arandela u hombro de varilla. Carrera = la distancia que recorre el muelle durante el ciclo del útil. Entonces:
Deflexión % = (carrera ÷ longitud libre) × 100
Si el resultado está por encima del límite de la clase de color, necesita una longitud libre mayor, una clase más pesada o un diseño de alojamiento diferente.
Paso 3: Verificar el barreno y la varilla
Los muelles de matriz normalmente se especifican por diámetro exterior, diámetro interior y longitud libre. El barreno del alojamiento debe ser un ajuste deslizante estrecho — típicamente unas décimas de milímetro más grande que el DE del muelle — y la varilla o pasador guía debe ser unas décimas más pequeño que el DI del muelle. Demasiado juego permite que el muelle se pandee; demasiado poco y se agarrota y desgasta el alojamiento.
Paso 4: Verificar vida y temperatura
La vida cae abruptamente a medida que aumenta la deflexión. Un muelle nominal para un millón de carreras al 25% de deflexión puede soportar solo una fracción de eso al 40%. En un molde caliente, los muelles estándar de cromo-silicio pierden capacidad de carga a medida que sube la temperatura; por encima de aproximadamente 200 °C debería considerar una aleación diferente o un mecanismo diferente por completo.
Un ejemplo resuelto, solo indicativo:
| Parámetro | Valor |
|---|---|
| Fuerza requerida en la posición de trabajo | 900 N |
| Barreno del alojamiento | 25 mm |
| Profundidad de alojamiento disponible | 80 mm |
| Carrera requerida | 16 mm |
| Muelle seleccionado | 25 mm DE × 12,5 mm DI × 76 mm longitud libre, clase roja |
| Deflexión en la posición de trabajo | 16 ÷ 76 = 21% |
| Límite de clase roja | 25% |
| Veredicto | Aceptable, con margen para asentamiento y desgaste |
¿Qué materiales y acabados se utilizan, y cuándo importan?
El acero aleado cromo-silicio (a menudo AISI 9254 o equivalente) es el estándar para muelles de matriz. Ofrece un buen equilibrio de resistencia a la fatiga, templabilidad y costo, y es el material detrás de la mayoría de los muelles de catálogo verdes, azules, rojos y amarillos.
El acero cromo-vanadio (AISI 6150 o equivalente) se utiliza donde se necesita mayor resistencia a la temperatura o mejor rendimiento a fatiga. Cuesta más y se mecaniza de manera diferente, pero mantiene mejor la carga en moldes calientes.
Los grados inoxidables aparecen en utillaje para alimentos, médicos y salas limpias, o donde el molde ve condensación y lavado. Generalmente tienen menor resistencia a la fatiga que el cromo-silicio, por lo que el muelle debe dimensionarse de manera más conservadora. Nuestra guía sobre protección contra la corrosión de muelles cubre en detalle las compensaciones entre material y recubrimiento.
Los acabados importan más de lo que la mayoría de los diseñadores espera:
- Granallado induce tensión residual compresiva en la superficie y es una de las formas más económicas de extender la vida a fatiga.
- Preestablecido estabiliza la longitud libre y la carga.
- Recubrimiento de zinc o zinc-níquel añade resistencia a la corrosión pero puede fragilizar el acero de alta resistencia si se omite el paso de horneado.
- Recubrimiento en polvo o pintura es común en muelles codificados por color pero añade espesor — verifíquelo contra su holgura de barreno.
El tratamiento térmico y el alivio de tensiones no son pasos opcionales. Un muelle de matriz que se enrolla, endurece y revenido pero nunca se alivia de tensiones se desplazará en longitud y perderá carga. Nuestro artículo sobre alivio de tensiones en muelles explica qué hace el proceso a la tensión residual y por qué se manifiesta como vida en el útil.
¿Qué hace que los muelles de matriz fallen en servicio?
Las fallas rara vez son misteriosas. Se agrupan en un puñado de causas.
| Modo de falla | Causa raíz típica | Solución |
|---|---|---|
| Grieta por fatiga cerca de una espira extrema | Deflexión por encima del límite de clase, o sin granallado | Reducir deflexión, aumentar longitud libre, especificar muelle granallado |
| Pérdida de longitud libre / carga | Muelle no preestablecido, o operado por encima del límite elástico | Especificar muelles preestablecidos, recalcular deflexión |
| Pandeo o combado | Barreno demasiado grande, sin varilla guía, muelle demasiado esbelto | Ajustar el ajuste del barreno, añadir varilla guía o casquillo |
| Desgaste y fretting en las espiras | Contaminación, acabado pobre del barreno, carga lateral | Mejorar acabado del barreno, añadir lubricación, eliminar carga lateral |
| Picadura por corrosión | Condensación, lavado, recubrimiento incompatible | Cambiar a inoxidable o mejorar recubrimiento |
| Aplastamiento de espira extrema | Superficie de apoyo de extremo cerrado insuficiente | Usar extremos cerrados y rectificados, verificar planitud del alojamiento |
La causa más común de falla prematura tanto en moldes como en matrices de estampado es operar el muelle más cerca de su altura sólida de lo que el diseñador pensó. Cuando un muelle se comprime hasta sólido, las espiras se tocan, la tensión se dispara y el muelle es efectivamente un bloque rígido. Deje siempre holgura entre la altura sólida y la altura comprimida máxima — el 10% de la carrera es una regla general razonable.
¿En qué se diferencian las aplicaciones de moldes de inyección y matrices de estampado?
Utilizan la misma familia de muelles pero la solicitan de manera muy diferente.
| Factor | Molde de inyección | Matriz de estampado |
|---|---|---|
| Velocidad de ciclo | Baja, segundos a minutos | Alta, decenas a cientos por minuto |
| Carga dominante | Precarga constante, deriva térmica | Choque e impacto |
| Temperatura | Hasta ~200 °C en la cavidad | Normalmente cerca del ambiente, calentamiento local en el punzón |
| Deflexión | 10–30% de la longitud libre | 25–40% de la longitud libre |
| Objetivo de vida | A menudo 100.000–500.000 ciclos | A menudo 1.000.000+ ciclos |
| Principal impulsor de falla | Pérdida de carga térmica, corrosión | Fatiga, pandeo, desgaste |
| Acceso para reemplazo | A menudo requiere desmontar el molde | Normalmente accesible en la prensa |
La consecuencia práctica es que los muelles de molde normalmente se dimensionan para retención de fuerza a lo largo de temperatura y tiempo, mientras que los muelles de matriz de estampado se dimensionan para vida a fatiga bajo choque. Un muelle que funciona bien en una aplicación puede fallar rápidamente en la otra.
¿Se pueden personalizar los muelles de matriz, y qué debe incluir la solicitud de cotización?
Sí — y en muchos útiles el muelle de catálogo es un compromiso. Los muelles de matriz personalizados le permiten adaptarse al alojamiento que ya tiene en lugar de rediseñar el alojamiento alrededor de un artículo de catálogo. Las personalizaciones típicas incluyen longitudes libres no estándar, carga específica a una longitud instalada específica, secciones de alambre alternativas, material inoxidable o cromo-vanadio, y configuraciones de extremo especiales.
Una solicitud de cotización útil incluye:
- Diámetro exterior, diámetro interior y longitud libre (o las dimensiones del alojamiento)
- Carga requerida a la longitud instalada, con tolerancia
- Carrera y velocidad de ciclo
- Temperatura de operación y entorno
- Vida esperada en carreras
- Preferencias de material o acabado
- Cantidad por año y por entrega
BQUQ realiza mecanizado CNC a ±0,005 mm, estampado de metal, bobinado de muelles personalizados y producción de disipadores de calor en cuatro líneas de producción en una única fábrica en Dongguan. Eso importa para los muelles de matriz porque el muelle y el alojamiento donde se asienta pueden fabricarse con el mismo conjunto de planos, con la misma pila de tolerancias, en el mismo sistema de calidad. Se aplica MOQ flexible, y las cotizaciones se devuelven en 12 horas laborables. Nuestra guía de solicitud de cotización de muelles personalizados recorre la información que acelera una cotización.
Preguntas frecuentes
P: ¿Cómo sé qué muelle de matriz de color usar?
R: Comience por la deflexión que necesita, no por el color. Calcule la carrera dividida por la longitud libre como porcentaje, luego elija la clase más ligera cuyo límite esté por encima de esa cifra con margen. El verde permite aproximadamente 40%, el azul alrededor de 32%, el rojo alrededor de 25% y el amarillo alrededor de 20%. Confirme siempre la carga real a su longitud instalada a partir de la tabla de carga-deflexión del proveedor, porque el color por sí solo no define la fuerza.
P: ¿Puedo usar un muelle de compresión estándar en lugar de un muelle de matriz?
R: A veces, si la carga es ligera, la deflexión es pequeña y el número de ciclos es bajo. Para cualquier cosa con alta fuerza, alto número de ciclos o un alojamiento confinado, un muelle de matriz es la mejor opción. El alambre de sección rectangular empaqueta más material en el mismo barreno, los muelles preestablecidos mantienen su longitud libre y el granallado extiende la vida a fatiga. La diferencia de costo suele ser pequeña frente al costo de una parada del útil.
P: ¿Qué temperatura pueden soportar los muelles de matriz?
R: Los muelles de matriz estándar de cromo-silicio se usan típicamente hasta alrededor de 200 °C, y la capacidad de carga cae a medida que sube la temperatura. Los grados de cromo-vanadio resisten mejor en moldes calientes. Por encima de esos rangos debería considerar un mecanismo diferente o una aleación de alta temperatura. Solicite siempre la curva de reducción de carga en lugar de asumir que la capacidad del catálogo se aplica a la temperatura de su molde.
P: ¿Con qué frecuencia se deben reemplazar los muelles de matriz?
R: Reemplace según condición, no según un calendario fijo. Inspeccione la longitud libre contra la especificación original, busque grietas cerca de las espiras extremas y verifique corrosión o marcas de desgaste. Un muelle que ha perdido más de unos pocos por ciento de longitud libre ya está entregando menos fuerza. Incorporar el reemplazo al mantenimiento programado es mucho más económico que una falla del útil a mitad de producción.
P: ¿Suministran muelles de matriz en pequeñas cantidades?
R: Sí. BQUQ trabaja con MOQ flexible, por lo que se pueden soportar útiles prototipo y corridas de producción de bajo volumen junto con programas de volumen. Envíe las dimensiones del alojamiento, la carga requerida a la longitud instalada, la carrera y la vida esperada, y cotizaremos en 12 horas laborables. Las longitudes libres personalizadas y las secciones de alambre no estándar son rutinarias en lugar de excepcionales.
Recursos relacionados
- Acerca de BQUQ y nuestra huella de fabricación en Dongguan: /about/
- Muelles de compresión para aplicaciones de matriz, molde e industriales: /compression-springs/
- Muelles de torsión para mecanismos de leva, pestillo y retorno: /torsion-springs/
- Tendencias de la industria en utillaje y componentes de precisión: /industry-dynamics/
- Artículos técnicos sobre diseño y fabricación de muelles: /bquq-blog/
- Preguntas frecuentes sobre suministro y tolerancias: /faq/
- Casos de estudio de nuestras líneas de producción: /case/
- Hable con un ingeniero: /contact/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) realiza mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una única fábrica ISO9001. Suministro directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


