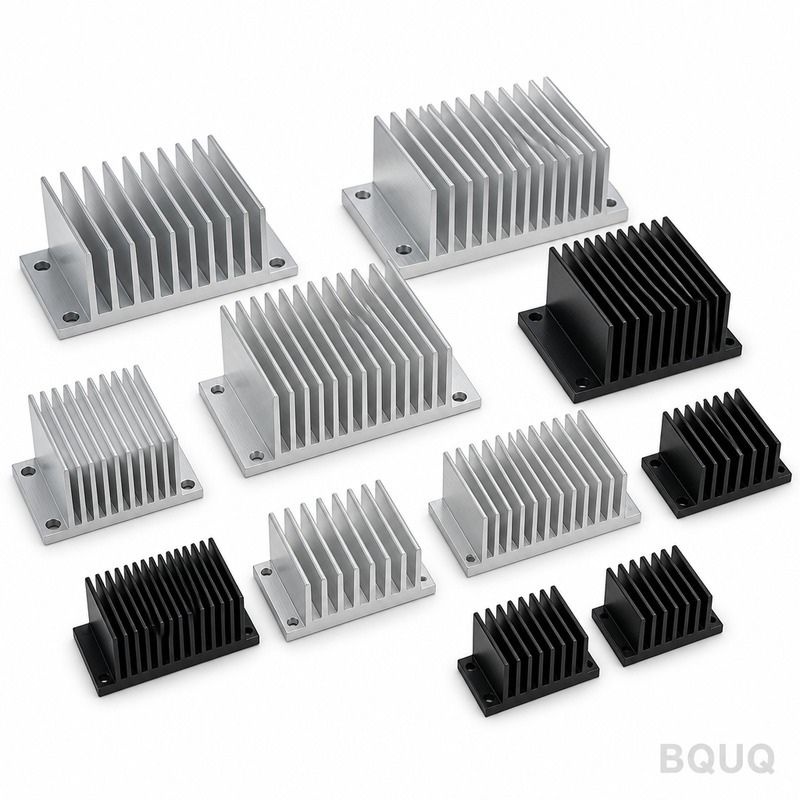
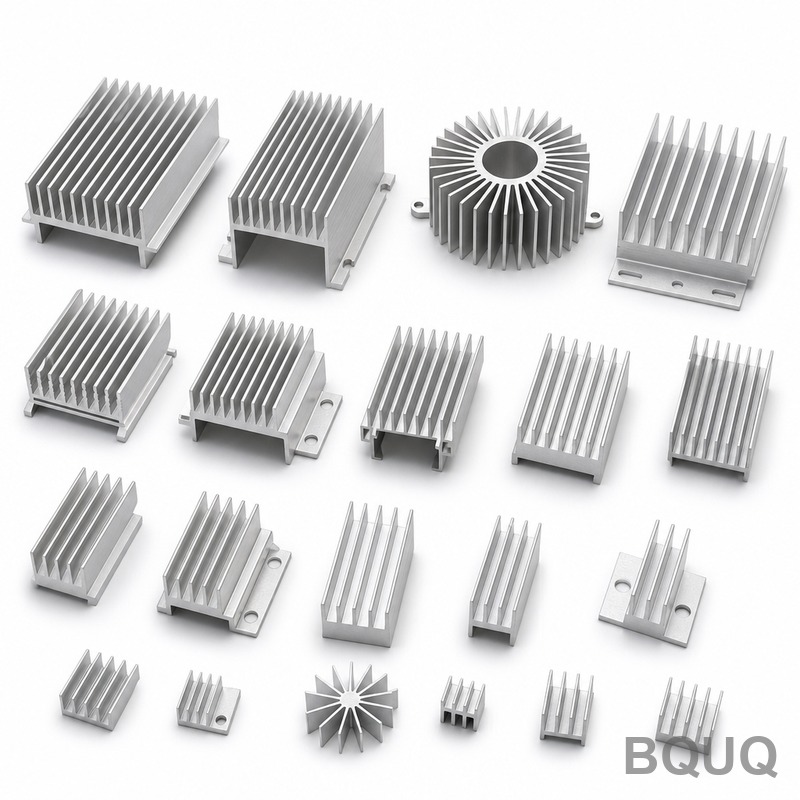
placa disipadora de calor de aluminio: aluminio fundido a presión ADC12, aletas de 1,0 mm con paso de 1,5 mm, planitud de 0,05 mm sobre 100 mm, resistencia térmica de 0,35 K/W. MOQ 50 piezas, se envía...
placa disipadora de calor de aluminio
aluminum heat sink plate: ADC12 die-cast aluminium, 1.0 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.35 K/W thermal resistance. MOQ 50 pcs, ships...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
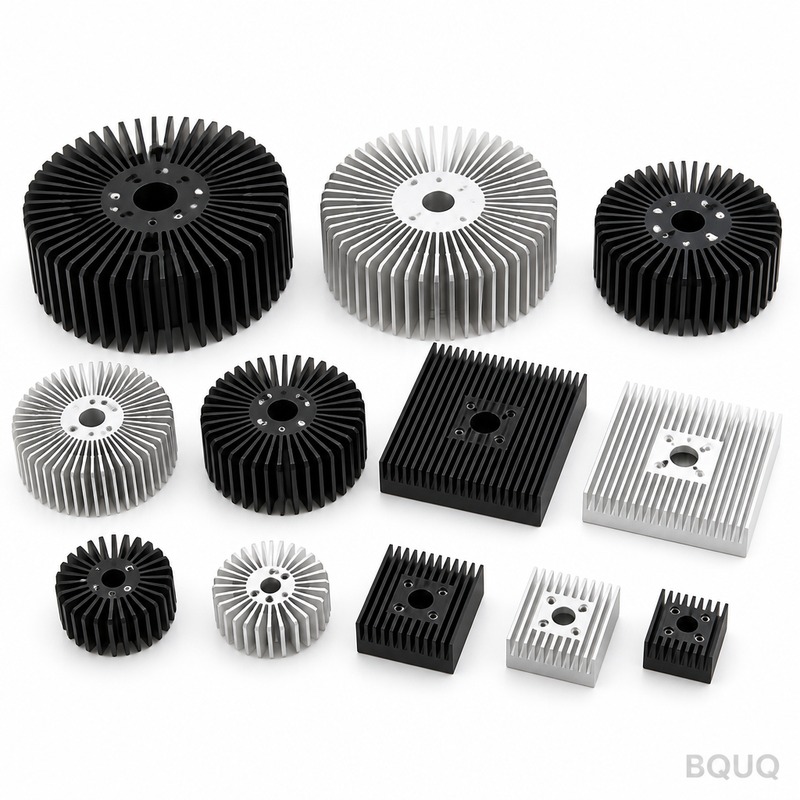
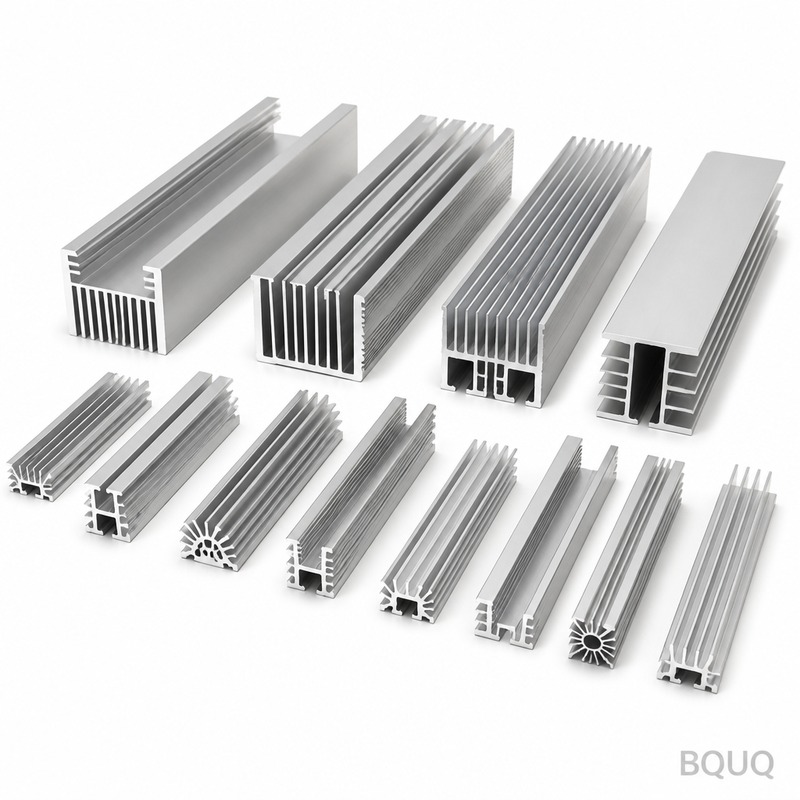
La placa disipadora de calor de aluminio utiliza aluminio fundido a presión ADC12 con un paso de aletas de 1,5 mm y un espesor de 1,0 mm, estampada en una sola carrera de 63 T. Mantiene 0,05 mm sobre 100 mm en la cara de montaje, alcanza una resistencia térmica de 0,35 K/W y mantiene un paso de ±0,05 mm a lo largo de una producción de 120.000 unidades con un ciclo de 25 s.
La placa disipadora de calor de aluminio combina un paso de aletas de 1,5 mm con un espesor de 1,0 mm en aluminio fundido a presión ADC12, de modo que las piezas de 20 x 20 x 10 mm mantienen 0,05 mm sobre 100 mm en la cara de montaje. La resistencia térmica es de 0,35 K/W, medida en CMM con resolución de 0,001 mm por lote.
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta de 1,0 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola carrera, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 120.000 unidades.
Una sola carrera de 63 T conforma toda la placa disipadora de calor de aluminio, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje trabaja con ±0,05 mm, y el ciclo de 25 s alimenta una línea de 120.000 unidades.
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, acortando el camino térmico. Nada se interpone entre el aluminio fundido a presión ADC12 y el flujo de aire excepto la propia superficie estampada.
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta en CMM con resolución de 0,001 mm en lugar de en campo.
El acabado de chorreado de arena + recubrimiento en polvo epoxi RAL 9005 se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es aluminio fundido a presión ADC12, suministrado con chorreado de arena + recubrimiento en polvo epoxi RAL 9005. Para aplicaciones en las que la exposición de cargadores EV y OBC es una preocupación, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
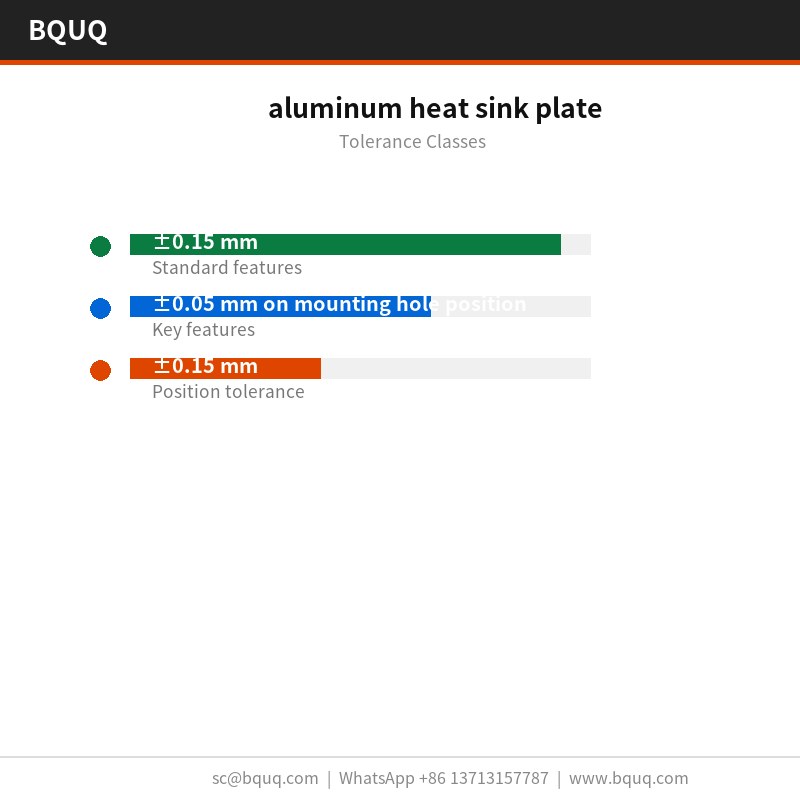
Las dimensiones generales se ajustan a ±0,15 mm, con características críticas como ±0,05 mm en la posición de los orificios de montaje mantenidas por separado. La geometría conformada hereda la repetibilidad del utillaje de ±0,05 mm, y la posición de los orificios se mantiene a ±0,15 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
Inspección antes de cada envío
La planitud se verifica sobre una placa de superficie de granito, a 20 °C contra un límite de 0,05 mm sobre 100 mm, y el paso de aletas se verifica ópticamente a ±0,05 mm. Los informes se emiten con cada lote.
Cada lote lleva un informe CMM con resolución de 0,001 mm. Registramos planitud, paso, espesor de base y posición de orificios, y marcamos cualquier valor fuera de ±0,15 mm antes de que salga de la línea.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con resolución CMM de 0,001 mm en cada primera pieza. Las desviaciones superiores a ±0,15 mm activan una selección del lote completo.
La planitud se mide sobre granito y no sobre fundición, porque 0,05 mm sobre 100 mm en 20 x 20 x 10 mm se lee de forma diferente en una placa que no ha sido lapeada. Los registros conservan ambas lecturas.
Los programas de cargadores EV y OBC son la razón por la que existe esta geometría. Cuando la carcasa no puede crecer en altura, la densidad de aletas es la única palanca, y un paso de 1,5 mm con un espesor de 1,0 mm es el techo práctico para el aluminio.
Para las construcciones de cargadores EV y OBC, la cara de montaje de 0,05 mm sobre 100 mm importa tanto como la clasificación térmica: decide si el material de interfaz térmica se distribuye uniformemente o se acumula en un extremo.
Cuando una placa disipadora de calor de aluminio funciona a volúmenes de cargadores EV y OBC, la consistencia entre piezas decide las devoluciones en campo. ±0,05 mm en una producción de 120.000 unidades mantiene la curva térmica dentro de una banda.
En cargadores EV y OBC, la base suele actuar también como interfaz de montaje. 1,0 mm con 0,05 mm sobre 100 mm de planitud proporciona una superficie estable para la almohadilla térmica del cargador EV y OBC.
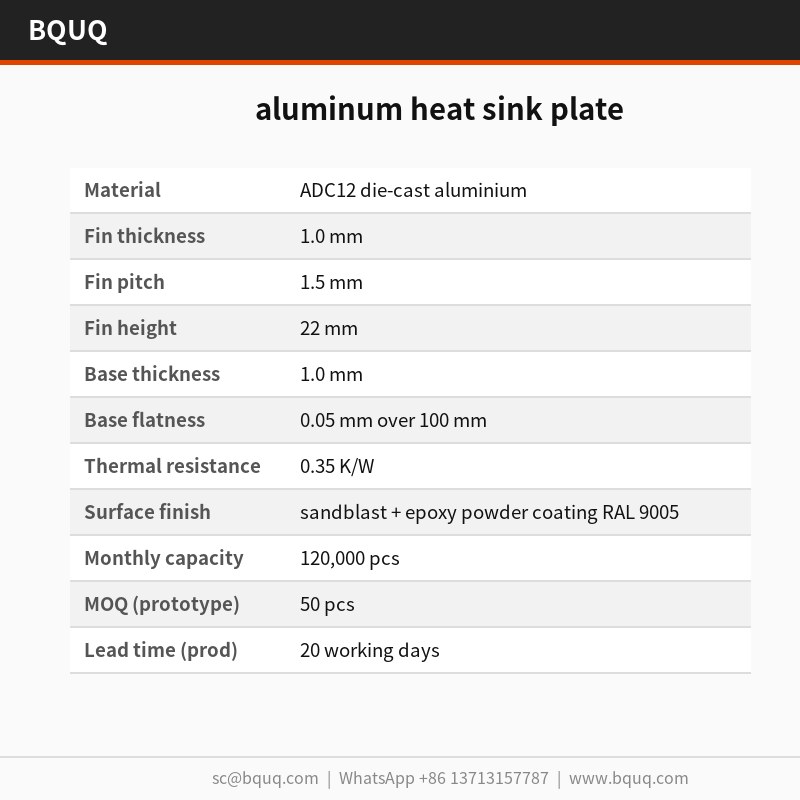
Especificaciones
Parámetro
Valor / Rango
Material
Aluminio fundido a presión ADC12
Espesor de aleta
1,0 mm
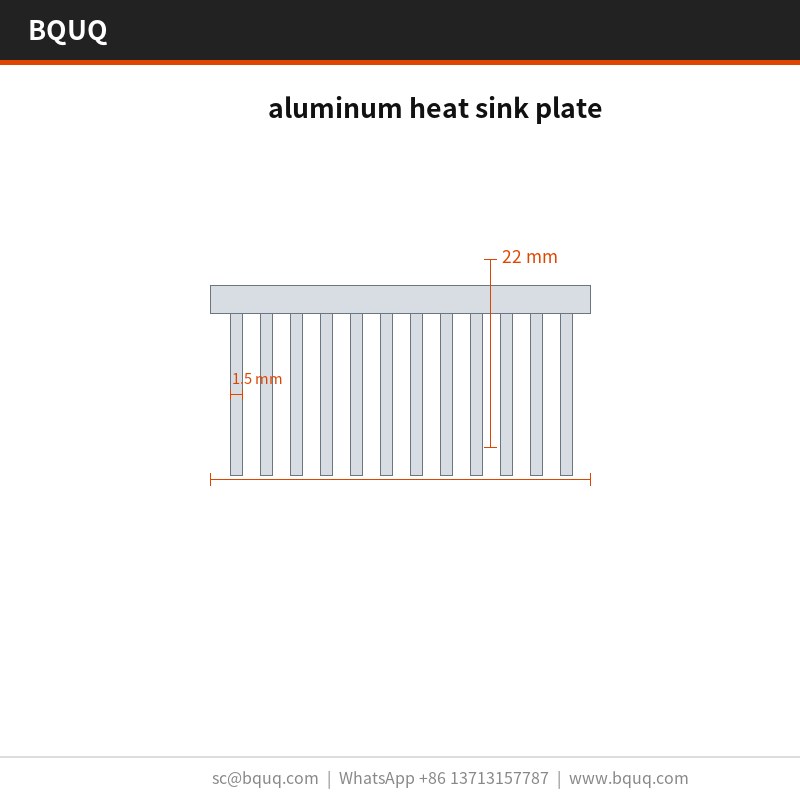
Paso de aletas
1,5 mm
Altura de aleta
22 mm
Espesor de base
1,0 mm
Planitud de base
0,05 mm sobre 100 mm
Resistencia térmica
0,35 K/W
Condición de ensayo térmico
ΔT = 60 K, convección natural
Acabado superficial
chorreado de arena + recubrimiento en polvo epoxi RAL 9005
Rango de tamaño
20 x 20 x 10 mm
Preguntas frecuentes: sus dudas antes de pedir
¿Qué materiales recomiendan?
El aluminio fundido a presión ADC12 es la opción estándar. Para cargadores EV y OBC en un entorno corrosivo especificamos 6063-T5 con chorreado de arena + recubrimiento en polvo epoxi RAL 9005; para la máxima conductividad pasamos al cobre C110, que eleva el coste y el peso pero reduce la resistencia térmica aproximadamente a la mitad en el mismo envolvente.
¿Fabrican la placa disipadora de calor de aluminio en diferentes tamaños?
La familia cubre 20 x 20 x 10 mm, con pesos unitarios desde 120 g. Como la base se prensa, los nuevos tamaños son un cambio de inserto de troquel en lugar de una nueva línea de prensa, por lo que el desarrollo suele ser de 2 semanas en lugar de 8.
El embalaje estándar es bolsa de PE + caja de cartón alveolar, 15 kg por caja. Cotizamos EXW. Las cajas de exportación se etiquetan con lote, cantidad y estado de inspección, y la documentación completa, incluido el informe de inspección, viaja con la mercancía.
¿Cómo previenen la corrosión galvánica?
La clave es evitar un segundo metal en la zona de contacto húmedo. Recomendamos chorreado de arena + recubrimiento en polvo epoxi RAL 9005 y, cuando la pieza toca un chasis de aluminio, una arandela aislante. Indíquenos el material de contacto y especificaremos el recubrimiento en consecuencia.
¿Cuál es la diferencia entre su placa disipadora de calor de aluminio y una placa disipadora de calor de aluminio con aletas fresadas?
Las aletas fresadas se mecanizan, por lo que se obtienen aletas finas y altas y una mayor densidad en una altura dada, pero el coste escala directamente con el área de aletas. El estampado ofrece el mismo resultado en una sola carrera a un coste unitario mucho menor por debajo de 120.000 unidades. Para cargadores EV y OBC en una carcasa de altura fija, el estampado suele ser la respuesta correcta.
Cómo fabricamos y enviamos
Directo desde la fuente en Dongguan: el material en bobina, el conformado, el tratamiento superficial y la inspección se realizan en un mismo edificio, por lo que la planitud de 0,05 mm sobre 100 mm se verifica antes de embalar la pieza.
Nuestra experiencia en cargadores EV y OBC se remonta al primer programa de utillaje en 2015. Esa trayectoria es la razón por la que el chorreado de arena + recubrimiento en polvo epoxi RAL 9005 estándar y ±0,15 mm son conservadores en lugar de optimistas.
La producción funciona con ciclos de 25 s con visión en línea a 0,05 mm sobre 100 mm. Eso es lo que hace creíble un compromiso de 120.000 unidades en temporada alta.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
±0,05 mm de paso de aletas; 0,05 mm sobre 100 mm en cara de montaje
Plazo de entrega
No especificado en el artículo
MOQ
No especificado en el artículo
Capacidad
Producción de 120.000 unidades; ciclo de 25 s
Selección / comparación
Opción
Ideal para
Compromiso
Placa disipadora de calor de aluminio estampada
Perfil de aleta de 1,0 mm repetible
El desgaste del troquel desplaza el paso de aletas, detectado por CMM
Disipador de calor extruido
Secciones transversales uniformes simples
No puede mantener un perfil de aleta de 1,0 mm con la misma repetibilidad
Refrigerador de dos partes con adhesivo
Geometrías complejas
La capa adhesiva añade resistencia al camino térmico
Chorreado de arena + recubrimiento en polvo epoxi RAL 9005
Protección contra la corrosión después del conformado
Aplicado tras el conformado para evitar cortes en las raíces de las aletas
Proceso / inspección
Etapa
Control
Registro
Estampado
Una sola carrera de 63 T conforma toda la placa
Utillaje con ±0,05 mm
Conformado de aletas
El troquel conforma cada aleta en una sola carrera
Paso dentro de ±0,05 mm en 120.000 unidades
Inspección
CMM con resolución de 0,001 mm por lote
Resistencia térmica de 0,35 K/W medida
Recubrimiento
Chorreado de arena + recubrimiento en polvo epoxi RAL 9005 tras el conformado
Protección contra la corrosión no cortada en las raíces de las aletas
Preguntas frecuentes
¿Cuál es el paso de aletas y el espesor de material de la placa disipadora de calor de aluminio?
La placa combina un paso de aletas de 1,5 mm con un espesor de 1,0 mm en aluminio fundido a presión ADC12. Esto permite que las piezas de 20 x 20 x 10 mm mantengan 0,05 mm sobre 100 mm en la cara de montaje.
¿Qué resistencia térmica puedo esperar de esta placa disipadora de calor?
La resistencia térmica es de 0,35 K/W, medida en CMM con resolución de 0,001 mm por lote. La geometría estampada de una sola pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, acortando el camino térmico.
¿Qué repetibilidad tiene el perfil de aletas en producción?
El estampado proporciona un perfil de aleta de 1,0 mm repetible que la extrusión no puede mantener. El troquel conforma cada aleta en una sola carrera, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 120.000 unidades.
¿Cuál es el tiempo de ciclo y la capacidad de producción?
Una sola carrera de 63 T conforma toda la placa disipadora de calor de aluminio. El utillaje trabaja con ±0,05 mm, y el ciclo de 25 s alimenta una línea de 120.000 unidades.
¿Cómo gestiona la construcción estampada la variación entre lotes?
La construcción estampada tolera mejor la variación entre lotes que la extrusión. El desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta en CMM con resolución de 0,001 mm en lugar de en campo.
¿Qué acabado superficial se aplica y cuándo?
El acabado de chorreado de arena + recubrimiento en polvo epoxi RAL 9005 se aplica después del conformado. Esto garantiza que la protección contra la corrosión no se corte en las raíces de las aletas como ocurre en las piezas mecanizadas.
¿Por qué el diseño de una sola pieza mejora el rendimiento térmico?
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, acortando el camino térmico. Nada se interpone entre el aluminio fundido a presión ADC12 y el flujo de aire excepto la propia superficie estampada.