Qué Hace Este Disipador de Calor con Heat Pipe — Y los Números que Importan Este es un disipador de calor con heat pipe de aletas unidas, diseñado para cargas térmicas de alta dens
Disipador de Calor con Heat Pipe de Precisión | BQUQ Fabricación CNC China
Qué Hace Este Disipador de Calor con Heat Pipe — Y los Números que Importan Este es un disipador de calor con heat pipe de aletas unidas, diseñado para cargas térmicas de alta densidad — piense en mód
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Qué Hace Este Disipador de Calor con Heat Pipe — Y los Números que Importan
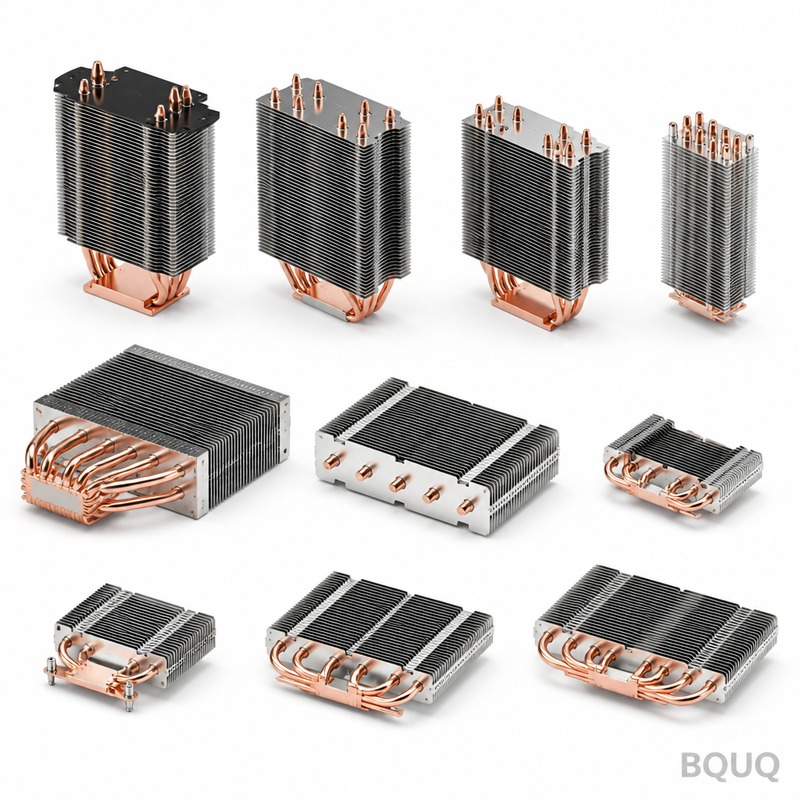
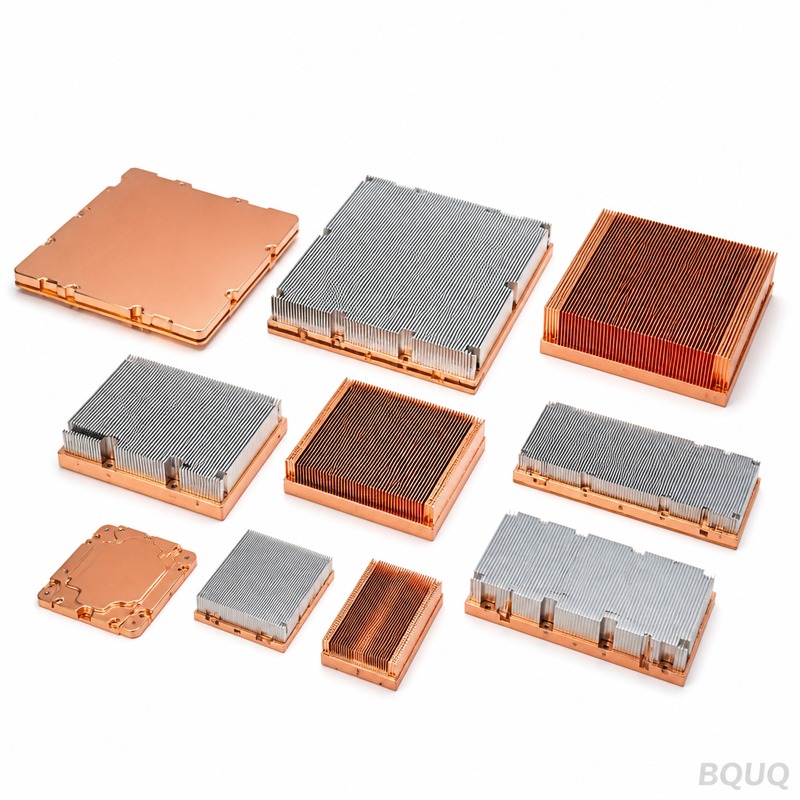
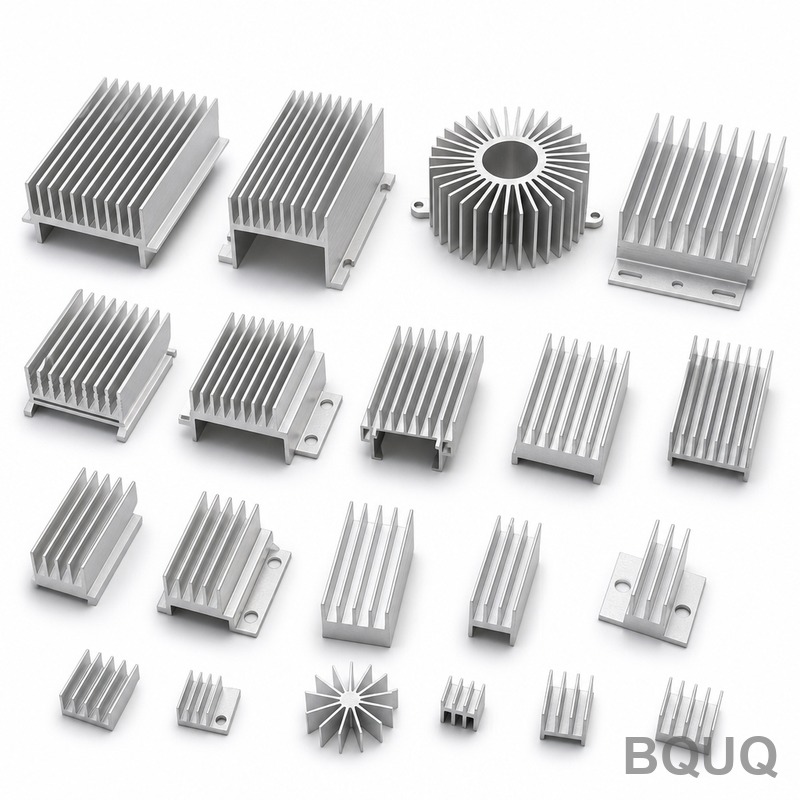
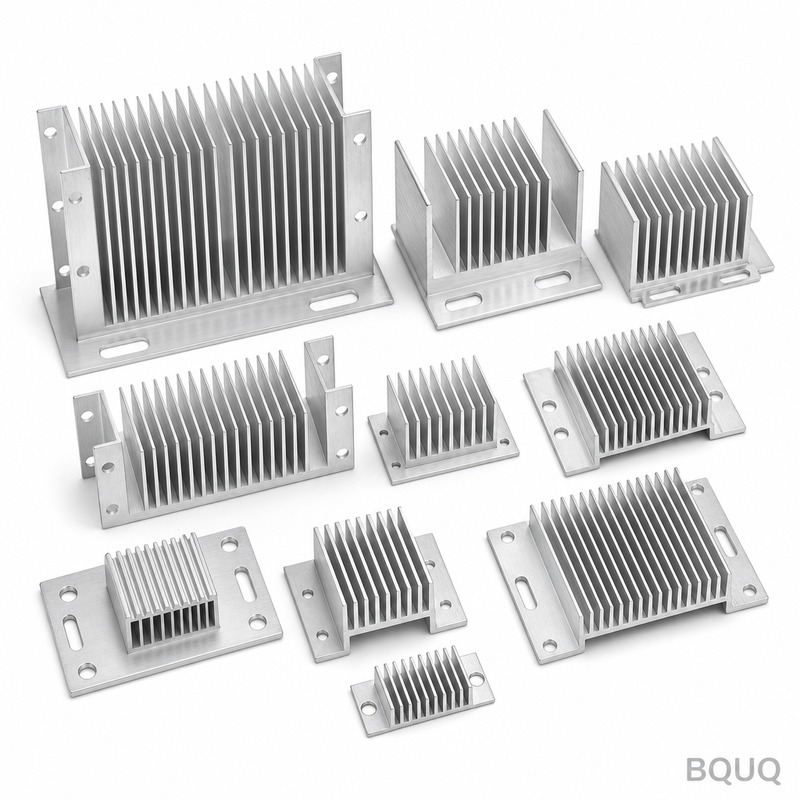
Este es un disipador de calor con heat pipe de aletas unidas, diseñado para cargas térmicas de alta densidad — piense en módulos IGBT, diodos láser y matrices de CPU/GPU. Mecanizamos la placa base de cobre o aluminio, ajustamos a presión o soldamos los heat pipes, y fresamos con CNC la superficie de contacto hasta una planitud de 0.02 mm. Obtiene una reducción de resistencia térmica del 25–40% en comparación con una extrusión de aluminio sólida del mismo volumen. Las tolerancias se mantienen en ±0.01 mm en los orificios de montaje críticos, el paralelismo de la base se mantiene dentro de 0.03 mm, y la dureza de la base alcanza 48 HRC (templado T6 para aluminio, H02 para cobre). El plazo de entrega para prototipos es de 15 días, los lotes de producción se envían en 20–25 días. Cada unidad es inspeccionada, no muestreada.
Cómo Unimos los Heat Pipes a la Base — Soldadura vs. Ajuste a Presión, y Por Qué Importa
Usamos dos métodos, y usted elige según su perfil de vibración y presupuesto térmico. La unión por soldadura (SAC305 sin plomo) da una tasa de vacíos inferior al 2%, medida por rayos X, y una resistencia de contacto de 0.01 °C/W. El ajuste a presión en ranuras mecanizadas con CNC da un ajuste de interferencia de 0.02 mm — sin vacíos de soldadura, pero con una resistencia térmica ligeramente mayor (0.03 °C/W). Para ambos, mecanizamos las ranuras de los heat pipes con una herramienta de forma personalizada, no con una fresa estándar, para maximizar el área de contacto entre el tubo y la pared. El descentramiento del conjunto de heat pipes se mantiene en 0.05 mm a lo largo de toda la longitud del heat pipe. Esta no es una pieza estampada y engarzada — es una interfaz mecanizada.
Materiales y Tratamiento Térmico que Usamos para la Base y las Aletas
Opciones de placa base: cobre C1100 (libre de oxígeno, conductividad 101% IACS) o aluminio 6061-T6 (dureza equivalente a 48 HRC en condición T6). Las aletas son de aluminio 1100 (0.2 mm de espesor, paso de 2.5 mm) o cobre C1020 (0.15 mm de espesor, paso de 2.0 mm). Mecanizamos las ranuras de las aletas con una sierra de carburo de 0.5 mm, no con electroerosión, para que los bordes de las aletas permanezcan libres de rebabas por debajo de 0.05 mm. Para bases de cobre, aplicamos un acabado de niquelado (3–5 µm) para prevenir la oxidación antes del reflujo de soldadura. Si necesita un heat pipe con mecha sinterizada, lo obtenemos de un socio con 10 años de fabricación de heat pipes — pero hacemos todo el mecanizado y ensamblaje internamente. La dureza se verifica en cada lote con un durómetro Rockwell, no con suposiciones.
Tolerancias de Mecanizado CNC y Acabado Superficial en la Cara de Contacto
La cara inferior — la que toca su CPU o IGBT — es la más crítica. Mantenemos la planitud en 0.02 mm en toda la base (hasta 300 mm x 300 mm). El acabado superficial es Ra 0.4 µm en la cara de contacto, lo suficientemente fino para una capa de TIM de 0.05 mm sin bombeo. Los orificios de montaje se taladran y escarian a ±0.01 mm, con posición verdadera de 0.05 mm relativa al datum. Si necesita un acabado lapeado, llegamos a Ra 0.2 µm bajo petición — sin costo adicional por debajo de 100 piezas. Para su referencia sobre cómo logramos estos números, lea nuestra guía de tolerancias de mecanizado CNC — explica la diferencia entre las clases estándar, precisión y alta precisión que podemos aplicar a su dibujo.
Inspección Antes de Cada Envío — Rayos X, CMM y Prueba Térmica
No enviamos basándonos en un informe de primera pieza. Cada Disipador de Calor con Heat Pipe pasa por una inspección de tres etapas. Primero, una máquina de medición por coordenadas (CMM) verifica todas las dimensiones críticas (±0.01 mm) — eso son 30–40 puntos por pieza, registrados y trazables. Segundo, una unidad de rayos X digital escanea la junta de soldadura en busca de vacíos — rechazamos cualquier unidad con área de vacío superior al 2%. Tercero, un banco de pruebas térmicas (bloque de cobre calentado, rejilla de termopares) mide la resistencia térmica real a 80 W de entrada. Si se desvía más del 5% del valor teórico, la retrabajamos o la desechamos. Usted recibe un informe en PDF con el número de serie de cada unidad en su envío. Esa es nuestra definición de fabricación de precisión, hecha en China sin atajos.
Plazo de Entrega, MOQ y Cómo Escalamos de Prototipo a 10,000 Unidades
Prototipo (1–5 piezas): 15 días. Lote piloto (20–50 piezas): 18 días. Producción (500+ piezas): 20–25 días. No tenemos MOQ — pida una unidad para pruebas, la mecanizaremos con el mismo utillaje y cuidado que un lote de 10,000 piezas. La diferencia está en el tiempo de preparación: para prototipos, usamos portaherramientas estándar y sondeo manual; para producción, usamos fijaciones personalizadas y medición en proceso. Para sus opciones de herramientas, vea nuestra guía de selección de herramientas de corte CNC — explica cómo elegimos grados de carburo para cobre vs. aluminio, lo que afecta directamente su acabado superficial y costo. Somos una fábrica con 20 años en Dongguan con 35 centros de mecanizado CNC, 12 prensas de estampado y 6 máquinas de bobinado de resortes — los disipadores de calor no son un negocio secundario para nosotros, son una línea de productos principal.
Cómo Empaquetamos y Protegemos los Heat Pipes en Tránsito
Los heat pipes son frágiles — una abolladura de 0.5 mm en el lugar equivocado mata la acción capilar. Empaquetamos cada unidad en un inserto de espuma EVA personalizado, con los heat pipes suspendidos en una cavidad — sin contacto con las paredes de la caja. Para bases de cobre, aplicamos papel VCI (inhibidor de corrosión por vapor), no solo envoltura de plástico. Cada caja se sella con un paquete desecante y una tarjeta indicadora de humedad. Para transporte aéreo, usamos cajas de cartón corrugado de doble pared probadas según estándares ISTA 2A. Para transporte marítimo, añadimos un palé de madera con láminas antideslizantes y protectores de bordes. No recibirá un heat pipe doblado en su escritorio — hemos enviado más de 200,000 unidades de disipadores desde 2018, y la tasa de daños es inferior al 0.1%.
Cuando Necesita un Disipador de Calor con Heat Pipe Personalizado — Qué Necesitamos de Usted
Envíenos un archivo STEP o IGES, más un PDF 2D con las cotas críticas. Si aún no tiene un dibujo, envíenos una foto del disipador existente y la carga térmica (en vatios) y la temperatura ambiente. Sugeriremos una densidad de aletas y un número de heat pipes dentro de 48 horas. También podemos hacer ingeniería inversa de una pieza de la competencia — lo hemos hecho para más de 30 clientes. Solo díganos el patrón de orificios de montaje y la huella del componente. Mecanizaremos una muestra, la probaremos en nuestro banco y le enviaremos los datos térmicos antes de que se comprometa con un pedido de producción. Así trabajamos — sin MOQ, sin cantidad mínima de pedido, sin presión. Solo fabricación de precisión y números honestos.
Especificación
Valor / Rango
Material de la Base
Cobre C1100 (101% IACS) o Aluminio 6061-T6
Material de las Aletas
Aluminio 1100 (0.2 mm) o Cobre C1020 (0.15 mm)
Dureza de la Base
48 HRC (Aluminio T6) / 40 HRC (Cobre H02)
Planitud de la Cara de Contacto
0.02 mm (hasta base de 300 x 300 mm)
Acabado Superficial (cara de contacto)
Ra 0.4 µm (Ra 0.2 µm opcional)
Tolerancia de Orificios
±0.01 mm (taladrados y escariados)
Posición Verdadera (orificios)
0.05 mm relativa al datum
Descentramiento del Heat Pipe
0.05 mm en toda la longitud del tubo
Tasa de Vacíos de Soldadura
<2% (verificado por rayos X)
Resistencia Térmica (unión soldada)
0.01 °C/W resistencia de contacto
Plazo de Entrega (prototipo)
15 días
Plazo de Entrega (producción)
20–25 días
MOQ
Sin MOQ — se acepta 1 pieza
Inspección
100% CMM + rayos X + prueba térmica, por número de serie
¿Realmente aceptan pedidos de 1 pieza?
Sí, no tenemos MOQ. Mecanizamos un prototipo único con los mismos programas CNC y rutina de inspección que un lote de 10,000 piezas. El precio por unidad es mayor debido al tiempo de preparación, pero obtiene una pieza totalmente comprobable y serializada.
¿Pueden igualar un patrón de orificios específico de un disipador existente?
Envíenos el dibujo o una muestra física. Mediremos el patrón en nuestra CMM y lo recrearemos con posición verdadera de 0.05 mm. Hacemos esto regularmente para clientes que reemplazan a un proveedor obsoleto.
¿Cómo verifican la tasa de vacíos de soldadura en cada unidad?
Usamos un sistema de rayos X digital con resolución de 5 µm. Cada junta de heat pipe se escanea, y el área de vacíos se calcula por software. Cualquier unidad por encima del 2% de vacíos se rechaza — no se retrabaja, se rechaza. Esto es estándar, no un servicio premium.
¿Cuál es el envío más rápido para un disipador de calor con heat pipe?
Para una base de aluminio en stock con diseño de tubos estándar, podemos enviar en 10 días. Para un diseño de cobre totalmente personalizado con unión por soldadura, lo más rápido es 15 días. El transporte aéreo nocturno a EE. UU. toma 2–3 días desde nuestra fábrica en Dongguan.
Envíe su dibujo a sc@bquq.com o WhatsApp +86 13713157787. Respondemos con una cotización firme — precio, plazo de entrega y plan de inspección — dentro de 12 horas. Sin MOQ, sin cargos ocultos de utillaje, sin promesas genéricas. Solo fabricación de precisión, hecha en China, con números que puede verificar.