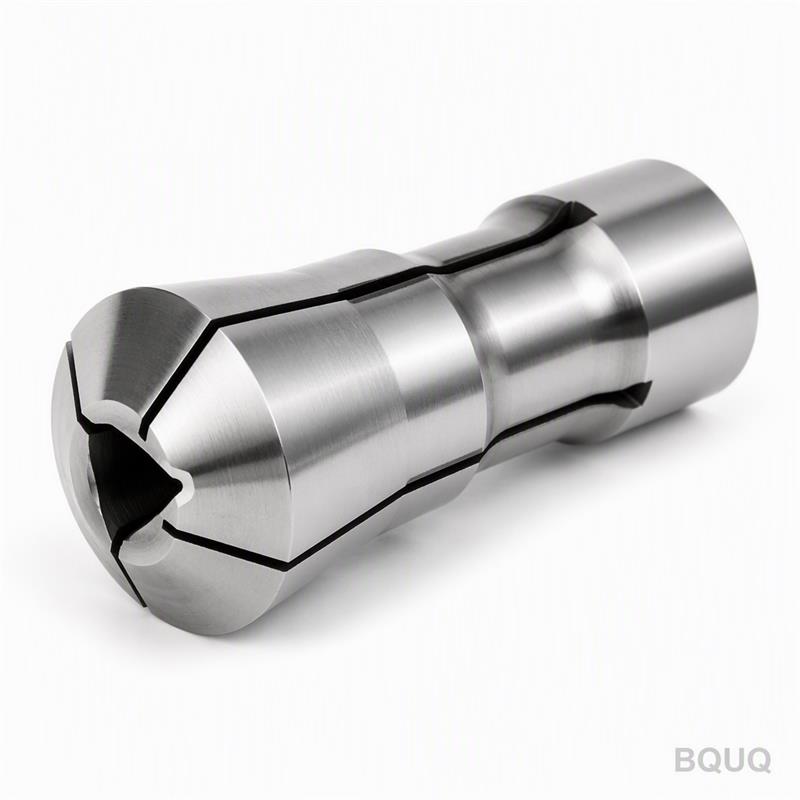
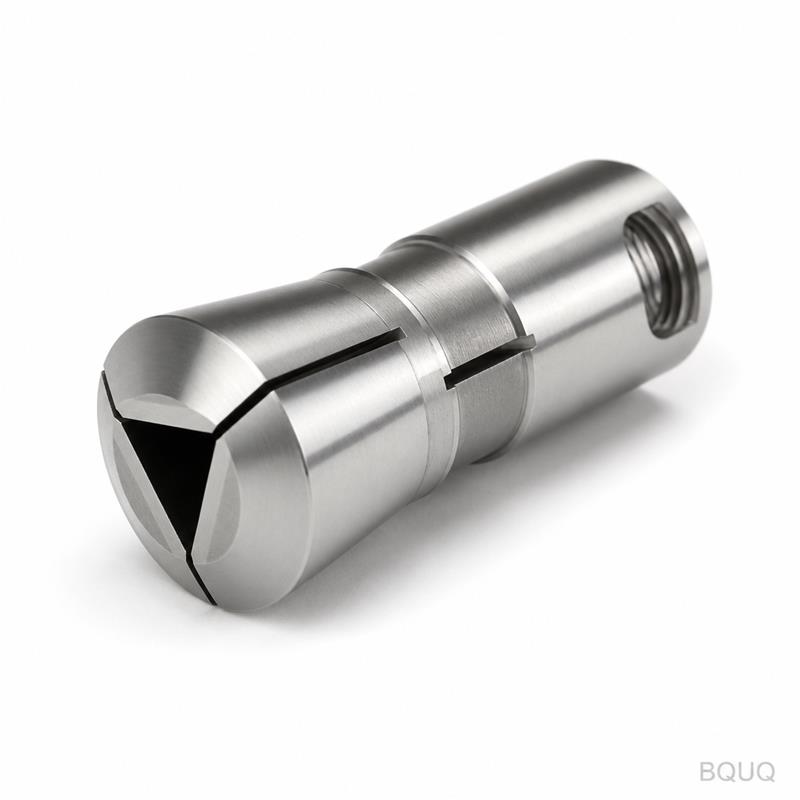
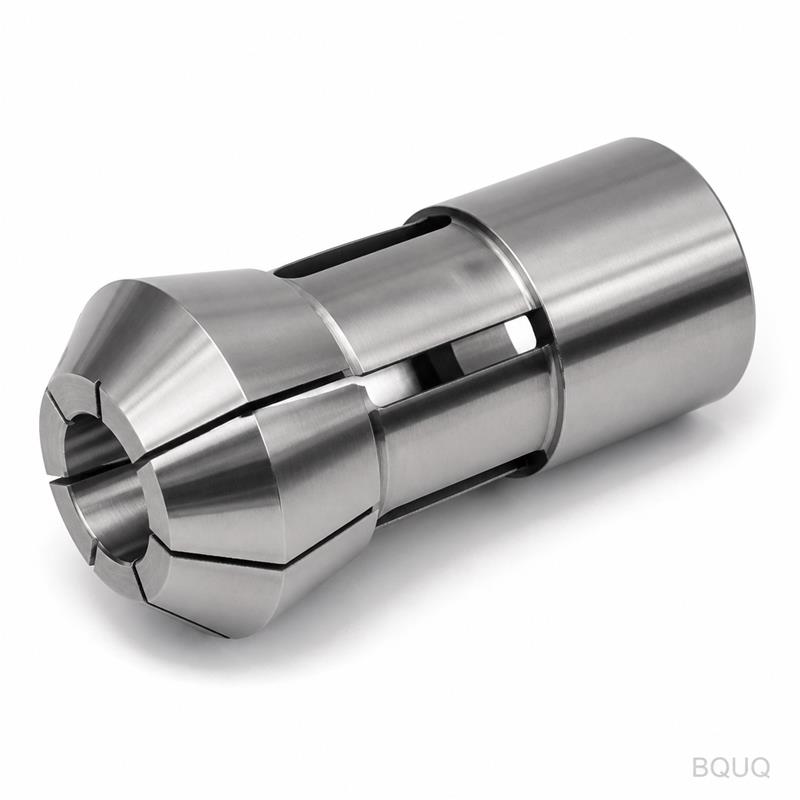
Qué Sujeta Este Mandril y Por Qué Importa Este es un mandril de pinza elástica de agujero redondo tipo 36 para torno automático, mecanizado por CNC. Sujeta material redondo de 3
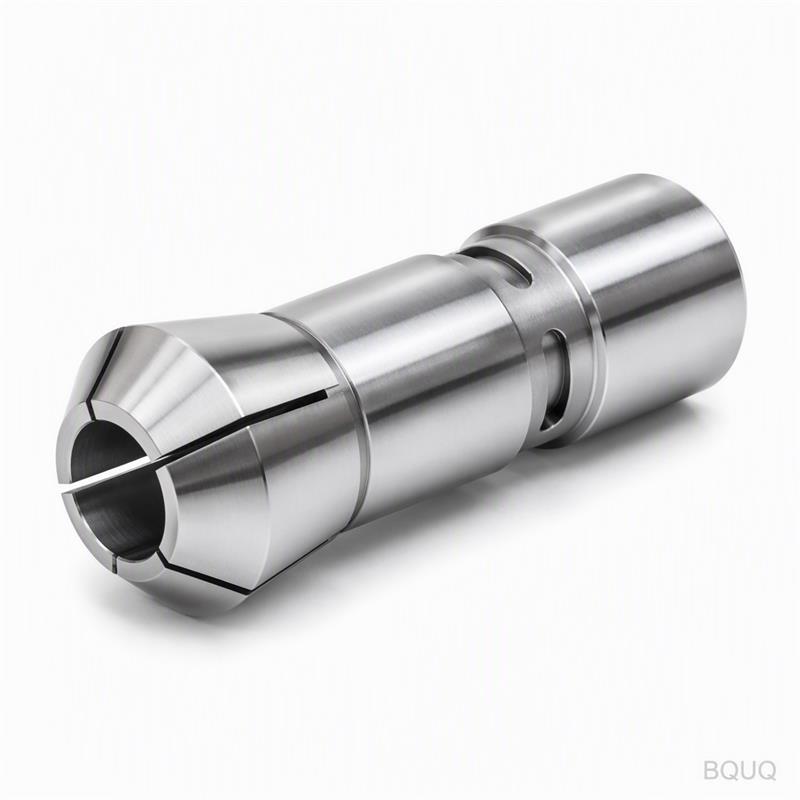
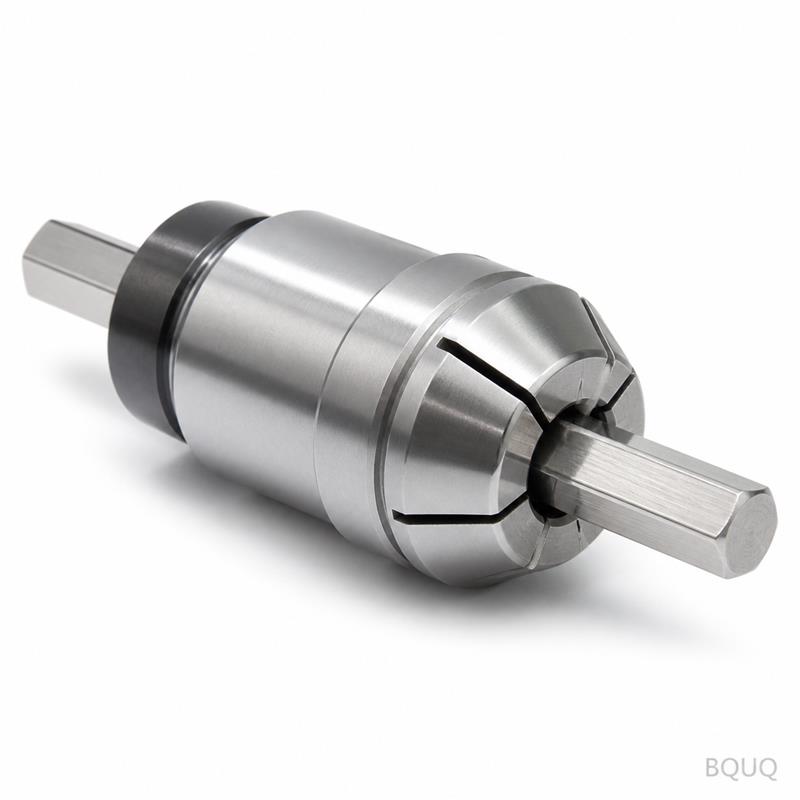
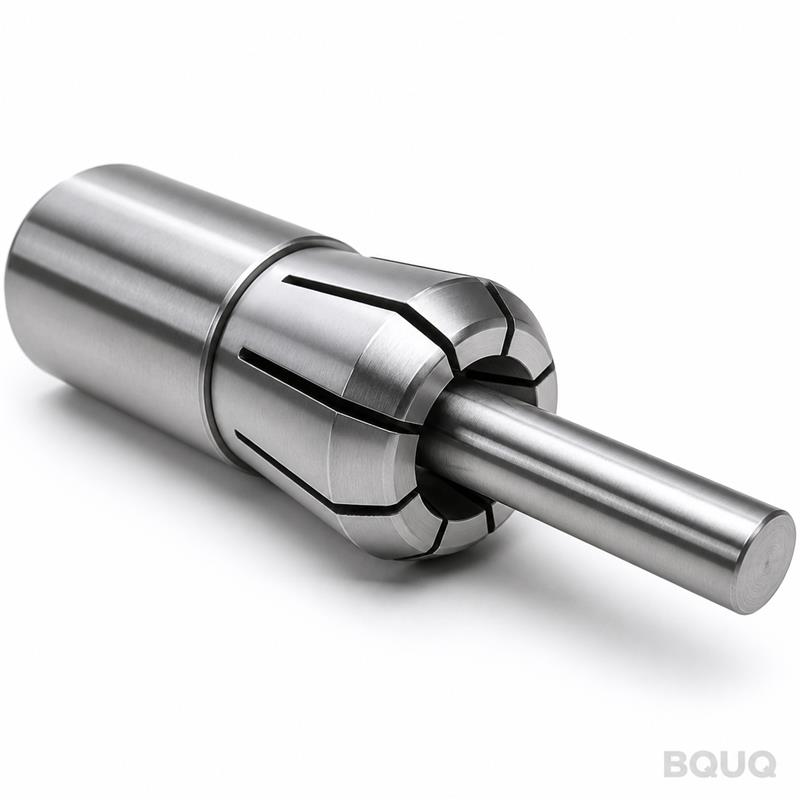
BQUQ Mandril de Pinza Elástica de Agujero Redondo Tipo 36 para Torno Automático Mecanizado CNC
Qué Sujeta Este Mandril y Por Qué Importa Este es un mandril de pinza elástica de agujero redondo tipo 36 para torno automático, mecanizado por CNC. Sujeta material redondo de 3 mm a 36 mm de diámet
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Este es un mandril de pinza elástica de agujero redondo tipo 36 para torno automático, mecanizado por CNC. Sujeta material redondo de 3 mm a 36 mm de diámetro con una excentricidad total indicada (TIR) garantizada de 0.008 mm. Esto significa que sus piezas torneadas se mantienen dentro de la tolerancia sin necesidad de retrabajo, turno tras turno. Enviamos este mandril en 15 días, y el cuerpo está endurecido a 58–60 HRC para una larga vida de sujeción.
Usted está comprando un componente de sujeción, no una promesa. El agujero está rectificado con un acabado de Ra 0.4 µm, y el cono de la pinza está ajustado a su husillo de máquina dentro de 0.005 mm. Esto es fabricación de precisión de nuestra fábrica en Dongguan, con 20 años de experiencia en mecanizado CNC y estampado detrás de cada unidad.
Cómo el Cono Tipo 36 Bloquea Sin Juego
El tipo 36 se refiere al ángulo de cono de tiro hacia atrás común en tornos automáticos como Citizen, Star y Tsugami. Cuando se acciona la barra de tiro, la pinza se desliza hacia atrás dentro del cuerpo del mandril. El ángulo del cono convierte la tracción axial en fuerza de sujeción radial. Debido a que el cono se rectifica en una sola configuración con el agujero, la fuerza de sujeción se distribuye uniformemente a lo largo de toda la longitud de agarre.
Cortamos las ranuras de la pinza con electroerosión por hilo (wire EDM), no por fresado. Esto deja una ranura de 0.2 mm de ancho sin rebabas ni concentradores de tensión. La recuperación elástica es consistente: cada pinza vuelve a su diámetro sin sujetar dentro de 0.01 mm después de 100,000 ciclos. No necesita reajustar las compensaciones de su herramienta al cambiar una barra.
Materiales y Tratamiento Térmico que Utilizamos
Comenzamos con acero aleado 20CrMnTi, no acero dulce de fácil mecanizado. Este grado se cementa bien y mantiene un filo de corte afilado en los dedos de la pinza. El cuerpo del mandril está hecho de 40CrMo, templado y revenido a 28–32 HRC antes de rectificar el asiento del cono.
Después del mecanizado, todo el mandril pasa por un tratamiento térmico al vacío. La pinza alcanza 58–60 HRC en la superficie de agarre, mientras que la sección de resorte se mantiene a 45–48 HRC. Esta dureza diferencial se logra mediante endurecimiento por inducción selectiva. Usted obtiene un agarre duro y resistente al desgaste y una sección de resorte flexible que no se agrieta bajo ciclos repetidos. El acabado superficial del agujero es Ra 0.4 µm; en el cono, Ra 0.2 µm.
Especificación
Valor
Tipo de pinza
Agujero redondo tipo 36 para torno automático
Rango de sujeción
3 mm – 36 mm de diámetro
Material del cuerpo del mandril
40CrMo, templado y revenido
Material de la pinza
Acero aleado 20CrMnTi, cementado
Dureza (agarre de la pinza)
58–60 HRC
Dureza (sección de resorte)
45–48 HRC
Excentricidad total indicada (TIR)
0.008 mm en la nariz del mandril
Acabado superficial (agujero)
Ra 0.4 µm
Acabado superficial (cono)
Ra 0.2 µm
Plazo de entrega
15 días para tamaños estándar
Cantidad mínima de pedido
Sin MOQ – pida 1 pieza
Inspección Antes de Cada Envío
Cada mandril se verifica en una máquina de medición por coordenadas (CMM) con una resolución de 0.0005 mm. Medimos el ángulo del cono, la concentricidad del agujero y el ancho de la ranura. Si la TIR supera 0.008 mm, el mandril se rechaza y se vuelve a rectificar. No enviamos piezas de segunda calidad.
También realizamos una prueba funcional: montamos el mandril en un husillo de prueba, sujetamos una barra rectificada de 20 mm y la hacemos girar a 6,000 RPM durante 10 minutos. Medimos la amplitud de vibración. Si supera 1.5 µm, reequilibramos el mandril. Usted recibe un informe de prueba con cada envío, incluido el valor real de TIR medido en su unidad específica.
Por Qué un Agujero Redondo Supera a uno Hexagonal o Cuadrado
Los agujeros redondos son para barras redondas, que representan el 80% de lo que procesan los tornos automáticos. El agujero redondo proporciona contacto completo de 360 grados con la barra. Esto elimina el contacto de tres puntos que crean las pinzas hexagonales o cuadradas, que pueden dejar marcas en su pieza terminada. El agujero redondo también reduce la vibración durante cortes de desbaste pesados, porque la barra está soportada en toda su circunferencia.
Si usted tornea piezas a partir de barra rectificada sin centros, el agujero redondo mantiene el acabado superficial de la barra. No hay rayaduras, ni arañazos, ni deformación. Para aplicaciones como pasadores médicos, componentes de relojería o pasadores de conectores, esta integridad superficial no es opcional. Para un análisis más profundo de cómo interactúan las herramientas con su pieza de trabajo, consulte nuestra guía de selección de herramientas de corte CNC.
Ajuste de Retrofit para Citizen, Star y Tsugami
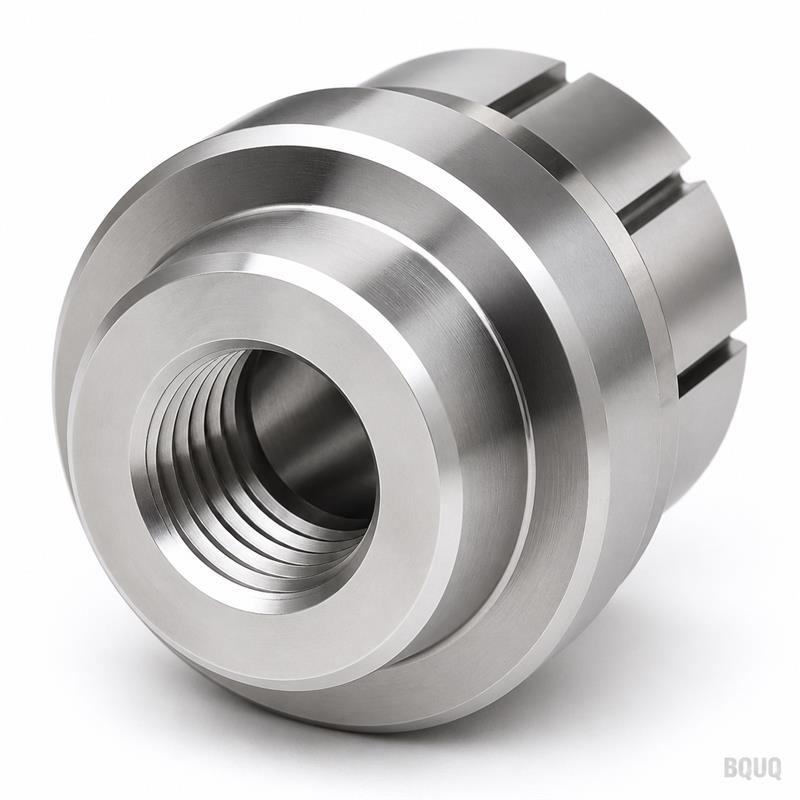
El cono tipo 36 es un estándar en muchos tornos automáticos populares. Si su máquina utiliza una pinza tipo 36, este mandril se monta directamente. Mecanizamos la placa trasera según las especificaciones de la nariz de su husillo sin costo adicional. Los ajustes comunes de placa trasera incluyen A2-4, A2-5 y tipos de nariz roscada. Envíenos el modelo de su máquina y confirmamos el ajuste en un solo correo electrónico.
También suministramos la tuerca de la barra de tiro y el tubo de cierre de la pinza si los necesita. Estos están mecanizados del mismo 40CrMo y endurecidos a la misma especificación. Si no está seguro sobre el cono de su máquina, mida el diámetro grande de la pinza y el ángulo del cono. Lo igualamos exactamente. Para preguntas relacionadas con tolerancias en su plano de pieza, consulte nuestra guía de tolerancias de mecanizado CNC.
¿Cuál es la cantidad mínima de pedido para este mandril de pinza?
No hay MOQ – puede pedir un solo mandril para pruebas, y lo enviamos dentro de 15 días.
¿Pueden personalizar el tamaño del agujero o la placa trasera?
Sí, podemos rectificar el agujero a cualquier diámetro entre 3 mm y 36 mm, y mecanizamos la placa trasera según la nariz de su husillo sin costo adicional.
¿Cómo garantizan la TIR de 0.008 mm en cada unidad?
Cada mandril se mide en una CMM, y el valor real de TIR se imprime en el informe de prueba que se envía con su pedido.
¿Cuál es el plazo de entrega para un tamaño de agujero personalizado?
Los tamaños estándar se envían en 15 días; los agujeros personalizados añaden 3 días para el ciclo de rectificado e inspección.
Obtenga una Cotización Firme en 12 Horas
Envíenos su dibujo o modelo de máquina, y respondemos con un precio firme y fecha de entrega dentro de 12 horas. Somos una fábrica de fabricación de precisión en Dongguan, China, con 20 años de experiencia en mecanizado CNC. Usted trata directamente con la fábrica, no con una empresa comercial. Envíe su consulta por correo electrónico a sc@bquq.com o escríbanos por WhatsApp al +86 13713157787. Envíe su dibujo hoy, y confirmaremos el ajuste y la cotización antes de que su café se enfríe.