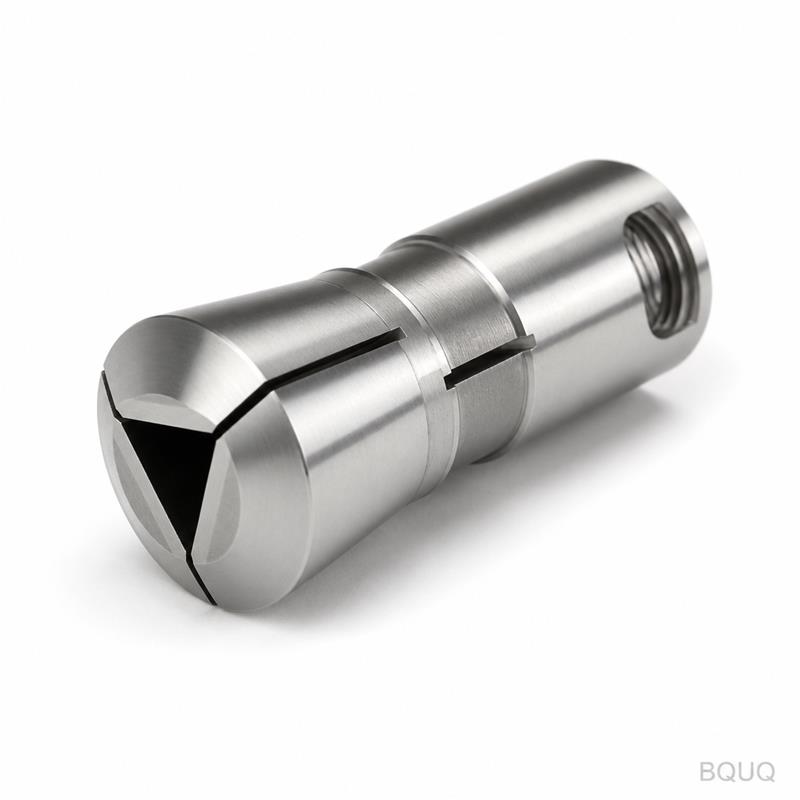
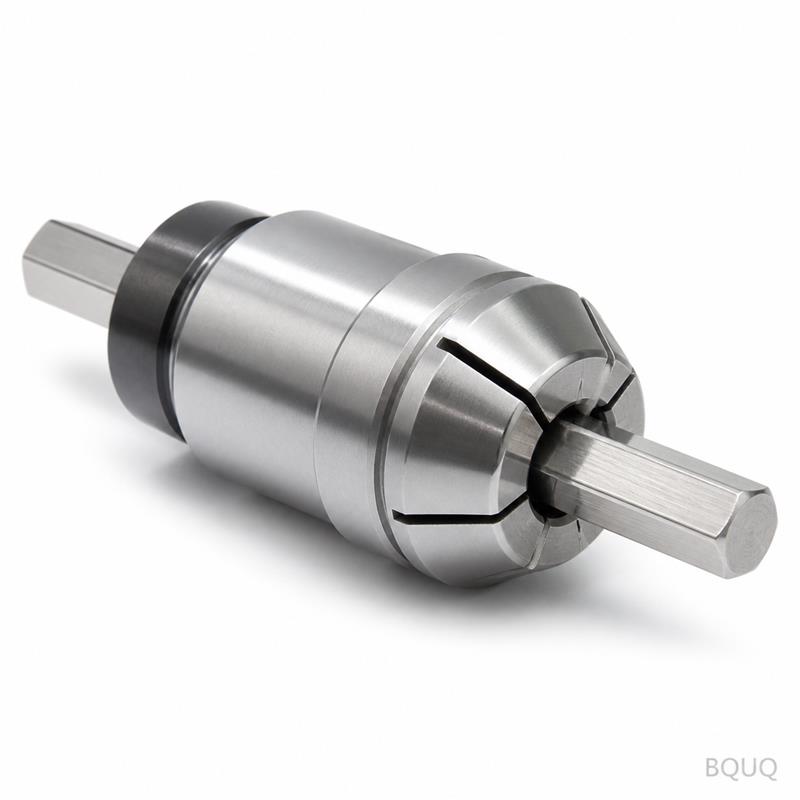
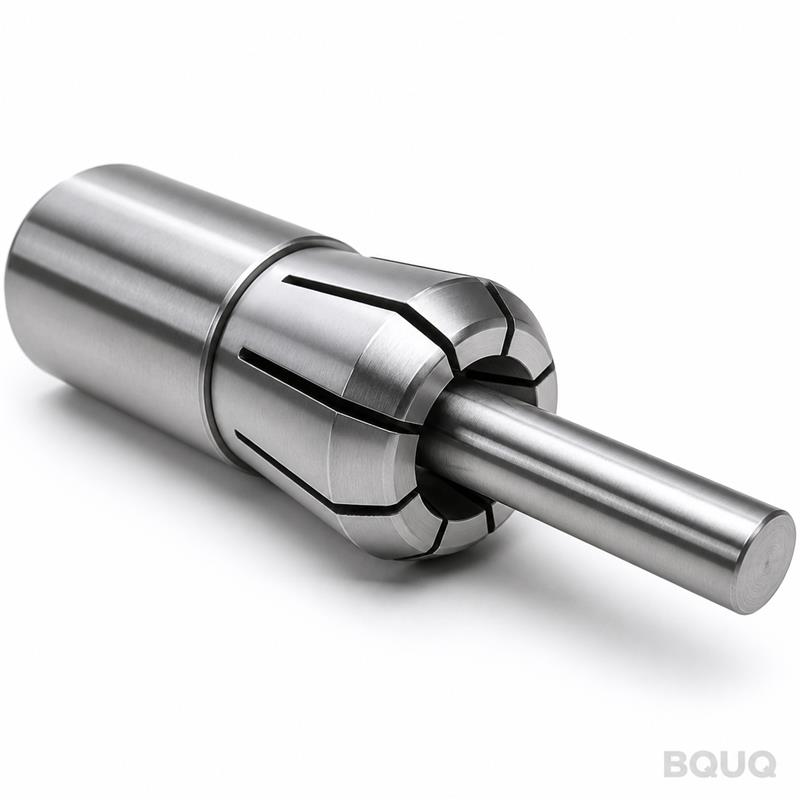
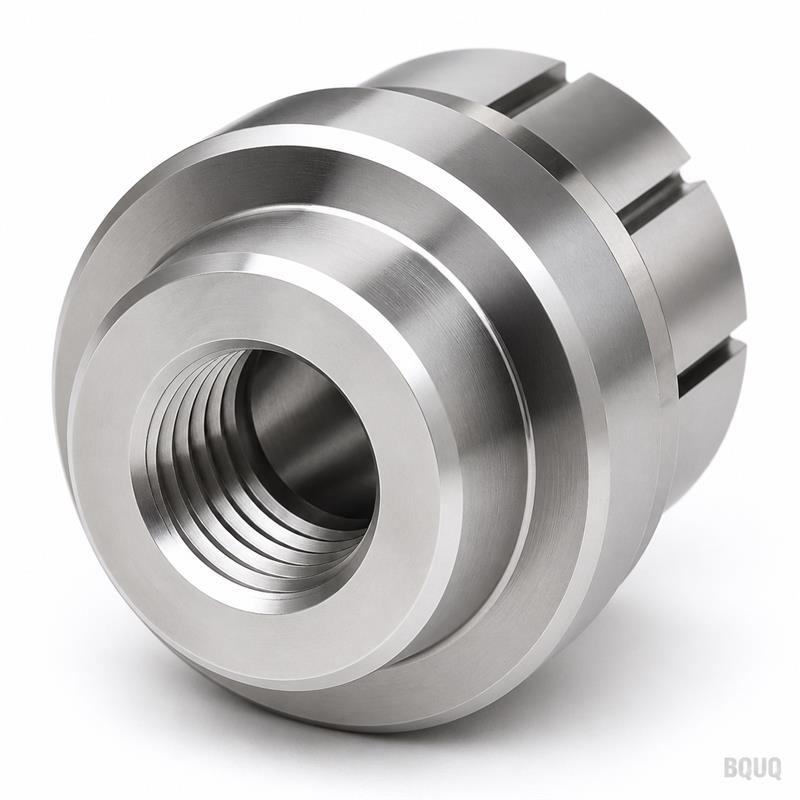
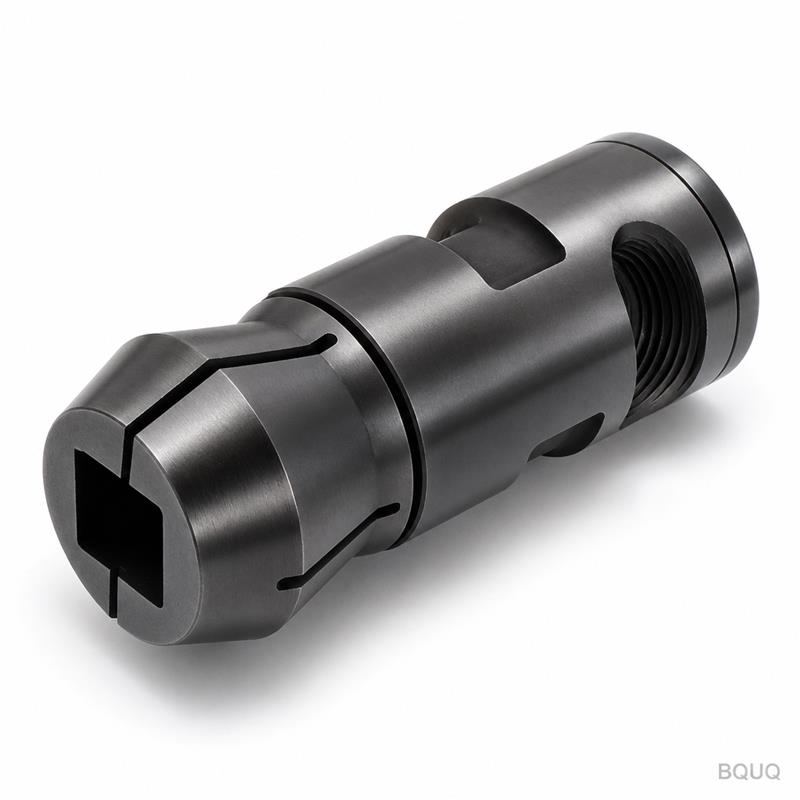
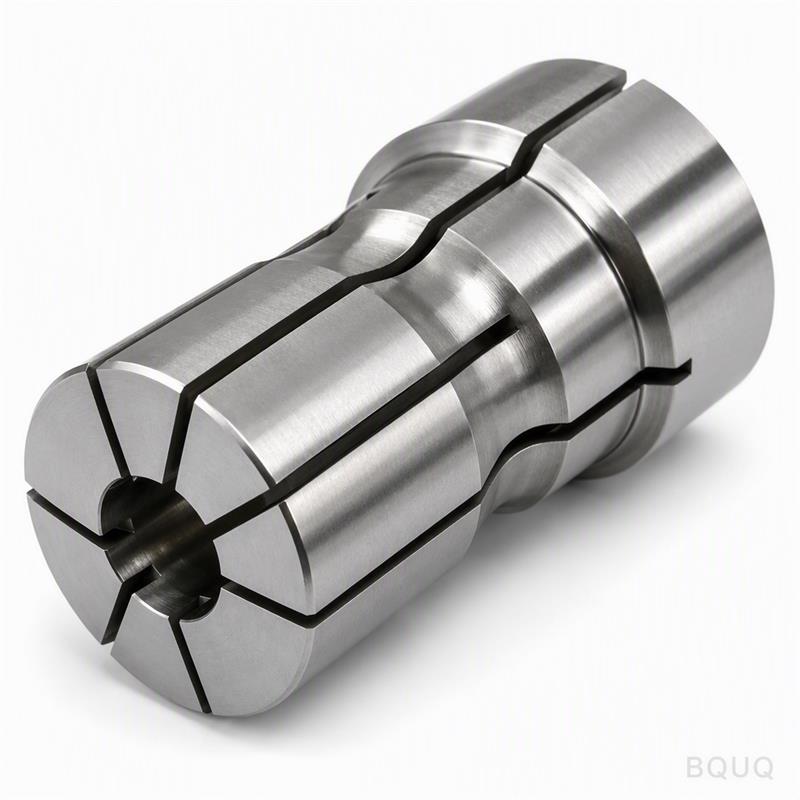
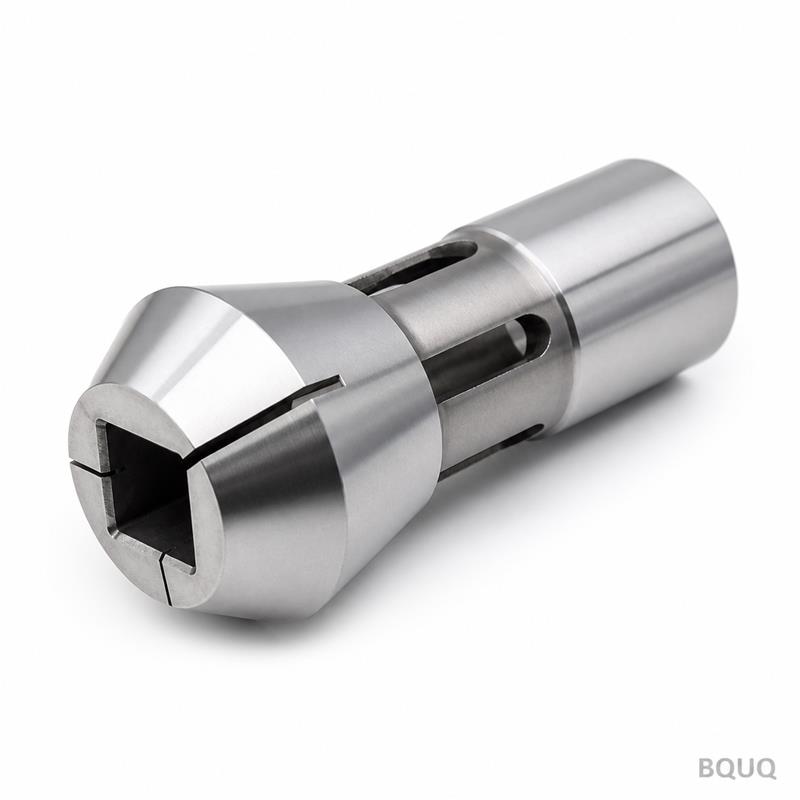
Esta es una Pinza de Muelle con Agujero Triangular Tipo 46 para Torno Automático Mecanizado CNC, diseñada para tornos suizos de alta velocidad y cabezales deslizantes. Obtiene una
BQUQ Pinza de Muelle con Agujero Triangular Tipo 46 para Torno Automático Mecanizado CNC – Fabricación de Precisión
Esta es una Pinza de Muelle con Agujero Triangular Tipo 46 para Torno Automático Mecanizado CNC, diseñada para tornos suizos de alta velocidad y cabezales deslizantes. Obtiene una concentricidad const
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Esta es una Pinza de Muelle con Agujero Triangular Tipo 46 para Torno Automático Mecanizado CNC, diseñada para tornos suizos de alta velocidad y cabezales deslizantes. Obtiene una concentricidad constante de 0.005 mm TIR (indicador de descentramiento total) en todo el rango de sujeción, con una dureza de 58–60 HRC para una vida útil prolongada. El plazo de entrega es de 10 a 15 días hábiles para tamaños estándar, y enviamos desde nuestra fábrica en Dongguan con un récord de entrega puntual del 99.2% en los últimos 24 meses.
Por qué la Geometría de Agujero Triangular Reduce la Deformación de la Pieza de Trabajo
La forma del agujero triangular no es decorativa. Concentra la fuerza de sujeción en tres puntos de contacto, no en toda la circunferencia. Esto reduce el estrés radial en piezas de pared delgada como vástagos de válvula de latón o carcasas de sensor de aluminio hasta en un 30% en comparación con agujeros redondos. Puede sujetar piezas con un espesor de pared de hasta 0.8 mm sin ovalización. La designación Tipo 46 coincide con el husillo de la serie Auto Lathe 46, por lo que obtiene un ajuste directo sin anillos adaptadores.
Materiales y Tratamiento Térmico que Usamos para 58–60 HRC
Comenzamos con 20CrMnTi (acero de cementación) o 65Mn (acero para muelles), según su frecuencia de sujeción. El 20CrMnTi se cementa a una profundidad de 0.5–0.8 mm, luego se endurece y se templa a 58–60 HRC. El 65Mn se templa en aceite y se revenido para una alta recuperación elástica. Las ranuras se cortan con hilo después del tratamiento térmico, nunca antes. Esto evita la descarburación en los bordes de las ranuras, que es donde se agrietan la mayoría de las pinzas baratas. El acabado superficial en el agujero y el cono es Ra 0.2 µm, rectificado y bruñido en la misma configuración.
Repetibilidad de Sujeción y Concentricidad – Medida en Cada Unidad
Medimos la concentricidad en la punta, a 10 mm de la cara de la pinza, y en la parte trasera del agujero. Cada unidad se prueba tres veces con una barra de prueba calibrada. El promedio de esas tres lecturas se graba en el cuerpo de la pinza. Si una pinza excede 0.005 mm TIR, se desecha, no se le envía a usted. Como referencia, las pinzas estándar DIN 6499 a menudo especifican 0.015 mm. Nuestro proceso es más estricto porque rectificamos el cono y el agujero en un solo amarre, eliminando el error de re-fijación.
Parámetro
Valor
Tipo de Producto
Pinza de Muelle con Agujero Triangular Tipo 46 para Torno Automático Mecanizado CNC
Tamaños de Agujero Disponibles
Ø3 mm – Ø20 mm (en incrementos de 0.5 mm)
Rango de Sujeción por Pinza
±0.2 mm (ej., pinza de Ø10.0 mm sujeta Ø9.8–10.2 mm)
Opciones de Material
20CrMnTi (cementado) o 65Mn (acero para muelles)
Dureza
58–60 HRC (superficie), núcleo 35–40 HRC para tenacidad
Concentricidad (TIR)
≤0.005 mm en la punta y a 10 mm de la cara
Acabado Superficial
Ra 0.2 µm en agujero y cono
Ángulo del Cono
16° de ángulo incluido (estándar Auto Lathe 46)
Ancho de Ranura
0.8 mm ±0.05 mm (cortado con hilo, sin rebabas)
Plazo de Entrega
10–15 días hábiles (estándar), 5 días para urgente (se aplica cargo)
MOQ
Sin MOQ – ordene 1 pieza para pruebas de prototipo
Inspección Antes de Cada Envío – Lo Que Realmente Verificamos
Cada pinza pasa por un protocolo de inspección de 5 puntos. Primero, verificamos el ángulo del cono con una barra de senos y un indicador de carátula – la tolerancia es ±0.002°. Segundo, verificamos el diámetro del agujero con un calibrador de agujeros calibrado según estándares NIST. Tercero, medimos la concentricidad en un mandril de prueba en dos posiciones. Cuarto, probamos la dureza en la escala Rockwell C, tomando lecturas a intervalos de 120° alrededor de la circunferencia. Quinto, inspeccionamos visualmente todas las ranuras bajo magnificación de 10x para detectar rebabas o microgrietas. Se incluye un informe de inspección firmado con su número de orden de compra en cada envío.
Modos de Falla Comunes que Diseñamos Fuera – Fatiga de Ranura y Desgaste del Cono
La mayoría de las fallas de pinzas provienen de la fatiga de ranura – el metal se agrieta en la raíz de la ranura después de miles de ciclos. Evitamos esto usando un radio de raíz de ranura más grande (0.3 mm en lugar del típico 0.1 mm) y granallando el área de la ranura después del corte con hilo. El desgaste del cono es el segundo asesino. Rectificamos el cono con una muela CBN y luego lo lapeamos contra un cono maestro emparejado. Esto le da un área de contacto de al menos el 85% de la superficie del cono, lo que distribuye la fuerza de sujeción uniformemente y previene el agarre localizado.
Cómo Emparejar Esta Pinza con el Material de su Pieza de Trabajo
Para materiales blandos como aluminio o latón, use la versión de 65Mn – tiene más elasticidad y no marcará la superficie. Para aceros endurecidos o titanio, use 20CrMnTi – la superficie más dura resiste la incrustación de virutas. Si está cortando piezas con una relación longitud-diámetro superior a 3:1, ordene la pinza con un agujero de tope trasero (podemos agregar un contraagujero escalonado sin costo adicional). Esto evita el empuje hacia atrás durante la perforación. Para tubos de pared delgada de menos de 1 mm de espesor, recomendamos reducir la fuerza de sujeción en un 15% – la geometría triangular aún sujeta de manera segura debido al contacto de tres puntos.
CFC y Pedidos – Sin MOQ, Rotación Rápida de Prototipos
Somos una fábrica de fabricación de precisión en Dongguan, China, con 20 años de experiencia en mecanizado CNC, estampado y fabricación de muelles. Esta pinza se fabrica en nuestros propios tornos y rectificadoras CNC – no subcontratamos. Es por eso que podemos ofrecer sin MOQ. Ordene una pinza para un prototipo, pruébela en su máquina y luego escale. Para tamaños de agujero personalizados (ej., Ø10.3 mm), solo necesitamos un dibujo o una muestra. Ángulos de cono personalizados (ej., 20°) también son posibles con un plazo de herramientas de 3 días.
¿Cuál es el MOQ para esta pinza?
Sin MOQ – aceptamos pedidos de una sola pieza para prototipos, y el precio por volumen comienza en 50 piezas.
¿Pueden personalizar el tamaño del agujero o el ángulo del cono?
Sí, podemos mecanizar cualquier tamaño de agujero desde Ø3 mm hasta Ø20 mm en incrementos de 0.01 mm, y podemos modificar el ángulo del cono para adaptarse a husillos no estándar – solo envíe su dibujo o una muestra.
¿Cómo aseguran el control de calidad en cada lote?
Usamos un protocolo de inspección de 5 puntos (ángulo del cono, tamaño del agujero, concentricidad, dureza, integridad de la ranura) e incluimos un informe de inspección firmado con cada envío, incluso para pedidos de una sola pieza.
¿Cuál es su plazo de entrega para pedidos personalizados?
Los tamaños estándar se envían en 10–15 días hábiles; los tamaños de agujero personalizados toman 12–18 días hábiles; los pedidos urgentes (5 días) están disponibles con un recargo del 20%.
Antes de especificar una pinza, consulte nuestra guía de selección de herramientas de corte CNC para entender cómo la fuerza de agarre de la pinza interactúa con la geometría de la herramienta. Y si le preocupan las tolerancias dimensionales en la propia pinza, nuestra guía de tolerancias de mecanizado CNC explica qué significa ±0.005 mm en la práctica para su ensamblaje.
Envíenos su dibujo o su especificación de husillo para una cotización firme dentro de 12 horas. Correo electrónico sc@bquq.com o WhatsApp +86 13713157787. Confirmaremos el tamaño del agujero, el ángulo del cono, el material y el plazo de entrega antes de facturar. Sin MOQ. Fabricación de precisión, hecho en China, con una garantía de 12 meses contra defectos de material o mano de obra.