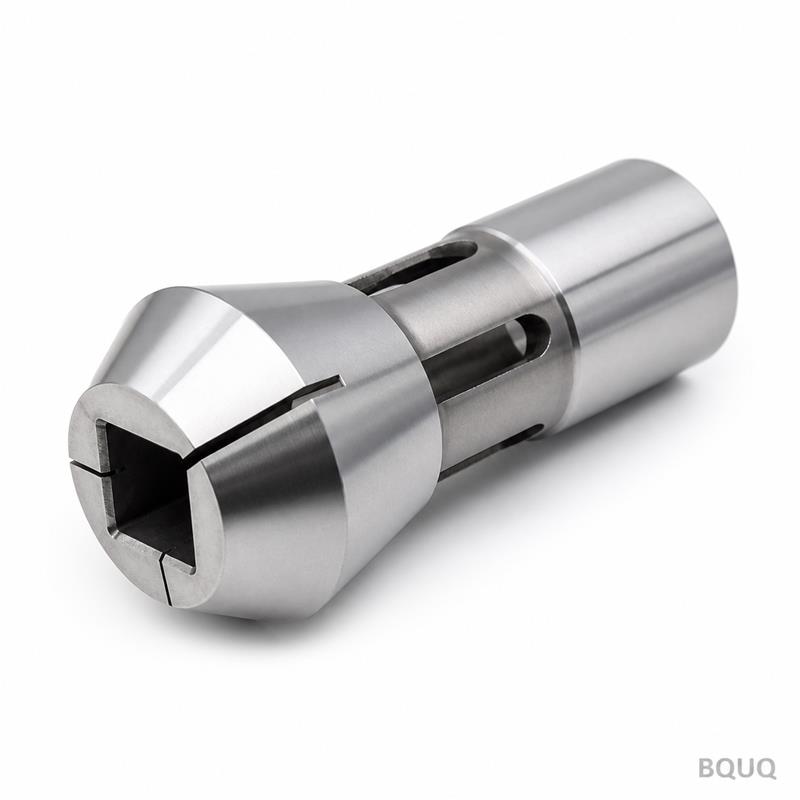
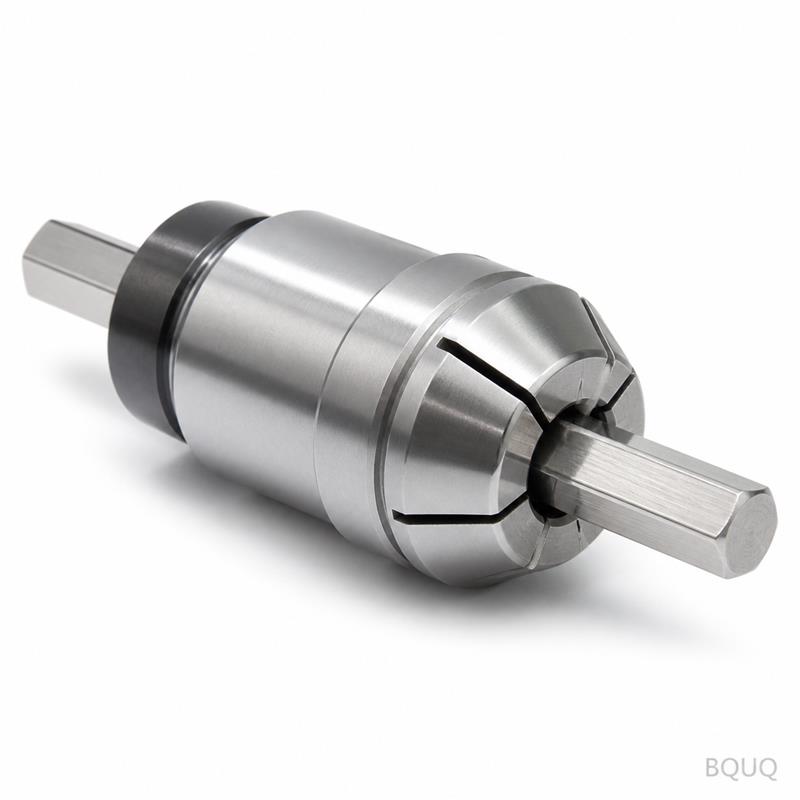
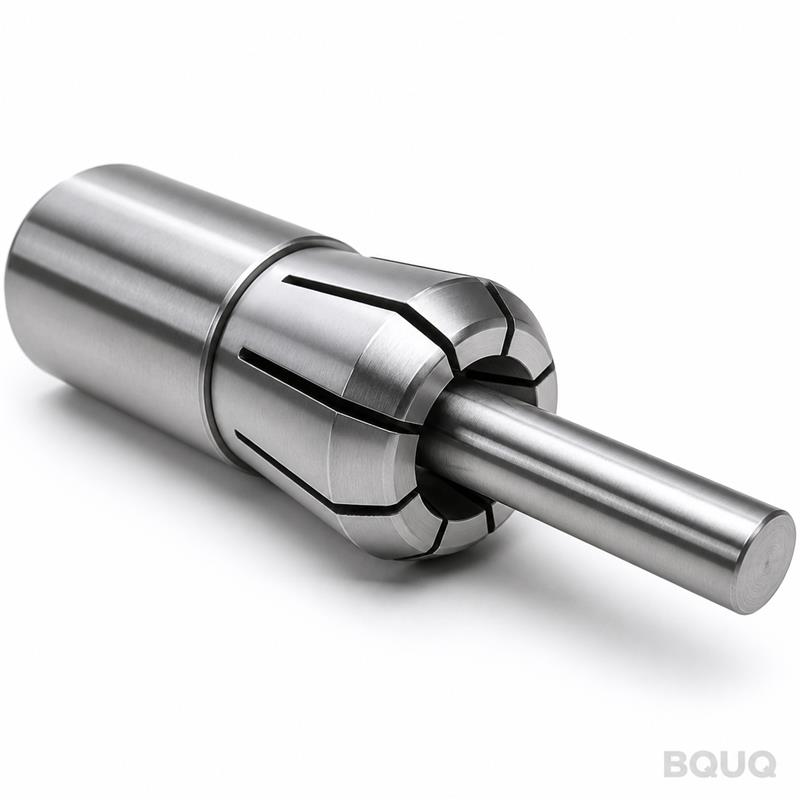
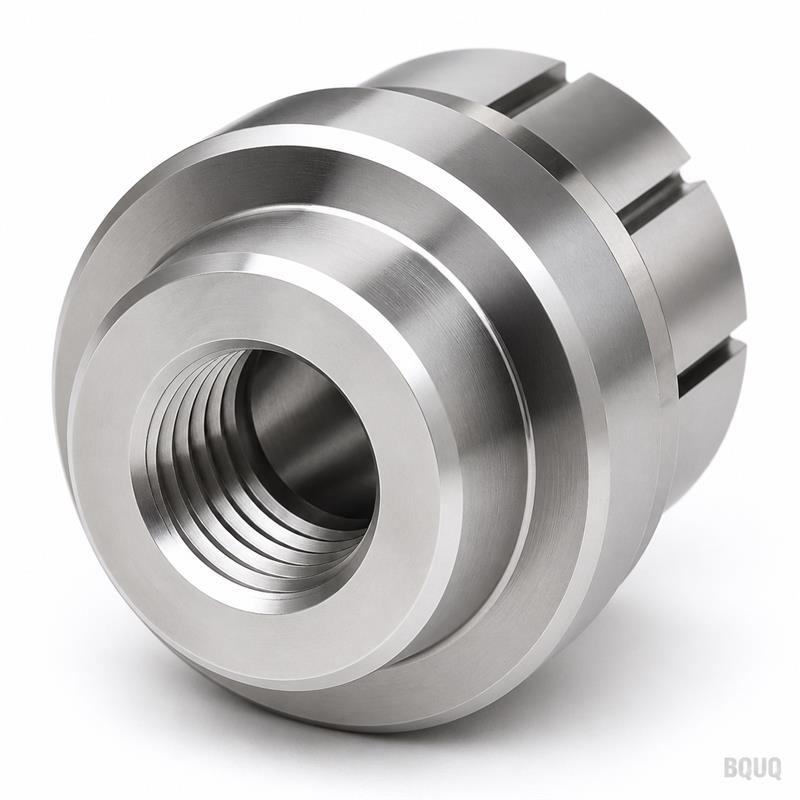
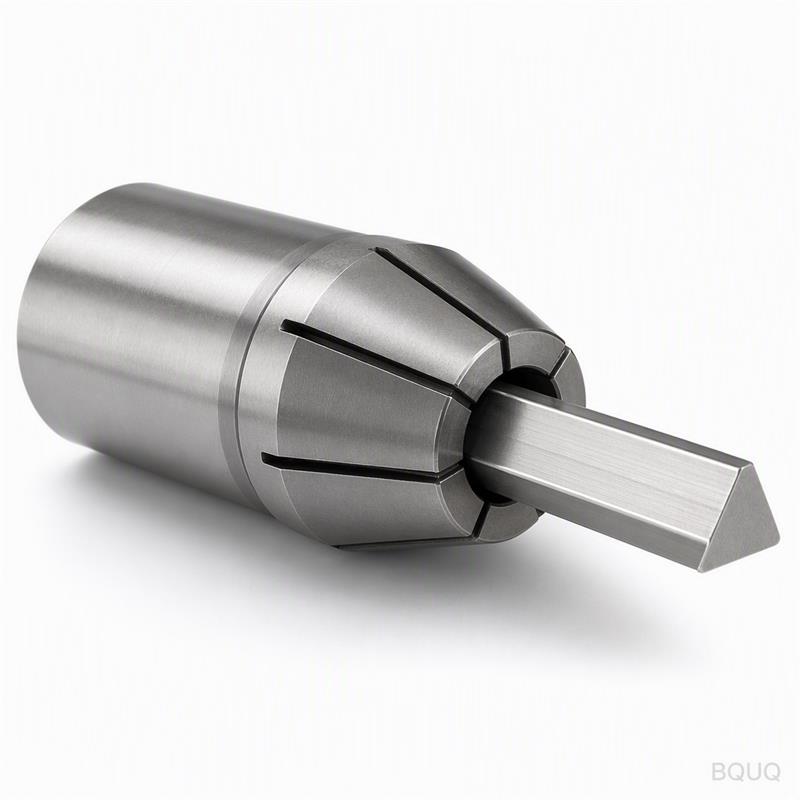
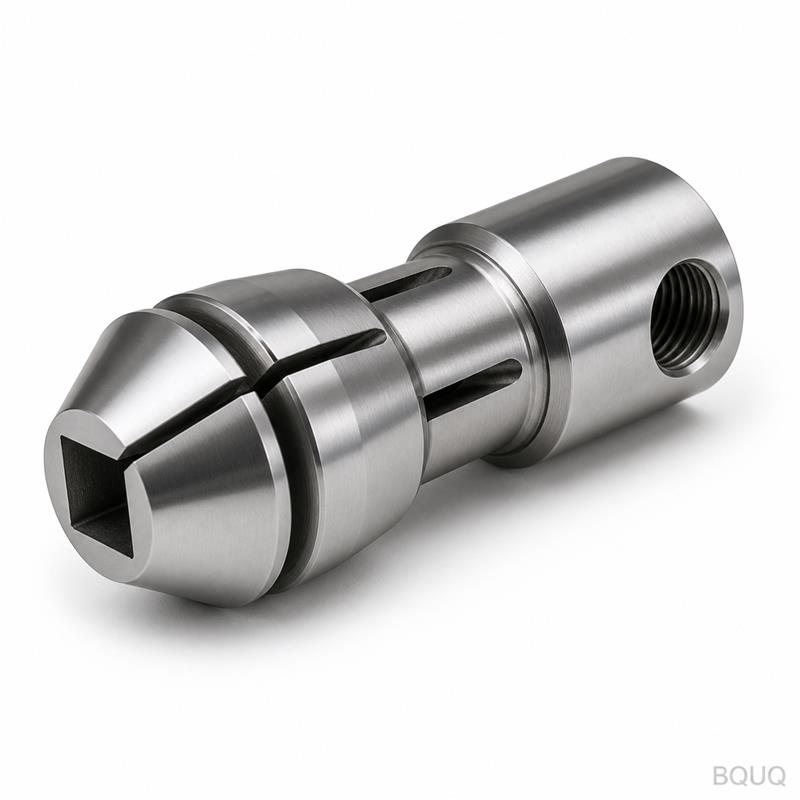
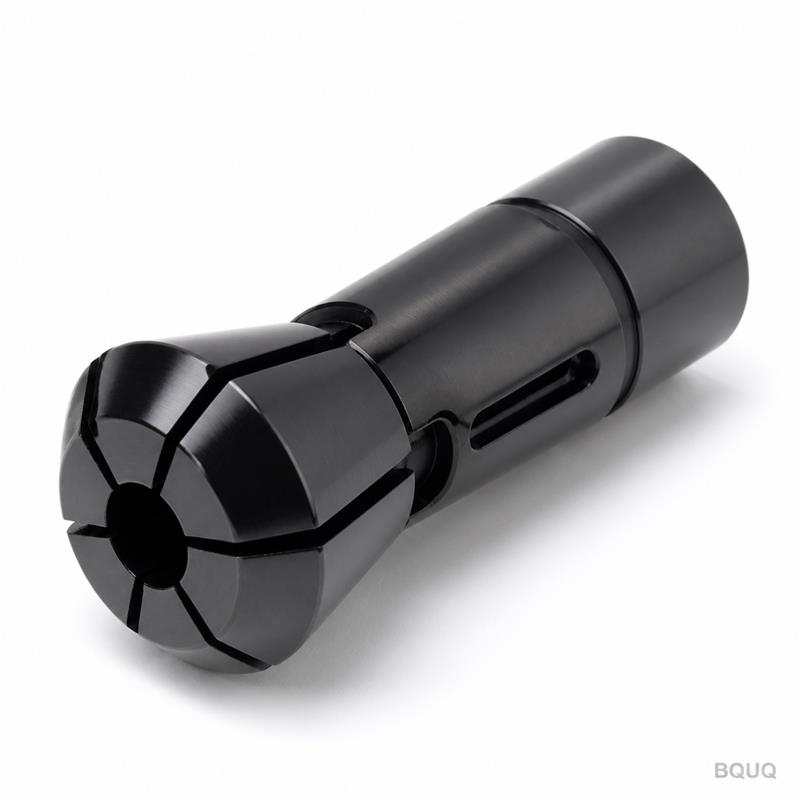
Este es un mandril de pinza de muelle de agujero cuadrado tipo 46 para torno automático mecanizado CNC, diseñado para sujetar piezas de trabajo cuadradas, hexagonales o rectangular
BQUQ Mandril de Pinza de Muelle de Agujero Cuadrado Tipo 46 para Torno Automático Mecanizado CNC
Este es un mandril de pinza de muelle de agujero cuadrado tipo 46 para torno automático mecanizado CNC, diseñado para sujetar piezas de trabajo cuadradas, hexagonales o rectangulares en tornos automát
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Este es un mandril de pinza de muelle de agujero cuadrado tipo 46 para torno automático mecanizado CNC, diseñado para sujetar piezas de trabajo cuadradas, hexagonales o rectangulares en tornos automáticos de cabezal deslizante y de cabezal fijo. Ofrece una desviación total garantizada de 0.005 mm TIR en la punta, una dureza de trabajo de 58 HRC para una vida útil prolongada y un plazo de entrega estándar de 5 días desde la aprobación del plano hasta el envío. Este mandril de pinza convierte la barra de materia prima en piezas de precisión terminadas sin operaciones secundarias.
Por qué un Agujero Cuadrado en Lugar de Redondo: Explicación de la Geometría de Sujeción
Un mandril de pinza de agujero cuadrado no significa que la pieza de trabajo sea cuadrada. Significa que la superficie de sujeción interna está mecanizada con cuatro caras planas que forman una sección transversal cuadrada. Este diseño proporciona contacto de 4 puntos en barras redondas, lo cual es superior a una pinza redonda de 3 mordazas o 6 ranuras para el par antigiro. Cuando su pieza requiere taladrado transversal, fresado o brochado plano, el agujero cuadrado evita que la barra gire bajo fuerzas de corte tangenciales.
Nuestro tipo 46 se refiere al diámetro del cuerpo de la pinza – 46 mm – que es el estándar para tornos de cabezal deslizante Citizen, Star y Tsugami con capacidad de barra de 32 mm. El agujero cuadrado se corta con hilo y luego se lapida manualmente hasta obtener un acabado superficial de Ra 0.2 µm. Este paso de lapidado es crítico: elimina la capa refundida del electroerosionado por hilo y crea un acabado espejo que reduce la fricción durante la extracción de la barra.
Selección de Material y Ciclo de Tratamiento Térmico que Utilizamos
Comenzamos con acero aleado 8620 o 9CrSi (equivalente a AISI L6). Para series de producción estándar, el 8620 se cementa hasta una profundidad de capa de 0.8–1.0 mm, luego se endurece a 58–60 HRC. Para pedidos de alta producción que superan las 500 piezas, cambiamos a 9CrSi, que se templa en aceite y se reviene dos veces para lograr una dureza de núcleo de 52 HRC y una dureza superficial de 60 HRC. El doble revenido elimina la austenita retenida, evitando la deriva dimensional durante la operación a alta velocidad.
Cada mandril de pinza se somete a un alivio de tensiones antes del rectificado final. No omitimos este paso. Si mecaniza una pinza a partir de material pre-endurecido, corre el riesgo de distorsión cuando se fresan los dedos de sujeción. Nuestro proceso: torneado en bruto, tratamiento térmico, alivio de tensiones, rectificado del diámetro exterior, corte con hilo del agujero cuadrado, lapidado y luego rectificado final del diámetro exterior. Esta secuencia mantiene la concentricidad entre el diámetro exterior y el agujero dentro de 0.003 mm.
Control de Desviación: Cómo Mantenemos 0.005 mm TIR en la Punta
La desviación se mide en tres puntos: la punta de la pinza, la sección de sujeción y el asiento cónico. Nuestro mandril de pinza tipo 46 se rectifica en una sola configuración entre centros en una rectificadora cilíndrica Studer S33. El asiento cónico (ángulo incluido de 16°) se rectifica primero, luego el diámetro de la punta se rectifica utilizando la misma línea central. Esto elimina la acumulación de errores que se observa con el rectificado de múltiples fijaciones.
Probamos cada mandril de pinza con una barra de prueba certificada antes del envío. La barra de prueba se rectifica con una redondez de 0.002 mm y se inserta a una profundidad de 20 mm. Medimos el TIR con un comparador de carátula de resolución de 0.001 mm. Si la lectura supera 0.005 mm, la pinza se rechaza y se vuelve a rectificar. Nuestra tasa de rechazo en este paso es inferior al 2% – esas piezas se rehacen, no se desechan.
Especificaciones del Mandril de Pinza de Agujero Cuadrado para Torno Automático 46
Parámetro
Valor
Diámetro del Cuerpo de la Pinza
46 mm (tipo 46)
Rango de Tamaño del Agujero Cuadrado
3 mm a 25 mm (tamaños personalizados disponibles)
Compatibilidad de Forma de la Pieza
Redonda, cuadrada, hexagonal, rectangular
Material
Acero aleado 8620 o 9CrSi (AISI L6)
Dureza
58–60 HRC superficial, 52 HRC núcleo
Desviación (TIR en la punta)
0.005 mm máx.
Concentricidad (agujero a diámetro exterior)
0.003 mm
Acabado Superficial (agujero)
Ra 0.2 µm (lapidado)
Ángulo del Cono
16° incluido
Plazo de Entrega
5 días para tamaños estándar, 10 días para agujeros personalizados
MOQ
Sin MOQ – se aceptan pedidos de una sola pieza
Ajuste de la Fuerza de Sujeción del Muelle y del Mecanismo de Liberación
El "muelle" en el mandril de pinza de muelle se refiere a los dedos ranurados que se flexionan bajo la fuerza axial de la barra de tracción. Mecanizamos 6 ranuras para agujeros de hasta 12 mm y 8 ranuras para agujeros más grandes. El ancho de la ranura es de 0.5 mm, cortada con una sierra circular de carburo de 0.4 mm. La profundidad de la ranura se calcula para dejar un espesor de bisagra de 1.5 mm – esto proporciona una tasa de muelle de aproximadamente 80 N/mm por dedo. Demasiado grueso, y la pinza no cerrará completamente; demasiado delgado, y se agrietará por fatiga.
También controlamos el radio de la raíz de la ranura. Una esquina afilada aquí crea un concentrador de tensiones que conduce a un agrietamiento prematuro a las 100,000 ciclos. Utilizamos un radio de 0.2 mm en la raíz, lo que extiende la vida útil por fatiga a más de 500,000 ciclos. Si necesita una mayor fuerza de sujeción para cortes interrumpidos pesados, podemos ajustar el espesor de la bisagra a 1.8 mm, pero esto reduce el rango de sujeción en 0.1 mm.
Inspección Antes de Cada Envío: No Solo un Certificado en Papel
Cada mandril de pinza se serializa individualmente y viene con un informe de inspección completo. Medimos y registramos: diámetro exterior, tamaño del agujero, ángulo del cono (usando una regla de senos y bolas de calibración), TIR en tres posiciones, acabado superficial (con un perfilómetro Mitutoyo SJ-210) y dureza (con un durómetro Rockwell en la cara de la punta). También realizamos una prueba funcional – la pinza se monta en un dispositivo de prueba y se cicla 50 veces para verificar la consistencia de la fuerza de sujeción.
El informe de inspección se envía por correo electrónico junto con el número de seguimiento. Si solicita una inspección de terceros (SGS, TUV o Bureau Veritas), retendremos el envío y coordinaremos la visita. Esto agrega 2 días al plazo de entrega, pero el costo es cero – no aplicamos recargos por tarifas de inspección de terceros.
Recomendaciones de Vida Útil de la Herramienta y Lubricación para Uso Prolongado
Para maximizar la vida útil de su mandril de pinza tipo 46, utilice un aceite de corte sin cloro con una viscosidad de 32–46 cSt a 40°C. No use refrigerante soluble en agua dentro del agujero de la pinza – lavará la película protectora y causará micro-soldadura entre los dedos y la pieza de trabajo. Para barras de acero inoxidable (304, 316), aplique pasta de disulfuro de molibdeno al agujero antes de cada cambio de barra. Esto reduce la fricción en un 40% y previene el agarrotamiento.
También debe verificar la fuerza de tracción de la barra de tracción. Nuestros mandriles de pinza están diseñados para una fuerza de tracción máxima de 15 kN. Si su máquina aplica más que esto, los dedos se sobre-flexionarán y tomarán una deformación permanente. Recomendamos una fuerza de tracción de 8–12 kN para la mayoría de las aplicaciones. La fuerza de tracción correcta asegura que la pinza se libere limpiamente – de lo contrario, la barra se arrastrará durante la retracción.
Perfiles de Agujero Cuadrado Personalizados y Configuraciones Especiales de Ranuras
Podemos mecanizar su agujero cuadrado con una tolerancia de +0.005 / -0.000 mm. Esto es un ajuste de presión para barras redondas pre-rectificadas a medida. Si necesita un ajuste con holgura para barra laminada en caliente, podemos abrir el agujero a +0.02 mm. Para material hexagonal, mecanizamos un agujero hexagonal con la misma configuración de 4 ranuras – las ranuras se alinean con las caras planas, no con las esquinas.
También ofrecemos un diseño de ranura modificado para taladrado profundo. La pinza estándar de 6 ranuras tiene ranuras que recorren toda la longitud. Para taladrado profundo, detenemos las ranuras 5 mm antes de la cara trasera. Esto crea un anillo sólido en la parte trasera que evita que el refrigerante se escape por la parte posterior. Esta es una modificación común para tornos tipo suizo que operan barras de 20 mm de diámetro con taladrado de profundidad 10D.
Preguntas Frecuentes: Respuestas que los Ingenieros Preguntan Antes de Pedir
¿Cuál es la cantidad mínima de pedido?
Sin MOQ – aceptamos pedidos de una sola pieza, pero el precio unitario para una pieza es un 15% más alto que para 10 piezas debido al costo de configuración.
¿Pueden mecanizar un tamaño de agujero cuadrado personalizado que no esté listado?
Sí, cualquier tamaño de agujero de 3 mm a 25 mm es mecanizable, y mantendremos una tolerancia de +0.005 mm en el ancho del agujero.
¿Cómo verifican la calidad antes del envío?
Cada mandril de pinza se inspecciona al 100% con un informe dimensional completo, prueba de desviación con una barra de prueba certificada y una prueba funcional de sujeción de 50 ciclos.
¿Cuál es el plazo de entrega típico para un pedido personalizado?
Los tamaños estándar se envían en 5 días, los agujeros personalizados y las configuraciones especiales de ranuras se envían en 10 días desde la aprobación del plano.
Lectura Relacionada para su Configuración de Mecanizado de Precisión
Antes de finalizar su herramienta, revise nuestra guía de selección de herramientas de corte CNC para combinar el mandril de pinza con los portaherramientas e insertos correctos. Para establecer tolerancias realistas en su pieza de trabajo, nuestra guía de tolerancias de mecanizado CNC explica lo que es alcanzable en producción versus prototipos.
Este mandril de pinza se fabrica utilizando técnicas de fabricación de precisión en nuestra fábrica de Dongguan, hecho en China, con trazabilidad completa del material. Exportamos a más de 40 países y enviamos a través de DHL, FedEx o UPS. Envíenos su plano y confirmaremos el tamaño del agujero, la configuración