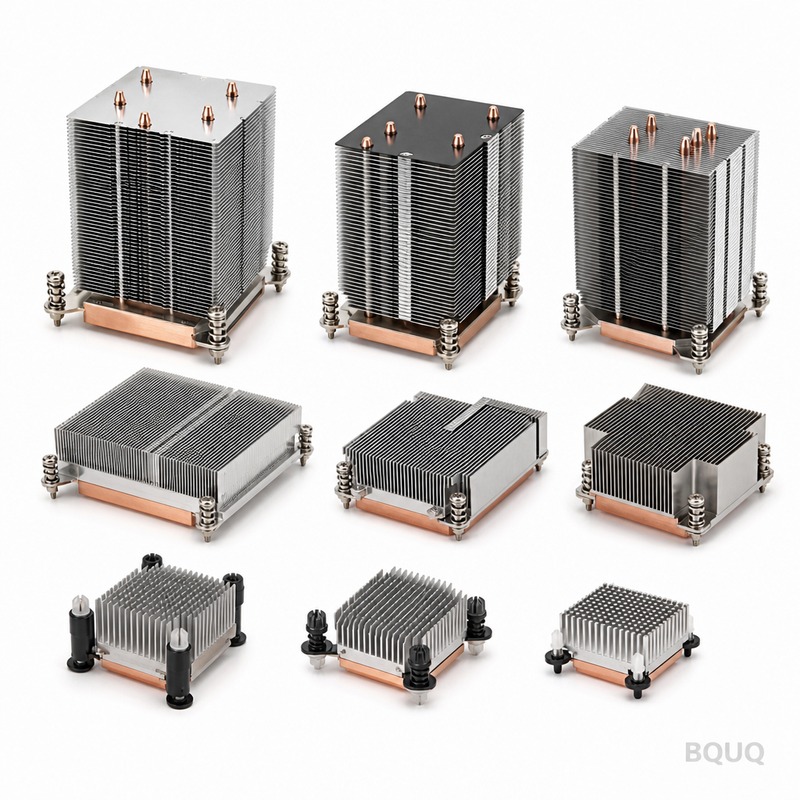
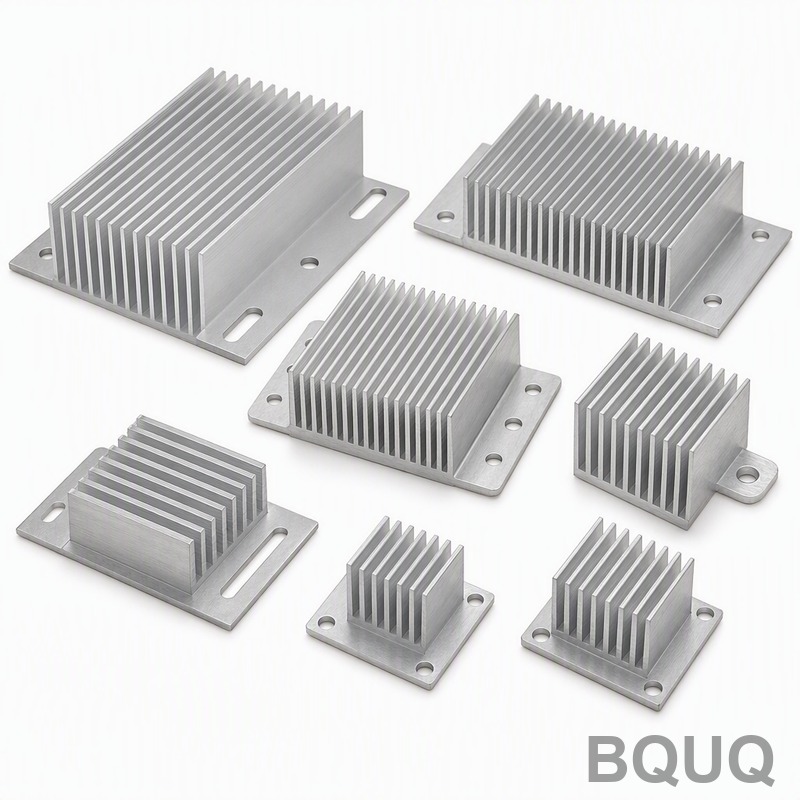
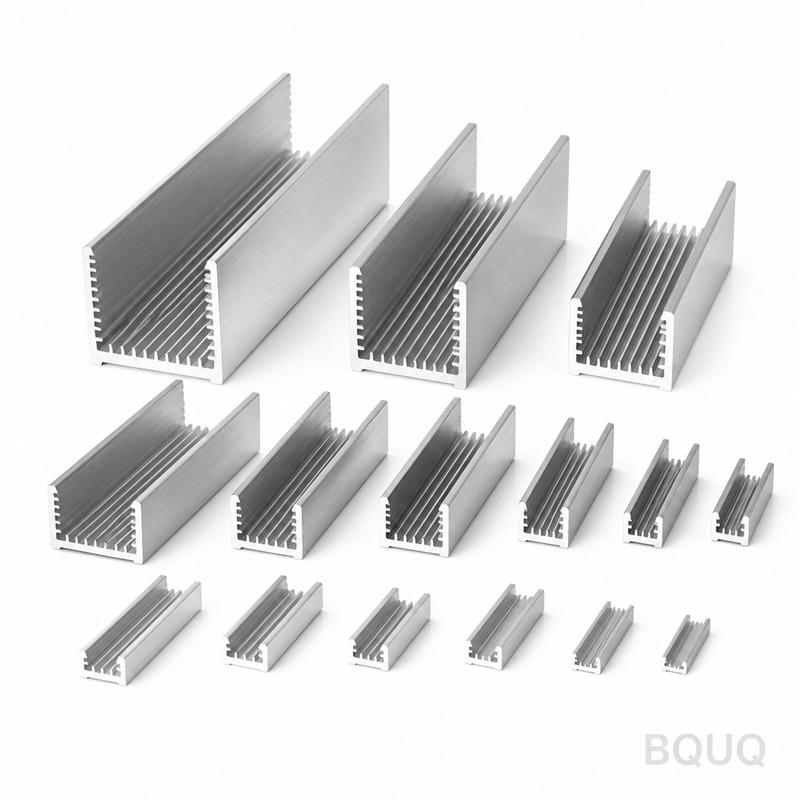
lista de precios de disipadores de calor de aluminio 2026: cobre puro C110, aletas de 0,3 mm con paso de 1,5 mm, planitud de 0,15 mm sobre 100 mm, resistencia térmica de 0,62 K/W. MOQ 200 uds, sh...
Lista de precios de disipadores de calor de aluminio 2026
Lista de precios de disipadores de calor de aluminio 2026: pure copper C110, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.62 K/W thermal resi...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
La lista de precios de disipadores de aluminio 2026 para refrigeradores estampados de una pieza se sitúa en 300.000 unidades con utillaje de 25 T, repetibilidad de ±0,05 mm y un ciclo de 25 s. El cobre puro C110 ofrece 0,62 K/W a ΔT = 60 K, y el anodizado transparente Tipo II, 5-10 µm, es estándar. El estampado mantiene un perfil de aleta de 0,3 mm y una planitud de 0,15 mm sobre 100 mm directamente desde el utillaje, eliminando uniones soldadas y capas adhesivas.
Con una producción de 300.000 unidades, esta lista de precios de disipadores de aluminio 2026 se prensa con utillaje de 25 T con repetibilidad de ±0,05 mm. El cobre puro C110 ofrece 0,62 K/W a ΔT = 60 K, y se aplica como estándar un anodizado transparente Tipo II, 5-10 µm.
Enfoque de diseño y proceso
El estampado proporciona un perfil de aleta repetible de 0,3 mm que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 300.000 unidades.
Como la base y las aletas se prensan como una sola pieza, no hay unión soldada que pueda fallar. La planitud de 0,15 mm sobre 100 mm en la cara de montaje se mantiene directamente desde el utillaje, lo que garantiza un contacto uniforme de la interfaz térmica.
Una sola embestida de 25 T conforma toda la lista de precios de disipadores de aluminio 2026, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje funciona a ±0,05 mm, y el ciclo de 25 s alimenta una línea de 300.000 unidades.
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, reduciendo el camino térmico. Nada se interpone entre el cobre puro C110 y el flujo de aire excepto la propia superficie estampada.
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de las aletas, que la inspección detecta en CMM más placa de planitud de granito en lugar de en campo.
Selección de material y acabado superficial
El material estándar es cobre puro C110, suministrado con anodizado transparente Tipo II, 5-10 µm. Para aplicaciones donde la exposición en telecomunicaciones y estaciones base es una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
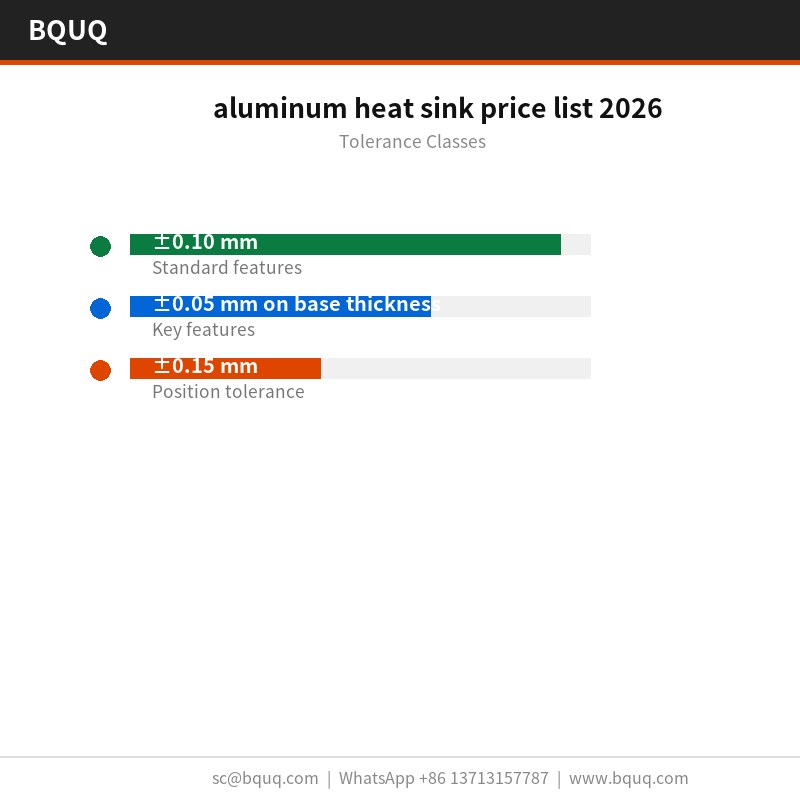
Las dimensiones generales se mantienen a ±0,10 mm, con características críticas como ±0,05 mm en el espesor de la base controladas por separado. La geometría conformada hereda la repetibilidad del utillaje de ±0,05 mm, y la posición de los orificios se mantiene a ±0,15 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
La planitud se verifica sobre una placa de superficie de granito a 25 °C contra un límite de 0,15 mm sobre 100 mm, y el paso de las aletas se verifica ópticamente a ±0,05 mm. Los informes se emiten con cada lote.
Cada lote lleva un informe CMM de CMM más placa de planitud de granito. Registramos la planitud, el paso, el espesor de la base y la posición de los orificios, y señalamos cualquier valor fuera de ±0,10 mm antes de que salga de la línea.
El cobre puro C110 entrante se verifica en espesor y dureza antes de entrar en la prensa. Tras el conformado, CMM más placa de planitud de granito confirma 0,15 mm sobre 100 mm y 1,5 mm contra el plano.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con CMM más placa de planitud de granito en cada primera pieza. Las desviaciones superiores a ±0,10 mm activan una selección completa del lote.
En telecomunicaciones y estaciones base, la base suele actuar también como interfaz de montaje. 1,5 mm con 0,15 mm sobre 100 mm de planitud proporciona una superficie estable para la almohadilla térmica de telecomunicaciones y estaciones base.
Los diseñadores que trabajan en telecomunicaciones y estaciones base preguntan por la planitud antes que por los datos térmicos, porque el montaje de telecomunicaciones y estaciones base es automatizado y una base no plana detiene la línea.
Los diseños de telecomunicaciones y estaciones base suelen funcionar con una trayectoria de aire forzado de 2,0 m/s. 0,62 K/W a ΔT = 75 K, aire forzado 2,0 m/s significa que telecomunicaciones y estaciones base pueden mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Para prototipos de telecomunicaciones y estaciones base, 5 días laborables cubren la revisión del plano y la primera pieza. Los lotes de producción pasan a 10 días laborables una vez que se aprueba la capacidad de ±0,05 mm.
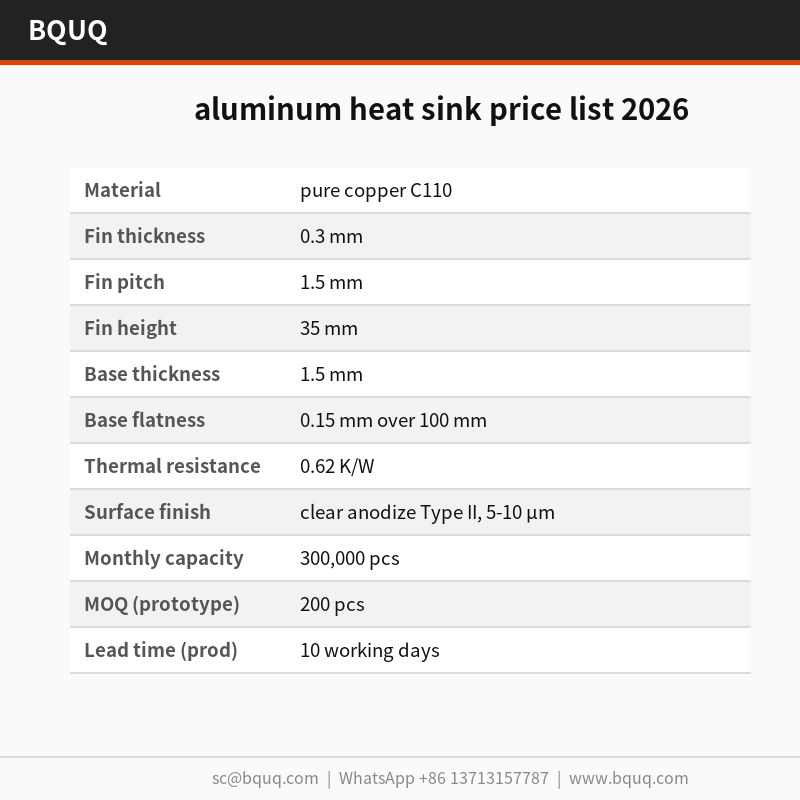
Especificaciones
Parámetro
Valor / Rango
Material
cobre puro C110
Espesor de aleta
0,3 mm
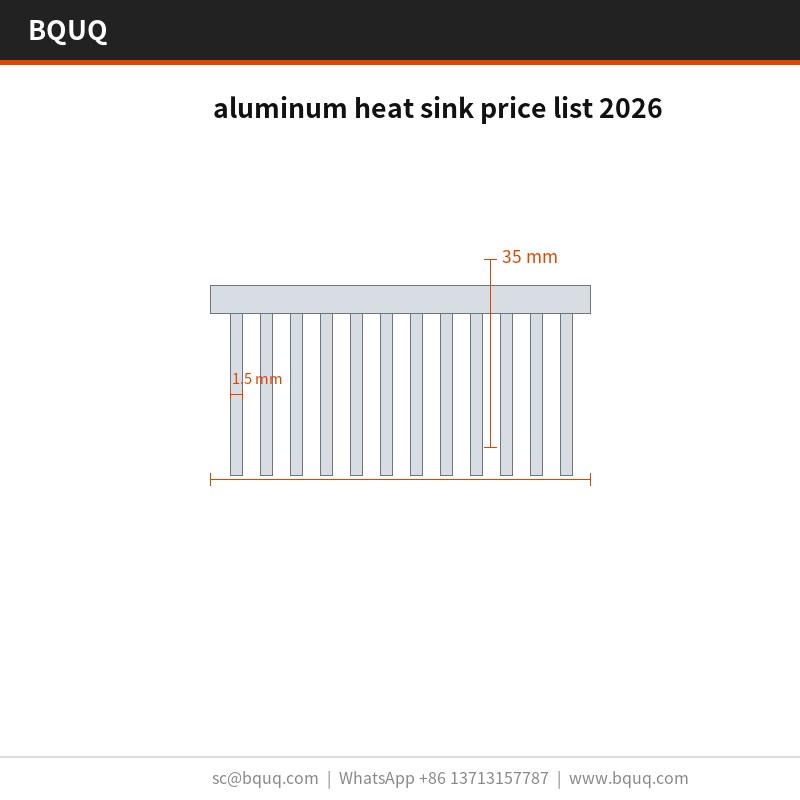
Paso de aleta
1,5 mm
Altura de aleta
35 mm
Espesor de base
1,5 mm
Planitud de base
0,15 mm sobre 100 mm
Resistencia térmica
0,62 K/W
Condición de ensayo térmico
ΔT = 75 K, aire forzado 2,0 m/s
Acabado superficial
anodizado transparente Tipo II, 5-10 µm
Rango de tamaño
20 x 20 x 10 mm
Preguntas frecuentes: sus dudas antes de pedir
¿Qué materiales recomiendan?
El cobre puro C110 es la opción estándar. Para telecomunicaciones y estaciones base en un entorno corrosivo especificamos 6063-T5 con anodizado transparente Tipo II, 5-10 µm; para la máxima conductividad pasamos al cobre C110, que aumenta el coste y el peso pero reduce la resistencia térmica aproximadamente a la mitad en la misma envolvente.
Ensayamos a ΔT = 75 K, aire forzado 2,0 m/s e informamos 0,62 K/W. Es una cifra en régimen permanente, no transitoria: para el comportamiento de telecomunicaciones y estaciones base en el primer encendido se necesita un ensayo diferente, y podemos realizarlo bajo petición.
¿Fabrican la lista de precios de disipadores de aluminio 2026 en diferentes tamaños?
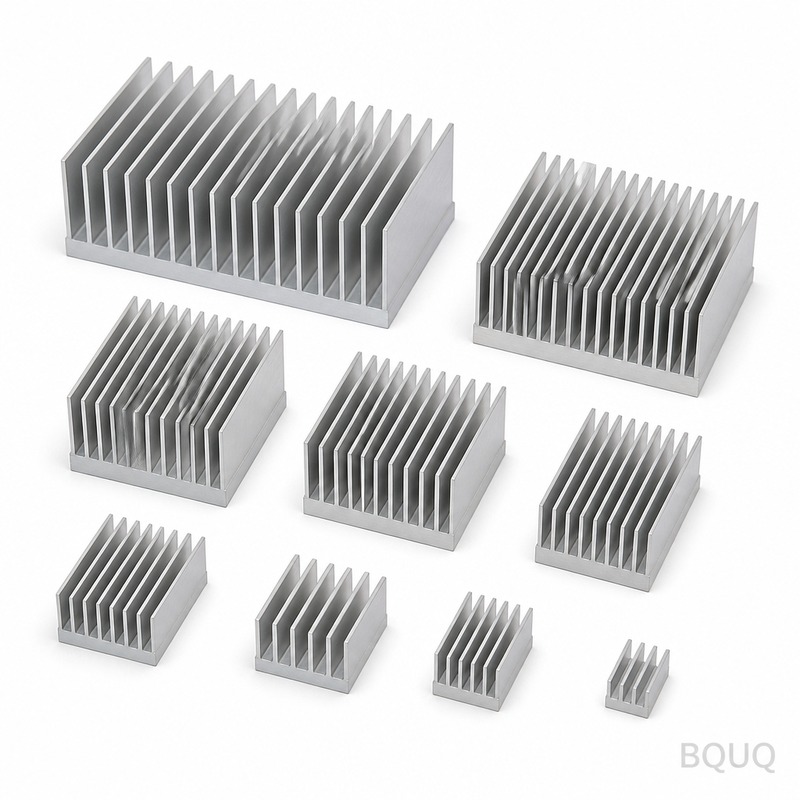
La familia cubre 20 x 20 x 10 mm, con pesos unitarios desde 650 g. Como la base se prensa, los nuevos tamaños son un cambio de inserto de troquel en lugar de una nueva línea de prensa, por lo que el desarrollo suele ser de 2 semanas en lugar de 8.
¿Existe riesgo de que las aletas se doblen durante el transporte?
Con aletas de 0,3 mm y bolsa de PE estándar + caja de cartón alveolar, 15 kg por caja, los daños son raros. Para rutas marítimas pesadas o manipulación automatizada sugerimos intercalado de doble capa, que podemos especificar sin coste de utillaje. Hemos enviado 300.000 unidades al mes de esta forma sin ninguna reclamación de transporte en los últimos 3 años.
¿Proporcionan archivos CAD o un plano?
Suministramos un plano 2D con el informe CMM, y STEP 3D bajo petición. Ambos muestran las llamadas de planitud y las líneas de partición del utillaje, lo que importa si va a verificar 0,15 mm sobre 100 mm en su propio montaje.
La línea está en Dongguan, en una única planta ISO9001. Las prensas de 25 T cubren la familia de la lista de precios de disipadores de aluminio 2026, y 300.000 unidades al mes es la producción comprometida actual.
Suministro directo desde Dongguan: el material en bobina, el conformado, el tratamiento superficial y la inspección se realizan en un solo edificio, por lo que la planitud de 0,15 mm sobre 100 mm se verifica antes de embalar la pieza.
El personal de calidad está junto a la prensa, no en una sala separada. Las desviaciones en 1,5 mm o 0,15 mm sobre 100 mm detienen la producción en el utillaje en lugar de en la inspección final.
Perfil de aleta de 0,3 mm repetible a 300.000 unidades
Requiere utillaje de 25 T; el desgaste del troquel desplaza el paso de las aletas
Extruido
Perfiles simples
No puede mantener un perfil de aleta de 0,3 mm; variación entre lotes
Refrigerador de dos partes
Geometrías complejas
La capa adhesiva añade camino térmico
Unión soldada
Materiales mixtos
La unión puede fallar; interfaz adicional
Cobre puro C110
0,62 K/W a ΔT = 60 K
Mayor coste de material que el aluminio
Proceso / inspección
Etapa
Control
Registro
Estampado
Embestida de 25 T; utillaje de ±0,05 mm
Paso de aleta dentro de ±0,05 mm
Conformado de aletas
Perfil de aleta de 0,3 mm en una embestida
Paso a lo largo de la producción de 300.000 unidades
Planitud
Cara de montaje de 0,15 mm sobre 100 mm
Verificación de planitud con granito
Inspección
CMM más planitud con granito
Desgaste del troquel como desplazamiento medible del paso de aletas
Acabado superficial
Anodizado transparente Tipo II, 5-10 µm
Acabado estándar aplicado
Preguntas frecuentes
¿En qué se basa la lista de precios de disipadores de aluminio 2026?
La lista de precios 2026 se basa en una producción de 300.000 unidades con utillaje de 25 T, repetibilidad de ±0,05 mm y un ciclo de 25 s. El cobre puro C110 ofrece 0,62 K/W a ΔT = 60 K, y el anodizado transparente Tipo II, 5-10 µm, es estándar. El estampado de una pieza elimina uniones soldadas y capas adhesivas.
¿Qué material y acabado superficial son estándar?
Se utiliza cobre puro C110 para 0,62 K/W a ΔT = 60 K. Se aplica como estándar un anodizado transparente Tipo II, 5-10 µm. La construcción estampada de una pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, reduciendo el camino térmico entre el cobre y el flujo de aire.
¿Qué tolerancia y planitud pueden mantener?
El utillaje funciona a ±0,05 mm, y el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 300.000 unidades. La planitud es de 0,15 mm sobre 100 mm en la cara de montaje, mantenida directamente desde el utillaje para un contacto uniforme de la interfaz térmica.
¿Por qué elegir el estampado en lugar de la extrusión para este disipador de calor?
El estampado proporciona un perfil de aleta repetible de 0,3 mm que la extrusión no puede mantener. El troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 300.000 unidades. La construcción estampada también tolera mejor la variación entre lotes porque el desgaste del troquel se manifiesta como un desplazamiento medible del paso de aletas.
¿Cuál es el tiempo de ciclo y la capacidad de producción?
Una sola embestida de 25 T conforma toda la pieza, y el ciclo de 25 s alimenta una línea de 300.000 unidades. Como la base y las aletas se prensan como una sola pieza, el coste de la pieza deja de escalar con la complejidad. El utillaje funciona a ±0,05 mm durante toda la producción.
¿Cómo inspeccionan el paso de las aletas y la planitud antes del envío?
La inspección utiliza CMM más planitud con granito. El desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de las aletas, que la inspección detecta. La planitud es de 0,15 mm sobre 100 mm en la cara de montaje. El utillaje mantiene ±0,05 mm, y el perfil de aleta de 0,3 mm se verifica a lo largo de la producción de 300.000 unidades.
¿El diseño de una pieza mejora el rendimiento térmico?
Sí. Como la base y las aletas se prensan como una sola pieza, no hay unión soldada que pueda fallar. La geometría de una pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, reduciendo el camino térmico. Nada se interpone entre el cobre puro C110 y el flujo de aire excepto la propia superficie estampada, lo que respalda 0,62 K/W a ΔT = 60 K.