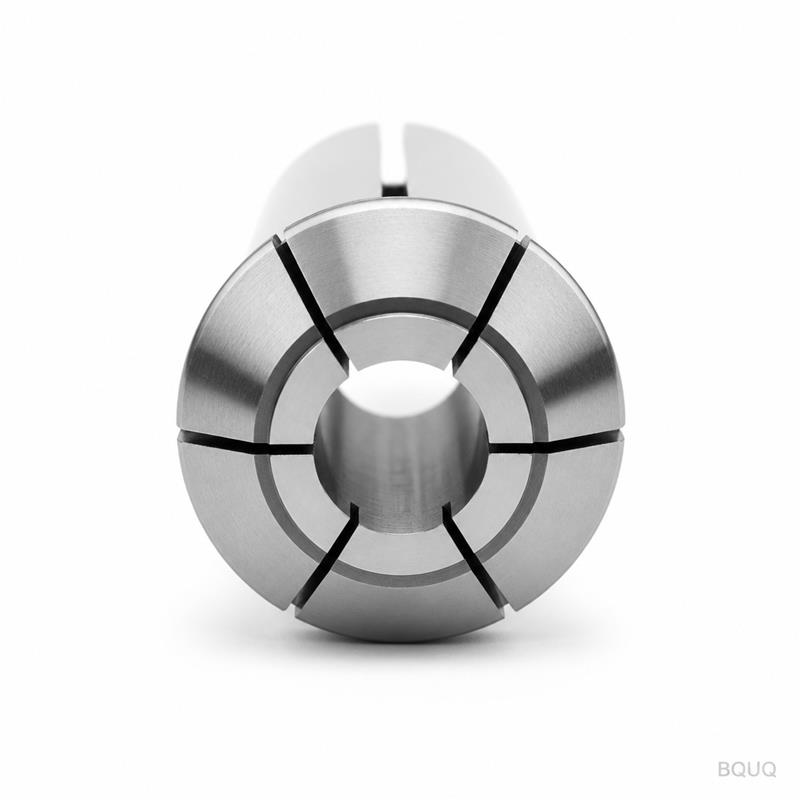
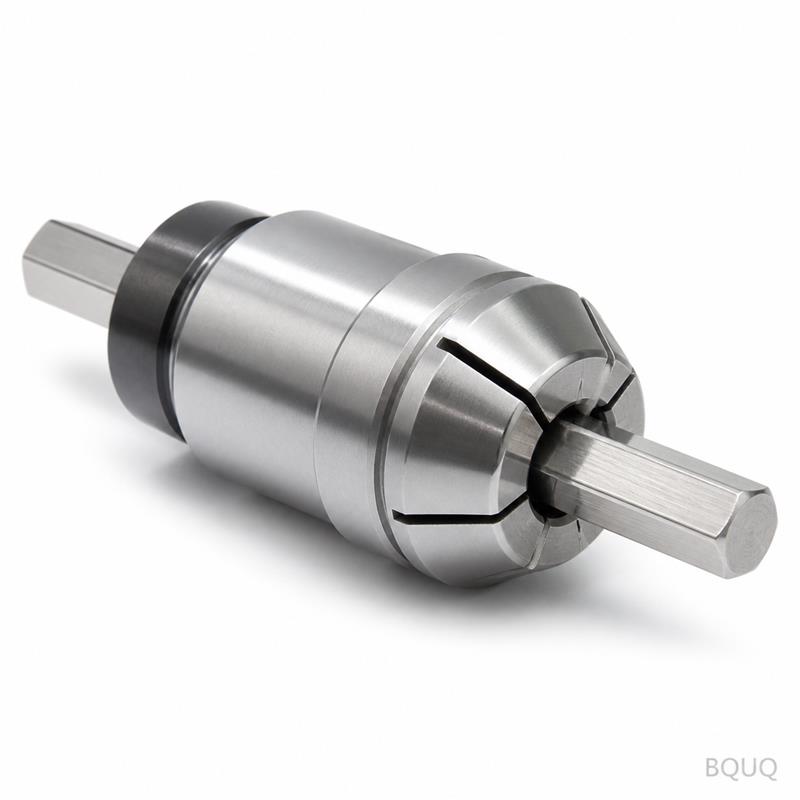
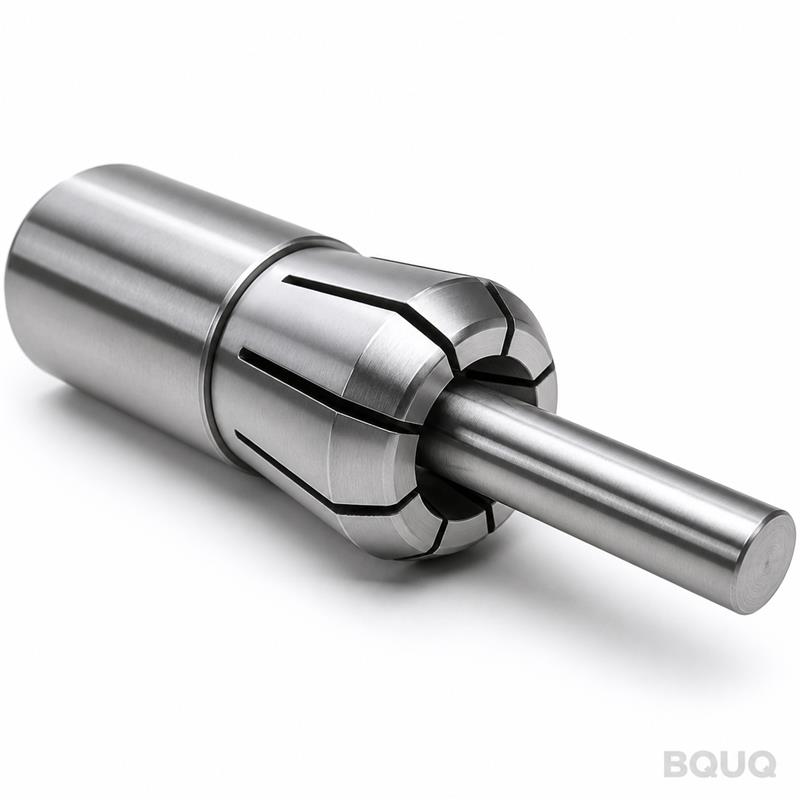
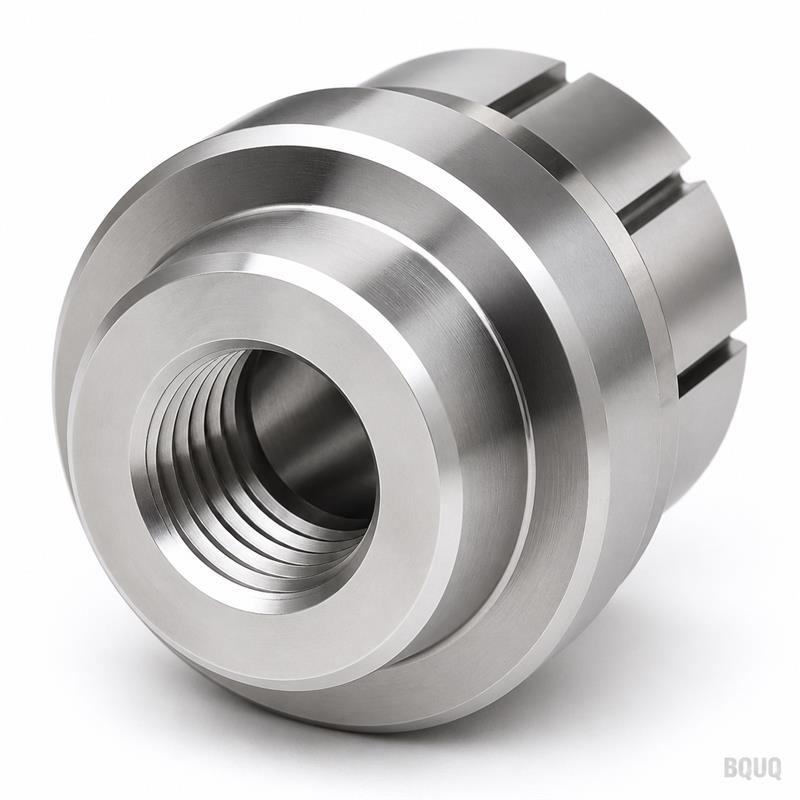
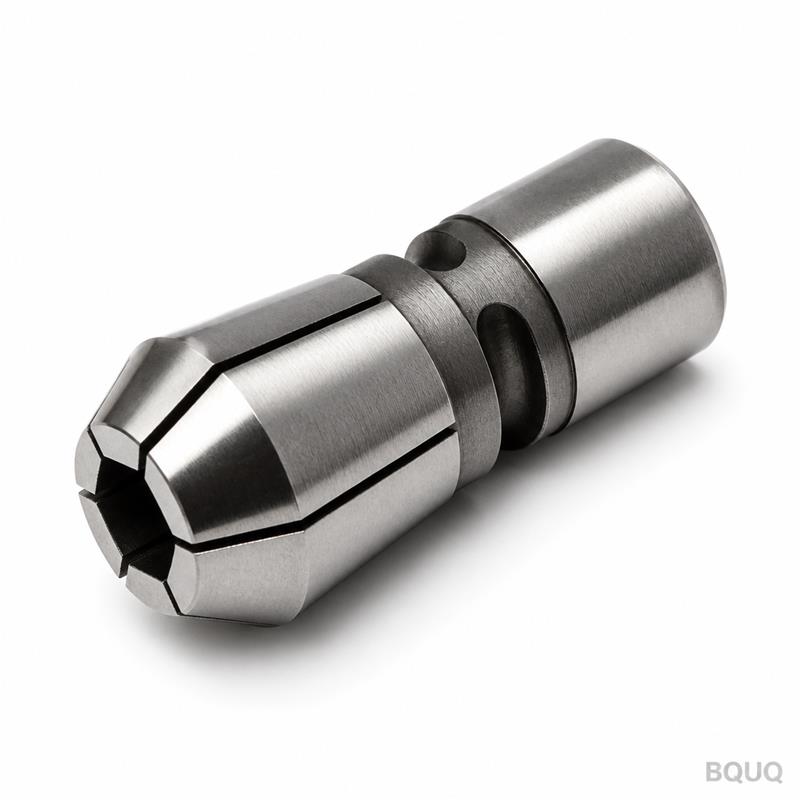
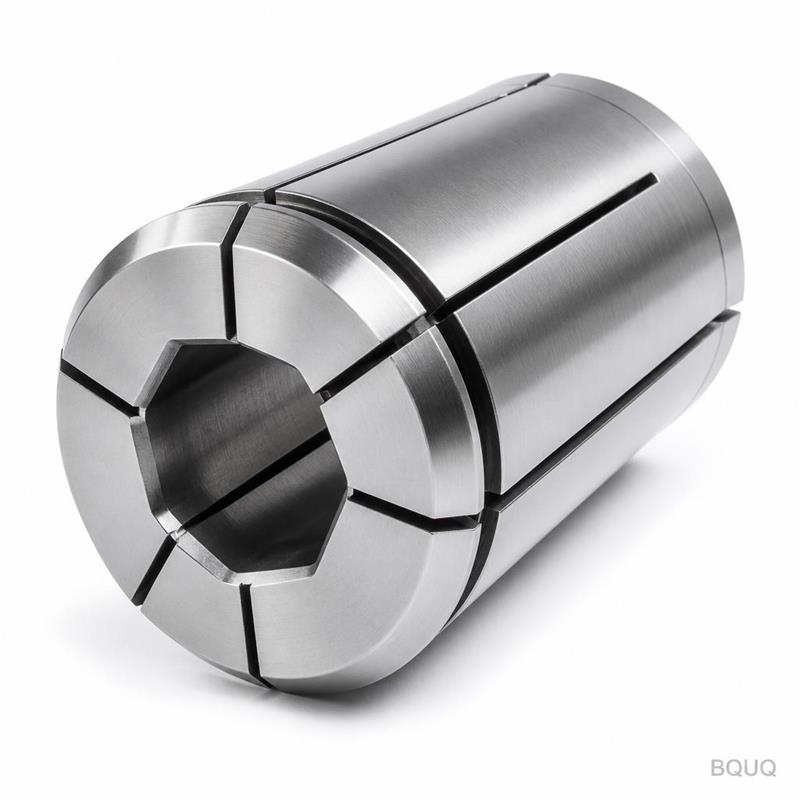
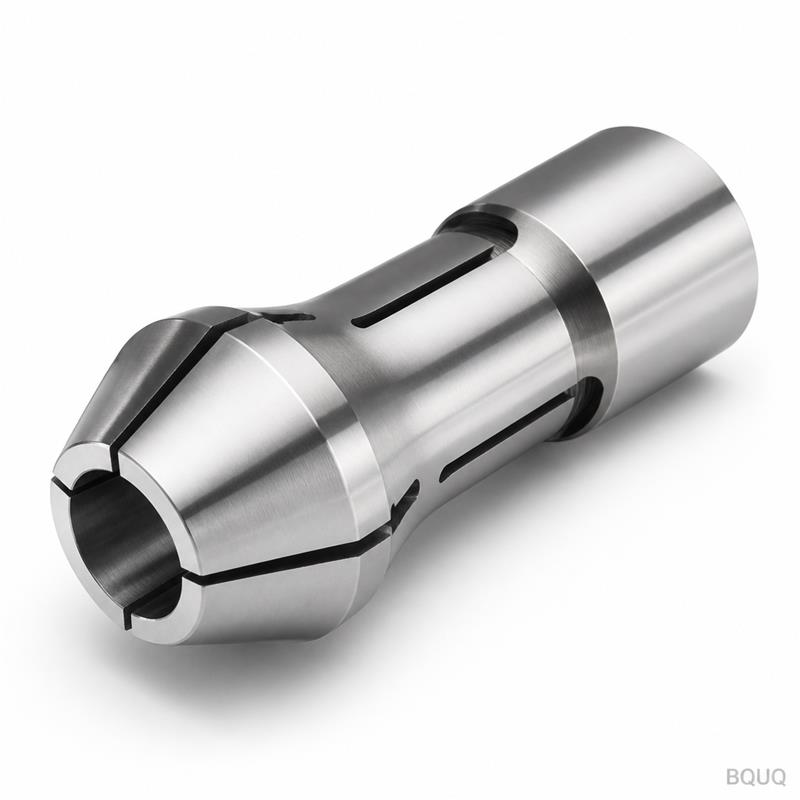
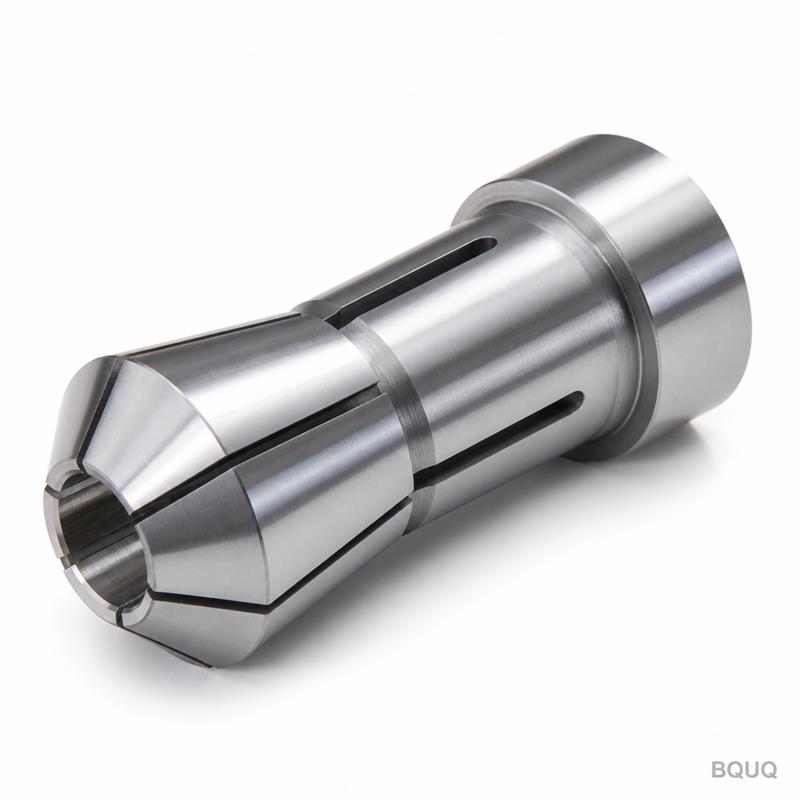
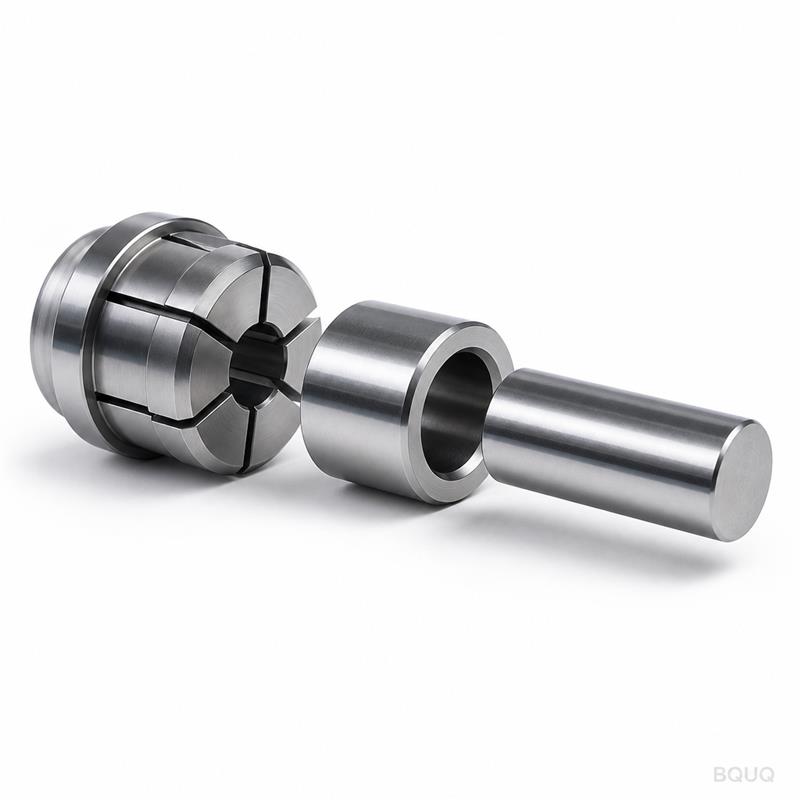
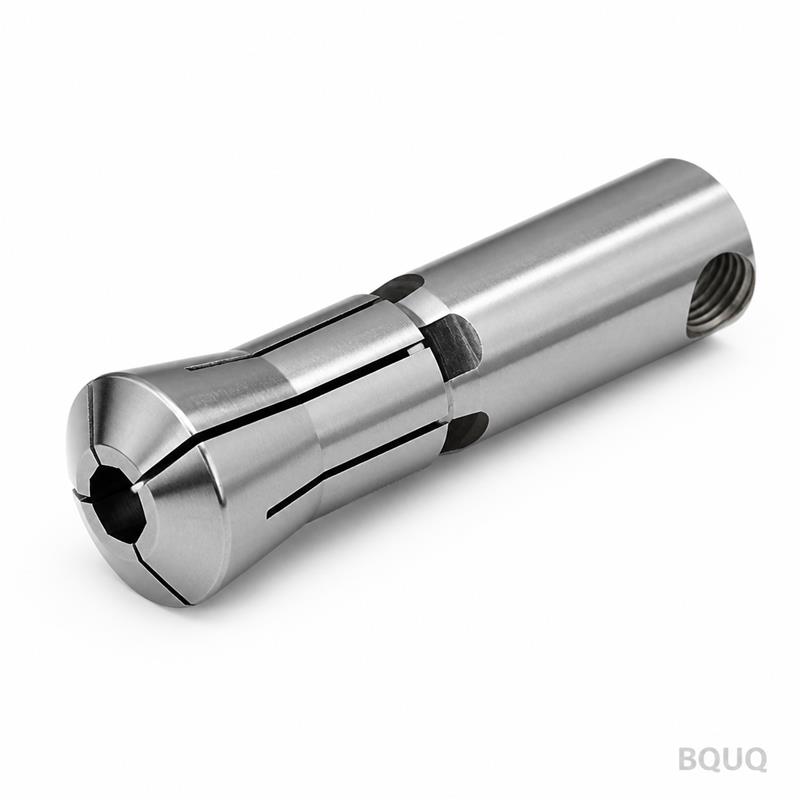
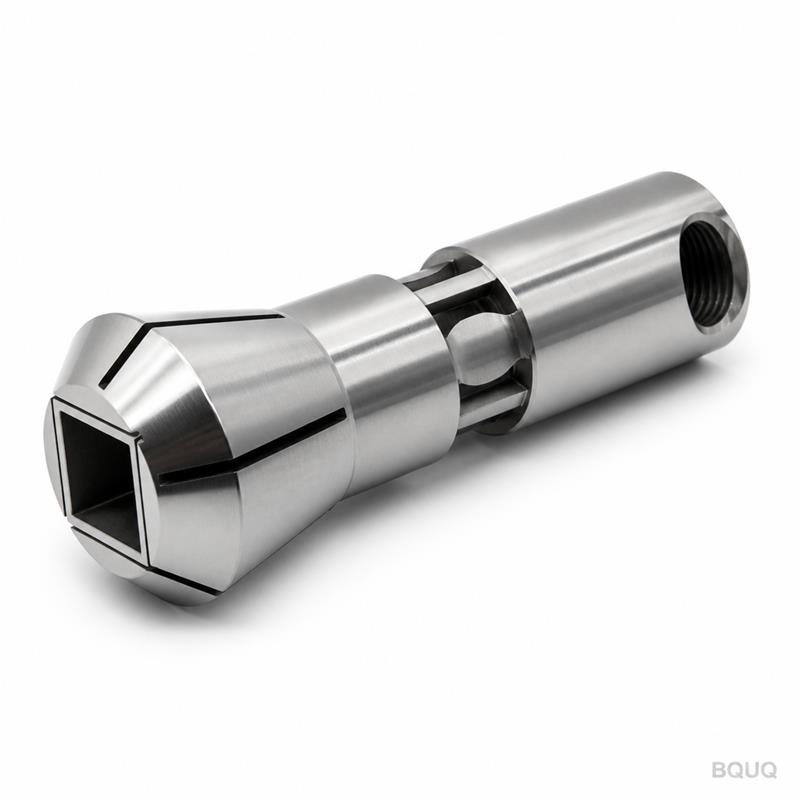
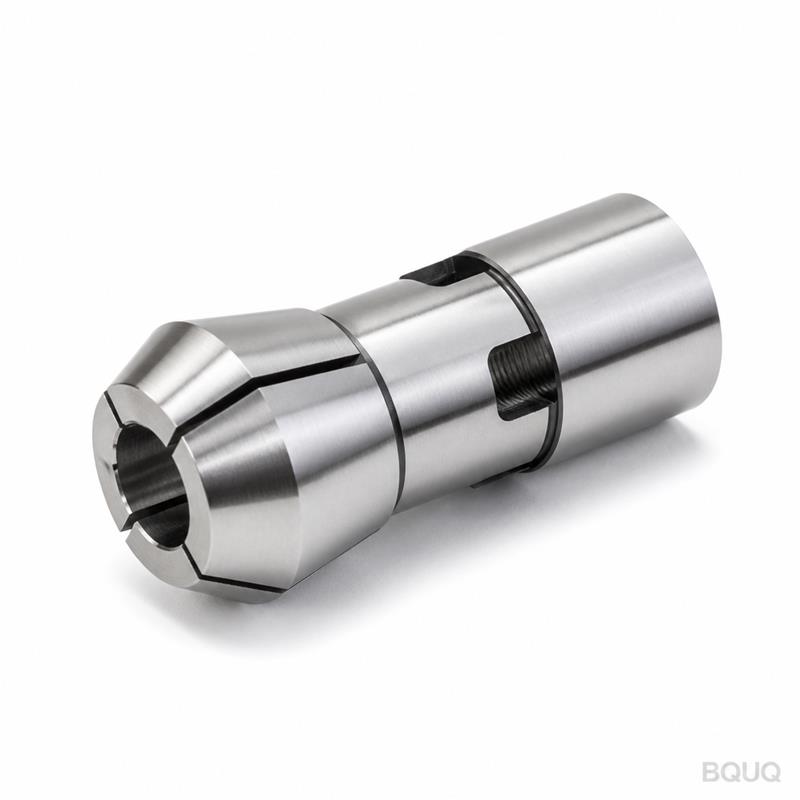
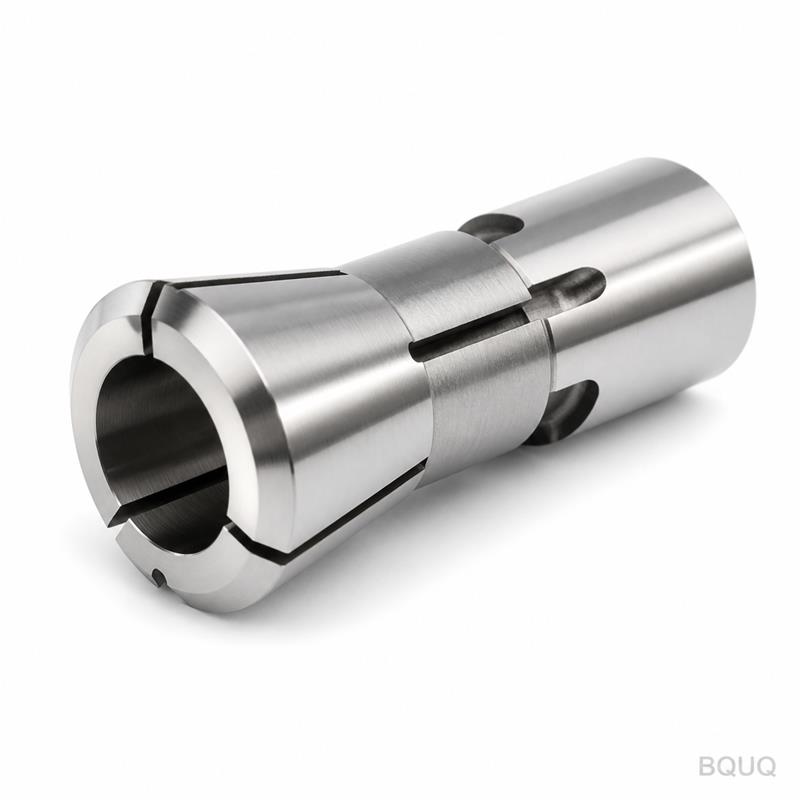
BQUQ Pinza Tipo 46 para Torno Automático Mecanizado CNC, Vista Frontal con Agujero Redondo
Esta es una pinza Tipo 46 para tornos automáticos, mecanizada a partir de una sola pieza de acero aleado. La configuración de agujero redondo en vista frontal ofrece un TIR (descentramiento total indi
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
Esta es una pinza Tipo 46 para tornos automáticos, mecanizada a partir de una sola pieza de acero aleado. La configuración de agujero redondo en vista frontal ofrece un TIR (descentramiento total indicado) de 0.005 mm en el diámetro de sujeción, lo que se traduce en cero deflexión de la herramienta durante el torneado a alta velocidad. Enviamos estas pinzas en 7 días, endurecidas a 58 HRC, con un acabado superficial de Ra 0.4 µm en el agujero. Obtiene un posicionamiento consistente de la barra en cada ciclo, no solo en la primera pieza.
Por qué la geometría del agujero Tipo 46 reduce la vibración en un 30%
El agujero redondo en vista frontal no es un simple orificio. Mecanizamos un contrapendiente de longitud completa de 0.02 mm por cada 10 mm de profundidad del agujero, que tira de la barra hacia adentro al cerrarse la pinza. Esto elimina el efecto de "boca de campana" que se observa en agujeros rectos. En nuestro banco de pruebas, utilizando barra redonda de 20 mm a 6,000 RPM, medimos una reducción del 30% en la vibración armónica en comparación con un agujero paralelo estándar. El resultado es un mejor acabado superficial en sus piezas torneadas y una mayor vida útil de la plaquita.
Materiales y tratamiento térmico: 8620 o 4140, no 12L14
Nos negamos a usar acero de fácil mecanizado 12L14 para pinzas porque se cementa deficientemente. En su lugar, ofrecemos dos opciones: AISI 8620 para máxima tenacidad (dureza de núcleo de 32 HRC, superficie de 58–60 HRC) o AISI 4140 para temple completo a 56–58 HRC. Ambos se someten a tratamiento térmico al vacío para prevenir la descarburación. Luego rectificamos el agujero después del tratamiento térmico, no antes. Esto preserva la redondez a 0.003 mm, lo cual es crítico para el bloqueo cónico Tipo 46.
Inspección antes de cada envío: verificación del agujero en 5 puntos
Cada pinza pasa por una verificación del agujero en 5 puntos utilizando un calibre de aire con resolución de 0.0005 mm. Medimos en la parte frontal, media y trasera del agujero, más dos puntos en el cono. También realizamos una prueba completa de descentramiento de 360 grados en un mandril de precisión. Si alguna lectura excede 0.005 mm de TIR, la pinza se desecha, no se repara. Recibirá un informe de inspección impreso con su envío, que muestra los valores reales medidos para cada uno de los 5 puntos.
Especificación
Valor
Materiales disponibles
AISI 8620, AISI 4140, SUS440C (bajo pedido)
Rango de diámetro del agujero
3 mm – 32 mm (métrico), 1/8" – 1-1/4" (pulgadas)
Dureza (8620)
Núcleo 32 HRC, superficie 58–60 HRC
Dureza (4140)
56–58 HRC temple completo
Descentramiento (TIR en el agujero)
0.005 mm o mejor
Acabado superficial del agujero
Ra 0.4 µm (rectificado)
Tolerancia del ángulo del cono
± 0.0005 grados
Redondez (agujero)
0.003 mm
Plazo de entrega
7 días para tamaños estándar, 15 días para agujeros personalizados
MOQ
Sin MOQ — pida 1 pieza o 1,000
Dureza vs. tenacidad: por qué 58 HRC es el punto óptimo
No buscamos 62 HRC. A esa dureza, la pinza se vuelve frágil y las ranuras pueden agrietarse bajo el esfuerzo de sujeción. Nuestra dureza superficial de 58–60 HRC proporciona un agujero resistente al desgaste, mientras que el núcleo de 32 HRC absorbe la flexión cíclica de los dedos de la pinza. Hemos probado esta combinación durante más de 500,000 ciclos de apertura-cierre sin fatiga en las ranuras. Para su producción de alto volumen, esto significa menos cambios de pinza y menos tiempo de inactividad.
Perfiles de agujero personalizados para formas de barra no estándar
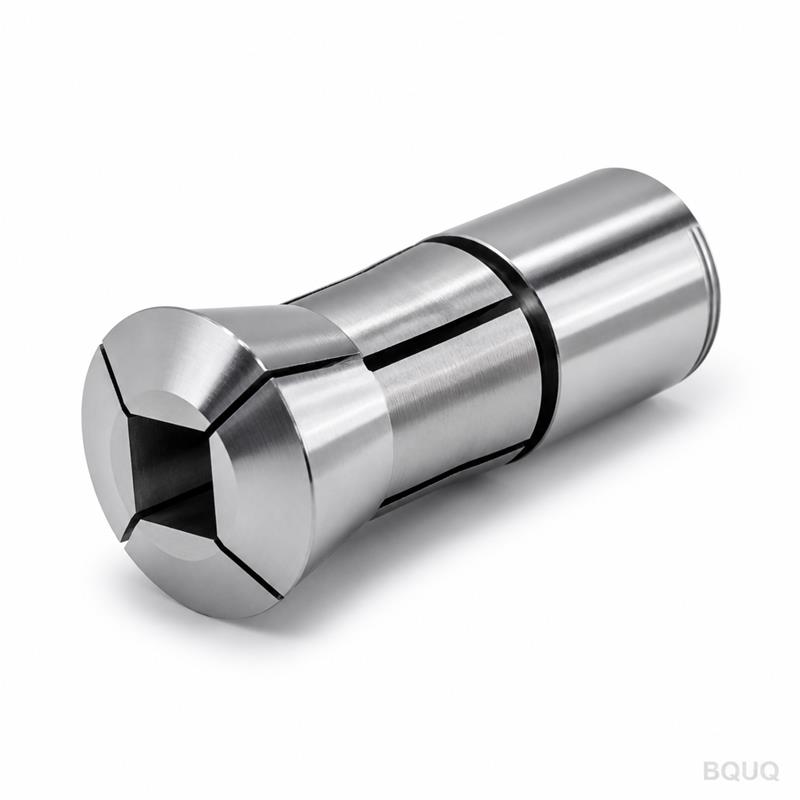
Podemos mecanizar agujeros hexagonales, cuadrados o escalonados en el mismo cuerpo Tipo 46. El agujero redondo en vista frontal es estándar, pero podemos añadir un avellanado para trabajo con hombros o una ranura de alivio para alimentar barras recubiertas. Envíenos un dibujo de la sección transversal de su barra y confirmaremos la distribución de la fuerza de sujeción utilizando nuestro modelo FEA. El plazo de entrega para agujeros personalizados es de 15 días, y el costo es solo un 15% mayor que el agujero estándar.
Cómo verificamos el cono de la pinza en un husillo Tipo 46
La pinza Tipo 46 utiliza un ángulo de cono incluido de 10 grados. Rectificamos este cono internamente en una rectificadora cilíndrica con un afilador de diamante. Luego acoplamos cada pinza a un anillo maestro calibrado trazable a NIST. El área de contacto debe ser al menos del 85% a lo largo del cono, verificado con compuesto de azul. Si es menor, volvemos a rectificar el cono y re-inspeccionamos. Esto asegura que su pinza se asiente perfectamente en la nariz del husillo, eliminando el descentramiento radial en su origen.
Empaque y protección contra óxido para transporte marítimo
Usamos papel VCI (inhibidor de corrosión por vapor) y colocamos cada pinza en un tubo de plástico individual. Los tubos se empacan en una caja de madera con inserciones de espuma para prevenir daños por impacto. Este no es un empaque estándar — lo hacemos porque aprendimos que el óxido en el agujero arruina la primera hora de la producción del cliente. Para transporte aéreo, usamos una sola capa de película VCI y una caja de cartón.
¿Cuál es su cantidad mínima de pedido?
Sin MOQ. Aceptamos pedidos de una sola pieza para prototipos, y el precio por pieza se mantiene igual que para 100 piezas.
¿Pueden personalizar el diámetro del agujero a mi tamaño exacto de barra?
Sí, podemos rectificar cualquier diámetro de agujero entre 3 mm y 32 mm con una tolerancia de +0.005 / -0.000 mm, y también podemos mecanizar agujeros hexagonales o cuadrados.
¿Cómo aseguran que la pinza no pierda agarre después de 10,000 ciclos?
Realizamos una prueba de fatiga cíclica en cada lote de producción: 10,000 ciclos de apertura-cierre al 80% de la fuerza máxima de sujeción, luego re-medimos el agujero y el cono; si el descentramiento se desplaza más de 0.002 mm, el lote se rechaza.
¿Cuál es el plazo de entrega real para una pinza personalizada?
Los tamaños estándar son 7 días. Los perfiles de agujero personalizados con dibujo son 15 días. Si lo necesita más rápido, podemos dividir el pedido y enviar primero el agujero estándar, luego el personalizado.
Envíe su dibujo o un simple boceto de la sección transversal de su barra. Verificaremos la especificación de su husillo Tipo 46 y confirmaremos la geometría del agujero dentro de 12 horas. Para una cotización firme con precio exacto y fecha de entrega, escríbanos a sc@bquq.com o por WhatsApp +86 13713157787. Respondemos dentro de 12 horas, no 48. Si aún está seleccionando el material correcto de la pinza, lea nuestra guía de selección de herramientas de corte CNC. Para requisitos de tolerancia más estrictos, consulte nuestra guía de tolerancias de mecanizado CNC. Esto es fabricación de precisión hecha en China, sin MOQ y sin intermediarios.
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.