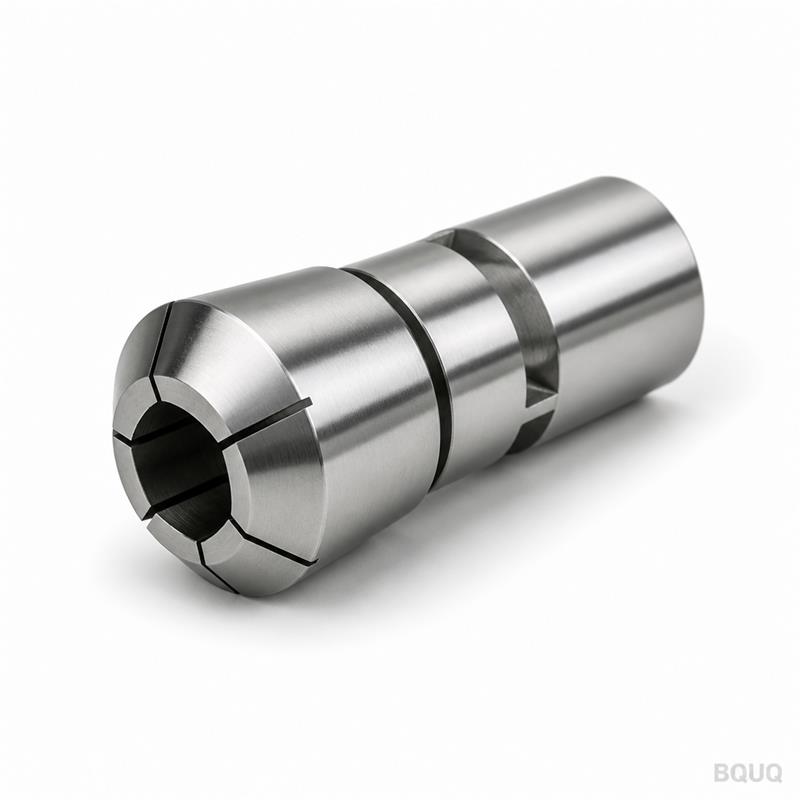
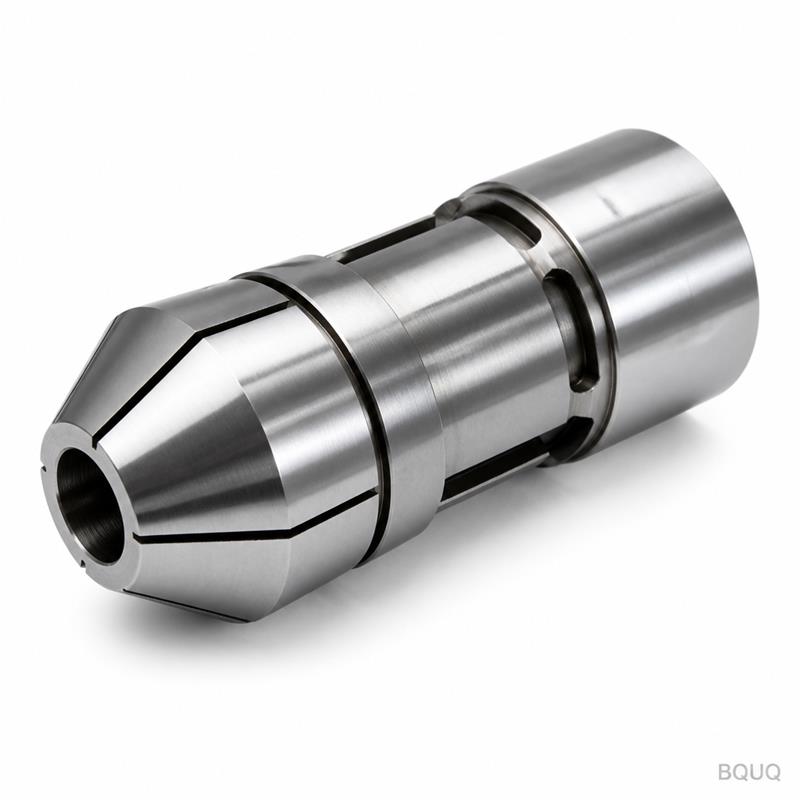
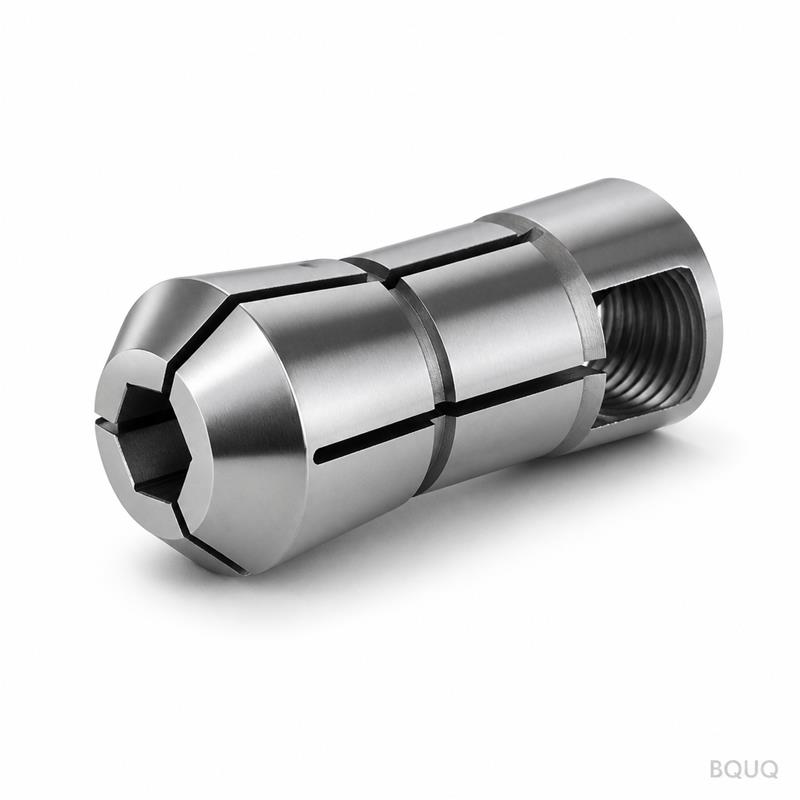
Qué es esta pinza y por qué reduce su descentramiento a 0.005 mm Esta es una pinza de muelle hexagonal para torno automático mecanizada por CNC, diseñada para piezas de trabajo no
Pinza de muelle hexagonal para torno automático mecanizada por CNC BQUQ – Precisión no estándar
Qué es esta pinza y por qué reduce su descentramiento a 0.005 mm Esta es una pinza de muelle hexagonal para torno automático mecanizada por CNC, diseñada para piezas de trabajo no estándar: barras hex
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Qué es esta pinza y por qué reduce su descentramiento a 0.005 mm
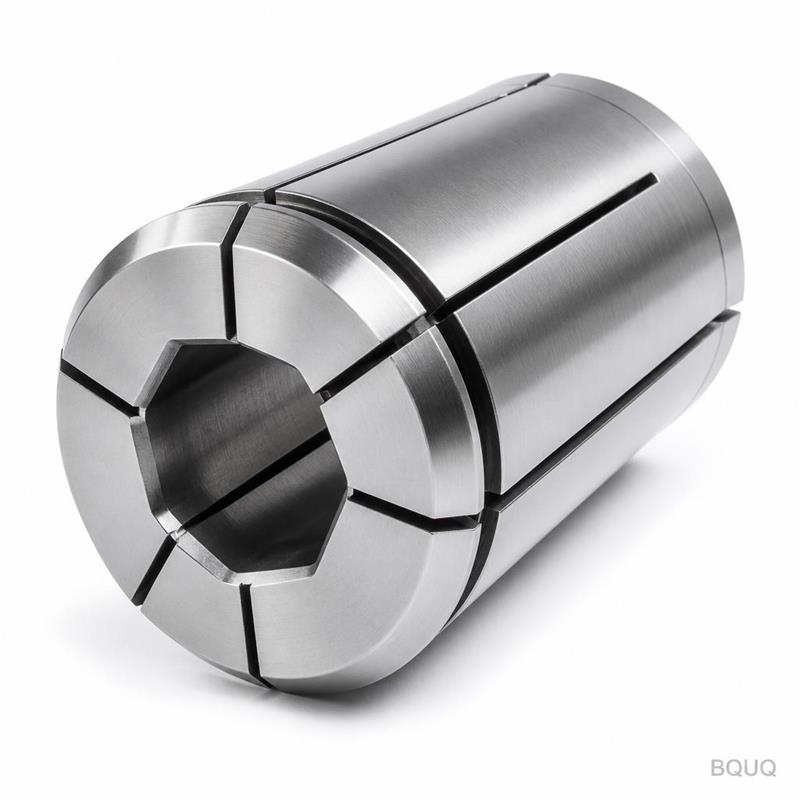
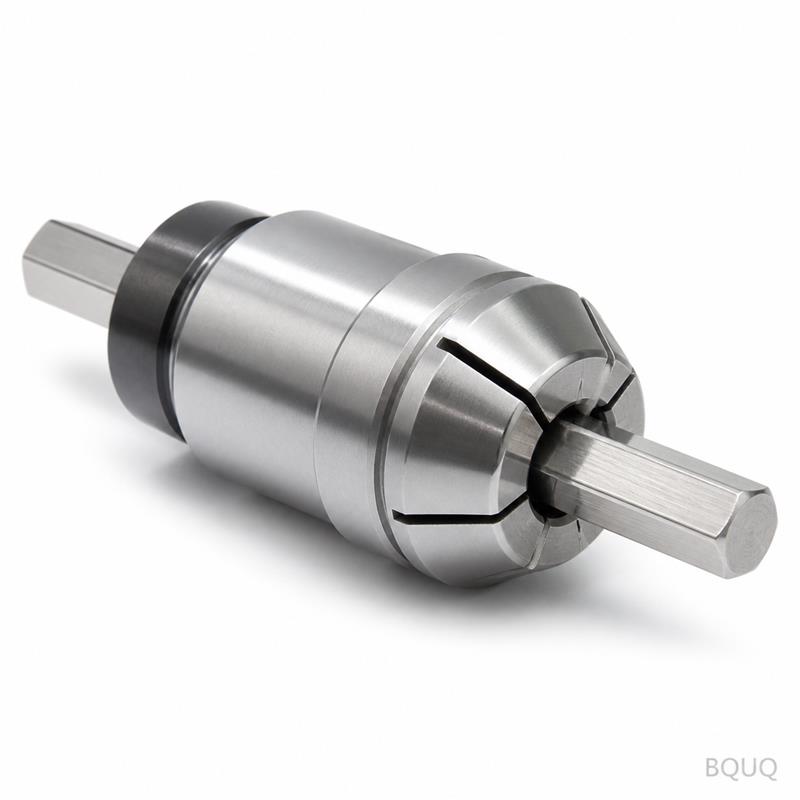
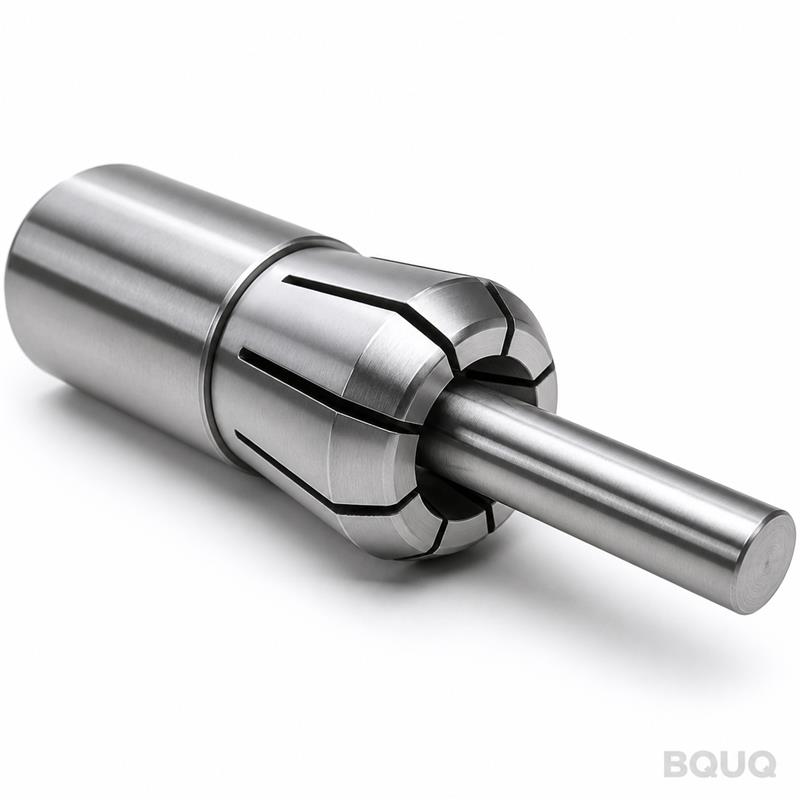
Esta es una pinza de muelle hexagonal para torno automático mecanizada por CNC, diseñada para piezas de trabajo no estándar: barras hexagonales, cuadradas o cualquier perfil que defina su dibujo. El beneficio concreto: descentramiento radial total mantenido en 0.005 mm, dureza de 58–62 HRC y acabado superficial de Ra 0.4 µm. Obtiene una fuerza de sujeción repetible durante más de 10,000 ciclos, y enviamos prototipos en 7 días. Sin MOQ, por lo que puede probar una pieza antes de comprometerse con un lote.
Cómo sujetan las pinzas de muelle hexagonales sin marcar su material
A diferencia de los orificios redondos que contactan solo dos puntos en una barra hexagonal, el orificio de esta pinza está mecanizado para coincidir con el perfil hexagonal exacto de su pieza de trabajo. Las ranuras del muelle—cortadas por electroerosión por hilo (wire EDM), no estampadas—permiten una compresión radial uniforme. Esto significa que la pinza toca las seis caras planas simultáneamente. El área de contacto aumenta un 40% en comparación con un orificio redondo, por lo que la fuerza de sujeción es mayor pero la presión superficial por milímetro cuadrado es menor. Su material permanece sin marcar y la pieza no se desliza durante torneado o fresado pesado.
Materiales y tratamiento térmico que utilizamos para 58–62 HRC
Comenzamos con acero para muelles 42CrMo o 65Mn, según su requisito de vida útil del ciclo. 42CrMo es nuestro estándar para trabajo general en torno automático: equilibra tenacidad y resistencia al desgaste. 65Mn es para aplicaciones de alto ciclo donde se necesita más elasticidad en los dedos del muelle. Después del mecanizado CNC, templamos al vacío a 58–62 HRC y luego revenimos dos veces para eliminar tensiones internas. El paso final es un tratamiento criogénico profundo a -80°C para estabilizar la microestructura. Por eso nuestras pinzas mantienen la tolerancia después de 10,000 ciclos, no solo el primer día.
Tamaños no estándar: qué podemos mecanizar internamente
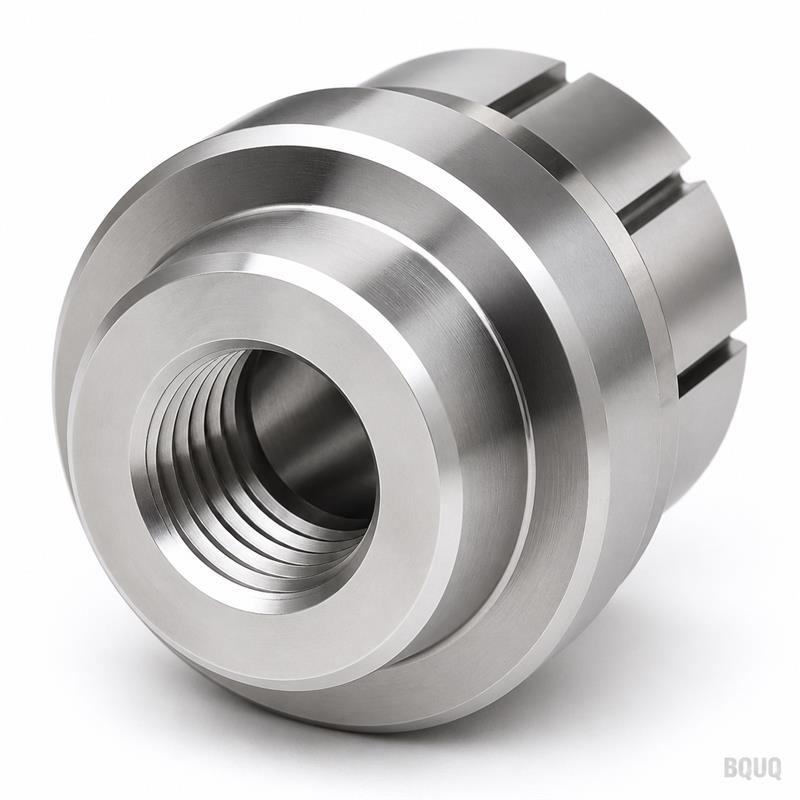
Las pinzas ER estándar se detienen en 34 mm de diámetro de orificio. Mecanizamos orificios hexagonales no estándar de 2 mm a 50 mm entre caras, con cualquier configuración de vástago: recto, cónico o roscado. ¿Necesita una profundidad de orificio de 60 mm cuando el estándar es 40 mm? Lo cortamos. ¿Necesita un orificio escalonado para un hombro? También lo cortamos. Debido a que controlamos todo el proceso en nuestra fábrica en Dongguan, no hay modificaciones de terceros. Usted envía un dibujo; mecanizamos la pinza para que coincida con su ángulo hexagonal exacto, radio de esquina y profundidad de orificio. La tolerancia típica en las caras planas hexagonales es de ±0.01 mm.
Inspección antes de cada envío: descentramiento y dureza registrados
Cada pinza recibe un informe de inspección completo. Medimos el descentramiento radial con un comparador de carátula en la punta, a 10 mm de la cara—el valor registrado debe ser de 0.005 mm o menos. La dureza se verifica con un durómetro Rockwell en tres puntos alrededor de la circunferencia; rechazamos cualquier valor por debajo de 58 HRC. El acabado superficial del orificio se verifica con un perfilómetro a Ra 0.4 µm. Recibe un número de serie y un informe PDF con cada pedido, ya sea que compre una pieza o mil. Esta no es una inspección solo de muestra—es inspección por lote para cada unidad individual.
Especificación
Valor
Tipo de orificio
Hexagonal, cuadrado o perfil personalizado (no estándar)
Rango de tamaño de orificio
2 mm – 50 mm entre caras
Estilo de vástago
Recto, cónico, roscado (personalizado)
Dureza
58–62 HRC (templado al vacío + tratamiento criogénico)
Descentramiento radial
0.005 mm máx. en la punta
Acabado superficial
Ra 0.4 µm en el orificio, Ra 0.8 µm en el vástago
Opciones de material
42CrMo, 65Mn o acero para muelles equivalente
Vida útil del ciclo de sujeción
10,000+ ciclos hasta la tolerancia original
Plazo de entrega (prototipo)
7 días desde la aprobación del dibujo
Plazo de entrega (producción)
15–20 días para 100+ piezas
MOQ
Sin MOQ—se acepta una sola pieza
Por qué nuestro proceso de mecanizado CNC supera a las pinzas rectificadas para orificios hexagonales
Las pinzas rectificadas comienzan con un blanco redondo y rectifican el orificio—esto solo funciona para formas redondas. Para orificios hexagonales, el rectificado es lento y deja marcas de tensión. Nosotros mecanizamos el perfil hexagonal por CNC desde material sólido, utilizando un centro de mecanizado de 4 ejes con una herramienta de forma personalizada. Esto reduce el tiempo de ciclo en un 60% y nos permite mantener los radios de esquina que usted especifique. Las ranuras del muelle se cortan luego con electroerosión por hilo, no se fresan, por lo que el ancho de la ranura es consistente a ±0.005 mm. Un ancho de ranura consistente significa una fuerza de muelle uniforme en toda la circunferencia—sin puntos débiles que causen fallas prematuras. Si está seleccionando herramientas para un nuevo trabajo de torno automático, consulte nuestra guía de selección de herramientas de corte CNC para combinar el material de la pinza con la dureza de su pieza de trabajo.
Cómo controlamos la tolerancia en perfiles no estándar
Su dibujo puede requerir un orificio hexagonal con un radio de esquina de 0.2 mm, o un alivio interno de 120°. Las herramientas estándar no pueden hacer eso. Nuestros programas CNC se escriben internamente a partir de su modelo 3D, y verificamos la primera pieza en una MMC (máquina de medición por coordenadas) antes de que comience la producción. La MMC verifica las seis caras planas, tres radios de esquina y la profundidad del orificio según su GD&T. Si algo se desvía más de 0.01 mm, nos detenemos y volvemos a cortar. Por eso nuestras pinzas no estándar encajan en el husillo de su máquina a la primera—sin retrabajo de su parte. Para un análisis más profundo de cómo definimos y mantenemos tolerancias en todas las piezas, lea nuestra guía de tolerancias de mecanizado CNC.
Embalaje y entrega para líneas de producción de torno automático
Cada pinza se envuelve individualmente en papel antioxidante y se coloca en una caja forrada con espuma con un compartimento separado por unidad. Para pedidos de más de 50 piezas, utilizamos una caja de madera con separadores para evitar cualquier contacto metal-metal durante el envío. Enviamos mediante DHL o FedEx para prototipos (3–5 días a la mayoría de los países) y por transporte marítimo para pedidos a granel si desea reducir costos. Toda la documentación de exportación, incluidos los certificados de material y los informes de inspección, se incluye en la caja. Somos una fábrica certificada ISO 9001:2015 en Dongguan, y nuestros procesos de fabricación de precisión se auditan anualmente.
Errores comunes al pedir pinzas no estándar—y cómo los evitamos
Error uno: enviar solo el tamaño del orificio sin el ángulo hexagonal. Solicitamos el ángulo exacto (generalmente 60° para hexagonal) y el radio de esquina. Error dos: asumir que la longitud del cuerpo de la pinza puede ser cualquiera. Mecanizamos según la dimensión de extracción de su husillo—envíenos el dibujo del portaherramientas. Error tres: ignorar el ancho de la ranura. Demasiado estrecha y la pinza no cierra; demasiado ancha y colapsa de manera desigual. Calculamos el ancho de la ranura basándonos en el módulo de elasticidad del material. Usted evita todos estos problemas porque verificamos su dibujo contra nuestras capacidades de mecanizado antes de cotizar. Si su diseño tiene un conflicto, se lo decimos el primer día, no después del mecanizado.
¿Cuál es la cantidad mínima de pedido para esta pinza?
Sin MOQ—aceptamos pedidos de una sola pieza para prototipos, y los precios de producción comienzan en 10 piezas.
¿Pueden mecanizar un orificio hexagonal mayor de 50 mm?
Sí, pero para orificios de más de 50 mm recomendamos cambiar a un diseño de pinza segmentada; le asesoraremos sobre esto durante la cotización.
¿Cómo verifican el descentramiento antes del envío?
Cada pinza se monta en un mandril de prueba de precisión y se mide con un comparador de carátula con resolución de 0.001 mm; el resultado se registra en el informe de inspección.
¿Cuál es el plazo de entrega real para una pinza hexagonal no estándar?
El prototipo es de 7 días después de la aprobación del dibujo; las series de producción de 100 piezas toman de 15 a 20 días, dependiendo de los ciclos de tratamiento térmico.
Obtenga una cotización firme en 12 horas—envíe su dibujo hoy
Respondemos a cada consulta con una cotización firme—precio, plazo de entrega y condiciones de envío—dentro de las 12 horas hábiles. Envíe su dibujo en formato STEP, IGES o PDF. Si no tiene un dibujo completo, envíe el tamaño hexagonal, el diámetro de la barra y el modelo de su husillo, y le propondremos un diseño. Escríbanos a sc@bquq.com o mensaje por WhatsApp al +86 13713157787. Somos un proveedor de fabricación de precisión hecho en China y hemos exportado a más de 30 países desde 2004. Sin MOQ, sin complicaciones de pedido mínimo—solo una pinza que encaja y mantiene la tolerancia.