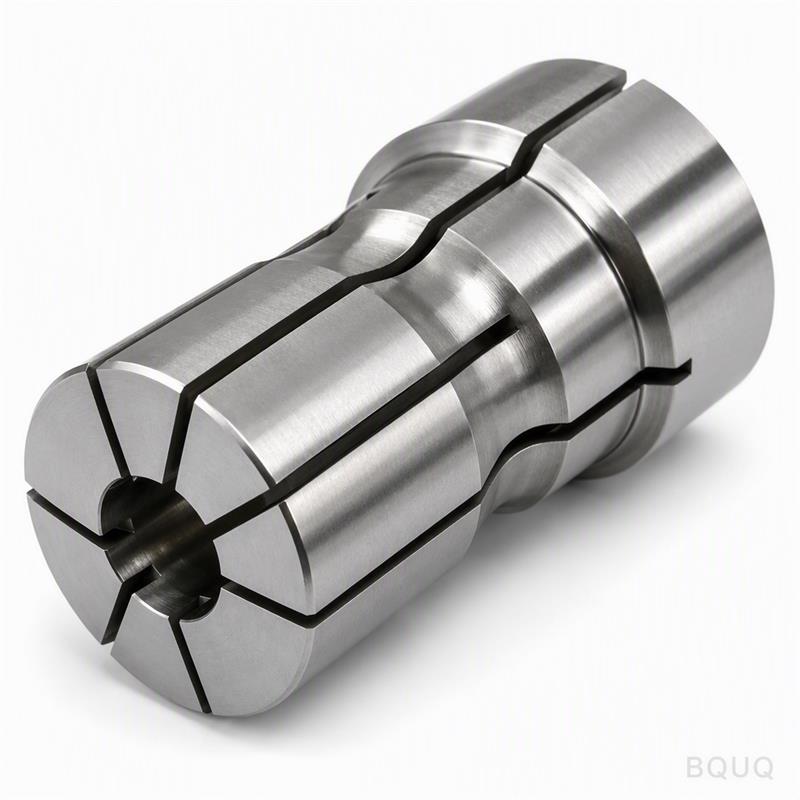
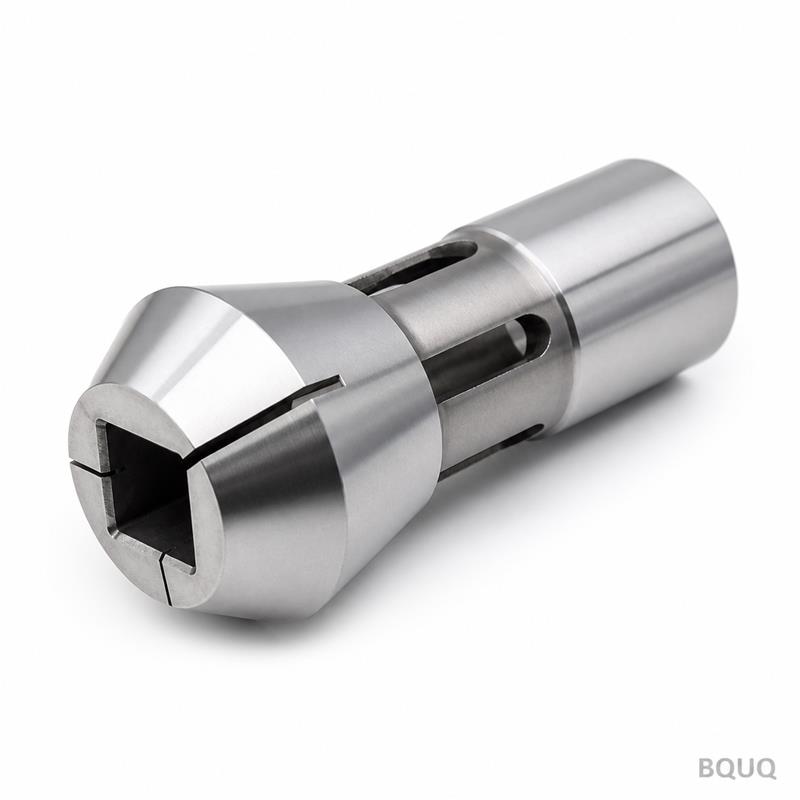
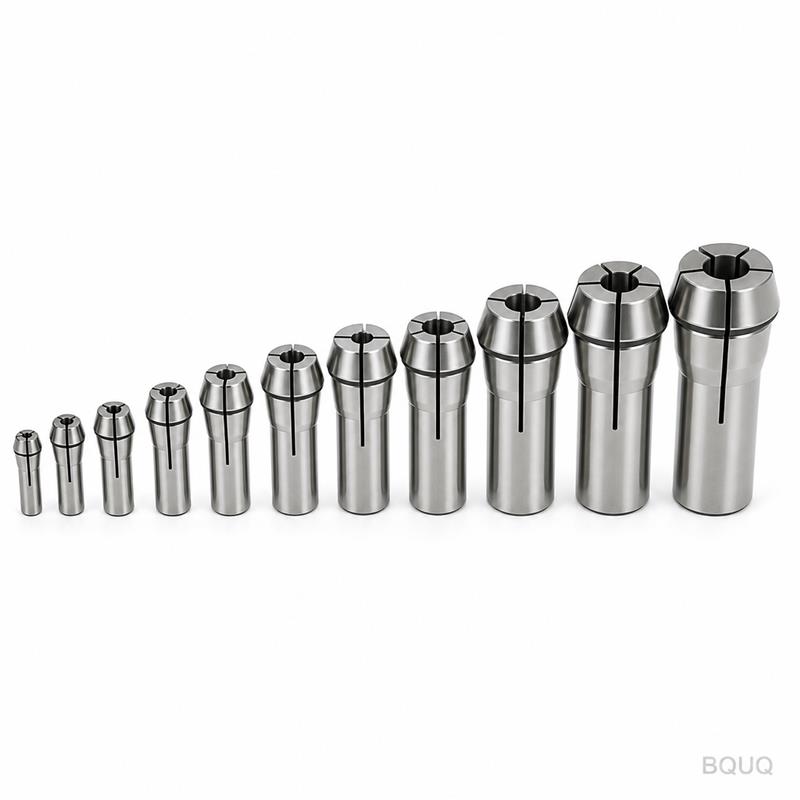
Qué Hace Realmente Este Mandril de Pinza por Su Torno Automático El Mandril de Pinza de Muelle de Agujero Redondo Tipo 60 para Torno Automático Mecanizado CNC es un componente de s
BQUQ Mandril de Pinza de Muelle de Agujero Redondo Tipo 60 para Torno Automático Mecanizado CNC
Qué Hace Realmente Este Mandril de Pinza por Su Torno Automático El Mandril de Pinza de Muelle de Agujero Redondo Tipo 60 para Torno Automático Mecanizado CNC es un componente de sujeción de precisión
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Qué Hace Realmente Este Mandril de Pinza por Su Torno Automático
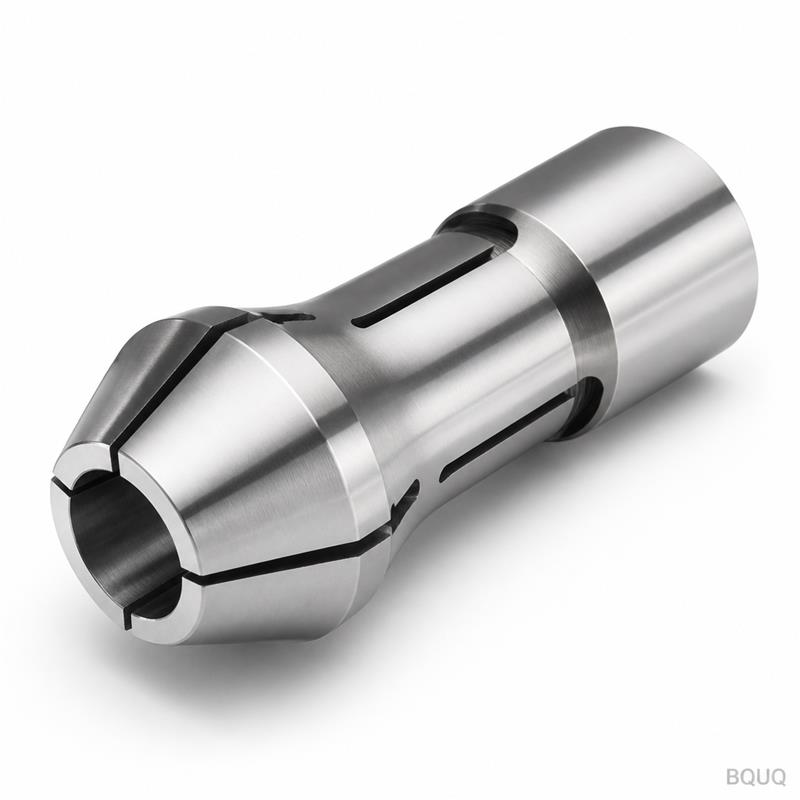
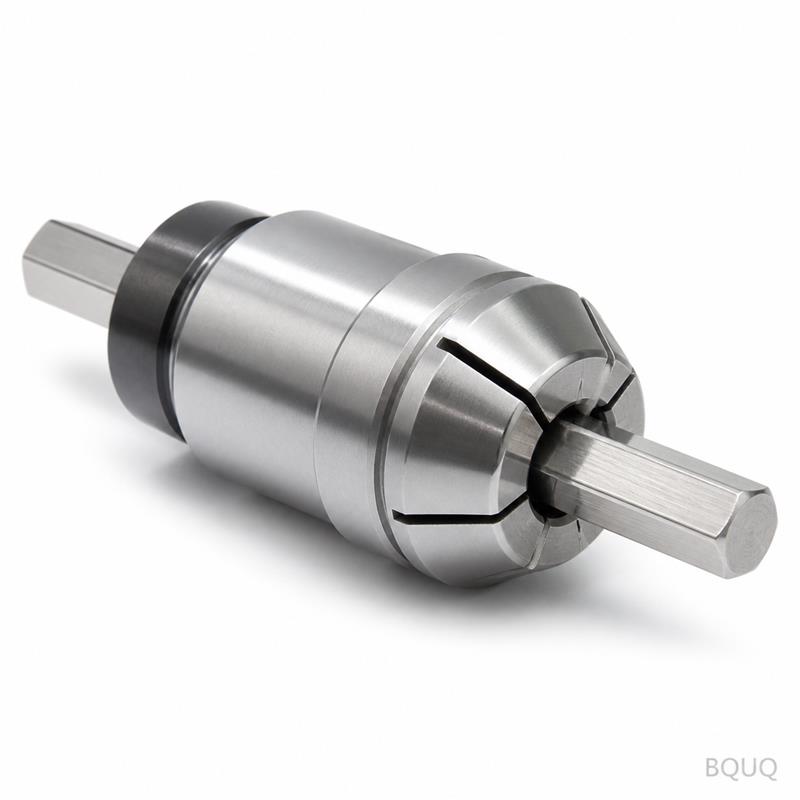
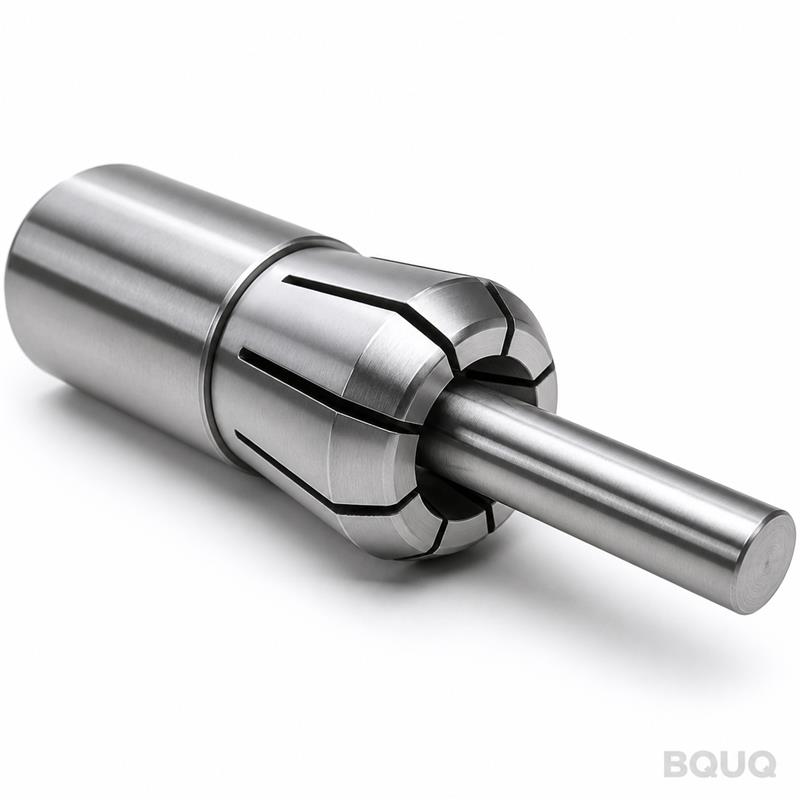
El Mandril de Pinza de Muelle de Agujero Redondo Tipo 60 para Torno Automático Mecanizado CNC es un componente de sujeción de precisión diseñado para tornos de cabezal deslizante y tornos automáticos. Sujeta barras redondas de 3 mm a 60 mm de diámetro, manteniéndolas concéntricas al eje del husillo. El beneficio concreto es una fuerza de sujeción repetible con un descentramiento total indicado (TIR) de 0.005 mm en la boquilla, medido en una barra de prueba calibrada. Esto elimina el empuje de la barra y la vibración durante el torneado a alta velocidad, lo que significa menos piezas rechazadas y mayor vida útil de la herramienta en su máquina CNC existente.
Mecanizamos el cuerpo en acero aleado 40CrMo y luego tratamos térmicamente los segmentos de sujeción a 58–60 HRC. El agujero es rectificado y pulido hasta un acabado superficial de Ra 0.2 µm. El plazo de entrega es de 15 días laborables para tamaños estándar, y ofrecemos sin MOQ — pida una pieza si eso es lo que requiere su prueba. Esto es fabricación de precisión hecha en China, pero con la misma documentación de calidad que esperaría de un proveedor europeo o japonés.
Por Qué la Geometría de Agujero Tipo 60 Previene el Deslizamiento de la Barra
El "tipo 60" se refiere al ángulo de cono interno de 60° mecanizado en el cuerpo del mandril. Esto no es un detalle cosmético. El ángulo del cono controla el vector de fuerza de sujeción radial. Cuando el tubo de arrastre tira de la pinza hacia atrás, el cono de 60° convierte la tracción axial en compresión radial. El agujero redondo entonces contacta la barra a lo largo de toda su circunferencia, no solo en tres o seis puntos como un mandril de mordazas.
El contacto circunferencial completo distribuye la fuerza de sujeción uniformemente. Esto evita que la barra sea marcada o deformada — un factor crítico cuando se mecanizan superficies de eje acabadas en una sola pasada. Los segmentos de la pinza de muelle están ranurados para permitir un rango de compresión radial de 0.5 mm. Esto significa que una pinza puede manejar variaciones de diámetro de barra de hasta ±0.25 mm sin perder precisión de sujeción. Para su torno CNC, esto reduce el tiempo de configuración porque no necesita cambiar pinzas para cada lote de material ligeramente diferente.
También rectificamos el agujero paralelo a la línea central del cuerpo dentro de 0.003 mm sobre toda la longitud de sujeción. Esto es lo que mantiene sus agujeros perforados y diámetros torneados concéntricos a la línea central de la barra, incluso a velocidades de husillo superiores a 6000 RPM.
Materiales y Tratamiento Térmico que Usamos para una Larga Vida Útil
El cuerpo y los segmentos de la pinza están hechos de acero al cromo-molibdeno 40CrMo (equivalente a AISI 4140). Esta aleación fue elegida por su alta resistencia a la fatiga — los segmentos de la pinza se flexionan millones de veces durante su vida útil, y un acero de menor calidad se agrietaría en las raíces de las ranuras. Pre-tratamos térmicamente el material a 28–32 HRC para el mecanizado, y luego realizamos el endurecimiento final al vacío a 58–60 HRC después de que todas las operaciones de corte estén completas.
El endurecimiento al vacío es importante. Previene la descarburación superficial y la oxidación, que dejarían una piel blanda y frágil en las superficies de sujeción. Después del endurecimiento, templamos dos veces para aliviar la tensión interna. Esto asegura que la pinza no se deforme cuando la monte en el husillo de su máquina. La operación final de rectificado elimina 0.1 mm de material para lograr la tolerancia de agujero especificada de H7 para el diámetro de sujeción.
Para barras de acero inoxidable o corrosivo, ofrecemos una opción de recubrimiento de nitruro de titanio (TiN) en el agujero. Este recubrimiento tiene una dureza de 2300 HV y un coeficiente de fricción de 0.4 contra el acero. Previene el agarrotamiento y extiende el intervalo de servicio entre rectificados tres veces en comparación con agujeros sin recubrir.
Cómo el Mecanismo de Muelle Mantiene una Fuerza de Sujeción Consistente
Este es un mandril de pinza de muelle, no un mandril hidráulico o neumático. La fuerza de sujeción proviene de un conjunto de seis muelles helicoidales de compresión montados entre los segmentos de la pinza y el cuerpo del mandril. Cuando el tubo de arrastre se libera, los muelles empujan los segmentos de la pinza radialmente hacia afuera, abriendo el agujero. Cuando el tubo de arrastre tira, supera la fuerza del muelle y cierra el agujero sobre la barra.
La fuerza del muelle está calibrada en nuestra fábrica a 120 N por segmento, dando una fuerza radial total de 720 N en una barra de 20 mm de diámetro. Esto es suficiente para mantener la barra contra las fuerzas de corte de una pasada de desbaste a 0.5 mm de profundidad de corte, pero no tan alta que marque aluminio blando o latón. Puede ajustar la presión del tubo de arrastre en su máquina para afinar la sujeción, pero los muelles aseguran una fuerza base incluso si la presión hidráulica de su máquina fluctúa.
Cada muelle es comprimido y probado 10,000 ciclos antes del ensamblaje. Medimos la fuerza al inicio y al final de la prueba. La caída permitida es del 3%. Si un muelle pierde más que eso, es rechazado. Esto es lo que le da una concentricidad consistente pieza a pieza en largas tiradas de producción.
Inspección Antes de Cada Envío: Qué Medimos
Cada Mandril de Pinza de Muelle de Agujero Redondo Tipo 60 para Torno Automático Mecanizado CNC es inspeccionado individualmente, no por lotes. Usamos una máquina de medición por coordenadas (CMM) Zeiss Contura con una resolución de 0.0001 mm para verificar dimensiones críticas. El informe de inspección se incluye en cada envío, incluso para pedidos de una sola pieza.
Esto es lo que medimos y los límites que aplicamos:
Diámetro del agujero: verificado con un calibre de agujeros, tolerancia H7 (ej., 20.000 mm +0.021 / -0.000 mm).
Ángulo del cono del agujero: medido con una regla de senos y bolas calibradas, tolerancia ±0.5 minutos de arco.
Descentramiento: medido en una barra de prueba montada en el mandril, TIR no debe exceder 0.005 mm.
Dureza: probada en el cuerpo y un segmento con un durómetro Rockwell C, la lectura debe ser 58–60 HRC.
Acabado superficial: medido con un perfilómetro Taylor Hobson, Ra 0.2 µm en el agujero, Ra 0.8 µm en el cuerpo.
Fuerza del muelle: probada en un banco personalizado, cada muelle debe medir 120 N ±5 N.
También realizamos una inspección visual 100% bajo una lámpara de aumento para rebabas, roturas de borde o marcas de herramienta. Cualquier pieza con un rayón más profundo que 0.05 mm en el agujero es desechada. Esto no es opcional — es cómo mantenemos una tasa de defectos de menos del 0.1% en piezas enviadas.
Especificaciones para el Mandril de Pinza de Agujero Redondo Tipo 60
Parámetro
Valor
Notas
Tipo de Producto
Mandril de Pinza de Muelle de Agujero Redondo Tipo 60 para Torno Automático Mecanizado CNC
Para tornos de cabezal deslizante y tornos automáticos
Capacidad de Barra
3 mm – 60 mm de diámetro
Agujero redondo, otras formas bajo pedido
Material del Cuerpo
40CrMo (equivalente a AISI 4140)
Acero aleado al cromo-molibdeno
Dureza (Cuerpo y Segmentos)
58–60 HRC
Endurecido al vacío, doble templado
Tolerancia del Agujero
H7 (ej., +0.021 / -0.000 mm para 20 mm)
Rectificado y pulido
Acabado Superficial del Agujero
Ra 0.2 µm
Medido con perfilómetro
Descentramiento (TIR)
0.005 mm máx.
Verificado en barra de prueba
Ángulo del Cono
60° ±0.5 minutos de arco
Cono interno
Fuerza del Muelle por Segmento
120 N ±5 N
6 muelles en total, 720 N de fuerza radial en barra de 20 mm
Opción de Recubrimiento
TiN (nitruro de titanio)
2300 HV, para acero inoxidable o corrosivo
Plazo de Entrega
15 días laborables
Tamaños estándar, personalizado bajo pedido
MOQ
Sin MOQ
Pedidos de una sola pieza aceptados
País de Origen
Hecho en China
Fábrica en Dongguan, 20 años de experiencia
Por Qué Nuestros 20 Años en Dongguan Importan para Su Calendario de Entrega
Somos BQUQ, una fábrica en Dongguan, China, que ha mecanizado componentes de precisión desde 2004. Nuestros 20 años de experiencia con mecanizado CNC, estampado y fabricación de muelles significa que controlamos toda la cadena de producción de este mandril de pinza internamente. No subcontratamos el rectificado, el tratamiento térmico o el bobinado de muelles. Esta es la razón por la que nuestro plazo de entrega estándar es de 15 días laborables, no las 6–8 semanas que podría obtener de una empresa comercial.
Tenemos 12 tornos CNC y 4 rectificadoras cilíndricas dedicadas a la producción de mandriles de pinza. La línea de tratamiento térmico está en el sitio, por lo que no esperamos a que un proveedor externo devuelva las piezas. Si necesita un diámetro de agujero personalizado, típicamente podemos agregar 3 días laborables al plazo de entrega. Para pedidos urgentes, podemos acelerar a 7 días laborables para tamaños estándar, sujeto a nuestra carga de producción actual.
Cuando pide a nosotros, está trabajando directamente con el fabricante. No hay margen de intermediario, y no hay barrera de idioma en dibujos técnicos. Nuestros ingenieros leen GD&T (Dimensionamiento y Tolerancias Geométricas) según ISO 2768 y ASME Y14.5. Si tiene un requisito específico para el husillo de su torno automático, envíenos su dibujo o su especificación de nariz de husillo, y confirmaremos el ajuste antes de comenzar la producción.
¿Cuál es su MOQ para este mandril de pinza?
No hay MOQ — aceptamos pedidos de una sola pieza porque sabemos que necesita probar el mandril en su propia máquina antes de comprometerse a un lote de producción más grande.
¿Pueden personalizar el diámetro del agujero o el ángulo del cono?
Sí, podemos rectificar cualquier diámetro de agujero de 3 mm a 60 mm, y podemos alterar el ángulo del cono para adaptarse a narices de husillo no estándar, siempre que nos envíe los datos dimensionales relevantes.
¿Cómo controlan la calidad en cada mandril de pinza?
Cada mandril es inspeccionado con una CMM Zeiss para tolerancia de agujero, ángulo de cono y descentramiento, más