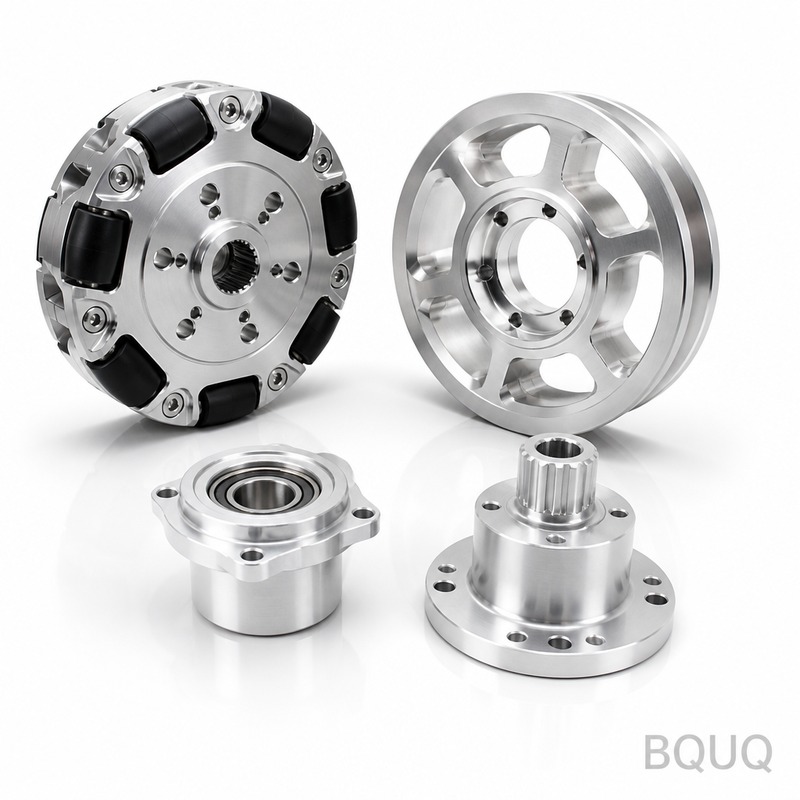
Piezas de Carcasa para Altavoces Mecanizadas por CNC | Fabricación de Precisión BQUQ
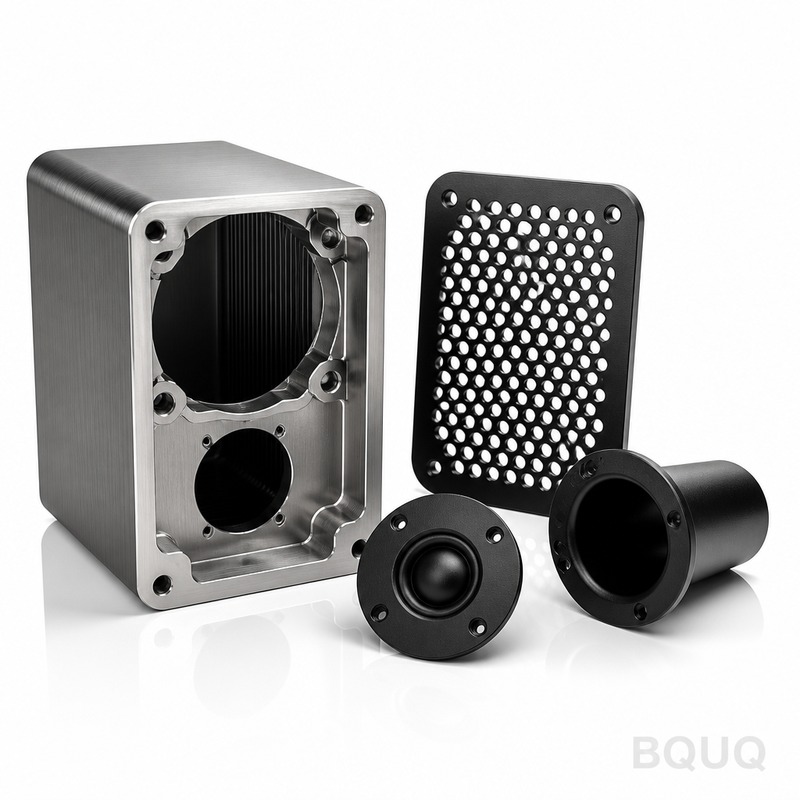
Qué Hace Esta Carcasa Dentro de Su Altavoz Este es un componente de recinto mecanizado por CNC que mantiene en su lugar el driver, el crossover y los refuerzos internos. Usted obtiene una tolerancia
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
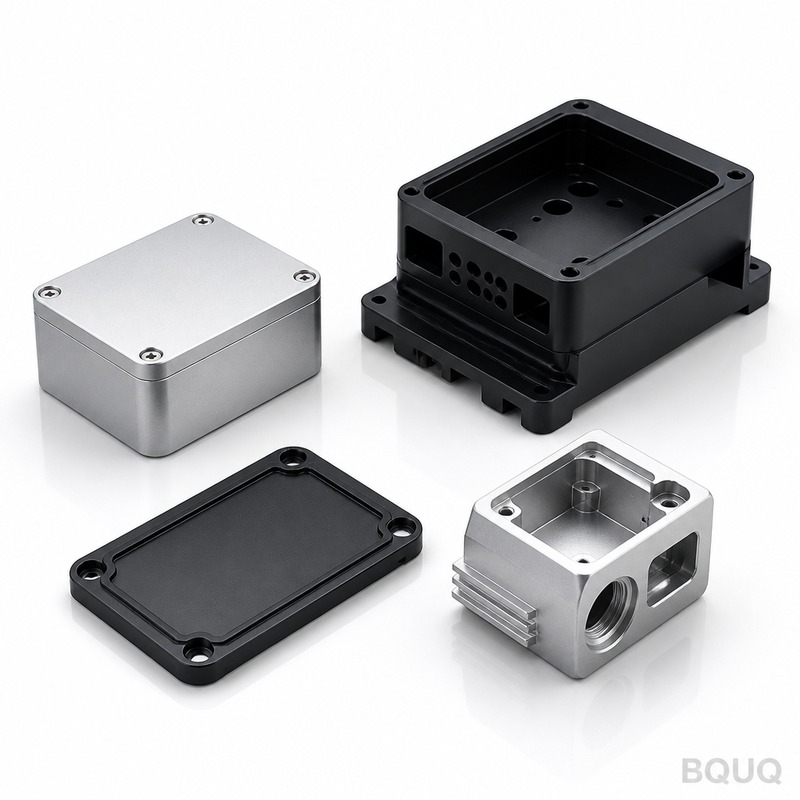
Este es un componente de recinto mecanizado por CNC que mantiene en su lugar el driver, el crossover y los refuerzos internos. Usted obtiene una tolerancia posicional de ±0.005 mm, un descentramiento total de 0.01 mm en el asiento del driver y un acabado superficial de hasta Ra 0.4 µm. Mecanizamos en aluminio 6061-T6 o 7075-T6, o acero inoxidable 304/316, con dureza de hasta 45 HRC después del tratamiento térmico. El plazo de entrega para prototipos es de 5 días hábiles; los pedidos de producción se envían en 15 días. Esta es fabricación de precisión de una fábrica de Dongguan con 20 años de experiencia, hecho en China, sin MOQ para su primer pedido.
Por Qué el Asiento del Driver Necesita un Descentramiento de 0.01 mm, No de 0.05 mm
Los drivers de altavoces no son redondos. Son marcos fundidos con orificios de montaje que se desplazan durante el enfriamiento. Si su carcasa CNC tiene un asiento de driver con más de 0.01 mm de descentramiento, la bobina móvil roza contra el entrehierro del imán. Eso causa raspaduras, distorsión y fallas prematuras. Mecanizamos el asiento del driver en una sola configuración — desbaste, semi-acabado, acabado — sin soltar la pieza de la prensa. Esto elimina el error de re-sujeción. También utilizamos una mesa rotativa de 4º eje para el diámetro exterior, de modo que el asiento y la brida exterior sean concéntricos dentro de 0.01 mm. Usted puede escuchar la diferencia en los graves: sin fugas de aire, sin ruido mecánico.
Materiales y Tratamiento Térmico que Usamos para Carcasas de Altavoces
Tenemos en stock aluminio 6061-T6 para diseños sensibles al peso — se mecaniza limpiamente, anodiza bien y le da una dureza de 95 HB. Para woofers de alta potencia que generan calor, recomendamos 7075-T6: 150 HB, mejor resistencia a la fatiga, sigue siendo ligero. Si necesita resistencia a la corrosión para altavoces marinos o exteriores, mecanizamos acero inoxidable 316L — 25 HRC en estado mecanizado, 45 HRC después del endurecimiento por precipitación. No usamos aluminio fundido para estas piezas. La fundición deja porosidad que crea fugas de aire en el recinto. El mecanizado CNC a partir de barra o placa sólida le da una pared sin vacíos — puede probar cada unidad a presión de 0.5 bar sin fugas. Para amortiguación, podemos añadir una ranura mecanizada en la pared interior para una junta tórica de goma. Esa ranura se corta con un ancho de ±0.02 mm, para que la junta tórica permanezca asentada durante el ensamblaje.
Cómo Controlamos el Espesor de Pared para una Respuesta de Graves Consistente
La sintonización del altavoz depende del volumen interno. Si el espesor de pared de su carcasa varía en 0.5 mm, el volumen efectivo se desplaza y su frecuencia de sintonización de graves se desvía. Mantenemos el espesor de pared en ±0.03 mm en toda la pieza. En una carcasa de 200 mm de diámetro, eso es una variación de volumen de menos del 0.2%. Logramos esto con una mordaza blanda personalizada que sujeta la pieza en el contorno exterior, no en una superficie plana. Luego mecanizamos el orificio interno con una barra de mandrilar que tiene una lectura digital de 0.01 mm. Cada carcasa recibe una medición de espesor de pared en 8 puntos — lo registramos en el informe de inspección. Si necesita un volumen interno específico para un diseño de bass reflex, podemos mecanizar un perfil interno escalonado para ajustar finamente el volumen sin cambiar las dimensiones exteriores.
Opciones de Acabado Superficial: Desde Cepillado hasta Negro Anodizado
La superficie mecanizada en bruto es Ra 0.8 µm — buena para superficies internas que están ocultas. Para el exterior visible, ofrecemos Ra 0.4 µm con acabado cepillado. Eso significa que pasamos una banda de grano 400 sobre el diámetro exterior después del mecanizado. Luego anodizamos en claro, negro o plateado — espesor de recubrimiento de 18–20 µm, que es suficiente para resistencia a la niebla salina según ASTM B117 durante 200 horas. Si necesita un acabado mate, granallamos con perlas de vidrio de malla 120 a 4 bar de presión. Eso da una Ra uniforme de 0.8–1.2 µm sin reflejos. Para carcasas de acero inoxidable, ofrecemos electropulido — eso reduce la Ra a 0.2 µm y elimina la irregularidad de la capa de pasivación. Todo el acabado se realiza internamente, por lo que no enviamos piezas a terceros. Eso mantiene su plazo de entrega en 15 días, no 25.
Inspección Antes de Cada Envío: CMM y Calibre de Aire
Inspeccionamos el 100% de las dimensiones críticas en cada carcasa, no solo una muestra. El descentramiento del asiento del driver se mide con un comparador de carátula en un mandril de precisión — resolución de 0.002 mm. Las posiciones de los orificios de montaje se verifican en una CMM con una precisión de sonda de ±0.0015 mm. El espesor de pared se mide con un calibre ultrasónico en 8 puntos. El acabado superficial se verifica con un perfilómetro en la cara visible. Le enviamos un informe de inspección completo con el envío — PDF y CSV. Si alguna dimensión está fuera de especificación, la pieza se desecha, no se re-trabaja. El re-trabajo debilita la estructura del material. No arriesgamos eso.
25 HRC en estado mecanizado, 45 HRC después del endurecimiento por precipitación
Tolerancia de mecanizado
±0.005 mm en características críticas
Descentramiento (asiento del driver)
0.01 mm de descentramiento total indicado
Acabado superficial (mecanizado)
Ra 0.4 µm (opcional Ra 0.2 µm electropulido)
Espesor de anodizado
18–20 µm, claro/negro/plateado
Control de espesor de pared
±0.03 mm
Plazo de entrega (prototipo)
5 días hábiles
Plazo de entrega (producción)
15 días hábiles para 500 piezas
MOQ
Sin MOQ — se acepta 1 pieza
Qué Hace Nuestro Herramental CNC de Diferente para Carcasas de Pared Delgada
Las paredes delgadas — 2 mm o menos — vibran durante el mecanizado. Eso causa marcas de vibración y desviación dimensional. Usamos una barra de mandrilar de carburo personalizada con una relación longitud-diámetro de 5:1, no la estándar de 3:1. Esto reduce la deflexión en un 40%. También usamos una plaquita de barrido en la pasada de acabado. Ese plano de barrido crea una superficie lisa sin aumentar la velocidad de avance. La velocidad del husillo se ajusta para evitar la frecuencia natural de la pieza — calculamos eso a partir del módulo del material y el espesor de pared. Si está diseñando una carcasa de pared delgada, lea nuestra guía de selección de herramientas de corte CNC — tiene las fórmulas exactas que usamos para los límites de deflexión de herramientas. Y para establecer sus propias tolerancias, nuestra guía de tolerancias de mecanizado CNC explica qué significa realmente ±0.005 mm en una línea de producción.
Embalaje y Protección Anti-estática para Drivers de Altavoces
Las carcasas de altavoces son pesadas — una carcasa de aluminio de 200 mm pesa aproximadamente 1.5 kg. Empaquetamos cada carcasa en un inserto de espuma separado cortado al contorno exacto. Eso evita rayones en la superficie durante el tránsito. Para piezas anodizadas, añadimos una capa de película anti-estática en la superficie exterior — esto evita la atracción de polvo, lo cual es crítico si ensambla drivers en una sala limpia. Usamos cajas de cartón corrugado de doble pared con una resistencia al aplastamiento de 200 kg por metro cuadrado. Para envíos internacionales, ponemos una bolsa desecante dentro de cada caja — 20 gramos de gel de sílice. Eso evita la condensación durante el transporte aéreo. Cada caja está etiquetada con el número de pieza, revisión y cantidad. Sin lotes mezclados en una caja.
Desglose de Costos: Por Qué el Mecanizado CNC Supera a la Fundición a Presión para Prototipos
La fundición a presión tiene un costo de herramienta de $8,000–$15,000 para una carcasa de altavoz. Eso está bien si fabrica 10,000 unidades. Pero para un diseño nuevo, no sabe si el driver coincide con el recinto hasta que lo prueba. El mecanizado CNC tiene cero costo de herramienta. La primera pieza cuesta lo mismo que la pieza número 500. Cotizamos una tirada de prototipo de 50 piezas a $18–$35 por pieza para aluminio, dependiendo del tamaño y la complejidad. Eso incluye inspección y anodizado. Compare eso con la fundición a presión: $15,000 de herramienta + $6 por pieza. Usted alcanza el punto de equilibrio en 1,500 piezas. Si su producto cambia después de las pruebas acústicas, el mecanizado CNC le permite modificar el diseño por $50 en tiempo de programación. La fundición a presión requiere una herramienta nueva — otros $15,000. Por eso vemos a más ingenieros cambiando a CNC para carcasas de altavoces en el rango de 100–2,000 unidades.
¿Aceptan una sola pieza de prototipo para pruebas?
Sí, sin MOQ — mecanizamos una pieza para su prueba acústica, y usted paga solo el costo de mecanizado más el material.
¿Pueden añadir un patrón de montaje personalizado para mi driver específico?
Absolutamente — mecanizamos cualquier patrón de orificios que especifique, incluidos orificios avellanados para tornillos Torx o hexagonales, dentro de una tolerancia posicional de ±0.01 mm.
¿Cómo verifican el descentramiento en el asiento del driver durante la producción?
Medimos el 100% de las piezas con un comparador de carátula en un mandril, y los datos de medición se incluyen en el informe de inspección para cada lote.
¿Cuál es el plazo de entrega más rápido para un pedido urgente de 100 piezas?
Podemos entregar 100 carcasas mecanizadas y anodizadas en 7 días hábiles si aprueba el dibujo dentro de las 24 horas posteriores a la cotización.
Obtenga una Cotización Firme Dentro de 12 Horas — Envíe Su Dibujo
Envíenos su dibujo 2D o archivo STEP 3D. Verificaremos el espesor de pared, el acceso de la herramienta y la acumulación de tolerancias. Usted obtiene una cotización firme — no un rango — dentro de 12 horas. La cotización incluye costo de material, tiempo de mecanizado, acabado, inspección y flete. Sin cargos ocultos por configuración o programación. Envíe su dibujo por correo electrónico a sc@bquq.com o escríbanos por WhatsApp al +86 13713157787. Respondemos dentro del mismo día há
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.