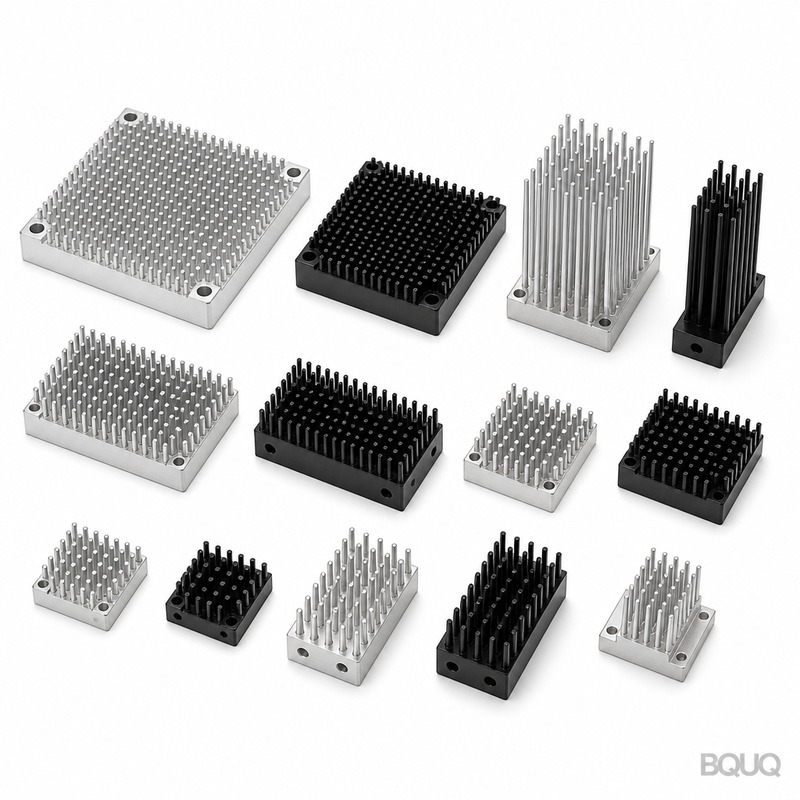
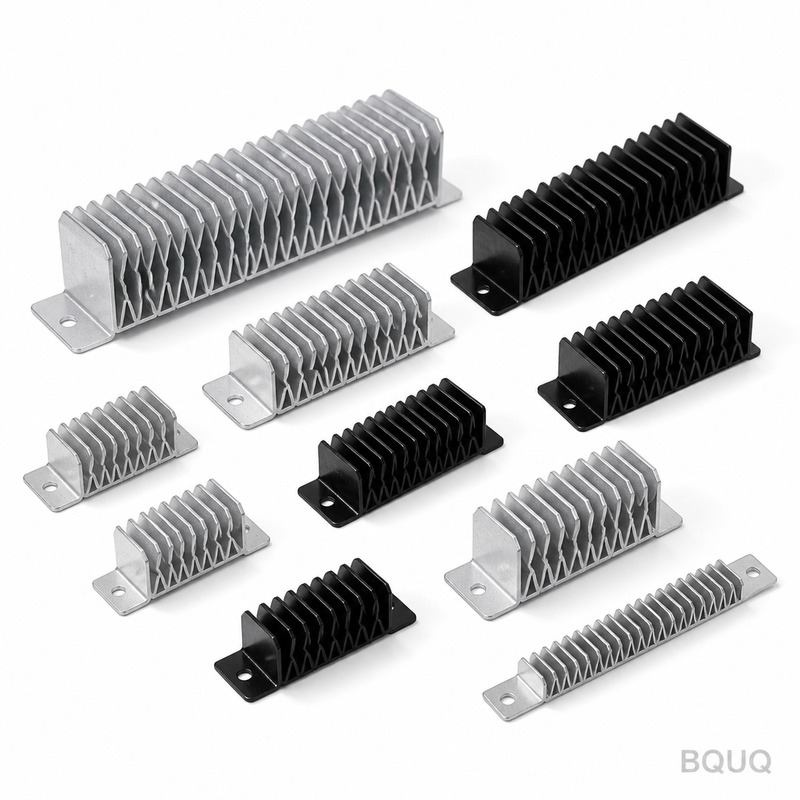
disipador de calor de alta precisión: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 500 pcs,...
disipador de calor de alta precisión
disipador de calor de alta precisión: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.05 mm over 100 mm flatness, 0.48 K/W thermal resistance. MOQ 500 pcs,...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
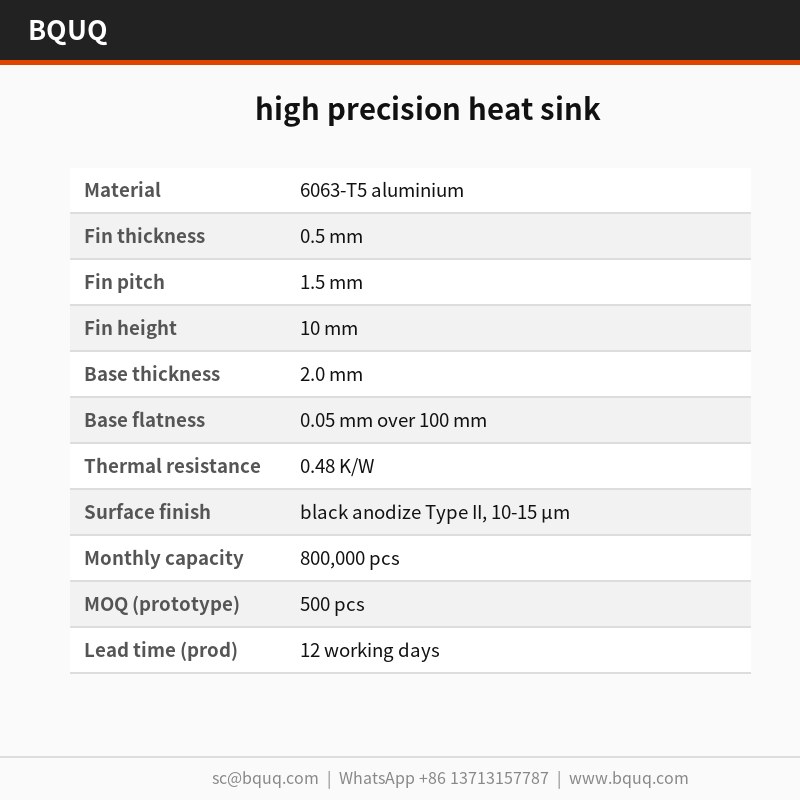
Los disipadores de calor de alta precisión se estampan a partir de aluminio 6063-T5 en utillaje de 250 T, manteniendo una planitud de 0,05 mm sobre 100 mm y un paso de aletas de 0,5 mm dentro de ±0,03 mm. Ofrecen 0,48 K/W a ΔT = 60 K en convección natural, con un ciclo de 25 s y una producción mensual de 800.000 uds. El anodizado negro Tipo II, 10-15 µm, protege las raíces de las aletas después del conformado.
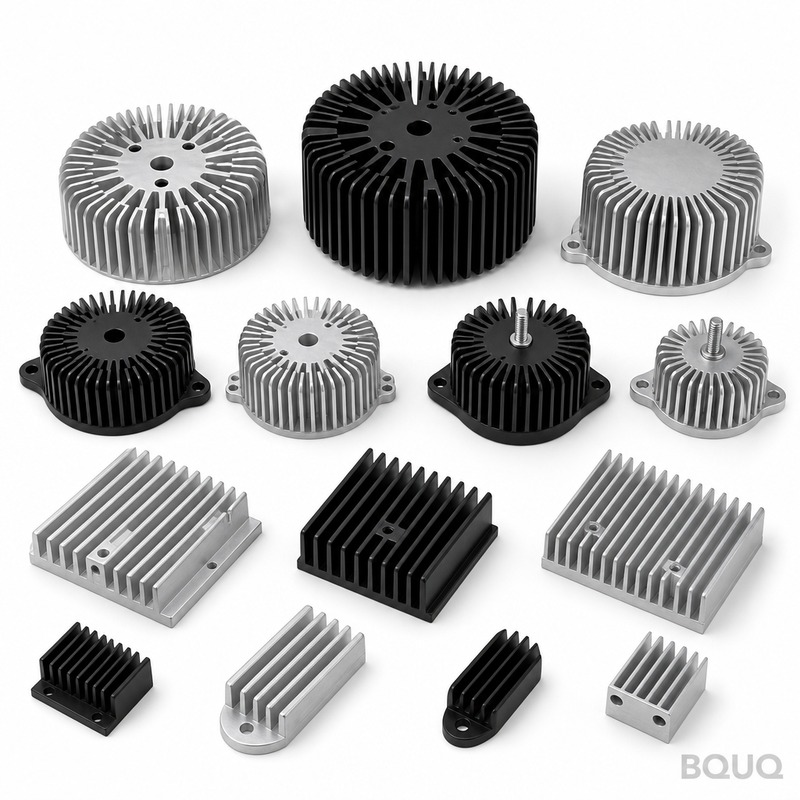
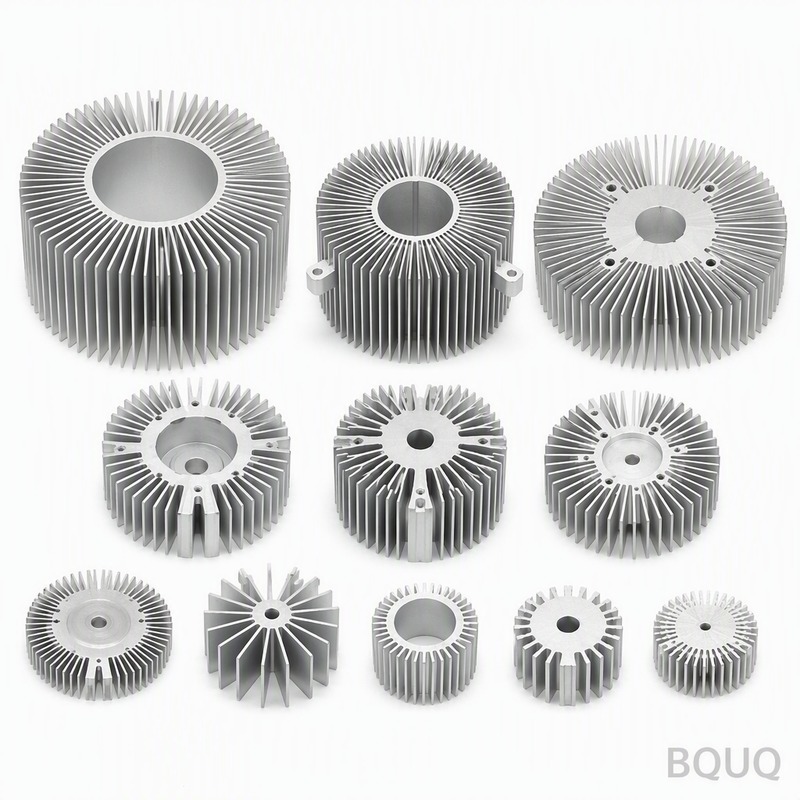
Una base de 2,0 mm y aletas de 0,5 mm definen este disipador de calor de alta precisión. Estampado a partir de aluminio 6063-T5 en utillaje de 250 T, mantiene 0,05 mm sobre 100 mm y ofrece 0,48 K/W a ΔT = 60 K, convección natural. La producción mensual alcanza las 800.000 uds.
El estampado proporciona un perfil de aleta de 0,5 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,03 mm a lo largo de una serie de 800.000 uds.
Dado que la base y las aletas se estampan como una sola pieza, no existe una unión soldada que pueda fallar. La planitud de 0,05 mm sobre 100 mm en la cara de montaje se mantiene directamente desde el utillaje, lo que garantiza un contacto uniforme en la interfaz térmica.
Una sola embestida de 250 T conforma todo el disipador de calor de alta precisión, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje trabaja con ±0,03 mm, y el ciclo de 25 s alimenta una línea de 800.000 uds.
Cada embestida es dimensionalmente idéntica, por lo que la posición de los taladros de ±0,15 mm se mantiene en todo el lote. Esto es lo que hace repetibles los programas de volumen de fuentes de alimentación conmutadas.
El acabado de anodizado negro Tipo II, 10-15 µm, se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es aluminio 6063-T5, suministrado con anodizado negro Tipo II, 10-15 µm. Para aplicaciones donde la exposición de la fuente de alimentación conmutada sea una preocupación, recomendamos la ruta de pasivado; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
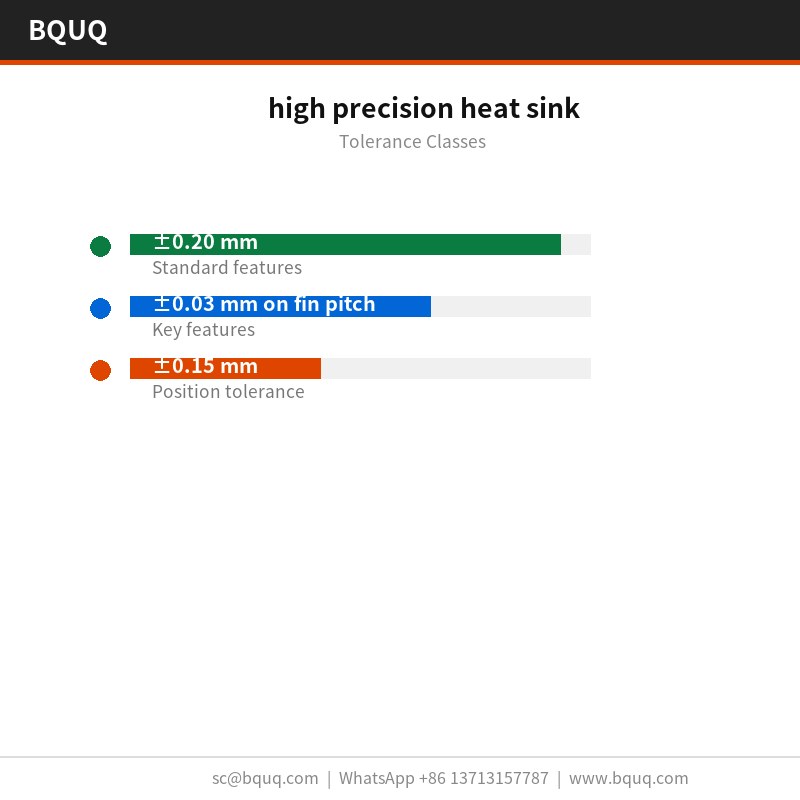
Las dimensiones generales se mantienen en ±0,20 mm, con características críticas como ±0,03 mm en el paso de aletas mantenidas por separado. La geometría conformada hereda la repetibilidad del utillaje de ±0,03 mm, y la posición de los taladros se mantiene en ±0,15 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
La planitud se verifica sobre una placa de granito, a 25 °C, contra un límite de 0,05 mm sobre 100 mm, y el paso de aletas se verifica ópticamente a ±0,03 mm. Los informes se emiten con cada lote.
Cada lote lleva un informe CMM de la máquina CMM más la placa de planitud de granito. Registramos planitud, paso, espesor de base y posición de taladros, y marcamos cualquier valor fuera de ±0,20 mm antes de que salga de la línea.
El aluminio 6063-T5 entrante se verifica en espesor y dureza antes de entrar en la prensa. Después del conformado, la CMM más la placa de planitud de granito confirman 0,05 mm sobre 100 mm y 1,5 mm respecto al plano.
La planitud se mide sobre granito y no sobre fundición, porque 0,05 mm sobre 100 mm en 40 x 40 x 22 mm se lee de forma diferente en una placa que no ha sido rectificada. Los registros conservan ambas lecturas.
Dónde se utiliza esta pieza
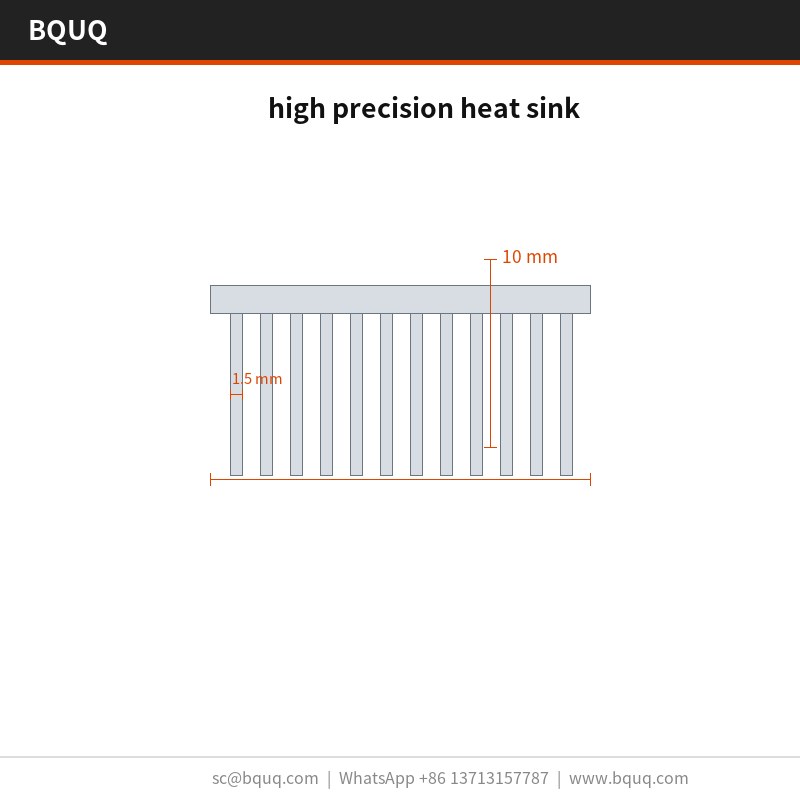
En fuentes de alimentación conmutadas, la clasificación de 0,48 K/W determina cuánto flujo de aire necesita todavía la carcasa. A las temperaturas de unión de las fuentes de alimentación conmutadas, las aletas de 0,5 mm con paso de 1,5 mm mantienen el delta-T dentro del presupuesto del sensor.
Cuando un disipador de calor de alta precisión funciona a volúmenes de fuentes de alimentación conmutadas, la consistencia entre piezas decide las devoluciones de campo. ±0,03 mm en una serie de 800.000 uds mantiene la curva térmica dentro de una banda.
En fuentes de alimentación conmutadas, la base suele actuar también como interfaz de montaje. 2,0 mm con 0,05 mm sobre 100 mm de planitud proporciona una superficie estable para el pad térmico de la fuente de alimentación conmutada.
Los diseños de fuentes de alimentación conmutadas suelen funcionar con una trayectoria de aire forzado de 2,0 m/s. 0,48 K/W a ΔT = 60 K, convección natural, significa que la fuente de alimentación conmutada puede mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Especificaciones
Parámetro
Valor / Rango
Material
Aluminio 6063-T5
Espesor de aleta
0,5 mm
Paso de aleta
1,5 mm
Altura de aleta
10 mm
Espesor de base
2,0 mm
Planitud de base
0,05 mm sobre 100 mm
Resistencia térmica
0,48 K/W
Condición de ensayo térmico
ΔT = 60 K, convección natural
Acabado superficial
anodizado negro Tipo II, 10-15 µm
Rango de tamaño
40 x 40 x 22 mm
FAQ: Sus preguntas antes de pedir
¿Cuál es el plazo de entrega del disipador de calor de alta precisión?
El prototipo es de 5 días laborables desde la aprobación del plano; la producción es de 12 días laborables tras la firma de la primera pieza. El utillaje para una pieza nueva requiere . Cotizamos CIF Rotterdam, y el flete marítimo a Europa tarda aproximadamente de 25 a 30 días tras la reserva.
¿Se puede recubrir con polvo o galvanizar el disipador de calor de alta precisión?
Sí. El estándar es anodizado negro Tipo II, 10-15 µm. El recubrimiento en polvo RAL 9005 añade aproximadamente 0,1 mm a la base; el zinc-níquel es mejor para la puesta a tierra. Tenga en cuenta que cualquier recubrimiento añadido se sitúa entre el aluminio 6063-T5 y el flujo de aire, por lo que no recubrimos las raíces de las aletas.
¿Realizan ensayos de resistencia térmica?
Ensayamos a ΔT = 60 K, convección natural, y reportamos 0,48 K/W. Es una cifra en régimen estacionario, no transitoria: para el comportamiento de la fuente de alimentación conmutada en el primer encendido se necesita un ensayo diferente, y podemos realizarlo bajo petición.
¿Pueden entregar sin tratamiento superficial?
Sí, enviamos tal como se estampa para clientes que realizan su propio acabado. El riesgo son las marcas de manipulación en aletas de 0,5 mm, por lo que embalamos esas piezas con hojas intercaladas dentro de bolsa antiestática + caja de madera por encima de 50 kg.
¿Pueden suministrar el disipador de calor de alta precisión premontado?
Sí. Podemos añadir clips, tornillos o un carenado de ventilador como un conjunto kit, con las piezas embolsadas y etiquetadas por juego. Esto es habitual en programas de fuentes de alimentación conmutadas y añade unos 3 días laborables.
La línea está en Dongguan, en una única planta ISO9001. Las prensas de 250 T cubren la familia de disipadores de calor de alta precisión, y las 800.000 uds al mes son la producción comprometida actual.
El utillaje se fabrica internamente, que es como se mantiene ±0,03 mm a lo largo de un programa de 800.000 uds en lugar de derivar pieza a pieza.
Cotizamos CIF Rotterdam y reservamos 500 uds para muestreo. El muestreo es una muestra de pago reembolsable con el pedido, por lo que una primera evaluación no requiere un compromiso de producción.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
0,05 mm sobre 100 mm; ±0,03 mm paso de aleta; ±0,15 mm posición de taladro
Plazo de entrega
No especificado en el artículo
MOQ
No especificado en el artículo
Capacidad
800.000 uds al mes; ciclo de 25 s
Selección / comparación
Opción
Mejor para
Compromiso
Disipador de calor estampado 6063-T5
Programas de fuentes de alimentación conmutadas de gran volumen
Requiere utillaje de 250 T; limitado a perfil de aleta de 0,5 mm
Disipador de calor extruido
Volúmenes menores o geometrías de aleta más simples
No puede mantener un perfil de aleta de 0,5 mm; el paso varía más de ±0,03 mm
Disipador de calor mecanizado
Prototipo o formas complejas de bajo volumen
Mayor coste por pieza; el anodizado puede cortarse en las raíces de las aletas
Disipador de calor con aletas soldadas
Aplicaciones que necesitan materiales mixtos
La unión soldada puede fallar; sin construcción de una sola pieza
Proceso / inspección
Etapa
Control
Registro
Estampado
La embestida de 250 T conforma base y aletas en una sola pieza; ciclo de 25 s
±0,03 mm paso de aleta; ±0,15 mm posición de taladro
Planitud
Cara de montaje mantenida directamente desde el utillaje
0,05 mm sobre 100 mm
Acabado superficial
Anodizado negro Tipo II aplicado después del conformado
Espesor de 10-15 µm
Inspección
Antes de cada envío
Controles dimensionales y visuales por lote
Rendimiento térmico
Convección natural a ΔT = 60 K
0,48 K/W
Preguntas frecuentes
¿Cuál es la resistencia térmica de este disipador de calor de alta precisión?
Ofrece 0,48 K/W a ΔT = 60 K en convección natural. Esto se logra con una base de 2,0 mm y aletas de 0,5 mm estampadas a partir de aluminio 6063-T5 en utillaje de 250 T, manteniendo una planitud de 0,05 mm sobre 100 mm para un contacto uniforme en la interfaz térmica.
¿Qué tan ajustada es la tolerancia del paso de aletas en su disipador de calor estampado?
El paso de aletas se mantiene dentro de ±0,03 mm a lo largo de una serie de 800.000 uds. El troquel de 250 T conforma cada aleta en una sola embestida, por lo que el paso es repetible. Esto es más ajustado de lo que la extrusión puede mantener para un perfil de aleta de 0,5 mm, lo que garantiza un flujo de aire y un rendimiento térmico consistentes.
¿Pueden mantener 0,05 mm de planitud en la cara de montaje?
Sí. La planitud de 0,05 mm sobre 100 mm se mantiene directamente desde el utillaje en la cara de montaje. Dado que la base y las aletas se estampan como una sola pieza, no hay una unión soldada que pueda deformarse. Esto mantiene el contacto en la interfaz térmica uniforme y repetible.
¿Cuál es la capacidad de producción mensual de este disipador de calor?
La producción mensual alcanza las 800.000 uds. El ciclo de 25 s en una línea de 250 T alimenta este volumen. Cada embestida es dimensionalmente idéntica, por lo que la posición de los taladros de ±0,15 mm se mantiene en todo el lote. Esto hace repetibles los programas de volumen de fuentes de alimentación conmutadas.
¿Qué acabado superficial aplican y por qué?
Aplicamos anodizado negro Tipo II, 10-15 µm, después del conformado. Esto protege la resistencia a la corrosión sin cortarse en las raíces de las aletas, a diferencia de las alternativas mecanizadas. El acabado es uniforme porque la pieza se estampa como una sola pieza, sin uniones soldadas que enmascarar o degradar.
¿El disipador de calor está hecho de una sola pieza o ensamblado?
Se estampa como una sola pieza a partir de aluminio 6063-T5. La base y las aletas se conforman en una sola embestida de 250 T, por lo que no hay una unión soldada que pueda fallar. Esta construcción de una sola pieza también elimina la resistencia térmica de la unión y mantiene la repetibilidad del perfil de aleta de 0,5 mm.
¿Cuál es el tiempo de ciclo y cómo afecta al plazo de entrega?
El tiempo de ciclo es de 25 s por embestida en una línea de 250 T. Esto alimenta una producción mensual de 800.000 uds. El plazo de entrega depende de la cantidad del pedido y de la disponibilidad del utillaje, pero el proceso de estampado de alta velocidad admite programas de volumen con un paso de aleta repetible de ±0,03 mm y una posición de taladro de ±0,15 mm.