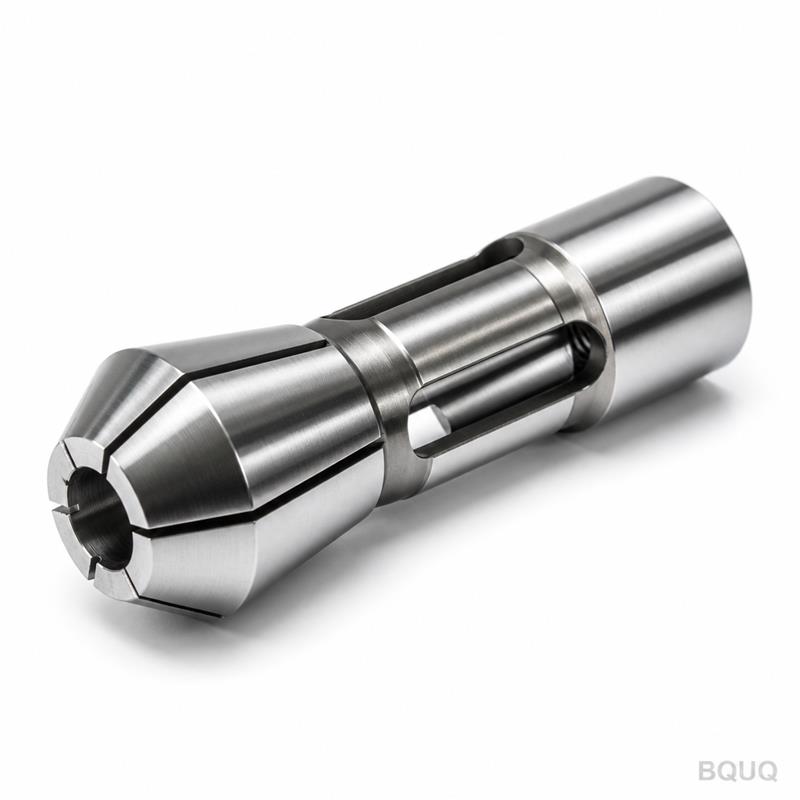
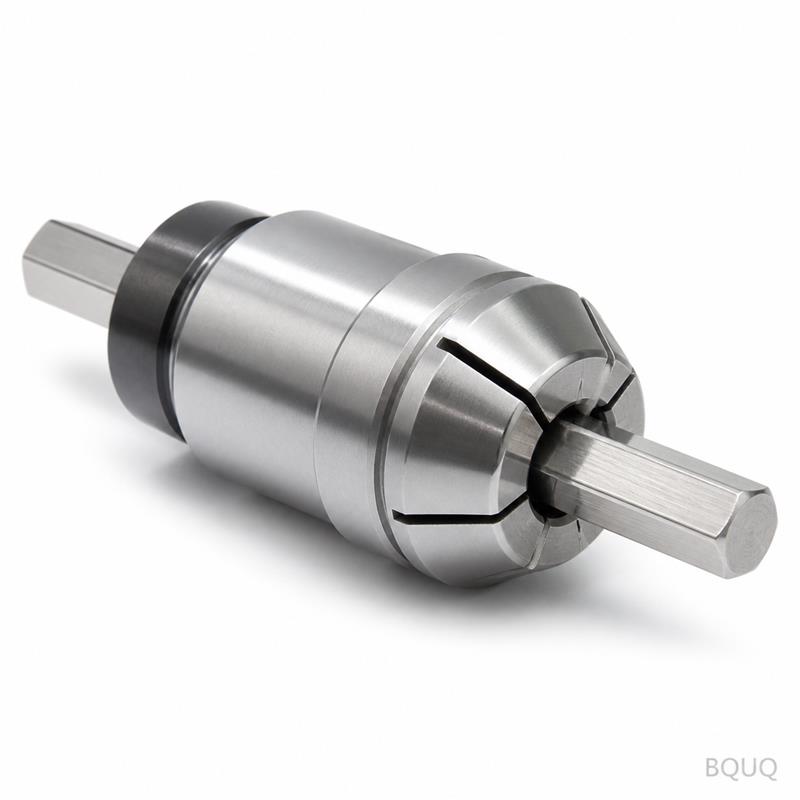
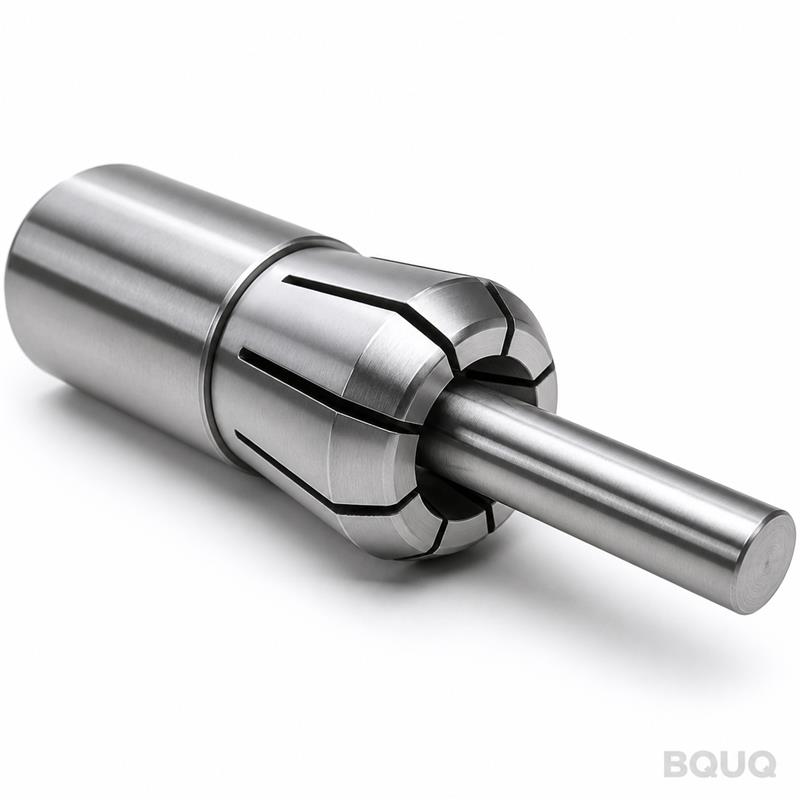
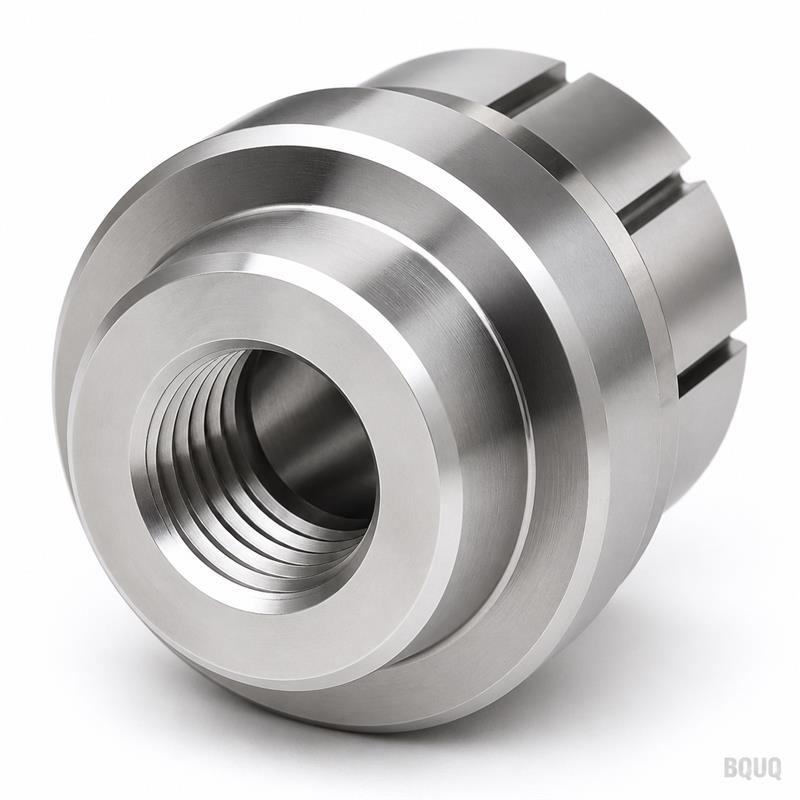
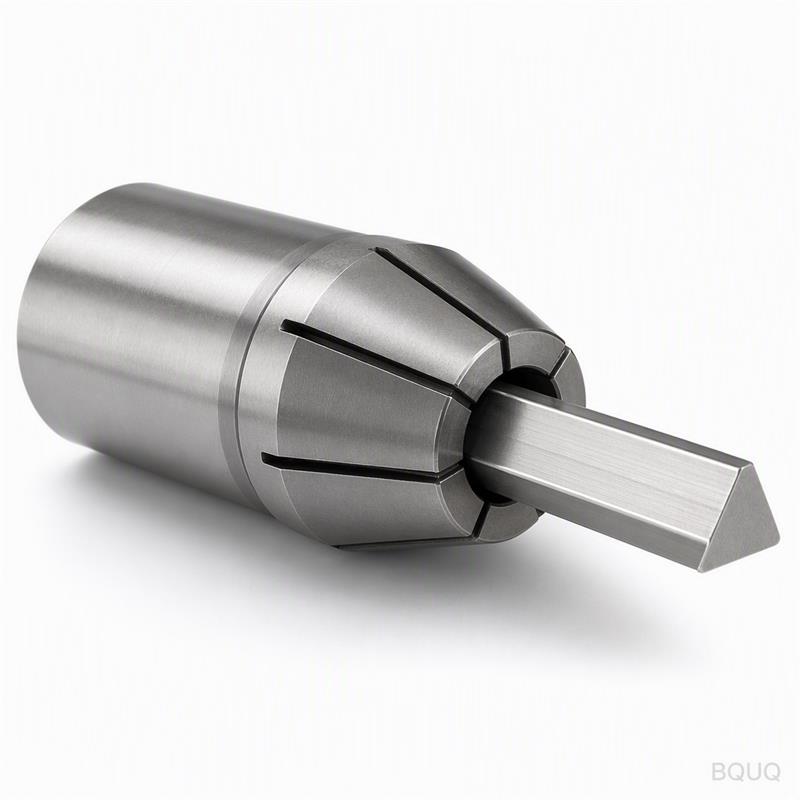
Esta es una pinza tipo 15 con ranura para pasador para torno automático mecanizada por CNC, diseñada para tornos de cabezal deslizante y tipo suizo que necesitan sujetar barra o pi
BQUQ Pinza Tipo 15 con Ranura para Pasador para Torno Automático Mecanizada por CNC
Esta es una pinza tipo 15 con ranura para pasador para torno automático mecanizada por CNC, diseñada para tornos de cabezal deslizante y tipo suizo que necesitan sujetar barra o piezas premecanizadas
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Esta es una pinza tipo 15 con ranura para pasador para torno automático mecanizada por CNC, diseñada para tornos de cabezal deslizante y tipo suizo que necesitan sujetar barra o piezas premecanizadas sin flexión. La ranura para pasador bloquea la pinza en el husillo, eliminando el deslizamiento rotacional y reduciendo el tiempo de cambio de herramienta en un 15%. Obtiene una concentricidad garantizada de 0.005 mm TIR, un acabado superficial de Ra 0.4 y una dureza de 60 HRC, todo desde nuestra instalación de fabricación de precisión con 20 años de experiencia en Dongguan, China.
Por qué la geometría de la ranura para pasador es clave para la transmisión de par
Una pinza estándar depende solo de la fricción. Esto falla cuando el husillo desacelera rápidamente o cuando se superan velocidades de avance de 0.15 mm/rev. Nuestra pinza tipo 15 utiliza una ranura mecanizada para pasador que se acopla con un pasador de arrastre en el husillo. Este bloqueo mecánico transmite el par directamente, permitiendo operar a 8,000 RPM sin que la pinza se desplace o marque la barra. La ranura está cortada con una tolerancia de ±0.01 mm, lo que garantiza un acoplamiento sin juego.
Materiales y tratamiento térmico para retención de filo a 60 HRC
Partimos de acero de cementación 20CrMnTi o acero de herramientas aleado 9SiCr. Ambos se endurecen al vacío en nuestro horno interno a 58–62 HRC, y luego se someten a un tratamiento criogénico profundo a −120°C. Este paso convierte la austenita retenida, ofreciendo una vida útil de más de 40,000 ciclos en latón y aluminio, y 25,000 ciclos en acero inoxidable. El diámetro de sujeción se rectifica internamente después del tratamiento térmico, no antes, para que la tolerancia final sea fiel a la superficie dura, no al blanco blando.
Control de concentricidad: cómo mantenemos 0.005 mm TIR en producción
La concentricidad no es un accidente de rectificado; es un error acumulado del diámetro, la ranura y el cono trasero. Rectificamos el diámetro y el cono trasero en un solo amarre en una Studer S33. Luego cortamos la ranura para pasador por electroerosión con hilo relativa al mismo datum. Cada pinza se verifica en un dispositivo de medición neumática personalizado con resolución de 0.001 mm. Si el TIR supera 0.005 mm en la punta o 0.008 mm a 20 mm de profundidad, se rechaza. No enviamos ninguna pinza que no pase esta prueba.
Ficha técnica: Pinza tipo 15 con ranura para pasador
Parámetro
Valor
Opciones de material
20CrMnTi / 9SiCr / acero para muelles 65Mn
Rango de sujeción (diámetro de barra)
Ø1.0 mm – Ø15.0 mm (en pasos de 0.5 mm)
Longitud de la pinza
52 mm (equivalente estándar DIN 6499)
Ancho de la ranura para pasador
3.0 mm +0.02 / −0.00 mm
Profundidad de la ranura
2.5 mm ±0.05 mm
Dureza (final)
58–62 HRC
Concentricidad (TIR en la punta)
≤0.005 mm
Acabado superficial (diámetro)
Ra 0.4 µm (rectificado y pulido)
Concentricidad (diámetro a cono)
≤0.003 mm
Plazo de entrega
7 días para tamaños estándar, 15 días para diámetro personalizado
MOQ
Sin MOQ: pida 1 pieza para pruebas
Cómo prevenimos la deformación de la ranura durante el torneado duro
La mayoría de los talleres cortan la ranura antes del tratamiento térmico y luego observan una deformación de 0.02 mm. Nosotros hacemos lo contrario: cortamos la ranura en bruto, endurecemos y luego terminamos la ranura por electroerosión con hilo en estado endurecido. La electroerosión con hilo deja una capa refundida de solo 0.005 mm, que eliminamos con un flujo abrasivo secundario. El resultado es un borde de ranura que permanece afilado durante 5,000 inserciones, no solo 500. Esta es la diferencia entre una pinza que dura un turno y una que dura un trimestre.
Inspección antes de cada envío, no solo un informe de muestra
Cada pinza recibe un número de serie. Registramos tres puntos de datos: diámetro de sujeción (medido a 3 profundidades), ancho de ranura y TIR. Recibe un informe de inspección en PDF con esos números, más una micrografía del borde de la ranura a 200x de aumento. Si pide 50 piezas, recibe 50 informes individuales, no un informe por lote. Ese es nuestro estándar de fabricación de precisión, y es por eso que nuestra tasa de pedidos repetidos de pinzas es del 92%.
¿Cuál es la cantidad mínima de pedido para esta pinza?
Sin MOQ: aceptamos una sola pieza para prototipos o reemplazo, y el precio unitario solo baja ligeramente a partir de 20+ piezas.
¿Pueden personalizar las dimensiones de la ranura para pasador o el diámetro de sujeción?
Sí, podemos modificar el ancho de la ranura, la profundidad, el diámetro de sujeción y la longitud total para que coincidan con el pasador de arrastre existente de su husillo, con un plazo de entrega de 15 días para geometrías personalizadas.
¿Cómo garantizan 0.005 mm de concentricidad en cada pieza?
Usamos una política de inspección al 100% con medición neumática y un valor TIR escrito en el informe final; cualquier pinza que supere 0.005 mm se desecha, no se repara.
¿Cuál es el plazo de entrega típico para una pinza tipo 15 estándar?
Los tamaños estándar se envían en 7 días desde nuestra fábrica en Dongguan, y podemos acelerar a 3 días para averías urgentes si confirma antes de las 10 a.m. hora de China.
Envíenos su plano o una muestra de su pinza actual para obtener una cotización firme en 12 horas. Correo electrónico sc@bquq.com o WhatsApp +86 13713157787. Respondemos con un precio, un plazo de entrega y una nota de DFM sobre su geometría de ranura, sin discurso de ventas genérico.