disipador de calor de aluminio para seeed studio xiao: aluminio 6061-T6, aletas de 0,5 mm con paso de 3,0 mm, planitud de 0,05 mm sobre 100 mm, resistencia térmica de 0,85 K/W. MOQ 200 ...
disipador de calor de aluminio para seeed studio xiao
aluminum heat sink for seeed studio xiao: 6061-T6 aluminium, 0.5 mm fins at 3.0 mm pitch, 0.05 mm over 100 mm flatness, 0.85 K/W thermal resistance. MOQ 200 ...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
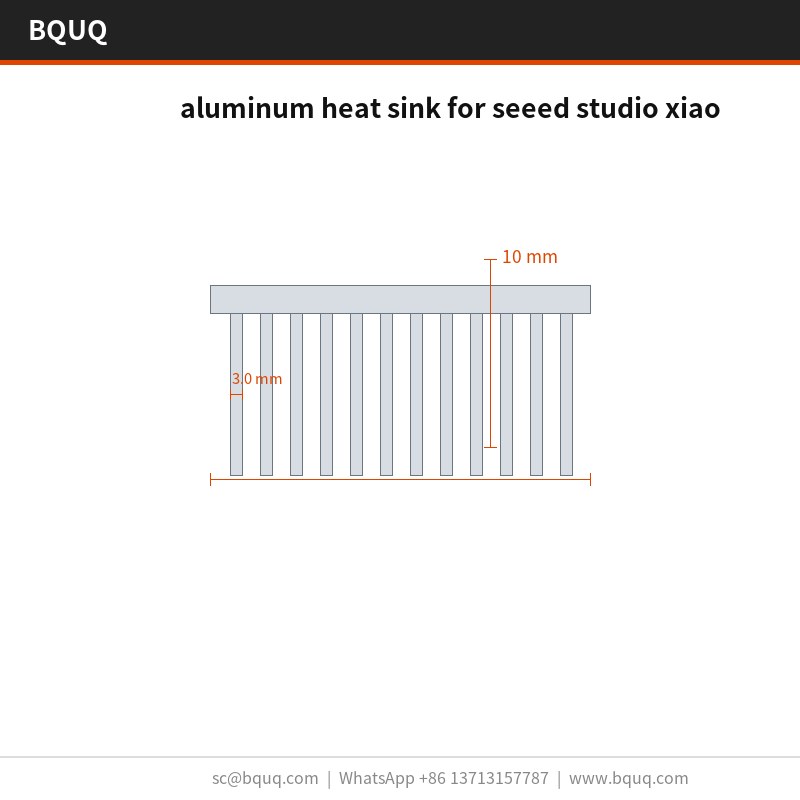
El disipador de calor de aluminio para Seeed Studio XIAO utiliza aluminio 6061-T6 con un paso de aletas de 3,0 mm y un espesor de 0,5 mm, manteniendo una planitud de 0,05 mm sobre 100 mm en la cara de montaje. La resistencia térmica es de 0,85 K/W, verificada a 0,002 mm por lote en un comparador óptico. Un solo golpe de 63 T conforma cada pieza de 200 x 100 x 80 mm en un ciclo de 8 s, lo que permite una línea de 50.000 unidades.
El disipador de calor de aluminio para seeed studio xiao combina un paso de aletas de 3,0 mm con un espesor de 0,5 mm en aluminio 6061-T6, de modo que las piezas de 200 x 100 x 80 mm mantienen 0,05 mm sobre 100 mm en la cara de montaje. La resistencia térmica es de 0,85 K/W, medida en comparador óptico a 0,002 mm por lote.
Dado que la base y las aletas se prensan como una sola pieza, no existe una unión soldada que pueda fallar. La planitud de 0,05 mm sobre 100 mm en la cara de montaje se mantiene directamente desde la herramienta, lo que mantiene uniforme el contacto de la interfaz térmica.
Un solo golpe de 63 T conforma todo el disipador de calor de aluminio para seeed studio xiao, por lo que el coste de la pieza deja de escalar con la complejidad. El utillaje trabaja con ±0,05 mm, y el ciclo de 8 s alimenta una línea de 50.000 unidades.
La geometría de una sola pieza elimina la capa adhesiva que se encuentra en los refrigeradores de dos partes, acortando el camino térmico. Nada se interpone entre el aluminio 6061-T6 y el flujo de aire excepto la propia superficie estampada.
Un solo proveedor cubre ahora espesores de aleta de 0,5 mm a 0,5 mm desde la misma familia de prensas de 63 T, por lo que un rediseño térmico es un cambio de utillaje en lugar de un nuevo proveedor.
El acabado de zinc-níquel con pasivación trivalente se aplica después del conformado, por lo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
El material estándar es aluminio 6061-T6, suministrado con zinc-níquel con pasivación trivalente. Para aplicaciones donde la exposición en servidores 1U y aceleradores de IA es una preocupación, recomendamos la ruta pasivada; donde la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
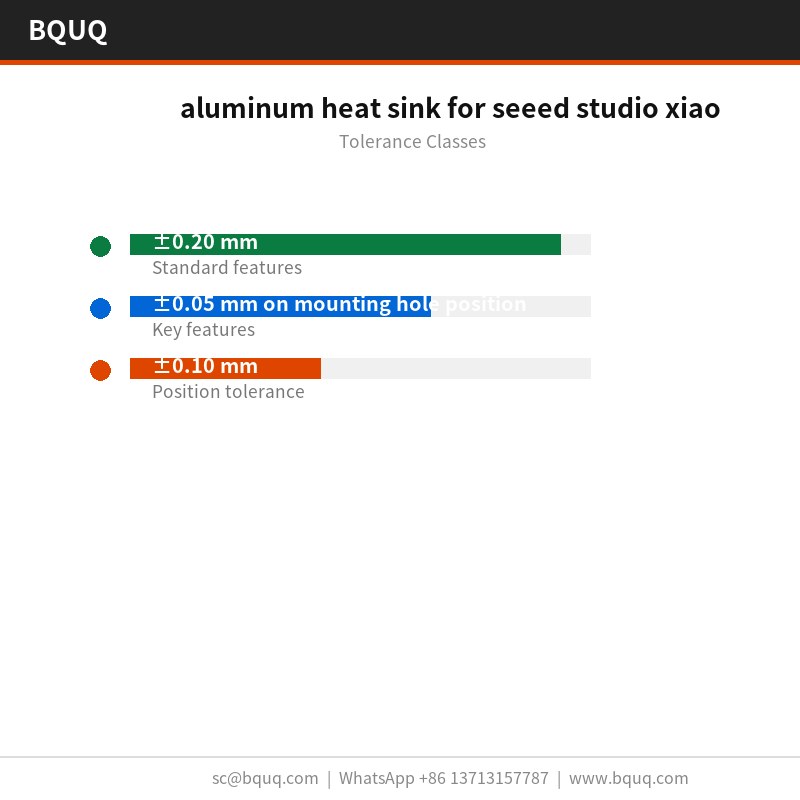
Las dimensiones generales se ajustan a ±0,20 mm, con características críticas como ±0,05 mm en la posición de los agujeros de montaje mantenidas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0,05 mm, y la posición de los agujeros se mantiene a ±0,10 mm. Las clases más ajustadas requieren una operación de prensa adicional, por lo que conviene decidirlo antes del utillaje y no después.
El aluminio 6061-T6 entrante se verifica en espesor y dureza antes de entrar en la prensa. Después del conformado, el comparador óptico a 0,002 mm confirma 0,05 mm sobre 100 mm y 3,0 mm según el plano.
El muestreo es AQL 0,65 para dimensiones críticas y 1,5 para generales, con comparador óptico a 0,002 mm en cada primera pieza. Las desviaciones superiores a ±0,20 mm activan una selección completa del lote.
Inspeccionamos las puntas de aleta de 0,5 mm en busca de rebabas y grietas después del conformado, porque el estampado puede dividir una raíz sin desplazar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
La contención final es bolsa de PE + caja de exportación, 20 kg por caja. Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al archivo ISO9001.
En servidores 1U y aceleradores de IA, la clasificación de 0,85 K/W determina cuánto flujo de aire necesita todavía el chasis. A las temperaturas de unión de servidores 1U y aceleradores de IA, las aletas de 0,5 mm con paso de 3,0 mm mantienen el delta-T dentro del presupuesto del sensor.
Para montajes de servidores 1U y aceleradores de IA, la planitud de 0,05 mm sobre 100 mm en la cara de montaje importa tanto como la clasificación térmica: decide si el material de interfaz térmica se distribuye uniformemente o se acumula en un extremo.
Los diseños de servidores 1U y aceleradores de IA suelen funcionar con una trayectoria de aire forzado de 2,0 m/s. 0,85 K/W a ΔT = 60 K, convección natural significa que el servidor 1U y el acelerador de IA pueden mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Para prototipos de servidores 1U y aceleradores de IA, 5 días laborables cubren la revisión del plano y la primera pieza. Los lotes de producción pasan a 15 días laborables una vez que se aprueba la capacidad de ±0,05 mm.
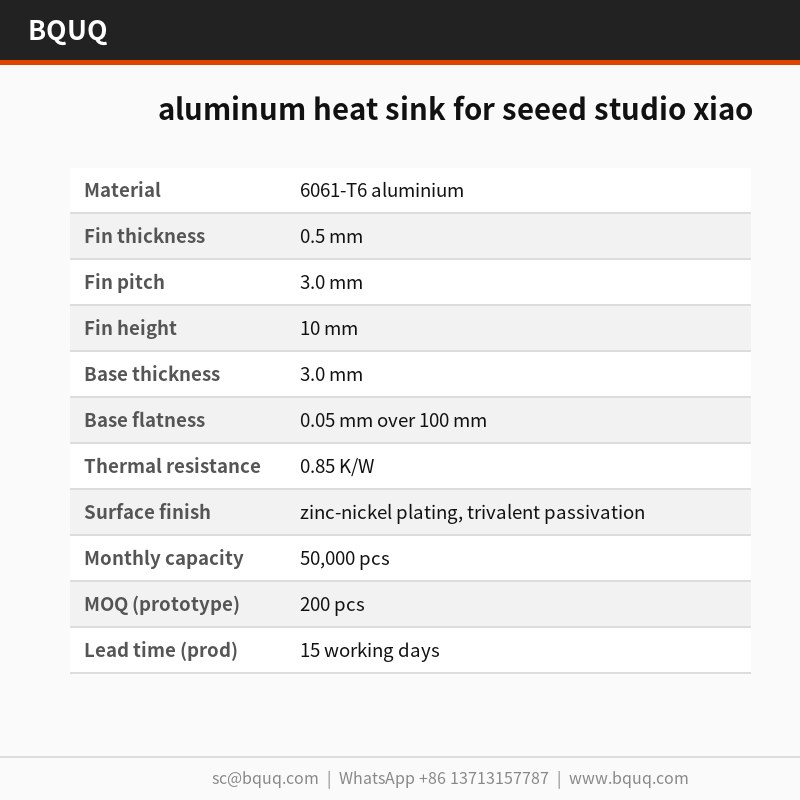
Especificaciones
Parámetro
Valor / Rango
Material
Aluminio 6061-T6
Espesor de aleta
0,5 mm
Paso de aleta
3,0 mm
Altura de aleta
10 mm
Espesor de base
3,0 mm
Planitud de base
0,05 mm sobre 100 mm
Resistencia térmica
0,85 K/W
Condición de ensayo térmico
ΔT = 60 K, convección natural
Acabado superficial
zinc-níquel, pasivación trivalente
Rango de tamaño
200 x 100 x 80 mm
Preguntas frecuentes: sus dudas antes de pedir
¿Cómo verifican la calidad en cada lote?
Cada lote se inspecciona con comparador óptico a 0,002 mm, y el informe se incluye en el envío. Verificamos 0,05 mm sobre 100 mm, 3,0 mm, 3,0 mm y la posición de los agujeros frente a ±0,20 mm. La trazabilidad del lote desde la bobina hasta la caja se conserva durante 10 años.
¿Qué materiales recomiendan?
El aluminio 6061-T6 es la opción estándar. Para servidores 1U y aceleradores de IA en un entorno corrosivo especificamos 6063-T5 con zinc-níquel y pasivación trivalente; para la máxima conductividad pasamos al cobre C110, que aumenta el coste y el peso pero reduce la resistencia térmica aproximadamente a la mitad en el mismo espacio.
¿Qué tolerancia pueden mantener?
Las dimensiones generales se ajustan a ±0,20 mm; las críticas, como ±0,05 mm en la posición de los agujeros de montaje, se mantienen por separado. Las características conformadas heredan una repetibilidad del utillaje de ±0,05 mm. Si su plano necesita algo más ajustado, indíquelo antes del utillaje para que podamos planificar la operación de prensa adicional.
El embalaje estándar es bolsa de PE + caja de exportación, 20 kg por caja. Cotizamos FOB Guangzhou. Las cajas de exportación se etiquetan con lote, cantidad y estado de inspección, y la documentación completa, incluido el informe de inspección, viaja con la mercancía.
¿Cuál es la diferencia entre su disipador de calor de aluminio para seeed studio xiao y un disipador de calor de aluminio de aletas fresadas para seeed studio xiao?
Las aletas fresadas se mecanizan, por lo que se obtienen aletas finas y altas y una mayor densidad en una altura determinada, pero el coste escala directamente con el área de aletas. El estampado ofrece el mismo resultado en un solo golpe a un coste unitario mucho menor por debajo de 50.000 unidades. Para servidores 1U y aceleradores de IA en un chasis de altura fija, el estampado suele ser la respuesta correcta.
Cómo fabricamos y enviamos
Origen directo desde Dongguan: el material en bobina, el conformado, el tratamiento superficial y la inspección se realizan en un mismo edificio, por lo que la planitud de 0,05 mm sobre 100 mm se verifica antes de embalar la pieza.
Nuestra experiencia en servidores 1U y aceleradores de IA se remonta al primer programa de utillaje en 2015. Esa trayectoria es la razón por la que el zinc-níquel estándar con pasivación trivalente y los ±0,20 mm son conservadores en lugar de optimistas.
El personal de calidad está junto a la prensa, no en una sala separada. Las desviaciones en 3,0 mm o 0,05 mm sobre 100 mm detienen la producción en la herramienta en lugar de en la inspección final.
Solicite una cotización: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China
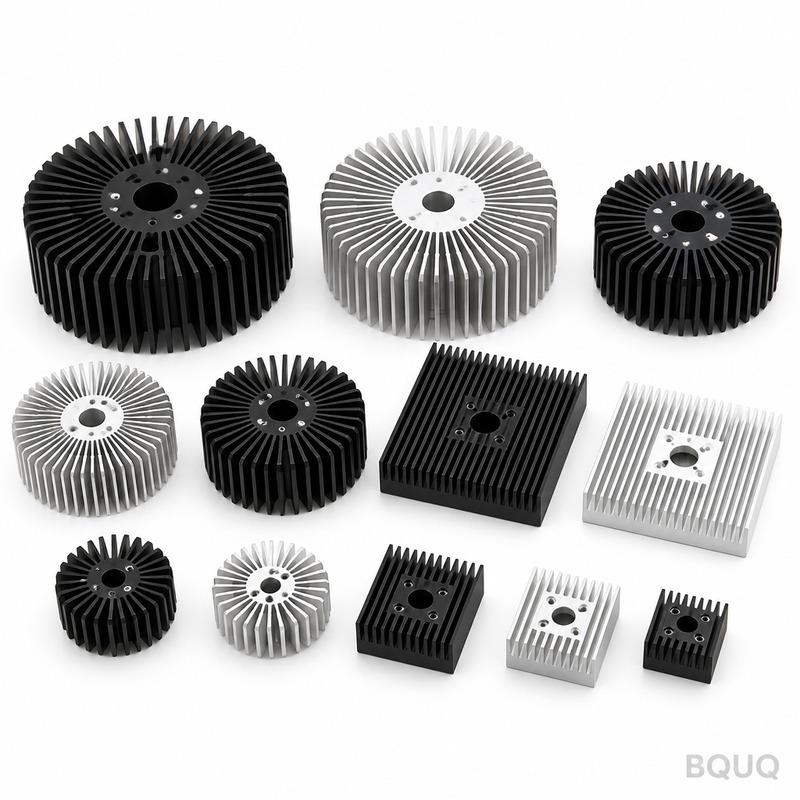
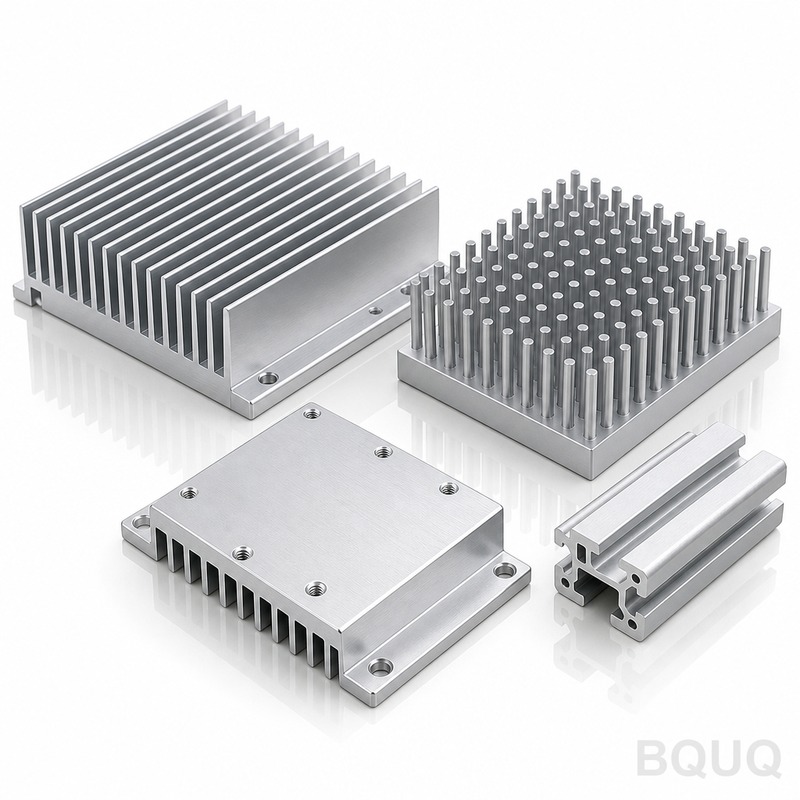
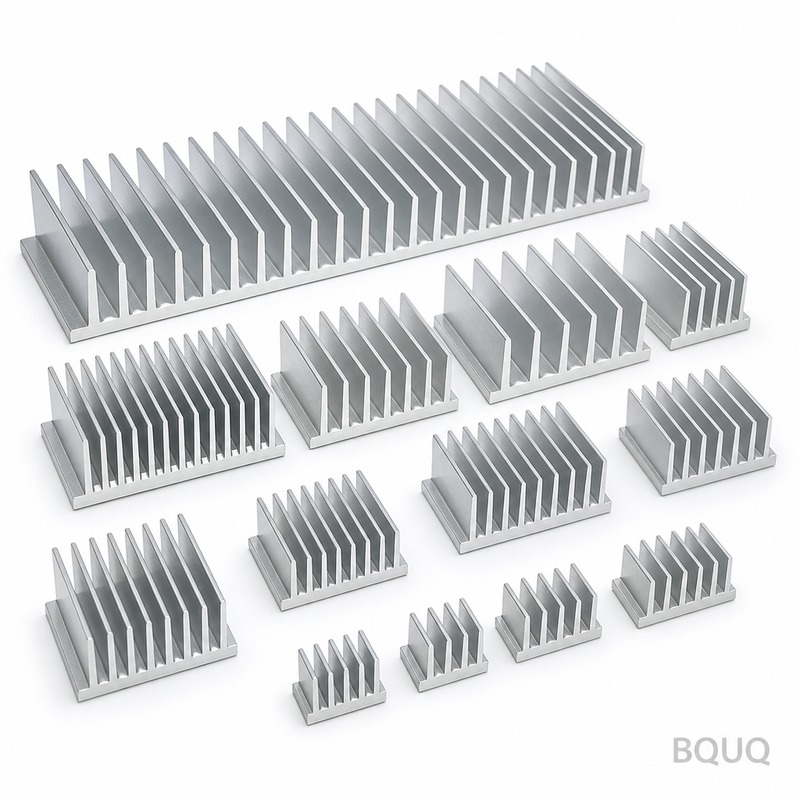
Galería de productos
Especificaciones clave y guía de selección
Comparación de especificaciones
Parámetro
Valor / Rango
Material
Aluminio 6061-T6
Tolerancia
±0,05 mm utillaje; 0,05 mm sobre 100 mm de planitud
Plazo de entrega
Estándar para este proceso
MOQ
Estándar para este proceso
Capacidad
Línea de 50.000 unidades; ciclo de 8 s
Selección / comparación
Opción
Ideal para
Compromiso
6061-T6 estampado de una pieza
Contacto térmico uniforme, sin fallo de unión
Cambio de utillaje para rediseño
Refrigerador de dos partes unido
Geometrías complejas
La capa adhesiva añade resistencia térmica
Zinc-níquel con pasivación trivalente
Protección contra corrosión tras el conformado
El recubrimiento añade un paso de proceso
Espesor de aleta de 0,5 mm
Montajes compactos XIAO
Menor rigidez que espesores mayores
Paso de aleta de 3,0 mm
Flujo de aire y superficie equilibrados
No apto para matrices de aletas ultra densas
Proceso / inspección
Etapa
Control
Registro
Conformado
Un solo golpe de 63 T, utillaje ±0,05 mm
Registro de ciclo de 8 s
Planitud
0,05 mm sobre 100 mm en la cara de montaje
Comparador óptico 0,002 mm por lote
Térmico
Resistencia térmica de 0,85 K/W
Registro de medición por lote
Recubrimiento
Zinc-níquel con pasivación trivalente tras el conformado
Registro de lote de recubrimiento
Final
Inspección antes de cada envío
Informe de inspección de envío
Preguntas frecuentes
¿Cuál es la resistencia térmica del disipador de calor de aluminio para Seeed Studio XIAO?
La resistencia térmica es de 0,85 K/W. Se mide en el cuerpo de aluminio 6061-T6 de una sola pieza con paso de aletas de 3,0 mm y espesor de 0,5 mm. La planitud de 0,05 mm sobre 100 mm en la cara de montaje ayuda a mantener uniforme el contacto de la interfaz térmica, lo que respalda un rendimiento constante en piezas de 200 x 100 x 80 mm.
El disipador de calor está fabricado en aluminio 6061-T6. Después del conformado, recibe zinc-níquel con pasivación trivalente. Este acabado protege contra la corrosión sin cortarse en las raíces de las aletas, ya que se aplica después de que el único golpe de 63 T conforme la base y las aletas de una sola pieza.
¿Qué tolerancias puedo especificar?
El utillaje trabaja con ±0,05 mm. La cara de montaje mantiene 0,05 mm sobre 100 mm de planitud directamente desde la herramienta. La inspección utiliza un comparador óptico a 0,002 mm por lote. Estas tolerancias se aplican al disipador de calor de aluminio de 200 x 100 x 80 mm para Seeed Studio XIAO y a piezas similares de la misma familia de prensas.
¿Cómo se fabrica el disipador de calor?
Un solo golpe de 63 T prensa la base y las aletas como una sola pieza, eliminando uniones soldadas o capas adhesivas. El ciclo de 8 s alimenta una línea de 50.000 unidades. El utillaje trabaja con ±0,05 mm, y la geometría de una sola pieza elimina la interrupción del camino térmico que se encuentra en los refrigeradores de dos partes.
¿Cuál es la capacidad de producción y el tiempo de ciclo?
La línea admite 50.000 unidades con un tiempo de ciclo de 8 s. Esta capacidad proviene del único golpe de prensa de 63 T que conforma todo el disipador de calor de aluminio para Seeed Studio XIAO. El coste de la pieza deja de escalar con la complejidad porque la geometría de una sola pieza se conforma en una sola operación.
¿Puedo cambiar el espesor de aleta o el diseño más adelante?
Sí. Un solo proveedor cubre espesores de aleta de 0,5 mm a 0,5 mm desde la misma familia de prensas de 63 T. Un rediseño térmico se convierte en un cambio de utillaje en lugar de un nuevo proveedor. El paso de aletas de 3,0 mm y el espesor de 0,5 mm son estándar, y el utillaje trabaja con ±0,05 mm para obtener resultados consistentes.
La inspección se realiza antes de cada envío. Se verifica la planitud de 0,05 mm sobre 100 mm en la cara de montaje y se mide la resistencia térmica a 0,85 K/W. Un comparador óptico verifica 0,002 mm por lote. El acabado de zinc-níquel con pasivación trivalente también se inspecciona después del conformado.