
Los números de tipo 36/46/52/60/630/643 son códigos de familia de pinzas, no tamaños de barra. BQUQ mecaniza pinzas elásticas para torno automático con clase de precisión 0.005 mm bajo ISO9001.
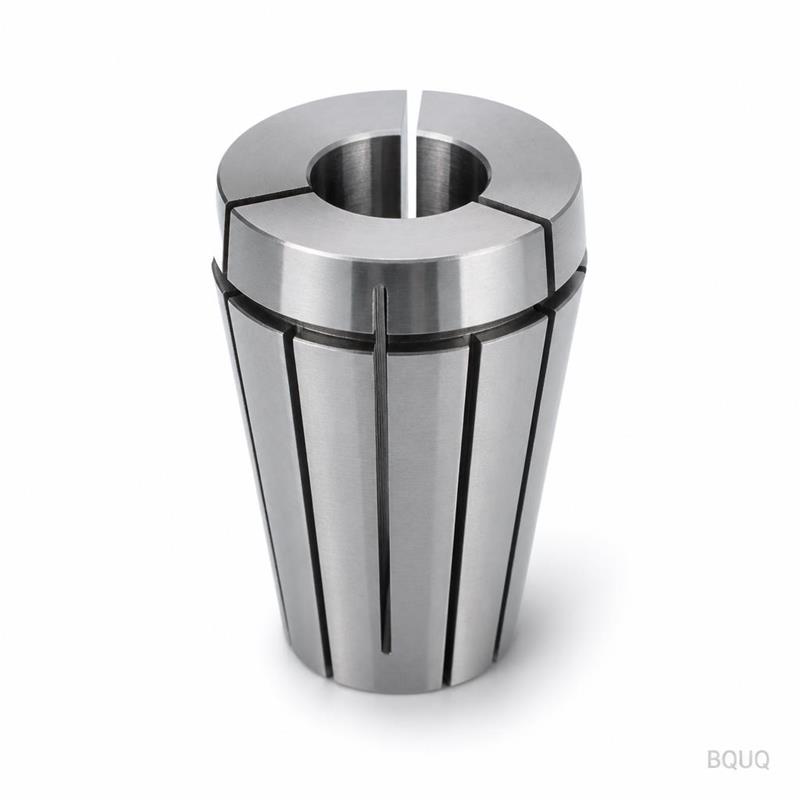
Pinzas de Torno Automático: Tipos, Tamaños y Significado de los Números de Tipo
Los números de tipo de pinzas de torno automático, como 36, 46, 52, 60, 630 y 643, son códigos de familia que fijan el diámetro del cuerpo de la pinza, el ángulo del cono y la rosca para que la pinza se asiente y tire correctamente en una familia de máquinas; no indican el tamaño de la barra. El tipo se elige según la máquina y el mandril, y luego el diámetro interior según el material. Pedir "una pinza 52" sin especificar el diámetro interior y verificar la rosca es como se envían piezas incorrectas.
La confusión es comprensible. Cada dibujo de pinza lleva un número, y los novatos lo interpretan como una clasificación de capacidad, de la misma manera que el tamaño de un mandril sugiere el recorrido de las mordazas. No es ese tipo de número. Un código de tipo identifica la interfaz entre la pinza y el tubo de arrastre o la nariz del mandril: el cono que la asienta, la rosca que la tira y el diámetro del cuerpo que la centra. Todo lo demás — el diámetro interior, la geometría de sujeción, el patrón de ranuras — es una decisión separada que se toma para la barra específica que se mecaniza.
Qué Hace una Pinza de Torno Automático
Una pinza de torno automático es el elemento de sujeción de trabajo en un torno automático de levas o un torno automático CNC que sujeta barras redondas, hexagonales o cuadradas mientras el husillo gira. Se encuentra dentro o justo delante de la nariz del husillo, se cierra sobre el material mediante un cono y se abre para permitir que la barra avance entre ciclos.
La mayoría son pinzas elásticas: un manguito endurecido y ranurado con una nariz cónica. Al tirar del manguito hacia un cono correspondiente, las ranuras permiten que los dedos se cierren sobre la barra; al empujarlo hacia afuera, los dedos se abren por elasticidad. Debido a que la sujeción se distribuye alrededor de toda la circunferencia, la pinza centra la barra mucho mejor que un mandril de mordazas, razón por la cual el trabajo de precisión en barras se realiza con pinzas.
La pinza es una pieza de desgaste por diseño. Sujeta, libera y alimenta miles de veces por turno, por lo que se rectifica, endurece y trata como herramienta consumible, no como parte de la máquina. Tratar una pinza como permanente es la fuente más común de descentramiento progresivo en un torno que por lo demás está en buen estado.
El Sistema de Números de Tipo: Códigos de Familia, No Tamaños
Cada fabricante de tornos automáticos y cada casa de pinzas de posventa organiza las pinzas en familias. El código de familia — en máquinas comúnmente vistas en el sector, estos son los tipos 36, 46, 52, 60, 630 y 643, junto con códigos más pequeños como 15 y 25 — se refiere al cuerpo de la pinza y su geometría de asiento. Todas las pinzas de una familia comparten el diámetro del cuerpo, el ángulo del cono y la rosca de tracción. Solo difieren en el diámetro interior y las ranuras para la forma del material.
| Familia de tipo | Qué fija el código | Qué aún debe especificar |
|---|---|---|
| 36 | Diámetro del cuerpo, cono, rosca para esa clase de máquina | Diámetro y forma del interior, patrón de ranuras |
| 46 | Diámetro del cuerpo, cono, rosca para esa clase de máquina | Diámetro y forma del interior, patrón de ranuras |
| 52 | Diámetro del cuerpo, cono, rosca para esa clase de máquina | Diámetro y forma del interior, patrón de ranuras |
| 60 | Diámetro del cuerpo, cono, rosca para esa clase de máquina | Diámetro y forma del interior, patrón de ranuras |
| 630 | Diámetro del cuerpo, cono, rosca para esa clase de máquina | Diámetro y forma del interior, patrón de ranuras |
| 643 | Diámetro del cuerpo, cono, rosca para esa clase de máquina | Diámetro y forma del interior, patrón de ranuras |
La conclusión está en la segunda columna: un código de tipo nunca aparece en la especificación del diámetro interior. Dos pinzas tipo 52 para la misma máquina pueden sujetar una barra de 6 mm y una de 12 mm; las pinzas se ven iguales por fuera y son completamente diferentes por dentro. La única función del código es garantizar que el exterior — el cono de asiento y la rosca — coincida con su husillo.
Si está comprando pinzas de repuesto para una máquina existente, el pedido correcto más rápido es: marca y modelo de la máquina, referencia del mandril o tubo de arrastre, las marcas de la pinza actual y el tamaño y forma de la barra. Esa combinación elimina toda suposición sobre la familia. Una fábrica que mecaniza pinzas a diario puede entonces confirmar la familia y el diámetro interior en un solo intercambio en lugar de cotizar a partir de una foto.
Qué No Le Dicen los Números
Los errores más costosos provienen de lo que el código de tipo deja abierto. Tres detalles causan casi todos los desajustes.
Primero, el ángulo del cono y su profundidad de asiento. Las pinzas de la misma familia fabricadas por diferentes productores pueden asentarse a profundidades ligeramente diferentes incluso cuando el cono coincide, porque la longitud del cono de asiento interactúa con la nariz del mandril. Esto se manifiesta como descentramiento o una pinza que se asienta solo en su borde frontal.
Segundo, la rosca. El paso y el diámetro de la rosca de tracción son específicos de la familia. Una pinza con el cuerpo correcto pero la rosca incorrecta no se apretará correctamente o dañará la rosca del tubo de arrastre. Por eso la verificación de la rosca importa más que el número estampado cuando se compra de una segunda fuente.
Tercero, el patrón y ancho de las ranuras. Las pinzas para barras redondas típicamente tienen tres ranuras, y las pinzas para polígonos están ranuradas para mantener los bordes soportados. El ancho de la ranura controla cuánto pueden cerrarse los dedos y cuánto recuperan. Ranuras demasiado anchas para el tamaño del diámetro interior debilitan los dedos; demasiado estrechas y la pinza no se cerrará lo suficiente para sujetar una barra de tamaño inferior.
Cómo Funciona Realmente la Sujeción
El cono convierte la tracción del tubo de arrastre en sujeción radial. A medida que la pinza se introduce en su asiento, la nariz cónica se comprime hacia adentro. Cada dedo ranurado actúa como una viga en voladizo, y la superficie del diámetro interior — generalmente rectificada después del endurecimiento — transmite esa fuerza a la barra.
La rectitud y la tolerancia de la barra deciden cuán uniformemente se cargan los dedos. Una barra doblada o sobredimensionada fuerza a un dedo a abrirse y deja al dedo opuesto apenas tocando, lo que se lee directamente como descentramiento de la pieza en el husillo. El material redondo para trabajo con pinzas debe ser estirado o rectificado a un buen grado de tolerancia y verificado su rectitud antes de acercarlo al husillo.
| Parámetro | Valor típico (industria) | Por qué importa |
|---|---|---|
| Ángulo incluido del cono | Específico de la familia, comúnmente ~10–30° | Define la fuerza de sujeción vs. el recorrido del tubo de arrastre |
| Acabado superficial del diámetro interior | Ra 0.2–0.4 µm rectificado | Transmite la sujeción sin marcar la barra |
| Dureza de la pinza | 45–58 HRC típico | Vida útil vs. recuperación elástica de las ranuras |
| Juego de trabajo, diámetro interior a barra | ~0.01–0.05 mm típico | Permite alimentar la barra; no debe exceder el rango de sujeción |
| Número de ranuras | 3 para redondo; más para interiores poligonales | Cierre uniforme sin aplastar esquinas |
Los valores anteriores son rangos típicos en todo el sector, no la especificación de un solo fabricante. El dibujo de su proveedor de pinzas es la autoridad para los valores exactos de la familia.
El efecto práctico: una pinza correctamente dimensionada sujeta una barra redonda con un descentramiento total indicado en el rango de pocas micras en la nariz, razón por la cual los tornos automáticos y los suizos mantienen tolerancias que los mandriles de mordazas no pueden igualar. Si desea la comparación completa entre pinzas y mandriles de mordazas, nuestro artículo pinzas vs. mandriles de mordazas presenta los números.
Tamaños: El Diámetro Interior Va al Final
La selección del tamaño es un proceso de tres pasos: primero la familia de la máquina (da el número de tipo), luego la confirmación del mandril o tubo de arrastre (da el cono y la rosca), y finalmente el diámetro interior ajustado a la barra.
Diámetro interior = forma del material más dimensión del material. La barra redonda usa el diámetro nominal; la barra hexagonal usa la dimensión entre caras; la cuadrada también usa la dimensión entre caras. El diámetro interior se corta al tamaño del material con un pequeño juego de trabajo para que la barra pueda pasar, pero lo suficientemente pequeño para que los dedos aún sujeten antes de llegar al fondo. Ese es el rango que documenta una tabla de tamaños de pinzas — lea las tablas por tamaño de material, nunca solo por nombre de máquina.
Debido a que el diámetro interior correcto está cerca de la dimensión de la barra, una pinza es efectivamente específica del tamaño. Una pinza tipo 46 no sujeta "barra de 6 a 12 mm". Si su producción maneja varios tamaños de barra, necesita varios diámetros interiores en esa familia. Eso es normal, y es por eso que los juegos de pinzas se organizan por escalera de diámetros interiores en lugar de por máquina.
Cómo Hacer un Pedido a una Fábrica de Pinzas
Una consulta completa de pinzas es breve pero exacta. Envíe: el tipo de máquina y el código de familia de la pinza si lo conoce, la referencia de la rosca del mandril o tubo de arrastre, el material de la barra, la forma y la dimensión nominal con su grado de tolerancia, y la clase de descentramiento que necesita para la pieza terminada.
Esa es la información que solicitamos en BQUQ antes de cotizar pinzas para torno automático, porque es la misma información que nuestra línea CNC necesita para mecanizar el blanco, rectificar el diámetro interior y cortar las ranuras en el orden correcto. Fabricamos pinzas elásticas para las familias 36/46/52/60/630/643 a partir de acero aleado endurecido y acero para muelles en equipos de torneado que mantienen ±0.005 mm en producción, bajo control de proceso ISO9001. Envíe los detalles de la máquina y la especificación de la barra a sc@bquq.com y recibirá un precio dentro de 12 horas hábiles. Nuestra gama de pinzas elásticas para torno automático muestra las familias, y si también necesita el lado del mandril, fabricamos mandriles de pinzas suizos y 2J en la misma fábrica.
Preguntas Frecuentes
P: ¿El número de tipo en una pinza me indica el tamaño máximo de barra?
R: No. El número fija el cuerpo de la pinza, el cono y la familia de rosca para que se ajuste a una clase de máquina. La capacidad de la barra proviene de la máquina y el mandril, y el diámetro interior se corta según el tamaño de la barra. Siempre indique tanto el tipo como el diámetro interior al hacer un pedido.
P: ¿Puede una pinza tipo 46 caber en un mandril tipo 52?
R: Solo si el cono de asiento, el diámetro del cuerpo y la rosca son idénticos, lo que normalmente no ocurre. Los diferentes códigos de tipo existen porque las interfaces difieren. Forzar una familia incorrecta arriesga una pinza atascada o un tubo de arrastre dañado.
P: ¿Por qué las pinzas elásticas vienen en versiones de diámetro interior redondo y poligonal?
R: El diámetro interior copia la sección transversal del material. Las pinzas redondas sujetan la barra redonda por completo; los interiores hexagonales y cuadrados están ranurados para que las esquinas planas permanezcan soportadas y el material no se aplaste. Haga coincidir la forma del diámetro interior con la forma de la barra o la sujeción se verá afectada.
P: ¿Qué se desgasta primero en una pinza de torno automático?
R: El diámetro interior y el cono de asiento. El desgaste del diámetro interior se manifiesta como deslizamiento o un diámetro final ligeramente mayor; el desgaste del cono se manifiesta como descentramiento que persiste después de la limpieza. Ambos son medibles, y ambos justifican el reemplazo cuando la tolerancia de la pieza comienza a desviarse.
P: ¿Qué debo enviar para una cotización rápida de pinzas?
R: Marca y modelo de la máquina, la referencia de la rosca del mandril o tubo de arrastre, material y forma de la barra con tamaño nominal y tolerancia, y la clase de descentramiento requerida. BQUQ cotiza a partir de esos datos dentro de 12 horas hábiles — envíelo a sc@bquq.com o WhatsApp +86 13713157787.
Redactado por el Equipo de Ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


