
Las pinzas de muelle sujetan un rango de tamaños y centran con precisión; las pinzas sólidas sujetan un solo tamaño con máxima rigidez. BQUQ mecaniza ambas en clase 0.005 mm, ISO9001.
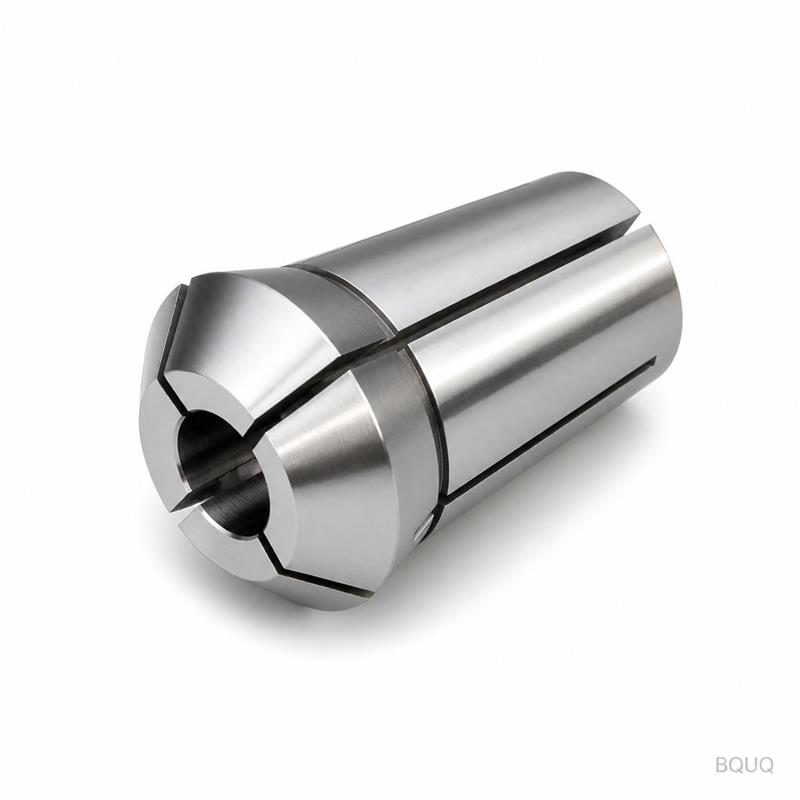
Pinzas de muelle vs pinzas sólidas: rango de sujeción y compensaciones de precisión
Una pinza de muelle es un casquillo ranurado que se cierra sobre un pequeño rango de tamaños de barra y centra el material excepcionalmente bien; una pinza sólida no tiene ranuras, sujeta exactamente un tamaño y ofrece la máxima rigidez a costa de cero tolerancia. Elija muelle cuando necesite centrado, cambio rápido y tolerancia a pequeñas variaciones de la barra; elija sólida cuando el trabajo exija rigidez absoluta y el material nunca varíe.
Los dos diseños se sitúan en extremos opuestos del mismo espectro. Ambos son portapiezas de precisión para material redondo, hexagonal o perfilado en tornos y rectificadoras. Ambos transmiten el par del husillo a través de un contacto anular completo, que es lo que hace que las pinzas sean mejores que los mandriles de garras. Pero la ranura que da a la pinza de muelle su flexibilidad también le da sus límites, y el anillo sin interrupciones de una pinza sólida compra rigidez a costa de adaptabilidad. Entender la compensación es todo el problema de selección.
Qué las hace diferentes
La pinza de muelle, también llamada pinza partida, es un casquillo endurecido con ranuras longitudinales cortadas parcialmente desde la nariz. Al tirar de ella hacia un asiento cónico, los dedos ranurados se flexionan hacia adentro y sujetan el material. Libere la fuerza de tracción y el muelle de los dedos abre la pinza para la alimentación de la barra o la extracción de la pieza.
La pinza sólida es un anillo endurecido simple, mandrinado al tamaño del material, sin ranuras en absoluto. No puede cerrarse: el material es un ajuste deslizante o a presión en su interior, y la sujeción es puramente una función de la rigidez ininterrumpida del anillo y la precisión del mandrinado. "Sólida" aquí significa que el elemento de sujeción en sí no está ranurado; el mandril detrás de ella aún proporciona la fuerza de sujeción.
| Propiedad | Pinza de muelle (partida) | Pinza sólida |
|---|---|---|
| Rango de sujeción en diámetro | ~0.05–0.2 mm típico, dependiente del tamaño | Ninguno: un solo tamaño exacto |
| Repetibilidad de centrado | Muy alta (clase micrónica típica) | Muy alta, limitada por el ajuste del mandrinado |
| Rigidez radial | Ligeramente reducida por las ranuras | Máxima, sin ranuras que se flexionen |
| Tolerancia necesaria del material | Moderada; absorbe pequeñas variaciones | Estricta; el material debe coincidir con el mandrinado |
| Marcado en material blando | Riesgo bajo si los bordes de la ranura son correctos | Riesgo más bajo |
| Uso típico | Autos de barra alimentada, tornos suizos | Rectificado, precisión en lotes cortos, maestras |
Trate el rango de sujeción como una guía típica, no como una garantía: depende del tamaño del mandrinado, el número de ranuras y el ángulo del cono. El mecanismo, sin embargo, es universal: las ranuras deben flexionarse para que una pinza de muelle funcione, y esa flexión es toda la fuente de su tolerancia de tamaño.
Rango de sujeción: toda la ventaja de la pinza de muelle
Una pinza de muelle se cierra sobre lo que haya dentro, dentro del recorrido que permiten sus ranuras. Ese recorrido es deliberadamente pequeño: unas centésimas de milímetro en mandrinados pequeños, un poco más en los grandes. Pequeño es el punto: el cierre poco profundo mantiene los dedos en su rango elástico para que la pinza se abra de nuevo, y mantiene la geometría del mandrinado redonda bajo carga.
Ese rango hace un trabajo real en producción. El material de barra tiene tolerancia, error de rectitud y un poco de crecimiento térmico; una pinza de muelle absorbe esas variaciones y aún presenta el material centrado. También permite al operador alimentar la barra entre ciclos y volver a sujetar en una sección nueva de la misma barra, que es el ritmo diario de un torno automático.
El costo del rango es que la sujeción es un compromiso en los extremos. En el extremo inferior del rango, los dedos se cierran más y la fuerza de sujeción por dedo aumenta de manera desigual; en el extremo superior, la pinza apenas se cierra antes de detenerse. Para un mandrinado dado, el material debe situarse cerca del medio de la ventana. Esta es la razón por la que los fabricantes de pinzas publican tablas de tolerancia recomendada de barra por mandrinado: manténgase dentro de la ventana y la excentricidad se mantiene baja.
Precisión: donde ambos diseños ganan, y pierden
El centrado es la fortaleza compartida. Debido a que el mandrinado se rectifica después del endurecimiento y la sujeción envuelve toda la circunferencia, ambos tipos de pinzas centran el material mucho mejor que un mandril de garras, cuyas garras localizan la fuerza en tres o seis puntos. La excentricidad total indicada en la nariz es comúnmente de pocas micras para una buena pinza y un husillo verdadero.
La diferencia se muestra bajo carga. Una pinza sólida no tiene dedos que se desvíen, por lo que resiste las fuerzas de corte radiales con toda la sección del anillo. Las ranuras de una pinza de muelle crean flexibilidad local; bajo cortes interrumpidos pesados, los dedos pueden flexionarse lo suficiente para permitir que el material se mueva una fracción de micra. Para cortes de acabado ligero, la diferencia es invisible. Para desbaste, rectificado y torneado duro, decide la calidad de la superficie.
| Condición de trabajo | Mejor elección | Razón |
|---|---|---|
| Producción automática de barra alimentada | Muelle | Alimenta, libera y vuelve a sujetar automáticamente |
| Alto volumen de un solo tamaño, cortes ligeros | Cualquiera | El muelle añade conveniencia sin penalización |
| Rectificado de ejes pequeños | Sólida preferida | Sin flexión de ranura bajo presión de muela |
| Desbaste pesado de material de barra | Sólida preferida | Máxima rigidez por sujeción |
| Cambios frecuentes de tamaño | Muelle | Una familia de cuerpo, cambie solo el mandrinado |
El patrón es consistente: donde la pieza está estacionaria y el corte es pesado, las pinzas sólidas ganan su rigidez; donde el material se mueve y los ciclos se repiten, las pinzas de muelle ganan su rango. Tenga en cuenta que en los tornos automáticos, el anillo sólido suele ser el elemento de sellado/alimentación o una maestra, mientras que la pinza de muelle hace la sujeción real: las dos son complementarias tan a menudo como competidoras.
Tracción trasera, empuje y longitud muerta: el efecto del tubo de tracción
La flexibilidad de la pinza de muelle interactúa con cómo se acciona, por lo que el tema siempre surge junto con el diseño del tubo de tracción. En un sistema de tracción trasera, la pinza se introduce en el cono, lo que tira ligeramente hacia atrás del material sujeto con ella; en un sistema de longitud muerta, la pinza se desliza sobre un casquillo para que la posición del material no se desplace al sujetar. Si sus piezas muestran variación de longitud entre ciclos, la solución suele ser el accionamiento, no la pinza: cubrimos la mecánica en pinzas de longitud muerta vs tracción trasera.
Para la pinza sólida, esta cuestión desaparece en su mayoría: una pinza sólida no puede cerrarse por tracción porque no tiene ranuras, por lo que se sujeta mediante un mecanismo externo y la posición del material se establece por el ajuste del mandrinado. Es por eso que las pinzas sólidas dominan los accesorios de rectificado, donde la pieza debe sentarse en una posición axial fija cada ciclo.
Qué promete realmente la especificación de excentricidad
Ambos tipos se venden con una clase de excentricidad o concentricidad, y el número solo significa algo si sabe qué se midió. Una pinza marcada como "clase 0.005 mm" típicamente significa la concentricidad del mandrinado con respecto al cono de asiento, medida en una maestra, en esa clase. No significa que su pieza terminada tendrá 0.005 mm de excentricidad total indicada: la excentricidad de la nariz del husillo, el asiento del mandril, la fuerza del tubo de tracción y la rectitud de la barra se suman.
Use la especificación de la pinza como un presupuesto de componente, no como una promesa de pieza terminada. Asigne una parte de su tolerancia de pieza a la pinza, una parte al husillo, y verifique el conjunto en la máquina con un comparador. Si necesita la disciplina detrás de los grados de excentricidad, nuestro artículo sobre grados de pinzas de precisión explica qué cubre cada clase y cómo verificarla.
Cómo elegir para su máquina
Adapte el tipo al ciclo de la máquina, no al hábito. Los tornos automáticos y suizos están construidos alrededor de pinzas de muelle: alimentan barra, sujetan y liberan miles de veces al día, y las variantes de longitud muerta mantienen la longitud de la pieza. Las rectificadoras, los montajes de torneado duro y los accesorios de un solo propósito están construidos alrededor de pinzas sólidas: la pieza se carga una vez, el corte es pesado y la rigidez lo es todo.
Cuando compre, indique la familia de la máquina, el tamaño y la forma de la barra, el grado de tolerancia del material y la clase de excentricidad que necesita la pieza terminada. Para pinzas de muelle, nombre la familia de tipo (36, 46, 52, 60, 630, 643) y el estilo de accionamiento para que el cono y la rosca coincidan con el tubo de tracción. BQUQ mecaniza tanto pinzas de muelle como diseños sólidos de aleación endurecida y acero de muelle, con mandrinados rectificados a la clase 0.005 mm en la misma línea CNC bajo control ISO9001: explore la gama de pinzas para torno automático o los mandriles de pinzas suizos y 2J en los que se montan, y envíe los detalles de la máquina para un presupuesto en 12 horas laborables.
Preguntas frecuentes
P: ¿Puede una pinza sólida sujetar más de un tamaño de barra?
R: No. Sin ranuras no puede cerrarse, por lo que el mandrinado debe coincidir con el material. Si la barra varía más de unas pocas micras, use una pinza de muelle con suficiente rango de sujeción o rectifique el material a un grado más estricto.
P: ¿Por qué las pinzas de muelle tienen mejor centrado que los mandriles de garras?
R: El mandrinado envuelve toda la circunferencia y se rectifica concéntrico al cono de asiento, por lo que la fuerza de sujeción se distribuye uniformemente. Los mandriles de garras localizan la fuerza en las garras y añaden deflexión de brazo de palanca, lo que aumenta la excentricidad en diámetros pequeños.
P: ¿Cuándo causa problemas el rango de sujeción de una pinza de muelle?
R: Cuando la barra se sitúa en los extremos de la ventana: el material sobredimensionado fuerza una ranura a abrirse de manera desigual, el material subdimensionado deja los dedos en su tope sin sujeción real. Mantenga la tolerancia de la barra dentro del rango recomendado por el fabricante.
P: ¿Son las pinzas sólidas más precisas que las de muelle?
R: En el mandrinado, ambas pueden rectificarse a la misma clase. Las pinzas sólidas difieren en rigidez: sin ranuras no hay flexión bajo carga, por lo que mantienen mejor la precisión en cortes pesados y rectificado donde las pinzas de muelle pueden desviarse.
P: ¿Cuál es más barata de mantener?
R: Las pinzas de muelle son el elemento de mayor desgaste porque se flexionan constantemente; inspeccione las ranuras en busca de grietas y el mandrinado por desgaste. Las pinzas sólidas duran hasta que el mandrinado se desgasta o el ajuste de la pieza se afloja. El costo de reemplazo es similar: ambas son consumibles rectificados de precisión.
Autoría del equipo de ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y líneas de pinzas bajo un mismo techo. Envíe los planos a sc@bquq.com o WhatsApp +86 13713157787 para un presupuesto en 12 horas laborables. www.bquq.com


