
Lo que realmente promete una calidad de desviación de pinza: dónde y cómo se mide, además de la acumulación de errores hasta la pieza. BQUQ mecaniza pinzas de precisión con clase de 0.005 mm.
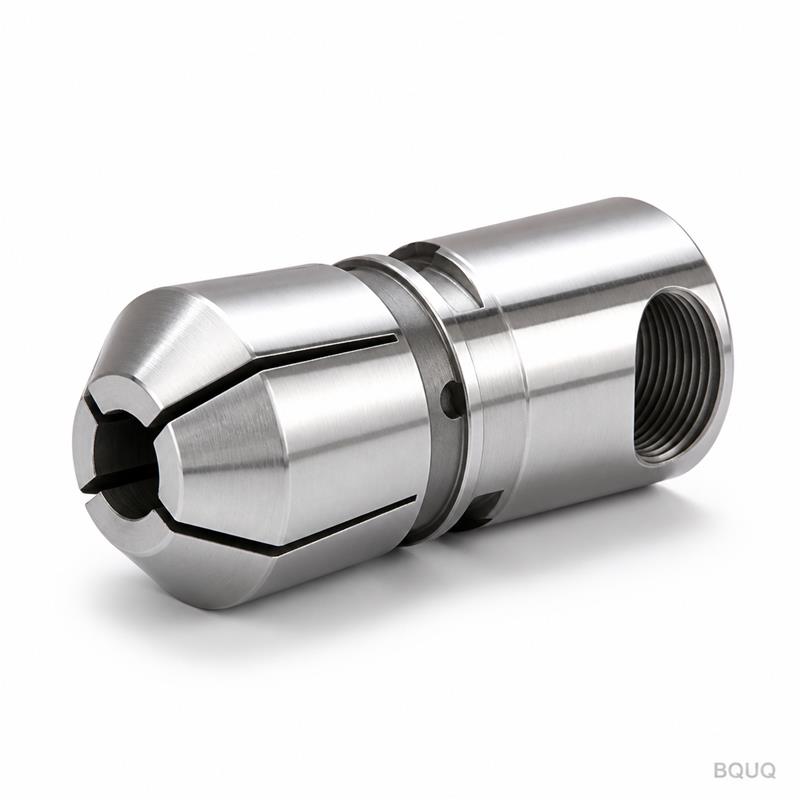
Calidades de Pinzas de Precisión: Lo que Realmente Promete la Especificación de Desviación
La calidad de desviación de una pinza es una promesa sobre una medición específica: la desviación total indicada en la punta de la pinza, tomada con una barra de prueba rectificada de precisión, en un asiento limpio, en una configuración controlada. No es una promesa sobre su pieza, su husillo o la punta de su herramienta: todo lo que está aguas abajo de la pinza añade su propio error. Lea la calidad por lo que es, y sus piezas coincidirán con la hoja de especificaciones en lugar de decepcionarla.
Los catálogos de pinzas ponen los números de desviación en la primera página por una razón: es lo primero que los compradores comparan. Pero los mismos 0.005 mm impresos en dos pinzas diferentes pueden describir dos realidades distintas dependiendo de cómo se midió, con qué barra y a qué distancia de la punta. Esta guía decodifica la especificación: qué calidades existen, cómo se miden y hacia dónde va el presupuesto de error real una vez que la pinza está en su máquina.
La Escalera de Calidades y lo que Cuesta Cada Nivel
La precisión de las pinzas generalmente se vende en tres niveles amplios, y el precio sube más rápido que los números. Las pinzas estándar sirven para taladrar y fresado general; las pinzas de precisión existen para operaciones de acabado; las pinzas de alta precisión son para trabajos donde la desviación es la característica principal. Los niveles no son un estándar legal: ISO 15488 define la geometría y el método de prueba para pinzas ER, mientras que los fabricantes definen sus propias etiquetas de calidad además de eso, así que compare las condiciones de prueba antes de comparar números.
| Calidad (típica) | Desviación típica en punta | Múltiplo de costo típico | Dónde la calidad justifica su precio |
|---|---|---|---|
| Estándar | ~0.015 mm | 1.0× | Taladrado, desbaste, portaherramientas general |
| Precisión | ~0.005–0.008 mm | 1.5–3× | Acabado, escariado, posición de agujero ajustada |
| Alta precisión | ≤0.005 mm | 3×+ | Microherramientas, características críticas, desgaste mínimo de herramienta |
Estos son niveles industriales típicos con relaciones de precio típicas, no una tabla fija: cada fabricante publica la suya. La lección económica es la misma en todas partes: la desviación cuesta dinero en una curva, así que compre la calidad que la operación más exigente necesita, no la calidad que hace que el catálogo se vea bien. Si una de cada diez herramientas necesita precisión, compre nueve estándar y una de precisión.
Cómo se Mide Realmente una Calidad de Desviación
La prueba estándar es brutalmente específica. La pinza se limpia y se asienta en un portaherramientas limpio. Una barra de prueba, rectificada al tamaño nominal exacto del vástago y recta a nivel submicrónico, se sujeta con el par especificado. Un indicador lee la superficie de la barra mientras el husillo o portaherramientas rota lentamente: la desviación total indicada (TIR) es la diferencia entre las lecturas alta y baja. El número normalmente se indica en la punta y, a veces, nuevamente a una distancia determinada, porque la desviación crece con la distancia desde el agarre si la barra se inclina.
Tres detalles deciden si dos números "iguales" son comparables. Primero, la barra: una barra de grado de producción con 0.005 mm de su propia curvatura dominaría la lectura. Segundo, la posición: la desviación en la punta y la desviación a 50 mm pueden diferir más que la propia calidad si la pinza agarra con alguna inclinación. Tercero, el par: las tuercas con par insuficiente o excesivo cambian la lectura más que la diferencia entre calidades. Una hoja de especificaciones que no indica barra, distancia y par es una hoja de marketing.
| Variable de medición | Por qué importa |
|---|---|
| Rectitud de la barra de prueba | El error de la barra se añade directamente a la lectura |
| Posición del indicador | La desviación crece con la distancia desde la punta |
| Par de la tuerca | Cambia el colapso y asentamiento de la pinza |
| Limpieza del asiento | Un grano de viruta es un evento de desviación |
| Velocidad de rotación | La rotación manual lenta es estándar; la velocidad añade su propia dinámica |
La Acumulación de Errores: De la Calidad de la Pinza a la Realidad de la Pieza
Aquí es donde nace la mayor parte de la decepción. La calidad de la pinza es un término en un presupuesto de error que incluye: desviación de la punta del husillo, precisión del cono del portaherramientas o mandril, concentricidad del asiento de la pinza, calidad de la pinza, asentamiento de la tuerca, rectitud de la herramienta o barra — y para sujeción de trabajo, la redondez y rectitud propias del material. Una pinza de 0.005 mm en un husillo con 0.01 mm de desviación en la punta produce piezas en la clase de 0.015 mm, y eso no es culpa de la pinza. Nuestro explicador de desviación de pinzas recorre la cadena completa desde el husillo hasta la pieza.
El método práctico es medir el conjunto, no el componente. Monte la pinza y el mandril, sujete una barra de prueba rectificada y lea la TIR en la punta y a una distancia de trabajo. Ese número es lo que su proceso realmente tiene. Si cumple con su requisito, la calidad está haciendo su trabajo; si no, mida hacia arriba a través de la cadena — asiento del mandril, cono del portaherramientas, husillo — hasta encontrar el término que no está cumpliendo su función.
| Conjunto | Contribución típica de TIR a vigilar |
|---|---|
| Punta del husillo | Condición de la máquina; verificar con un portaherramientas maestro |
| Cono del mandril/portaherramientas | Conos sucios o dañados dominan |
| Asiento de la pinza | El desgaste y las virutas aquí arruinan cualquier pinza |
| Calidad de la pinza | El número que compró |
| Rectitud de barra/herramienta | A menudo el término oculto más grande |
Qué Hacer con la Calidad
Compre según una necesidad medida, no según un titular. Defina la desviación que su característica más exigente realmente requiere en el punto de corte, trabaje hacia atrás a través de la cadena con contribuciones realistas, y llegará a una calidad — generalmente más baja de lo que sugiere el marketing. Luego verifique a la llegada con su propia barra e indicador, y vuelva a verificar después de que la pinza haya estado en servicio, porque el desgaste, la oxidación y el mal uso degradan las calidades más rápido de lo que los catálogos admiten.
La calidad de fabricación es donde las calidades se hacen o se pierden. El diámetro interior, el cono y las ranuras de una pinza deben mecanizarse y acabarse para que los segmentos de colapso permanezcan concéntricos bajo carga — por eso BQUQ mecaniza pinzas de muelle para torno automático y mandriles de pinza de aleación endurecida y acero de muelle en equipos CNC con capacidad de ±0.005 mm, tratados térmicamente y verificados en lugar de asumidos. La misma disciplina se aplica a los mandriles de pinza para portaherramientas que asientan pinzas ER. Envíe su requisito de desviación y tamaños de material a sc@bquq.com para una cotización dentro de 12 horas hábiles.
Preguntas Frecuentes
P: ¿Qué significa realmente "desviación de 0.005 mm" en una pinza?
R: Significa desviación total indicada en la punta de la pinza medida con una barra de prueba rectificada en un asiento limpio y con el par correcto — no la desviación de su pieza. Espere que el número crezca en la punta de la herramienta o en la superficie de la pieza a medida que la cadena añade su propio error.
P: ¿Por qué mis piezas muestran más desviación que la calidad de la pinza?
R: La pinza es un término en una cadena de errores que incluye la desviación de la punta del husillo, la condición del cono del mandril, la limpieza del asiento y la rectitud del material. Mida el conjunto con una barra de prueba y trabaje hacia atrás a través de la cadena para encontrar el contribuyente real.
P: ¿Vale la pena el sobreprecio de una pinza de calidad de precisión?
R: Solo donde la operación lo necesita — acabado, escariado y características críticas. Para taladrado general y desbaste, una pinza estándar ofrece el mismo resultado. Compre precisión para las herramientas que deciden su tolerancia, estándar para el resto.
P: ¿Cómo debo verificar la calidad de desviación de una pinza a la llegada?
R: Limpie el asiento, monte la pinza en un portaherramientas limpio, sujete una barra de prueba rectificada y recta al tamaño nominal del vástago, apriete la tuerca según especificación y lea la TIR en la punta y a una distancia determinada con el husillo rotado lentamente a mano.
P: ¿Puede una pinza de alta precisión arreglar un mandril desgastado?
R: No. La pinza se asienta en el mandril, por lo que el desgaste, la suciedad o la excentricidad del cono del mandril pasan directamente a la pieza. Arregle primero el asiento, luego gaste en la calidad de la pinza — actualizar la pinza en un mandril desgastado es pagar por precisión que no puede usar.
Redactado por el Equipo de Ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


