
Los pines superan a los mandriles de mordazas en diámetros pequeños con agarre de circunferencia completa y centrado de clase 0.005 mm. BQUQ mecaniza ambos, ISO9001, cotizaciones en 12 horas.
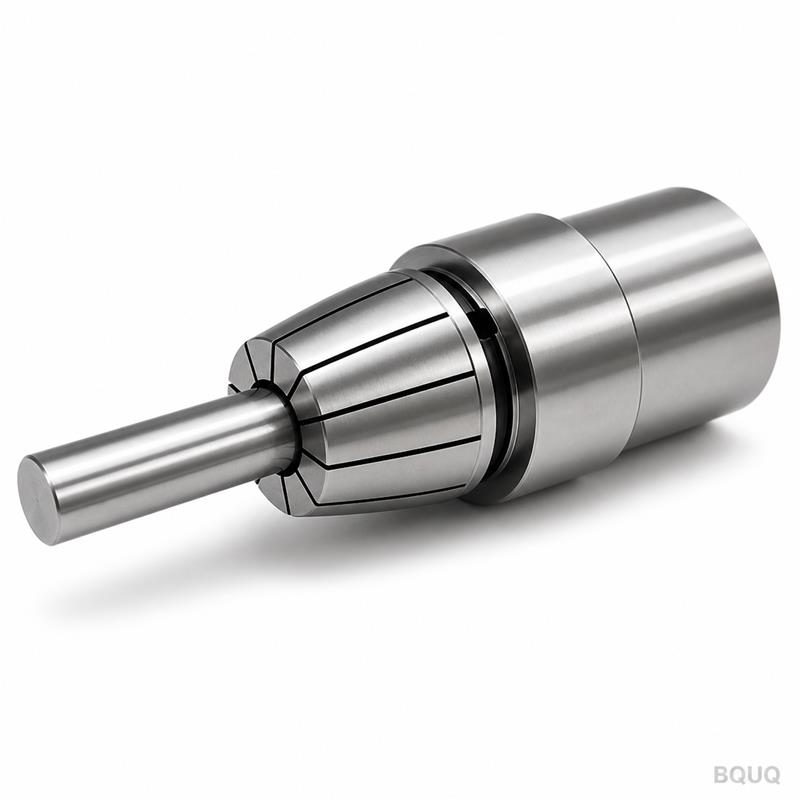
Pines vs Mandriles de Mordazas: Sujeción de Precisión para Diámetros Pequeños
Para trabajo de barra de diámetro pequeño, los pines superan a los mandriles de mordazas en los dos números que importan — centrado y repetibilidad — porque un pin agarra la circunferencia completa con un agujero rectificado concéntrico a su cono, mientras que un mandril localiza la fuerza en tres o seis mordazas y lleva más piezas móviles. Los pines típicamente mantienen la excentricidad en la clase de 0.005 mm; los mandriles de mordazas en diámetros pequeños típicamente funcionan un orden de magnitud más holgados de fábrica. Los mandriles ganan en rango de agarre, fuerza de sujeción bruta y diámetros grandes.
El argumento pin-versus-mandril es realmente un argumento de diámetro. Por debajo de aproximadamente 25–30 mm, los pines son la respuesta de precisión: centran mejor, repiten mejor y funcionan más verdaderos porque su geometría es más simple — un agujero rectificado, un cono rectificado, y sin mecanismos de mordaza que desgastar. Por encima de ese rango, y siempre que el trabajo varíe enormemente en tamaño, los mandriles de mordazas toman el relevo porque agarran cualquier cosa dentro de su recorrido de mordaza y entregan fuerza de sujeción que ningún pin ranurado iguala. Elegir el correcto para cada trabajo supera a defender cualquier lado como una respuesta universal.
Qué Es Realmente Cada Sistema
Un sistema de sujeción con pin es un casquillo cónico (o un mandril que lo sostiene) que cierra sobre el material en toda su circunferencia. En su forma más simple — el pin de muelle en un torno automático o suizo — el casquillo se introduce en un cono y los dedos ranurados cierran uniformemente. El agarre es continuo alrededor de la barra, y el agujero que agarra es la misma superficie que fue rectificada concéntrica al cono de asiento.
Un mandril de mordazas es un mecanismo: una placa de espiral o de cuña mueve tres, cuatro o seis mordazas hacia adentro simultáneamente. Las mordazas agarran en puntos discretos o arcos cortos, y el mecanismo entre la actuación y la pieza de trabajo — espiral, deslizaderas, montaje de mordaza — lleva holgura, desgaste y deflexión que los pines no tienen.
| Propiedad | Pin (muelle) | Mandril de mordazas (3 mordazas autocentrante) |
|---|---|---|
| Contacto de agarre | Circunferencia completa | 3 puntos/arcos |
| Excentricidad típica, diámetro pequeño | Clase 0.005–0.010 mm | 0.02–0.05 mm típico, de fábrica |
| Rango de agarre | Un tamaño ± pequeña ventana | Recorrido de mordaza, amplio |
| Fuerza de sujeción | Moderada, limitada por el tubo de arrastre | Alta, multiplicada mecánicamente |
| Piezas móviles | Ninguna (el casquillo flexiona) | Espiral/cuña, mordazas, deslizaderas |
| Elementos de desgaste | Agujero, cono | Guías de mordaza, espiral, mordazas |
| Zona de diámetro óptima | Pequeño (aproximadamente bajo 25–30 mm) | Mediano a grande |
Los números son valores comerciales típicos, no una guerra de especificaciones — un mandril rectificado e indicado con mordazas blandas puede acercarse a la excentricidad de un pin, y un pin en un cono sucio puede funcionar peor que un buen mandril. El punto estructural se mantiene: el pin tiene menos fuentes de error.
Por Qué los Pines Centran Mejor
El centrado en un pin proviene de la geometría; el centrado en un mandril proviene de un mecanismo. El agujero del pin está rectificado en la misma familia de configuración que el cono de asiento, así que cuando el cono asienta, el agujero se sitúa en el eje del husillo dentro de la clase de excentricidad del pin. La fuerza de agarre se aplica uniformemente alrededor de la circunferencia por dedos que flexionan igualmente — no hay una mordaza que agarre más fuerte en un lado.
Un mandril de mordazas centra moviendo tres mordazas distancias iguales — lo cual hace solo tan bien como el mecanismo de espiral o cuña esté fabricado y mantenido. El desgaste de las guías de mordaza, el juego de la espiral, y los errores de montaje de mordaza añaden excentricidad, y los errores crecen a medida que las mordazas se extienden más desde el centro. En diámetros pequeños, donde las mordazas están cerca de su límite interior, los errores absolutos del mecanismo se convierten en una gran fracción del tamaño de la pieza.
| Fuente de error | Pin | Mandril de mordazas |
|---|---|---|
| Geometría del agarre | Agujero rectificado al cono | Posiciones de mordaza desde el mecanismo |
| Efecto del desgaste | Desgaste lento de agujero/cono | Espiral, guías, mordazas todo se desgasta |
| Simetría de la fuerza de agarre | Uniforme por diseño | Depende de la condición de mordaza/espiral |
| Efecto del tamaño de pieza | La clase se mantiene en cualquier agujero | Los errores crecen en diámetros pequeños |
| Repetibilidad de re-agarre | Muy alta | Buena a moderada |
Repetibilidad: El Número de Producción
Para producción, la repetibilidad a menudo importa más que la precisión absoluta: la pieza debe volver al mismo centro cada ciclo, ciclo tras ciclo. Los pines son el punto de referencia aquí. El mismo pin agarrando el mismo tamaño de barra vuelve esencialmente a la misma posición porque nada se mueve excepto la flexión elástica de los dedos, y los dedos vuelven por acción de muelle al mismo agujero.
Los mandriles de mordazas repiten bien cuando están sanos, pero repiten a través de un mecanismo — y los mecanismos se desvían. Mordazas re-rectificadas o re-cortadas, viruta en la espiral, y cambios térmicos en el cuerpo del mandril todos mueven el centro de agarre entre ciclos. Para trabajos que mantienen décimas en diámetro y posición, esa desviación es la diferencia entre un proceso estable y uno que necesita ajuste constante. Donde la producción mezcla muchos tamaños de pieza en una máquina, sin embargo, el ajuste instantáneo de rango del mandril supera al cambio de pines — por eso ambos viven en el mismo taller.
Fuerza de Sujeción y Rigidez
La ventaja honesta del mandril de mordazas es la fuerza. Un mandril de cuña o palanca multiplica la fuerza del tirante o hidráulica en fuerza de sujeción de mordaza que un pin ranurado no puede igualar, y esa fuerza es lo que sostiene rígidamente trabajo grande o con cortes interrumpidos. Los pines agarran con la fuerza del tubo de arrastre distribuida sobre el cono — adecuada para torneado de barra alimentada y acabado, marginal para desbaste pesado de secciones grandes.
El compromiso es marcado y distorsión. Un pin extiende su fuerza de agarre (menor) sobre la circunferencia completa, así que marca menos material blando o de pared delgada que las mordazas que concentran fuerza en tres puntos. Para tubo de pared delgada y superficies acabadas, eso hace del pin la elección más suave a pesar de menor fuerza total — la distribución de fuerza, no solo la magnitud de fuerza, decide la distorsión.
| Característica del trabajo | Pin favorecido | Mandril de mordazas favorecido |
|---|---|---|
| Diámetros de barra bajo ~25 mm | Fuertemente | — |
| Diámetros grandes | — | Fuertemente |
| Mezcla amplia de tamaños en una máquina | — | Fuertemente |
| Desbaste pesado, cortes interrumpidos | — | Fuertemente |
| Material de pared delgada / blando | Fuertemente | — |
| Trabajo de acabado que mantiene décimas | Fuertemente | — |
| Cambio rápido entre piezas | — (si el cambio de pin es rápido) | Fuertemente |
Rango de Agarre: La Victoria Decisiva del Mandril
El rango es donde el mandril simplemente no tiene rival. Un mandril de 3 mordazas agarra cualquier barra dentro de su recorrido de mordaza — desde unos pocos milímetros hasta su capacidad — mientras que un pin agarra un tamaño más una fracción de milímetro. Un taller que mecaniza un diámetro diferente cada hora no puede cambiar pines cada hora; usa un mandril. Una línea de producción que corre la misma barra durante un año no puede justificar la excentricidad de un mandril cuando un pin mantiene la tolerancia por menos costo.
El punto medio moderno es el mandril portapines: un cuerpo de mandril que sostiene pines, dando al operador la conveniencia de montaje de mandril de mordazas con centrado de clase de pin, y diseños de cambio rápido que intercambian pines en segundos. En tornos automáticos y suizos el mandril portapines es el estándar de sujeción; en tornos CNC generales es una opción elegida cuando la precisión de barra pequeña domina el trabajo. Nuestra guía de mandril portapines 2J cubre la familia más común de mandril portapines para máquinas suizas y automáticas.
¿Cuál Debería Comprar?
Aplique la prueba de diámetro y mezcla. Si el trabajo es barra bajo aproximadamente 25–30 mm, mantiene tolerancias ajustadas, y corre en cantidades razonables, los pines o un mandril portapines son la respuesta de precisión — y en máquinas de barra alimentada no hay elección real, ya que la arquitectura de la máquina requiere pines. Si el trabajo es grande, variado en tamaño, o fuertemente interrumpido, un mandril de mordazas es la respuesta práctica, y su excentricidad se gestiona con mordazas blandas e indicación en lugar de eliminarse.
Para talleres que hacen ambos, el diseño estándar es un mandril para el rango y un mandril portapines para los trabajos de barra de precisión, intercambiados por configuración. Cuando el trabajo de precisión domina, compre el sistema de pines primero y mantenga el mandril para los tamaños raros. BQUQ mecaniza ambos lados de esta decisión — pines de muelle para torno automático en las familias 36/46/52/60/630/643 para el trabajo de barra pequeña, y mandriles portapines suizos/2J para máquinas construidas alrededor de la sujeción con pin — todo rectificado a la clase de 0.005 mm bajo control ISO9001 en una sola fábrica en Dongguan. Vea la gama de pines para torno automático y los mandriles portapines suizos y 2J, lea la guía de pines para torno automático para el sistema de familia, y envíe sus tamaños de pieza y tolerancias a sc@bquq.com para una recomendación y cotización dentro de 12 horas laborables.
Preguntas Frecuentes
P: ¿Por qué los pines son más precisos que los mandriles de mordazas en piezas pequeñas?
R: Un pin agarra con un agujero rectificado concéntrico a su cono, sin mecanismo entre el asiento y el trabajo. Un mandril de mordazas centra a través de una espiral o cuña con mordazas, deslizaderas y desgaste — cada uno añadiendo error que importa más en diámetros pequeños.
P: ¿Cuándo debería usar un mandril de mordazas en lugar de un pin?
R: Cuando los diámetros son grandes, los tamaños cambian a menudo, o el corte es suficientemente pesado para necesitar fuerza de sujeción a nivel de mordaza. Un mandril agarra cualquier cosa en su recorrido de mordaza; un pin agarra un tamaño. Rango y fuerza son las razones de existir del mandril.
P: ¿Puede un mandril de mordazas ser tan preciso como un pin?
R: Con mordazas blandas rectificadas en sitio e indicación cuidadosa, un mandril puede acercarse a la precisión de un pin para un diámetro de pieza específico. Pero debe re-configurarse para cada nuevo tamaño, mientras que la precisión del pin está incorporada. Los pines ganan en conveniencia y consistencia.
P: ¿Los pines dañan material blando o de pared delgada?
R: Menos que las mordazas. Un pin extiende su agarre sobre la circunferencia completa, así que la presión es uniforme; las mordazas concentran fuerza en tres puntos. Para tubo de pared delgada, un agujero de pin aliviado puede extender y suavizar el agarre aún más.
P: ¿Qué es un mandril portapines y cómo es diferente de un mandril de mordazas?
R: Un mandril portapines es un cuerpo de mandril que sostiene pines en lugar de mordazas, combinando montaje rápido con centrado de clase de pin. Agarra un tamaño de barra por pin, así que se adapta a series de producción de barra consistente más que a trabajo variado por encargo.
Autoría del Equipo de Ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metal, muelles personalizados, disipadores de calor y pines bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas laborables. www.bquq.com


