
Portapinzas de portaherramientas explicados: interfaces de husillo BT, CAT y HSK, casquillos ER y acumulación de descentramiento. BQUQ mecaniza portapinzas de portaherramientas.
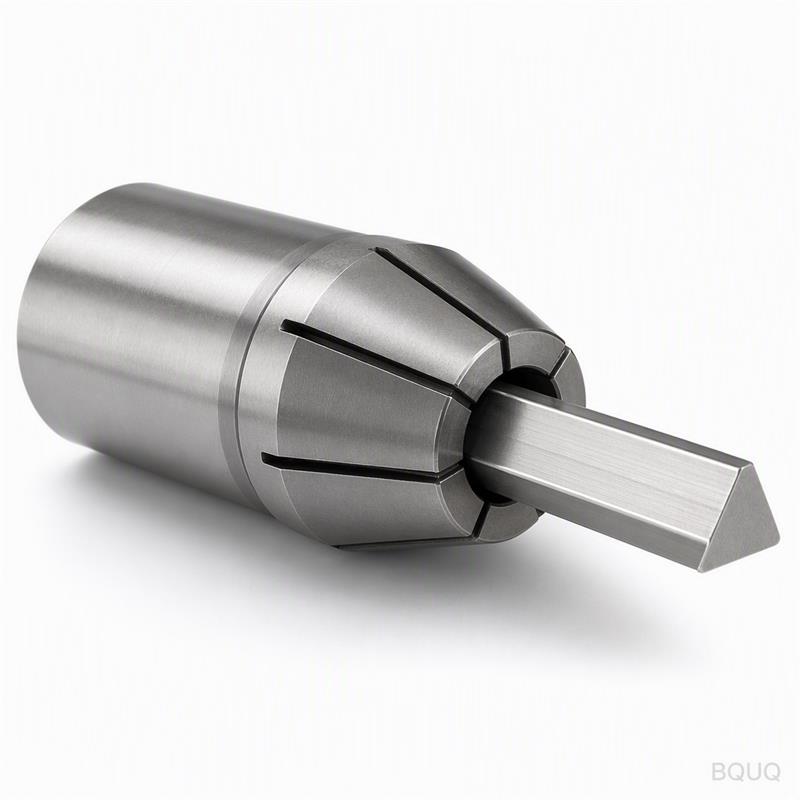
Portapinzas de portaherramientas: interfaces BT, CAT y HSK explicadas
Un portapinzas de portaherramientas es el dispositivo que conecta una herramienta de corte al husillo CNC: un cuerpo de soporte con un cono o interfaz de mango hueco en el extremo de la máquina (BT, CAT o HSK) y un casquillo de precisión en el extremo de la herramienta, generalmente ER, que sujeta el vástago de la herramienta. El extremo de la máquina determina si encaja en su husillo; el extremo del casquillo determina la concentricidad de la herramienta.
Dos extremos, dos estándares, una pieza: ese es todo el tema. Un maquinista que solo entiende el extremo del casquillo aún no puede comprar un soporte, porque la interfaz del husillo debe coincidir con la máquina. Quien solo entiende el cono no puede controlar el descentramiento, porque el casquillo y la tuerca son los que aportan la precisión del lado de la herramienta. Esta guía cubre ambos extremos y la acumulación de errores entre ellos.
El extremo de la máquina: BT, CAT y HSK
La interfaz del husillo debe transmitir el par, ubicar el soporte en una línea de calibre precisa y apretarlo contra la cara o el cono del husillo. Tres familias dominan el fresado y taladrado CNC: BT y CAT son conos pronunciados 7:24 (aproximadamente 16.6 grados incluidos) que dependen del cono para la ubicación, y difieren en el diseño de la brida, la geometría del espárrago de tracción y las regiones donde se convirtieron en estándar; HSK es un cono corto hueco (1:10) que se asienta tanto en el cono como en la brida para un doble contacto.
| Interfaz | Familia de estándares | Cono | Estilo de contacto | Dónde es dominante |
|---|---|---|---|---|
| BT | MAS 403 (BT-403) | 7:24 pronunciado | Cono (existen variantes de doble contacto) | Asia, máquinas de especificación japonesa |
| CAT | ASME B5.50 | 7:24 pronunciado | Cono | América del Norte |
| SK/DIN | DIN 69871 | 7:24 pronunciado | Cono | Europa |
| HSK | DIN 69893 | 1:10 hueco | Cono + brida (doble contacto) | Alta velocidad, todas las regiones |
Los soportes CAT y BT se ven similares pero no son intercambiables: el grosor de la brida, la posición del espárrago de tracción y las dimensiones de calibre difieren, por lo que un soporte BT no se asentará correctamente en un husillo CAT y viceversa. HSK viene en variantes de letras — HSK-A es la forma de cambio automático de uso general, HSK-E es más ligero y rígido para alta velocidad, HSK-T para torneado — y el número que sigue (HSK-63, HSK-100) es el diámetro de la brida en milímetros. Nuestra guía BT vs CAT vs HSK vs DIN 6499 profundiza en los estándares en detalle.
El extremo de la herramienta: casquillos ER y su función
En el extremo de la herramienta, el portapinzas suele ser un casquillo ER: un alojamiento de precisión con un cono interno en el que se colapsa un casquillo ER cuando se aprieta la tuerca. ER sigue la norma ISO 15488 (DIN 6499), y el tamaño del casquillo se nombra por el diámetro exterior del casquillo — un casquillo ER32 acepta casquillos ER32, que sujetan vástagos hasta aproximadamente 20 mm. El alojamiento del casquillo, el cono, las roscas de la tuerca y el casquillo contribuyen a la concentricidad de la herramienta.
El descentramiento en la punta de la herramienta es una acumulación, no un número único. El descentramiento propio del husillo se suma a la precisión del cono del soporte, que se suma a la concentricidad del casquillo, que se suma al descentramiento del casquillo con una barra de prueba, que se suma al asiento de la tuerca y finalmente a la rectitud del vástago de la herramienta. Un soporte de precisión no puede corregir un vástago doblado, y un vástago perfecto no puede corregir un cono sucio. Los portapinzas modernos típicos mantienen 0.005–0.015 mm en la nariz según el grado, con la herramienta añadiendo su propia contribución más allá.
| Fuente de error | Contribución típica al descentramiento en la punta |
|---|---|
| Descentramiento de la nariz del husillo | Depende de la condición de la máquina |
| Ajuste del cono del soporte | 0.002–0.008 mm típico en conos buenos |
| Casquillo + casquillo ER | 0.005–0.015 mm típico según grado |
| Asiento de la tuerca | Pequeño si se aprieta correctamente |
| Rectitud del vástago de la herramienta | Depende de la especificación del vástago |
Rangos típicos de nuevo — el mensaje es que se gestiona el descentramiento atacando cada término, comenzando por los que se pueden medir: conos limpios, par de apriete correcto y una verificación con barra de prueba del soporte ensamblado.
Equilibrado y límites de velocidad
A velocidades de husillo convencionales, las pequeñas asimetrías de un portapinzas no importan. Pasadas aproximadamente 10,000–15,000 rpm sí importan: la tuerca, las ranuras del casquillo y cualquier masa desigual crean desequilibrio que vibra el husillo y empeora el corte. Por eso los soportes de alta velocidad se equilibran en estado ensamblado — soporte más casquillo más tuerca, porque la tuerca es una masa rotativa significativa y su posición relativa al soporte importa. Los grados de equilibrio siguen la norma ISO 1940-1, con G6.3 común para soportes generales y G2.5 o mejor para trabajo de alta velocidad; los detalles están en nuestro artículo sobre equilibrado de portapinzas.
Dos reglas operativas se derivan de esto. Apriete la tuerca del casquillo al par del fabricante cada vez — un par insuficiente permite que la herramienta se salga, un par excesivo tensa el casquillo más allá de su rango de colapso y añade descentramiento. Y reequilibre después de cambiar cualquier componente: un soporte equilibrado con una tuerca diferente es solo un soporte de nuevo.
Compra y verificación de un portapinzas
Al especificar un portapinzas, anote cuatro cosas: la interfaz y tamaño del husillo (BT40, CAT40, HSK-63A…), el tamaño del casquillo (ER25, ER32…), la proyección o longitud de calibre necesaria y el grado de equilibrio para su velocidad máxima. Luego verifique al recibirlo — no confíe en el catálogo: limpie el cono, asiente una barra de prueba rectificada e indique el descentramiento en la nariz y a una distancia fija (25–50 mm es común). Un soporte que muestra más que su grado en la nariz tiene un problema de asiento, suciedad o mecanizado.
BQUQ mecaniza portapinzas de portaherramientas en equipos de torneado y fresado CNC con capacidad de ±0.005 mm — alojamientos de soporte, asientos de cono y casquillos mecanizados y verificados en lugar de asumidos — junto con sus líneas de mandriles de potencia suizos bajo un mismo techo ISO9001 en Dongguan. Envíe su interfaz de husillo, tamaños de casquillo y requisitos de velocidad a sc@bquq.com para una cotización dentro de 12 horas hábiles.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre los portaherramientas BT y CAT?
R: Ambos son soportes de cono pronunciado 7:24, pero son estándares diferentes — BT sigue MAS 403 (máquinas asiáticas), CAT sigue ASME B5.50 (América del Norte). Las dimensiones de la brida y los espárragos de tracción difieren, por lo que no son intercambiables en el mismo husillo.
P: ¿Por qué los portapinzas usan casquillos ER?
R: Los casquillos ER están estandarizados (ISO 15488/DIN 6499), disponibles en pasos de 1 mm, y se colapsan lo suficiente para sujetar varios tamaños de vástago cada uno, lo que hace que los cambios de herramienta sean rápidos y el inventario simple. Equilibran costo, sujeción y descentramiento bien para la mayoría del fresado y taladrado.
P: ¿Cómo mido el descentramiento de un portapinzas?
R: Limpie el cono y el alojamiento del soporte, monte una barra de prueba rectificada del tamaño exacto del vástago en el casquillo, apriete la tuerca según especificación, luego lea un indicador en la nariz y nuevamente a 25–50 mm. Gire el husillo manualmente y registre el TIR en ambas posiciones.
P: ¿Es HSK mejor que BT o CAT?
R: Para trabajo de alta velocidad y alta precisión, generalmente sí — el cono hueco 1:10 con contacto de brida proporciona una conexión más corta, rígida y repetible. Para una máquina existente, la interfaz está fija: compre lo que el husillo acepta, no lo que es teóricamente mejor.
P: ¿Puedo poner un soporte CAT en un husillo BT con un adaptador?
R: Existen adaptadores de cono, pero añaden una conexión, longitud y descentramiento — y anulan la rigidez por la que compró el soporte. Si opera con ambos estándares, mantenga soportes separados por husillo; el adaptador es un parche, no una solución.
Escrito por el equipo de ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y casquillos bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


