
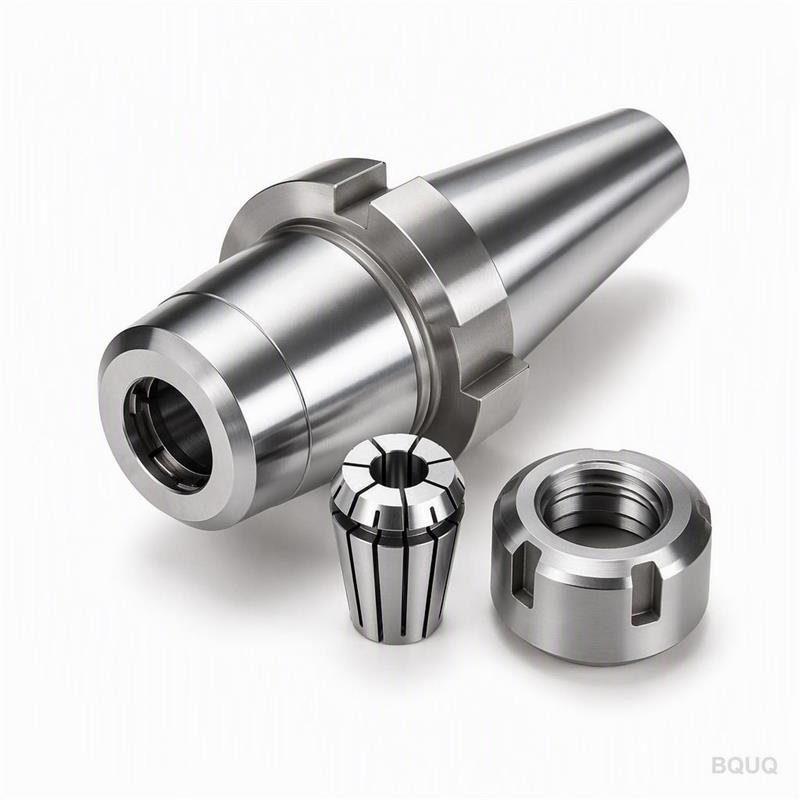
Pinzas Portabrocas en Herramientas de Gang y Torres
Respuesta corta: En herramientas de gang, las pinzas portabrocas se montan directamente en la placa deslizante y se indexan moviendo los ejes X/Z, por lo que deben ser cortas, ligeras y repetibles dentro de 0.005–0.010 mm; en una torreta, la misma pinza portabrocas se coloca en una estación motorizada o estática y debe soportar el choque de indexación más el refrigerante. Las pinzas portabrocas ER y TG dominan ambos porque mantienen un TIR de ±0.005 mm en un husillo en buen estado, aceptan un rango de vástago de 1–20 mm y cuestan mucho menos que los portaherramientas hidráulicos o de contracción. Elija ER16–ER32 para la mayoría del trabajo de gang, ER25–ER40 para torretas, y verifique el par de apriete de la tuerca, la limpieza del cono y la excentricidad antes de culpar a la máquina.
Por qué las pinzas portabrocas dominan las herramientas de gang
Un torno de herramientas de gang no indexa una torreta. Monta cada herramienta en una placa de carro transversal, luego mueve la placa en X y Z para llevar la herramienta correcta a la pieza. Esa arquitectura recompensa las herramientas que son compactas, ligeras y predecibles. Una pinza portabrocas cumple las tres.
La física importa. Cada gramo en la placa deslizante es masa que el servo debe acelerar y desacelerar miles de veces por turno. Una pinza portabrocas ER32 de 1 kg acelera más rápido y se asienta más limpiamente que un portaherramientas hidráulico de 3.5 kg de agarre equivalente. En una máquina de gang que funciona con ciclos de 8 segundos, esa diferencia se nota en el acabado superficial y la vida útil de la herramienta, no solo en el tiempo de ciclo.
Las herramientas de gang también apiñan las herramientas. El espacio entre portaherramientas adyacentes puede ser de 20–40 mm. Una pinza portabrocas con una tuerca delgada y un cuerpo corto encaja donde un portabrocas voluminoso no puede. Por eso el torneado de piezas pequeñas — conectores, pasadores, componentes de relojería, tornillos médicos — se basa abrumadoramente en pinzas.
La contrapartida es el rango de diámetro de agarre y la transmisión de par. Las pinzas sujetan por colapso elástico, por lo que no pueden igualar a un plato de 3 mordazas o 4 mordazas en cortes pesados interrumpidos. En herramientas de gang eso rara vez es la limitación, porque las piezas son pequeñas y las profundidades de corte son modestas.
Qué exige la placa deslizante a un portaherramientas
- Baja masa. Mantenga el conjunto por debajo de aproximadamente 1.5 kg cuando sea posible.
- Longitud de calibre corta. Menos voladizo significa menos deflexión bajo carga radial.
- Asiento repetible. Una herramienta que se asienta de manera diferente después de cada cambio destruye las compensaciones.
- Enrutamiento de refrigerante. Las boquillas a través de la herramienta o dirigidas superan al inundado en piezas pequeñas.
- Tolerancia a colisiones. Las herramientas de gang están cerca del trabajo; un portaherramientas ligero y reemplazable es más barato de perder que un husillo.
Cómo se comportan las pinzas portabrocas en una torreta
Una torreta añade dos cargas que una placa de gang nunca ve: choque de indexación y variación de estación a estación. Cuando la torreta indexa, el portaherramientas experimenta una sacudida rotacional. Cualquier holgura en la tuerca, el cono o la interfaz de montaje convierte esa sacudida en deriva de excentricidad.
Las estaciones estáticas son sencillas. Una pinza portabrocas en una estación estática de OD o ID se comporta como cualquier portaherramientas de torno, siempre que la interfaz de montaje — VDI, BMT o atornillada — esté asentada y apretada correctamente. La excentricidad medida en la cara de la pinza debe mantenerse dentro de 0.010 mm para torneado general y 0.005 mm para acabado.
Las estaciones motorizadas son más difíciles. Una pinza portabrocas motorizada gira a 3,000–8,000 rpm en muchas torretas, lo que significa que el equilibrio y la concentricidad del cono se convierten en los factores limitantes, no el agarre. Por encima de aproximadamente 6,000 rpm, una tuerca ER desequilibrada vibrará, pulirá el cono y perderá lentamente fuerza de sujeción.
Guía de selección de estación de torreta
| Tipo de estación | Portaherramientas típico | Serie de pinza | Límite de velocidad (indicativo) | Mejor uso |
|---|---|---|---|---|
| Torneado estático de OD | Bloque atornillado o VDI | ER25–ER40 | N/A | Torneado de ejes, refrentado |
| Mandrinado estático de ID | Portaherramientas de barra de mandrinar | ER16–ER25 | N/A | Mandrinados pequeños, trabajo posterior |
| Fresado motorizado | Portaherramientas motorizado | ER16–ER20 | 4,000–8,000 rpm | Caras planas, ranuras, agujeros transversales |
| Taladrado motorizado | Portaherramientas motorizado | ER11–ER16 | 6,000–8,000 rpm | Agujeros transversales, taladrado fuera de eje |
| Recogida de subhusillo | Pinza portabrocas o portabrocas de potencia | ER20–ER32 | N/A | Torneado posterior |
Estos son rangos indicativos. Los límites reales dependen del fabricante de la torreta, el grado de equilibrio del portaherramientas y la geometría de la pieza. Siempre reduzca para herramientas largas.
Excentricidad, fuerza de sujeción y los números que realmente importan
Dos números deciden si una pinza portabrocas funciona en servicio de gang o torreta: excentricidad total indicada (TIR) y retención de fuerza de sujeción.
El TIR se mide en el orificio de la pinza con una barra de prueba rectificada, no en el cuerpo del portaherramientas. Un portaherramientas con 0.003 mm de excentricidad en el cuerpo aún puede mostrar 0.015 mm en la barra si el cono está sucio o la tuerca está desgastada. BQUQ mecaniza los cuerpos de las pinzas portabrocas a ±0.005 mm en equipos CNC, y el cono se rectifica, no se tornea, porque el cono es la única superficie que transfiere tanto concentricidad como agarre.
La fuerza de sujeción depende del par de apriete de la tuerca y la condición del cono. Con par insuficiente, la pinza se desliza; con par excesivo, se deforma la tuerca y eventualmente la pinza. Las tuercas ER tienen un par especificado — comúnmente 80 N·m para ER32, 130 N·m para ER40 — y ese número asume un cono limpio y sin lubricar.
| Serie de pinza | Rango de orificio | Par de apriete típico de la tuerca | TIR típico (portaherramientas nuevo) | Rol común en gang/torreta |
|---|---|---|---|---|
| ER11 | 0.5–7 mm | 20–25 N·m | 0.005–0.010 mm | Microtaladrado, fresas pequeñas |
| ER16 | 1–10 mm | 40–45 N·m | 0.005–0.010 mm | Fresado motorizado, mandrinado pequeño |
| ER20 | 1–13 mm | 60–70 N·m | 0.005–0.010 mm | Trabajo motorizado general |
| ER25 | 1–16 mm | 80–100 N·m | 0.005–0.010 mm | OD estático, subhusillo |
| ER32 | 2–20 mm | 100–136 N·m | 0.005–0.010 mm | Torneado estático principal |
| ER40 | 3–26 mm | 130–176 N·m | 0.008–0.015 mm | Ejes más grandes, estático pesado |
Los valores de par son cifras publicadas típicas y varían según el diseño de la tuerca. Trátelos como puntos de partida, no como absolutos.
Una nota sobre las series TG y DA
Las pinzas TG100 y TG150 tienen más agarre que las ER en el mismo orificio debido a su cono más pronunciado y pared más gruesa. Son comunes en estaciones de torreta que realizan fresado más pesado. Las pinzas DA aparecen en configuraciones de gang más antiguas y en portabrocas. Si está especificando herramientas nuevas, ER suele ser la opción mejor soportada; si está igualando una máquina existente, iguale lo que la torreta ya acepta.
Práctica de configuración que previene la mayoría de las fallas
La mayoría de los "problemas de pinzas portabrocas" en trabajo de gang y torreta son problemas de configuración. Se culpa al portaherramientas por lo que causó un cono sucio, una tuerca desgastada o una herramienta de longitud incorrecta.
Limpie el cono en cada cambio
Una viruta de 0.01 mm en el cono se traduce en aproximadamente 0.02–0.04 mm de excentricidad de la barra. Limpie el cono y la pinza con un paño sin pelusa y una película de aceite ligero. No use grasa. No use papel abrasivo en el cono.
Apriete la tuerca correctamente
Use una llave dinamométrica o una llave de pinza portabrocas adecuada, no una barra fabricada en el taller. Asiente la pinza en la tuerca antes de enroscar la tuerca en el cuerpo — este es el error de ensamblaje más común y daña el cono.
Mantenga el voladizo corto
En herramientas de gang, el voladizo es la variable dominante de deflexión. Una herramienta sostenida a 40 mm de voladizo se deflecta aproximadamente ocho veces más que la misma herramienta a 20 mm, porque la deflexión escala con el cubo de la longitud. Si debe alcanzar, use una barra de extensión de pinza portabrocas en lugar de una herramienta más larga.
Empareje la pinza con la tarea
- Pinzas de orificio redondo para brocas y escariadores.
- Pinzas de ranura de pasador o orificio hexagonal para herramientas de forma y material hexagonal.
- Pinzas selladas para operaciones con refrigerante a través de la herramienta o con muchas virutas.
- Pinzas pulidas espejo donde la evacuación de virutas es importante.
Para más información sobre cómo emparejar el portaherramientas con la operación, consulte cómo seleccionar un sistema de pinzas.
Cuándo ir más allá de una pinza portabrocas estándar
Las pinzas portabrocas no siempre son la respuesta. Tres situaciones lo llevan a otra parte.
Cambios de herramienta de alto volumen. Si los operadores cambian herramientas docenas de veces por turno, un sistema de pinza portabrocas de cambio rápido reduce sustancialmente el tiempo de configuración. Consulte sistemas de pinzas de cambio rápido para las contrapartidas.
Agarre muy alto en diámetros grandes. Por encima de aproximadamente 30 mm, o donde necesita transmitir un par alto en una longitud de agarre corta, gana un portabrocas de potencia o un portabrocas hidráulico. Las máquinas tipo suizo a menudo usan un portabrocas de potencia en el husillo principal y pinzas en el casquillo guía. Nuestros portabrocas de potencia para máquinas suizas cubren esa combinación.
Piezas multiproceso. En máquinas multitarea, el portaherramientas debe sobrevivir al fresado, torneado y a veces al movimiento del eje B. Eso cambia el requisito de rigidez. Consulte pinzas portabrocas en máquinas multitarea.
Lista de verificación de pinzas portabrocas para gang y torreta
| Verificación | Objetivo | Por qué importa |
|---|---|---|
| Excentricidad del cuerpo | ≤0.005 mm | Establece el piso para la excentricidad de la barra |
| Condición del cono | Sin rayaduras, sin fretting | Transfiere agarre y concentricidad |
| Rosca de la tuerca | Libre, sin desgaste | Evita lecturas falsas de par |
| Ajuste de la pinza | Contacto en toda la longitud | Evita carga puntual y deslizamiento |
| Masa del conjunto | Menos de ~1.5 kg en gang | Respuesta del servo y acabado |
| Equilibrio (motorizado) | Igualado a las rpm | Vibración y desgaste del cono |
| Ruta del refrigerante | Pinza sellada si es a través de la herramienta | La entrada de virutas destruye los conos |
Suministro de pinzas portabrocas para máquinas de gang y torreta
Las herramientas para gang y torreta son un negocio de volumen con tolerancias ajustadas, que es exactamente el perfil de una fábrica de origen directo. BQUQ (Dongguan) realiza mecanizado CNC a ±0.005 mm, estampado de metal, muelles personalizados y producción de disipadores de calor en cuatro líneas de producción en una fábrica ISO9001. Los cuerpos de las pinzas portabrocas, las tuercas y las llaves se mecanizan y rectifican internamente, por lo que el cono y la rosca de la tuerca se controlan como un solo conjunto en lugar de adquirirse por separado.
Para los compradores, tres puntos prácticos:
1. Envíe la interfaz de la máquina, no solo el tamaño de la pinza. VDI 30, BMT 45, patrones atornillados y montajes de gang de vástago recto necesitan cuerpos diferentes. Un dibujo o una foto del portaherramientas existente ahorra una revisión.
2. Especifique la tolerancia del cono y el par de apriete de la tuerca juntos. Un cono ajustado con una tuerca blanda aún se desliza.
3. Solicite un informe de excentricidad. Una medición con barra de prueba rectificada en el orificio de la pinza es el único número de aceptación significativo.
Las pinzas portabrocas ER estándar y las pinzas para torno automático son perfiles en stock; los cuerpos personalizados, longitudes extendidas y diseños de tuerca especiales se cotizan según dibujo. El MOQ es flexible, y las cotizaciones se devuelven en 12 horas hábiles. Explore pinzas portabrocas para portaherramientas y pinzas para torno automático para el rango estándar.
Preguntas Frecuentes
P: ¿Puedo usar la misma pinza portabrocas en herramientas de gang y en una torreta?
R: A veces, pero no siempre. Un portaherramientas de vástago recto o atornillado adecuado para una placa de gang generalmente carece de la interfaz VDI o BMT que necesita una torreta. Si la torreta acepta un vástago recto en un bloque de sujeción, el mismo portaherramientas puede funcionar, siempre que esté equilibrado para estaciones motorizadas. Para estaciones estáticas, la interfaz de montaje es la única diferencia real.
P: ¿Qué excentricidad debo esperar de una pinza portabrocas ER nueva?
R: Una pinza portabrocas ER de calidad debe mantener 0.005–0.010 mm de TIR en el orificio de la pinza con una barra de prueba rectificada, medida con un cono limpio y el par de apriete correcto de la tuerca. Valores superiores a 0.015 mm generalmente indican un cono sucio, una tuerca desgastada o una pinza dañada en lugar de un portaherramientas defectuoso. Vuelva a medir después de limpiar antes de rechazar la pieza.
P: ¿Cuánto par de apriete de tuerca necesitan las pinzas portabrocas ER?
R: Las cifras típicas son 20–25 N·m para ER11, 40–45 N·m para ER16, 80–100 N·m para ER25, 100–136 N·m para ER32, y 130–176 N·m para ER40. Estos son valores publicados indicativos y varían según el diseño de la tuerca. Siempre use una llave dinamométrica o la llave correcta, y nunca apriete en exceso para compensar una pinza que se desliza — arregle el cono en su lugar.
P: ¿Por qué mi pinza portabrocas pierde agarre después de unas horas?
R: Las causas habituales son un cono contaminado, una tuerca estirada o desgastada, una pinza desgastada más allá de su rango elástico, o crecimiento térmico en una estación motorizada. Inspeccione el cono en busca de fretting, verifique la condición de la rosca de la tuerca y confirme que la pinza no se esté usando fuera de su rango de orificio declarado. Las pinzas selladas ayudan donde hay virutas y refrigerante.
P: ¿Son las pinzas TG mejores que las ER para fresado en torreta?
R: Las pinzas TG100 y TG150 generalmente proporcionan mayor agarre y rigidez que las ER en un orificio comparable, lo que se adapta al fresado más pesado en torreta. Las ER siguen siendo más ampliamente soportadas y más baratas de reemplazar. Si su torreta ya usa TG, quédese con TG; si está especificando herramientas nuevas, elija en función del requisito de agarre en lugar de solo la disponibilidad.
Recursos Relacionados
- Acerca de BQUQ y nuestra fábrica en Dongguan: /about/
- Pinzas portabrocas para portaherramientas y cuerpos ER estándar: /tool-holder-collet-chucks/
- Pinzas para torno automático para máquinas suizas y de levas: /auto-lathe-collets/
- Portabrocas de potencia para husillos principales tipo suizo: /power-chucks-swiss/
- Tendencias de la industria en sujeción de precisión: /industry-dynamics/
- Artículos técnicos y guías de ingeniería: /bquq-blog/
- Preguntas frecuentes: /faq/
- Estudios de caso y notas de aplicación: /case/
- Contacte al equipo de ingeniería: /contact/
Autoría del Equipo de Ingeniería de BQUQ. BQUQ (Dongguan) realiza mecanizado CNC (±0.005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una fábrica ISO9001. Origen directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


