
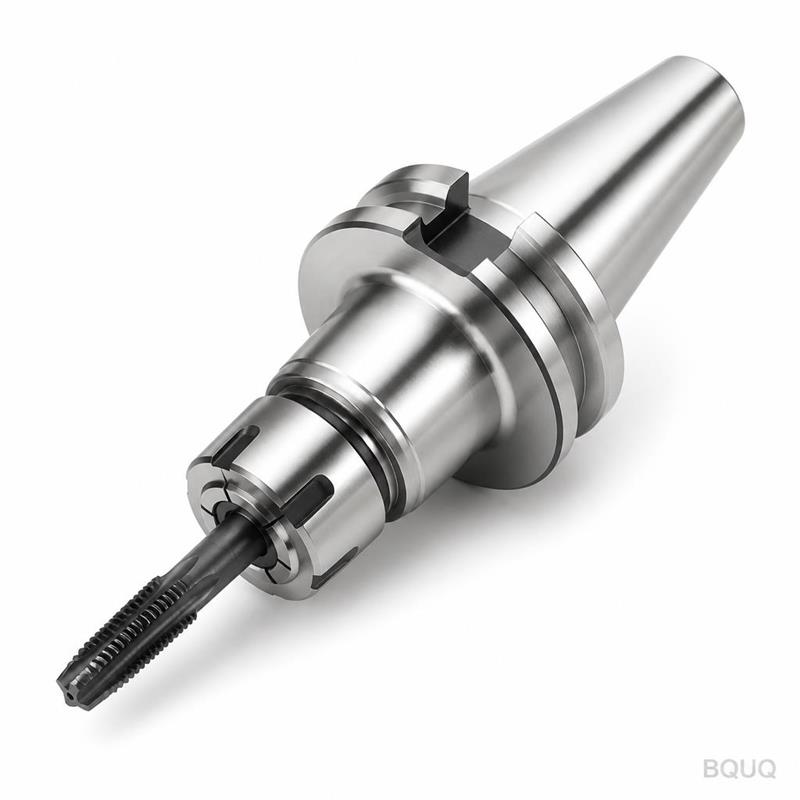
Sujeción para torneado duro: rigidez y excentricidad
Respuesta breve: Para el torneado duro de aceros de 45–65 HRC, la sujeción debe proporcionar una excentricidad total indicada (TIR) de 0,005 mm o mejor en el diámetro de agarre y una rigidez radial lo suficientemente alta como para que las fuerzas de corte nunca descarguen las mordazas. Un portapinzas de precisión con una TIR de 0,003–0,005 mm y contacto completo de 360° normalmente supera a un plato de garras de 3 mordazas en este caso, porque el contacto lineal en tres puntos permite que el chatter de piezas duras comience antes. En la práctica, los talleres que cortan acero para rodamientos endurecido mantienen una tolerancia de diámetro de 0,01–0,02 mm y Ra 0,4 µm con sujeción por pinzas, mientras que la misma pieza en un plato de 3 mordazas desgastado se desvía más allá de 0,03 mm y muestra marcas de chatter en unas pocas docenas de piezas.
¿Por qué el torneado duro castiga la sujeción débil?
El torneado duro reemplaza el rectificado en piezas por encima de aproximadamente 45 HRC. El atractivo es obvio: una sola configuración, sin muela abrasiva, sin eliminación de refrigerante y tiempos de ciclo a menudo un 30–50% más cortos que una ruta de rectificado y bruñido. La penalización es que la mecánica de corte cambia.
Cuando se tornea acero endurecido con una plaquita de CBN o cerámica, la viruta se forma en una zona estrecha de alta presión. Las fuerzas de corte específicas son varias veces más altas que en el 1045 recocido, y la herramienta empuja hacia atrás la pieza de trabajo con una fuerza que se repite cada revolución. Si la pieza de trabajo puede moverse radialmente incluso 2–3 µm bajo esa carga, la herramienta sigue la deflexión. El resultado no es un error suave, sino una superficie lobulada y ondulada que aparece en un trazado de redondez y suena como un gruñido tenue.
Tres modos de fallo se remontan a la sujeción:
- Chatter. El bucle pieza de trabajo–dispositivo–husillo tiene una frecuencia natural. Una rigidez de sujeción baja reduce esa frecuencia al rango excitado por la fuerza de corte interrumpida o periódica, y la pieza comienza a vibrar.
- Conicidad y boca de campana. Si las mordazas o la pinza permiten que el extremo libre se aleje, la pieza se tornea cónica aunque la trayectoria de la herramienta sea recta.
- Deriva de tamaño. Un soporte radial deficiente permite que la pieza se desplace ligeramente entre pasadas de desbaste y acabado, por lo que el diámetro acabado varía dentro del lote.
El torneado duro no perdona ninguno de estos, porque no se puede aderezar la muela ni eliminar el error con chispas. La sujeción debe ser correcta antes del primer corte.
¿Qué excentricidad se puede mantener realmente?
La excentricidad es la suma de todos los errores en la pila, y el torneado duro los expone todos. La tabla a continuación muestra las contribuciones típicas de TIR medidas en la pieza de trabajo, basadas en la práctica estándar de taller con equipos bien mantenidos.
| Fuente de error | Contribución típica a la TIR de la pieza | Notas |
|---|---|---|
| Excentricidad del husillo | 0,001–0,003 mm | Medir con una barra de prueba, no con un plato |
| Excentricidad del cuerpo del plato/pinza | 0,002–0,005 mm | Se degrada con el desgaste y las virutas |
| Error de agarre de la pinza o mordaza | 0,002–0,008 mm | Término dominante en la mayoría de las configuraciones |
| Variación del diámetro exterior de la pieza | 0,002–0,010 mm | La tolerancia del material en barra importa |
| Crecimiento térmico durante el ciclo | 0,002–0,005 mm | Crece durante las primeras 20–30 piezas |
Sumando esos en el peor caso, ya se está en 0,02 mm antes de que la herramienta toque la pieza. Por eso los talleres de torneado duro persiguen primero el elemento de agarre: es la palanca individual más grande y la más barata de reemplazar.
Un objetivo realista para el torneado duro de producción es 0,005 mm de TIR o mejor en el agarre, lo que deja suficiente presupuesto para los efectos del husillo y térmicos para mantener la pieza terminada dentro de 0,01–0,015 mm. Si su proceso necesita 0,005 mm total en el diámetro acabado, necesita el agarre a 0,003 mm y un entorno térmicamente estable.
Portapinzas vs plato de 3 mordazas vs plato de 6 mordazas
| Criterio | Portapinzas de precisión | Plato de 3 mordazas | Plato de 6 mordazas |
|---|---|---|---|
| Geometría de contacto | 360° completo | 3 contactos lineales | 6 contactos lineales |
| TIR de agarre típica | 0,003–0,005 mm | 0,02–0,05 mm | 0,01–0,02 mm |
| Rigidez radial | Alta, simétrica | Moderada | Alta |
| Distorsión de pared delgada | Baja | Alta | Moderada |
| Tiempo de cambio | Segundos (cambio de pinza) | Minutos (rectificado de mordazas) | Minutos |
| Mejor opción para torneado duro | Sí, piezas pequeñas a medianas | Solo para trabajo ligero | Piezas de mayor diámetro |
La pinza gana en el torneado duro por una razón estructural: una pinza correctamente asentada se cierra uniformemente alrededor de toda la circunferencia, por lo que la fuerza de sujeción está equilibrada y la pieza no puede ovalarse ni desplazarse. Un plato de 3 mordazas aplica fuerza en tres puntos, y en una pieza endurecida de baja ductilidad esos puntos se convierten en concentradores de tensión que aparecen como lobulación en un trazado de redondez.
Para diámetros mayores donde una pinza no es práctica, un plato de 6 mordazas es el compromiso: más puntos de contacto, menos distorsión, pero aún sin el soporte de círculo completo de una pinza.
¿Cuánta fuerza de sujeción es suficiente y cuánta es demasiada?
El torneado duro necesita suficiente agarre para resistir la fuerza de corte tangencial, pero el acero endurecido casi no tiene capacidad de ceder localmente. Si se sobre-sujeta un anillo de 60 HRC, no se verá el daño hasta que recupere su forma y el diámetro quede fuera de tolerancia.
Un enfoque práctico es trabajar hacia atrás desde la fuerza de corte. Para una pasada típica de torneado duro con 0,2 mm de profundidad de corte y 0,1 mm/rev de avance en acero de 55 HRC, la fuerza tangencial suele estar en el rango de 200–600 N dependiendo de la geometría de la plaquita y la preparación del filo. La fricción disponible en el agarre es la fuerza de sujeción multiplicada por el coeficiente de fricción efectivo, típicamente 0,1–0,15 para superficies endurecidas y rectificadas.
Eso significa que una pieza de 50 mm de diámetro puede necesitar 8–15 kN de fuerza de sujeción para mantenerse en su lugar con un factor de seguridad razonable. Un portapinzas de precisión en buen estado lo entrega cómodamente. El riesgo no es muy poca fuerza en una pinza bien dimensionada, sino demasiada fuerza en una pared delgada o una superficie ya acabada.
Dos reglas te mantienen fuera de problemas:
1. Dimensione la pinza para la barra real, no para la nominal. Una pinza de 25 mm en material de 24,95 mm agarra solo en la nariz y pierde la mayor parte de su rigidez.
2. Sujete sobre una superficie que será mecanizada, o sobre una zona de agarre dedicada. Nunca sujete sobre una cara de sellado acabada y endurecida.
¿De dónde viene realmente la excentricidad en una configuración de pinza?
La mayor parte de la "excentricidad de la pinza" no es la pinza. Es una de cinco cosas, en orden aproximado de frecuencia:
- Suciedad o virutas en el cono. Una sola viruta de 10 µm bajo la nariz de la pinza inclina todo el conjunto. Esta es la causa número uno de picos repentinos de excentricidad en producción.
- Pinza desgastada o con boca de campana. Después de miles de ciclos, el diámetro interior se desgasta de manera desigual, especialmente en el lado que enfrenta el corte.
- Cono del plato dañado. El fretting y la corrosión en el cono interno del plato se transfieren directamente a la pinza.
- Par de apriete incorrecto de la tuerca. Un par insuficiente deja la pinza sin asentar completamente; un par excesivo distorsiona la nariz. Siga la cifra de par del fabricante del plato.
- Variación del material en barra. Si la barra es ovalada o tiene una costura, la pinza agarra los puntos altos y la pieza se descentra.
Aquí es donde los calibres de inspección de pinzas se ganan su lugar en una celda de torneado duro. Verificar la TIR del diámetro interior de la pinza y el contacto del cono de manera programada detecta el desgaste antes de que se convierta en chatarra. Para una visión más amplia de cómo interactúan el amortiguamiento y la calidad del agarre, consulte amortiguamiento de vibraciones de pinzas.
Una secuencia simple de auditoría de excentricidad
1. Indique la nariz del husillo con una barra de prueba. Regístrelo.
2. Instale el plato, indique el cono del plato. Reste la cifra del husillo.
3. Instale un pasador maestro en buen estado en una pinza nueva. Indique a 10 mm de la nariz.
4. Repita con la pinza de producción. La diferencia es el desgaste de su pinza.
5. Repita con la barra de producción. La diferencia es la variación del material.
Cualquier paso que agregue más de 0,003 mm merece atención antes de tocar los parámetros de corte.
Rigidez: la parte del problema que la excentricidad no cubre
La excentricidad es una medición estática. La rigidez es dinámica, y el torneado duro es un proceso dinámico. Una configuración puede indicar 0,002 mm en reposo y aún así vibrar a 3000 rpm.
La cadena de rigidez va desde el rodamiento del husillo → cuerpo del plato → pinza → pieza de trabajo → voladizo. El voladizo de la pieza de trabajo suele ser el eslabón más débil y el que más a menudo se ignora. Como regla general, mantenga la longitud no soportada por debajo de 2× el diámetro de agarre para torneado duro. Más allá de eso, use un contrapunto o una luneta, o acepte una profundidad de corte más ligera.
Otras palancas de rigidez:
- Acorte el voladizo del portapinzas. Un plato montado en una barra de extensión larga se comporta como un voladizo. Use el adaptador más corto que alcance la pieza.
- Empareje la serie de pinzas con la carga. Las pinzas ER son convenientes pero su rango de agarre y rigidez se adaptan a trabajos más ligeros. Para torneado duro, una pinza de torno dedicada o un plato de potencia con mordazas endurecidas y rectificadas sujeta mejor.
- Mantenga la tuerca limpia y correctamente apretada. La tuerca es parte de la trayectoria de carga.
- Balancee el conjunto. A 4000 rpm, un plato desbalanceado agrega una fuerza radial giratoria que la pieza percibe como excentricidad.
Para piezas endurecidas de pequeño diámetro — pasadores, bujes, componentes de relojería — el problema de rigidez se vuelve más difícil porque la pieza misma es flexible. Pinzas para diámetros pequeños cubre los compromisos geométricos con más detalle.
Elegir la sujeción correcta para su celda de torneado duro
No hay una respuesta única, pero el árbol de decisión es corto.
| Característica de la pieza | Sujeción recomendada | Por qué |
|---|---|---|
| Diámetro exterior < 30 mm, TIR ajustada | Portapinzas de precisión (pinza de torno o de torno automático) | Agarre de círculo completo, cambio rápido |
| Diámetro exterior 30–80 mm, pared delgada | Portapinzas o plato de 6 mordazas | Distribuye la fuerza de sujeción |
| Diámetro exterior > 80 mm, cortes pesados | Plato de potencia con mordazas superiores rectificadas | Mayor fuerza de sujeción, mayor diámetro interior |
| Voladizo largo, L/D > 3 | Portapinzas + contrapunto o luneta | Controla la deflexión |
| Piezas pequeñas de alto volumen | Pinza de torno automático con cambio rápido | Tiempo de ciclo y repetibilidad |
| Torneado duro tipo suizo | Casquillo guía + pinza | Soporte en el plano de corte |
Para trabajo tipo suizo y de cabezal deslizante, el casquillo guía es efectivamente la mitad delantera del sistema de sujeción, y su condición importa tanto como la pinza detrás de él. BQUQ suministra pinzas para torno automático y platos de potencia para máquinas suizas fabricados con la misma clase de tolerancia, para que el soporte delantero y trasero permanezcan emparejados.
Si está ejecutando un torno CNC convencional y necesita tanto calidad de agarre como precisión del lado de la herramienta, los portapinzas para portaherramientas cubren el lado giratorio del mismo problema.
Emparejar el tipo de pinza con la operación
- Torneado duro de un diámetro exterior acabado: use una pinza de precisión endurecida y rectificada con un diámetro interior ajustado a la barra dentro de 0,01 mm.
- Torneado duro con cortes interrumpidos: priorice el espesor de pared y el contacto del cono sobre el rango de agarre.
- Trabajo de segunda operación en piezas endurecidas: un portapinzas de cambio rápido reduce el tiempo de configuración sin sacrificar la TIR.
- Superficies de agarre roscadas o estriadas: use una forma de diámetro interior que coincida con la característica, o una pinza de mordazas blandas dedicada.
La disciplina del proceso importa tanto como el hardware
Incluso un portapinzas perfecto se desviará si el proceso a su alrededor es flojo.
- Limpie el cono en cada cambio. Un cepillo para virutas y una pasada toman diez segundos y previenen la mayoría de los picos de excentricidad.
- Apriete la tuerca según especificación, con una llave dinamométrica. Apretar a mano no es una especificación.
- Caliente la máquina. Ejecute 20–30 minutos de ciclos en seco antes de medir la primera pieza.
- Mida en el agarre y en el diámetro acabado. La diferencia le dice si el error es de sujeción o relacionado con la herramienta.
- Rastree la vida de la pinza por conteo de piezas, no por calendario. Reemplace según un programa derivado de su propia auditoría de excentricidad.
Preguntas frecuentes
P: ¿Puedo tornear duro con un plato de 3 mordazas estándar?
R: Solo para trabajo ligero en piezas grandes y rígidas. Un plato de 3 mordazas típicamente mantiene 0,02–0,05 mm de TIR y agarra en tres puntos, lo que promueve lobulación y chatter en acero endurecido. Si debe usar uno, rectifique las mordazas superiores en su lugar en el diámetro de sujeción y mantenga la profundidad de corte ligera. Para cualquier cosa que requiera mejor que 0,02 mm, cambie a un portapinzas.
P: ¿Qué TIR debo especificar para un portapinzas de torneado duro?
R: Especifique 0,005 mm o mejor en la pieza de trabajo, lo que generalmente significa una combinación de plato y pinza clasificada en 0,003–0,005 mm. Recuerde que la excentricidad del husillo y la variación del material en barra se suman a esa cifra. Si la tolerancia de su pieza terminada es de 0,01 mm, apuntar a 0,003 mm en el agarre deja un margen sensato para la deriva térmica y el desgaste de la herramienta.
P: ¿Con qué frecuencia se deben reemplazar las pinzas en torneado duro?
R: Depende del conteo de ciclos y la dureza de la pieza. En producción continua de torneado duro, muchos talleres inspeccionan las pinzas cada 5.000–10.000 ciclos y las reemplazan cuando la TIR del diámetro interior supera aproximadamente 0,008 mm. Las pinzas endurecidas, rectificadas y templadas mantienen su geometría por más tiempo que las estándar. Rastree con una auditoría de excentricidad en lugar de un intervalo de calendario fijo.
P: ¿Afecta el refrigerante a la sujeción en torneado duro?
R: Afecta más la estabilidad térmica que el agarre. El torneado duro a menudo se ejecuta en seco o con lubricación mínima, lo que significa que la pieza y el dispositivo se calientan y crecen. Ese crecimiento térmico aparece como una deriva lenta de tamaño durante las primeras 20–30 piezas. Controlar el entorno térmico — ciclos de calentamiento, tiempos de ciclo consistentes y temperatura de refrigerante estable donde se use — hace más por el control de tamaño que cambiar el plato.
P: ¿Es un portapinzas lo suficientemente rígido para cortes interrumpidos en acero endurecido?
R: Generalmente sí, si la pinza está completamente asentada y el voladizo de la pieza es corto. Los cortes interrumpidos imponen cargas de impacto, así que priorice una pinza de pared gruesa con buen contacto de cono sobre un rango de agarre amplio. Mantenga la longitud no soportada por debajo de aproximadamente 2× el diámetro de agarre, reduzca ligeramente el avance por revolución y considere un grado de plaquita más tenaz. Si aún aparece chatter, el voladizo suele ser la causa, no la pinza.
Recursos relacionados
- Acerca de BQUQ y nuestra huella de fabricación en Dongguan: /about/
- Pinzas para torno automático y sujeción de precisión: /auto-lathe-collets/
- Platos de potencia para máquinas tipo suizo: /power-chucks-swiss/
- Portapinzas para portaherramientas para tornos CNC: /tool-holder-collet-chucks/
- Tendencias de la industria en mecanizado de precisión: /industry-dynamics/
- Artículos técnicos y guías de ingeniería: /bquq-blog/
- Preguntas frecuentes: /faq/
- Estudios de caso: /case/
- Contacte a nuestro equipo de ingeniería: /contact/
Autorizado por el equipo de ingeniería de BQUQ. BQUQ (Dongguan) ejecuta mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una sola fábrica ISO9001. Abastecimiento directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


