
Pinzas para trabajo de diámetro pequeño: por debajo de 1 mm
Respuesta breve: Por debajo de 1 mm, la pinza ya no es solo un soporte: es el sistema de precisión. Utilice una pinza de precisión ER11 o ER8 (o una pinza tipo suizo con un casquillo guía a juego) con una excentricidad total indicada inferior a 0,005 mm, una tolerancia del diámetro interior ajustada a la barra con un margen de 0,01 mm y una presión de sujeción lo suficientemente baja como para evitar aplastar paredes delgadas. Por debajo de 0,5 mm, espere trabajar con una profundidad de corte reducida, una velocidad del husillo más alta y un sistema de refrigerante o soplado de aire para evacuar las virutas. BQUQ mecaniza características por debajo de 1 mm a diario en cuatro líneas de producción en una fábrica de Dongguan, con cotización en 12 horas laborables.
¿Por qué el trabajo de diámetro pequeño falla en la pinza y no en la herramienta?
La mayoría de los problemas de torneado y fresado por debajo de 1 mm se remontan a la interfaz entre la pieza y la pinza, no al filo de corte. A 0,8 mm de diámetro, un error de excentricidad de 0,02 mm es el 2,5 % del diámetro. A 0,3 mm, el mismo error es casi el 7 %. La herramienta ya no corta un cilindro: corta un cono, luego un lóbulo y luego una pieza rota.
Hay tres modos de fallo específicos del trabajo de diámetro pequeño:
- Aplastamiento. Una pinza dimensionada para 1,0 mm que sujeta un pasador de 0,8 mm cierra sobre dos o tres puntos en lugar de toda la circunferencia. Las paredes delgadas se colapsan o el pasador se cizalla.
- Deslizamiento y extracción. Las pinzas poco apretadas permiten que la barra se desplace durante el taladrado por pasos o el tronzado. La longitud de la pieza se desvía y la dimensión final es incorrecta cuando se detecta.
- Giro y chatter. Una pinza con mala concentricidad permite que una fresa o broca pequeña se desvíe. A 0,5 mm, la desviación de la herramienta suele ser mayor que la propia carga de viruta.
La solución no es un mandril más grande. Es un sistema de pinza cuyo diámetro interior, cono y tuerca estén dimensionados para el diámetro que realmente se está sujetando.
¿Qué tamaños de pinza cubren realmente por debajo de 1 mm?
Las pinzas ER estándar se fabrican con rangos de colapso de 0,5 mm o 1 mm, lo que significa que una pinza ER11 marcada como "1,0 mm" puede sujetar aproximadamente 0,5–1,0 mm si es una verdadera pinza de resorte con alivio ranurado. Ese rango es demasiado amplio para trabajo de precisión por debajo de 1 mm. Se necesita una pinza cuyo diámetro interior nominal esté dentro de 0,01 mm de la barra.
| Familia de pinzas | Rango de diámetro interior típico | Mejor uso por debajo de 1 mm | Notas |
|---|---|---|---|
| ER8 | 0,5–5 mm | Fresas y brocas de 0,5–1,0 mm | La ER común más pequeña; baja fuerza de sujeción |
| ER11 | 0,5–7 mm | Barra y herramientas de 0,6–1,0 mm | Ampliamente disponible; buen equilibrio entre tamaño y agarre |
| ER16 | 1–10 mm | 1,0 mm y superior | Excesiva por debajo de 1 mm, pero estable |
| 5C | 0,5–26 mm (según diámetro interior) | 0,5–1,0 mm con diámetro interior dedicado | Rígida; requiere una pinza dedicada por tamaño |
| Pinza tipo suizo | 0,5–10 mm | Barra de 0,5–1,0 mm en cabezal deslizante | Debe emparejarse con un casquillo guía a juego |
| TG100 / TG150 | 0,5–10 mm | Broca pequeña en husillos de fresado | Mayor fuerza de agarre que ER del mismo tamaño |
La regla práctica: por debajo de 1 mm, compre una pinza con un diámetro interior dedicado, no un rango de colapso. Una pinza dedicada de 0,8 mm sujeta una barra de 0,8 mm con una fracción de la excentricidad de una pinza de resorte de 0,5–1,0 mm.
Para máquinas tipo suizo, el casquillo guía y la pinza deben ser un conjunto a juego. Mezclar marcas o estados de desgaste entre ambos introduce una acumulación de excentricidad que ningún ajuste de herramienta corregirá.
¿Qué tan ajustada debe ser la excentricidad para piezas de menos de 1 mm?
La excentricidad total indicada (TIR) en la cara de la pinza es el único número que decide si una pieza de 0,6 mm sale redonda. La tabla siguiente ofrece objetivos de trabajo, no garantías: la máquina, el husillo y el material modifican el resultado.
| Diámetro de la pieza | TIR objetivo en la cara de la pinza | Desajuste aceptable del diámetro interior | Consecuencia práctica si se supera |
|---|---|---|---|
| 1,0 mm | ≤ 0,010 mm | ±0,01 mm | Cono visible, acabado deficiente |
| 0,8 mm | ≤ 0,008 mm | ±0,01 mm | Ovalidad, desviación de la broca |
| 0,5 mm | ≤ 0,005 mm | ±0,005 mm | Rotura en la entrada, chatter |
| 0,3 mm | ≤ 0,003 mm | ±0,005 mm | No viable en ER estándar; usar casquillo guía suizo |
Estos son valores típicos para una configuración limpia y bien mantenida. Una pinza desgastada, una tuerca rayada o virutas en el cono añadirán 0,01–0,03 mm al instante. Por eso el trabajo por debajo de 1 mm exige un diámetro interior de pinza limpio antes de cada ejecución, no cada turno.
BQUQ mantiene ±0,005 mm en trabajos de mecanizado CNC, y para características submilimétricas esa tolerancia se logra mediante la selección de pinzas y la disciplina de inspección, no solo con la máquina.
¿Qué tipo de pinza se adapta a cada proceso de piezas pequeñas?
La pinza correcta depende de si se sujeta la pieza o la herramienta.
Sujeción de la pieza (barra o pieza en bruto)
- Pinza tipo suizo + casquillo guía. El estándar para barras de menos de 1 mm. La barra se soporta a micras de la zona de corte, por lo que la desviación es mínima. Requiere pinza y casquillo a juego, y la rectitud de la barra importa más que la tolerancia del diámetro.
- Pinza 5C con diámetro interior dedicado. Buena para pasadores cortos y rígidos de menos de 1 mm en un torno convencional. Menos soporte que suizo, pero más sencilla de configurar.
- Pinza para torno automático (tipo 15, tipo 25). Se utiliza en tornos de levas y automáticos para pasadores pequeños de alto volumen. Hay disponibles diámetros interiores de hasta 0,5 mm. Consulte la gama de pinzas para torno automático para la serie estándar.
Sujeción de la herramienta (broca, fresa, escariador)
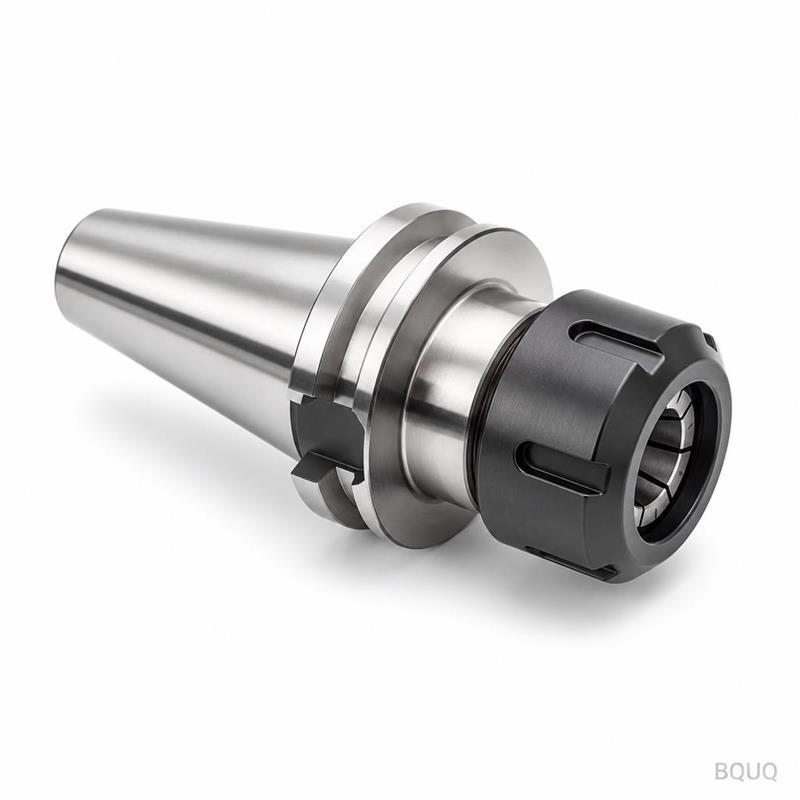
- Portapinzas ER11 o ER8. La opción predeterminada para microfresas. Mantenga la tuerca limpia y aplique el par según especificaciones: un par excesivo deforma la pinza y añade excentricidad.
- Pinza TG100. Mayor agarre para brocas pequeñas donde existe riesgo de extracción.
- Portaherramientas hidráulico o de contracción. La mejor excentricidad disponible, pero limitado a tamaños de mango superiores a aproximadamente 3 mm. No aplicable por debajo de 1 mm en la mayoría de los talleres.
Para microfresado en un centro de mecanizado, un portapinzas portaherramientas equilibrado con una pinza ER11 o ER8 es la elección práctica. El equilibrio importa más a medida que la velocidad del husillo supera las 20.000 rpm.
¿Qué presión de sujeción es segura por debajo de 1 mm?
La presión de sujeción es donde fallan la mayoría de las configuraciones por debajo de 1 mm. Una pinza que sujeta cómodamente una barra de 12 mm aplastará un tubo de pared delgada de 0,8 mm con el mismo par.
Directrices que se cumplen en la práctica:
- Tubos y casquillos de pared delgada por debajo de 1 mm: reduzca la fuerza de sujeción al mínimo que evite el deslizamiento. Utilice una pinza de diámetro interior dedicado, no una de colapso, para que la carga se reparta por la circunferencia.
- Pasadores macizos y barras: el par estándar suele ser suficiente, pero compruebe si hay marcas después de la primera pieza. Si aparecen caras planas, la pinza es demasiado grande o está demasiado apretada.
- Materiales frágiles (plásticos con fibra de vidrio, algunas cerámicas): utilice un adaptador de mordaza blanda o funda partida dentro de la pinza. La funda distribuye la carga y evita el contacto puntual.
- Casquillo guía suizo: ajústelo a un ligero ajuste deslizante sobre la barra. Demasiado apretado y la barra se agarrota; demasiado flojo y la barra oscila.
Si trabaja con materiales blandos o delgados, el enfoque en sujeción con pinza para materiales blandos se aplica directamente: la misma lógica se reduce a menos de 1 mm.
¿Cómo configurar un trabajo de menos de 1 mm sin desechar las primeras diez piezas?
La disciplina de configuración importa más que cualquier componente individual. Una secuencia repetible:
1. Limpie el cono y el diámetro interior de la pinza. Limpie con un paño sin pelusa y revise con aumento. Una sola viruta a 0,5 mm es un error de diámetro del 1 %.
2. Mida la barra. Confirme el diámetro en tres puntos a lo largo de la longitud. La tolerancia de la barra suele ser más amplia que la tolerancia del diámetro interior de la pinza.
3. Asiente la pinza en la tuerca antes de insertar la barra. Las pinzas ER deben encajar en el anillo excéntrico de la tuerca; insertar la barra primero deforma la pinza.
4. Aplique el par según las especificaciones del fabricante del portaherramientas. No más. El par excesivo es la causa más común de excentricidad por debajo de 1 mm.
5. Mida la barra, no la pinza. Mida la TIR en la barra a 5–10 mm de la cara de la pinza.
6. Ejecute una pieza e inspeccione antes de comprometerse. Mida diámetro, redondez y longitud. Ajuste la presión o la velocidad antes de ejecutar el lote.
7. Vuelva a comprobar después de 20 piezas. La deriva térmica y la acumulación de virutas cambian la excentricidad durante una ejecución.
Esta secuencia es la misma que se utiliza para trabajos de torneado médico, donde las características submilimétricas y los bordes sin rebabas son rutinarios.
¿Qué hay de la velocidad, el avance y el control de virutas?
Por debajo de 1 mm, el control de virutas es un riesgo mayor que el desgaste de la herramienta. Las virutas que se barrerían a 10 mm de diámetro se enrollarán, recortarán y romperán una herramienta de 0,5 mm.
Puntos de partida típicos para torneado y fresado por debajo de 1 mm (indicativos, no prescriptivos):
- Velocidad del husillo: alta, a menudo 8.000–24.000 rpm para microfresado, y los tornos suizos suelen funcionar con alimentación de barra a varios miles de rpm.
- Profundidad de corte: compromiso radial del 2–5 % del diámetro de la herramienta para microfresas.
- Avance por diente: 0,002–0,01 mm para herramientas de menos de 1 mm.
- Refrigerante: alta presión o soplado de aire para evacuar virutas. El refrigerante a chorro puede empujar las virutas de nuevo al corte a esta escala.
- Taladrado por pasos: pasos cortos con retroceso completo para limpiar las ranuras.
La guía de números estándar de pinzas es útil cuando necesita emparejar una pinza con un husillo de máquina o mango de herramienta específico antes de empezar a cortar.
¿Cuándo debería pasar a una configuración tipo suizo?
Si su pieza tiene menos de 1 mm de diámetro y más de aproximadamente 3 veces el diámetro, una máquina tipo suizo con una pinza y un casquillo guía a juego suele ser la única ruta fiable. El casquillo guía soporta la barra en el corte, por lo que la desviación se mantiene dentro de tolerancia incluso con relaciones longitud-diámetro largas.
Para pasadores de menos de 1 mm de alto volumen, la decisión es tanto económica como técnica: las herramientas tipo suizo cuestan más por adelantado pero mantienen mejor la tolerancia y el tiempo de ciclo que un torno convencional con pinza 5C. BQUQ utiliza ambos enfoques, y la elección se hace por pieza, no por cliente.
Si también sujeta piezas pequeñas en un mandril de potencia para operaciones secundarias, la gama de mandriles de potencia y sujeción suiza cubre las opciones que se combinan con un proceso primario de menos de 1 mm.
Preguntas frecuentes
P: ¿Puede una pinza ER11 estándar sujetar con precisión una barra de 0,5 mm?
R: Sí, pero solo si es una pinza de diámetro interior dedicado de 0,5 mm, no un tipo de colapso de 0,5–1,0 mm. Los diámetros interiores dedicados mantienen la excentricidad por debajo de 0,005 mm cuando están limpios y con el par correcto. Las pinzas de colapso de ese tamaño introducen 0,01–0,02 mm de error, lo que es demasiado para una pieza de 0,5 mm.
P: ¿Cuál es el diámetro más pequeño que una pinza puede sujetar de forma fiable?
R: El trabajo de producción es práctico hasta aproximadamente 0,3 mm con una pinza tipo suizo y un casquillo guía a juego. Por debajo de eso, la propia barra se vuelve difícil de alimentar y enderezar, y el daño por manipulación domina. La mayoría de los talleres marcan el límite en 0,5 mm para pinzas convencionales y 0,3 mm para suizo.
P: ¿Cómo evito que una pieza de menos de 1 mm resbale en la pinza?
R: Primero, empareje el diámetro interior con la barra dentro de 0,01 mm. Segundo, aplique el par según las especificaciones del portaherramientas: un par insuficiente es la causa habitual. Tercero, compruebe si hay aceite o virutas en la barra y en el diámetro interior de la pinza. Si el deslizamiento continúa, pase a una pinza de mayor agarre como la TG100 o una pinza suiza dedicada en lugar de aumentar el par.
P: ¿Importa el material de la pinza para trabajos de diámetro pequeño?
R: Sí. El acero para resortes templado y revenido mantiene la tolerancia del diámetro interior durante más tiempo bajo sujeciones repetidas. Los diámetros interiores pulidos a espejo reducen la fricción y las marcas en materiales blandos. Para trabajos de menos de 1 mm, el desgaste del diámetro interior es el factor limitante, por lo que una pinza templada de calidad supera a una blanda por un amplio margen.
P: ¿Puede BQUQ cotizar rápidamente trabajos de pinzas de menos de 1 mm?
R: Sí. BQUQ cotiza en 12 horas laborables, con MOQ flexible para prototipos y piezas de menos de 1 mm de bajo volumen. Envíe planos, material y cantidad objetivo a sc@bquq.com o WhatsApp +86 13713157787. Cuatro líneas de producción en una fábrica de Dongguan cubren mecanizado CNC, estampado, muelles y disipadores de calor bajo un mismo sistema ISO9001.
Recursos relacionados
- Acerca de BQUQ y nuestra fábrica de Dongguan: /about/
- Serie de pinzas para torno automático y opciones de diámetro interior: /auto-lathe-collets/
- Mandriles de potencia y sujeción suiza: /power-chucks-swiss/
- Portapinzas para microfresado: /tool-holder-collet-chucks/
- Tendencias de la industria en fabricación de precisión: /industry-dynamics/
- Artículos técnicos sobre pinzas y sujeción: /bquq-blog/
- Casos de estudio y contacto: /case/ | /contact/
Autor: Equipo de Ingeniería de BQUQ. BQUQ (Dongguan) realiza mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una fábrica ISO9001. Suministro directo desde Dongguan, China: cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


