
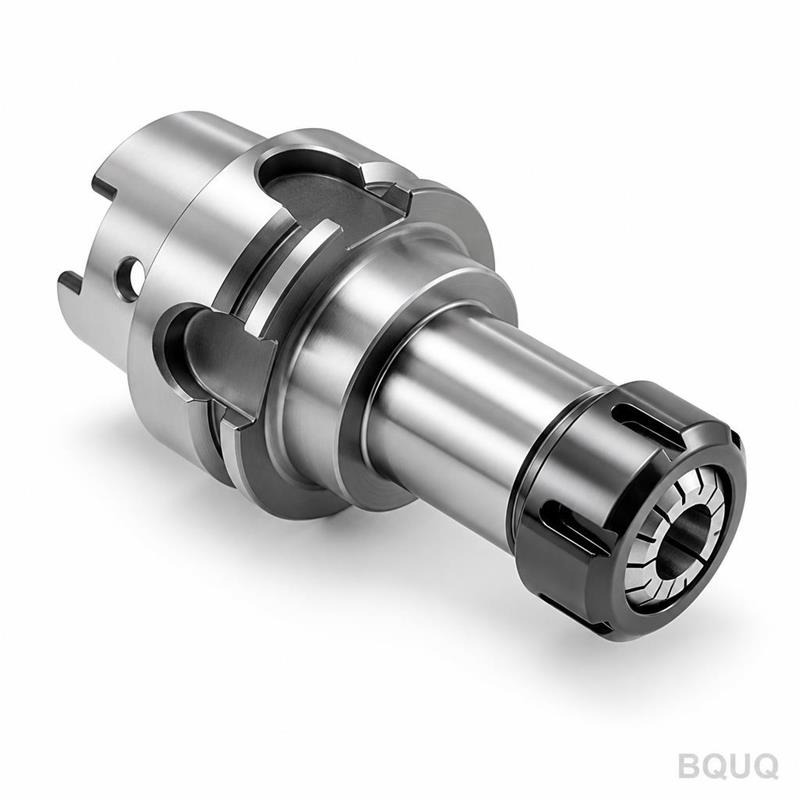
Grados de precisión de pinzas: AA, A y estándar explicados
Respuesta breve: Los grados de precisión de las pinzas describen cuánta excentricidad (TIR) se permite que tenga la pinza cuando es nueva. Según DIN 6499, una pinza ER estándar normalmente se mantiene en aproximadamente 0,015 mm de TIR, un grado "A" en unos 0,010 mm, y un grado "AA" en aproximadamente 0,005 mm o más ajustado. El grado es una clase de tolerancia de fabricación, no una promesa de rendimiento: solo se cumple cuando la pinza, la tuerca, el cono del portaherramientas y el husillo están todos limpios, apretados y concéntricos. Compre AA cuando la tolerancia de su característica sea inferior a aproximadamente ±0,02 mm o cuando la vida útil de la herramienta esté dominada por la excentricidad. Compre grado estándar para taladrado, desbaste y trabajos generales donde una excentricidad de 0,01-0,02 mm se absorbe aguas abajo.
¿Qué mide realmente el "grado de precisión de la pinza"?
Un grado de precisión de pinza es una especificación de excentricidad radial del agujero de la pinza con respecto a su cono, medida sobre un mandril de prueba certificado a una distancia definida desde la cara de la pinza. Es un número estático, nuevo de fábrica.
Conviene separar tres cosas, porque los compradores a menudo las confunden:
- Excentricidad de la pinza (TIR) — el grado. Se mide solo en la pinza, en un portaherramientas maestro, a una longitud de calibre declarada.
- Excentricidad del conjunto — lo que realmente se obtiene en el husillo, incluyendo el cono del portaherramientas, la tuerca y la fuerza de apriete. Siempre es mayor que el grado de la pinza.
- Repetibilidad — la consistencia con la que la pinza se reasienta en la misma posición tras un cambio de herramienta. Esto no lo cubre el grado en absoluto, pero impulsa el mecanizado desatendido.
En la práctica, una pinza AA de 0,005 mm en un portaherramientas desgastado con una tuerca rayada puede entregar fácilmente 0,03 mm en la punta de la herramienta. El grado establece el suelo, no el techo.
Por qué el cono, no el agujero, es la referencia
El cono trasero de 8° (ER) o 16° (TG) de la pinza es la superficie que se asienta en el portaherramientas. Cualquier error allí se amplifica en la herramienta porque la pinza es un manguito flexible: el cono controla el eje y el agujero lo sigue. Por eso los límites de grado se especifican contra el cono, y por eso un cono abollado o desgastado destruye la precisión incluso si el agujero es perfecto.
La escala de grados: estándar, A, AA y más allá
Diferentes normas y fabricantes utilizan etiquetas ligeramente distintas. La tabla siguiente asigna la nomenclatura común a valores típicos de TIR para pinzas de estilo ER.
| Etiqueta de grado | Límite típico de TIR (nuevo) | Referencia estándar común | Uso típico |
|---|---|---|---|
| Estándar / "ordinario" | 0,015 mm (0,0006") | DIN 6499 / ISO 15488 base | Taladrado, roscado, desbaste, refrigerante a través |
| A (precisión) | 0,010 mm (0,0004") | DIN 6499 Clase 1 | Fresado general, escariado, semiacabado |
| AA (alta precisión) | 0,005 mm (0,0002") | DIN 6499 Clase 2 / "UP" | Fresado de acabado, fresas pequeñas, agujeros ajustados |
| Ultra / AAA (indicativo) | 0,003 mm o más ajustado | Específico del fabricante | Microherramientas, acabado espejo, verificación |
Dos advertencias. Primero, los números anteriores son valores típicos indicativos: confirme siempre con el certificado de inspección del proveedor, porque "AA" no es un término legalmente protegido. Segundo, algunos catálogos citan la excentricidad a 4×D (cuatro veces el diámetro de la herramienta) y otros en la cara de la pinza. Una cifra de 0,005 mm en la cara puede convertirse en 0,015 mm a 4×D. Compare lo comparable.
¿Cuesta mucho más un grado superior?
Sí, y de forma no lineal. Pasar de estándar a A suele ser un paso modesto. Pasar de A a AA normalmente implica ciclos de rectificado más ajustados, mayor frecuencia de reavivado de muela, lapeado adicional del agujero e inspección al 100% en lugar de por muestreo. Por eso las pinzas AA suelen costar 1,5-3× el grado estándar para el mismo tamaño. La prima es trabajo real, no una etiqueta.
¿Cuánta excentricidad puede tolerar realmente su proceso?
La excentricidad afecta a tres resultados: precisión dimensional, acabado superficial y vida útil de la herramienta. La relación es aproximadamente lineal para los dos primeros y más pronunciada para la vida útil de la herramienta.
| Aplicación | Tolerancia de la característica | Grado recomendado | Por qué |
|---|---|---|---|
| Taladrado pasante, agujeros de paso | ±0,10 mm | Estándar | La excentricidad desplaza ligeramente la posición del agujero; la broca se autocentra |
| Roscado | Clase 6H | Estándar o A | La excentricidad causa asimetría en los flancos de la rosca, rara vez fuera de tolerancia |
| Fresa de desbaste | ±0,10 mm | Estándar | Las cargas son altas; la excentricidad contribuye poco |
| Fresado de semiacabado | ±0,05 mm | A | Controla la conicidad de la pared y el equilibrio de carga de la fresa |
| Fresado de acabado, fresas pequeñas (<3 mm) | ±0,02 mm | AA | Las herramientas diminutas se rompen por flexión inducida por la excentricidad |
| Escariado, mandrinado, verificación | ±0,01 mm o más ajustado | AA | El tamaño del agujero sigue directamente el eje de la herramienta |
| Microtaladrado (<1 mm) | ±0,02 mm | AA | La excentricidad es la causa dominante de rotura |
Una regla práctica útil: mantenga la excentricidad del conjunto por debajo de aproximadamente el 10% de la tolerancia de la característica más pequeña que necesite mantener. Si debe mantener ±0,02 mm, apunte a menos de 0,002 mm en la herramienta, lo que en la práctica significa pinzas AA más un buen portaherramientas, no solo pinzas AA.
Para trabajos de diámetro pequeño específicamente, la coincidencia de tamaño entre herramienta y pinza importa tanto como el grado, lo cual se trata en nuestra guía de pinzas para herramientas de diámetro pequeño.
Dónde se destruye el grado: factores de montaje
El grado es una condición inicial. Cuatro factores de montaje suelen consumirlo.
1. Rango de agarre
Toda pinza ER tiene un rango de apriete de aproximadamente 1 mm (0,039"). Apretar una herramienta de 7,9 mm en una pinza de 8 mm está bien. Apretar una herramienta de 7,0 mm en una pinza de 8 mm fuerza una deflexión desigual de los segmentos y puede añadir 0,01-0,03 mm de excentricidad mientras deforma permanentemente la pinza. La mecánica completa está en nuestra guía del rango de agarre.
2. Tuerca y par de apriete
La tuerca convierte el tirón axial en apriete radial. Un par insuficiente significa que la herramienta no está completamente asentada y puede desplazarse bajo carga. Un par excesivo deforma la rosca de la tuerca y el cono de la pinza. Siga la cifra de par del fabricante del portaherramientas — típicamente 60-100 N·m para ER32 según el tipo de tuerca — y utilice una llave dinamométrica adecuada, no el tacto. Nuestro artículo sobre par de apriete de pinzas ER desglosa los números por tamaño.
3. Limpieza
Una sola viruta entre el cono de la pinza y el alojamiento del portaherramientas inclina la pinza. Una partícula de 20 µm puede producir 10-30 µm de excentricidad en la herramienta. Limpie cada cono, en cada cambio. Esta es la mejora de precisión más económica disponible.
4. Desgaste
Las pinzas son consumibles. Una vez que el agujero muestra pulido, fretting o una banda de desgaste visible, la excentricidad se ha desplazado. Los patrones de desgaste son diagnósticos: consulte patrones de desgaste de pinzas para saber qué significa cada marca.
Elegir un grado: una secuencia de decisión práctica
Avance en este orden; deténgase en el primer "sí".
1. ¿Su tolerancia de característica es más ajustada que ±0,03 mm? Si sí, especifique AA y verifique con certificado.
2. ¿El diámetro de su herramienta es inferior a 3 mm? Si sí, especifique AA independientemente de la tolerancia: el coste de rotura domina.
3. ¿La operación es escariado, mandrinado o verificación? Si sí, especifique AA.
4. ¿La operación es desbaste, taladrado o roscado? Si sí, el grado estándar suele ser correcto y más económico.
5. ¿Todo lo demás? El grado A es el valor predeterminado sensato.
Luego aplique la verificación de montaje: estado del cono del portaherramientas, estado de la tuerca, disciplina de par de apriete, limpieza. Una pinza estándar bien mantenida supera siempre a una pinza AA descuidada.
Mezclar grados en un mismo taller
Es normal y sensato utilizar ambos. Muchos talleres mantienen AA en los tamaños que usan para acabado (3, 4, 6, 8, 10, 12 mm) y grado estándar en el resto. La codificación por colores o un estante marcado evita confusiones, lo cual importa porque una pinza estándar en un montaje de acabado no se detectará hasta que se mida la pieza.
Qué especificar en una orden de compra
La ambigüedad es la principal causa de disputas sobre grados. Incluya esto en la orden de compra:
| Elemento de especificación | Redacción recomendada |
|---|---|
| Norma | DIN 6499 / ISO 15488, indique la clase |
| Grado | "AA, TIR máx. 0,005 mm en la cara de la pinza" (o su valor requerido) |
| Longitud de calibre | Indique dónde se mide el TIR (cara, 2×D, 4×D) |
| Material | Acero para resortes, templado y rectificado; indique el rango de dureza si es crítico |
| Inspección | Certificado de conformidad con datos de TIR; 100% para AA |
| Marcado | Grado y tamaño marcados con láser en el cuerpo de la pinza |
| Embalaje | Tubo o bandeja individual, protegido contra impactos |
Si compra pinzas como parte de un conjunto de portaherramientas, especifique también la excentricidad del conjunto: ese es el número que ve su proceso.
Cómo gestiona BQUQ los grados de precisión de las pinzas
BQUQ (Dongguan) fabrica pinzas, portapinzas y portaherramientas en cuatro líneas de producción en una única fábrica ISO9001, junto con mecanizado CNC a ±0,005 mm, estampado de metal, muelles personalizados y disipadores de calor.
Para el trabajo con pinzas podemos:
- Suministrar series de pinzas ER, TG, 5C, R8 y para torno automático en grado estándar, A y AA, con TIR verificado en un mandril de prueba certificado.
- Producir pinzas personalizadas y especiales: agujeros no estándar (hexagonal, cuadrado, triangular, ranura de pasador), longitudes extendidas, variantes con rosca exterior y pulido espejo.
- Mecanizar portapinzas, tuercas, llaves y barras de extensión a juego como un único conjunto de un solo proveedor, de modo que el grado y el portaherramientas se validen juntos.
- Gestionar MOQ flexible, desde cantidades de prototipo hasta lotes de producción, con cotizaciones devueltas en 12 horas laborables.
Como la pinza y el portapinzas provienen de la misma fábrica, podemos cotizar una cifra de excentricidad del conjunto en lugar de dos cifras de componentes separadas, que es lo que realmente determina la calidad de su pieza.
Familias de productos relevantes: pinzas para torno automático para tornos tipo suizo y de levas, portapinzas para portaherramientas para fresado y taladrado ER/TG, y platos de potencia para máquinas suizas donde el apriete de la pinza está integrado en el husillo.
Preguntas frecuentes
P: ¿Una pinza AA es siempre más precisa que una pinza A en la máquina?
R: No automáticamente. El grado limita la excentricidad de la pinza nueva, pero la excentricidad del conjunto también incluye el cono del portaherramientas, la tuerca, el par de apriete y la limpieza. Un portaherramientas desgastado puede añadir 0,02 mm o más, eclipsando la diferencia de 0,005 mm entre grados. Mida la excentricidad del conjunto con un comparador de carátula sobre un mandril de prueba antes de concluir que la pinza es la culpable.
P: ¿Con qué frecuencia debo reemplazar las pinzas AA?
R: No hay un intervalo fijo: reemplace según medición, no según calendario. Verifique el TIR en un mandril de prueba cada pocos cientos de ciclos de apriete para tamaños críticos. Como indicador aproximado, las pinzas AA de alto uso en un entorno limpio suelen mantener el grado durante varios miles de ciclos, mientras que las pinzas que trabajan sucias o con par excesivo pueden salirse de grado en unos pocos cientos.
P: ¿Puedo usar una pinza AA para desbaste y simplificar el inventario?
R: Puede, pero normalmente es un desperdicio. Las cargas de desbaste y la exposición a virutas aceleran el desgaste, por lo que las pinzas AA usadas para desbaste pierden su grado más rápido que las pinzas estándar usadas para el mismo trabajo. La mayoría de los talleres obtienen un mejor coste por pieza manteniendo el grado estándar para desbaste y reservando las AA para acabado y herramientas pequeñas.
P: ¿Afecta la tuerca de la pinza al grado de precisión?
R: Sí, significativamente. Una tuerca estándar y una tuerca con rodamiento producen diferente fuerza de apriete con el mismo par, y una rosca de tuerca desgastada o dañada reduce la fuerza y puede inclinar la pinza. Utilice la tuerca especificada para el portaherramientas, apriete a la cifra del fabricante y reemplace las tuercas cuando la rosca o el rodamiento muestren desgaste.
P: ¿Cuál es la diferencia entre DIN 6499 Clase 1 y Clase 2?
R: DIN 6499 define las dimensiones y clases de precisión de las pinzas ER; la Clase 1 es la más ajustada de las dos clases citadas comúnmente, y la Clase 2 la más holgada. Los fabricantes suelen etiquetarlas como A y AA en su lugar. Como la nomenclatura varía, especifique siempre el límite numérico de TIR y la longitud de calibre en su orden de compra en lugar de confiar solo en el nombre de la clase.
Recursos relacionados
- Sobre BQUQ y nuestra fábrica en Dongguan: /about/
- Gama de productos de pinzas y portaherramientas: /tool-holder-collet-chucks/
- Series de pinzas para torno automático y suizo: /auto-lathe-collets/
- Tendencias de la industria manufacturera: /industry-dynamics/
- Biblioteca completa de artículos técnicos: /bquq-blog/
- Preguntas frecuentes: /faq/
- Casos de estudio y aplicaciones: /case/
- Solicite una cotización o envíe planos: /contact/
Autor: Equipo de Ingeniería de BQUQ. BQUQ (Dongguan) realiza mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una única fábrica ISO9001. Suministro directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


