
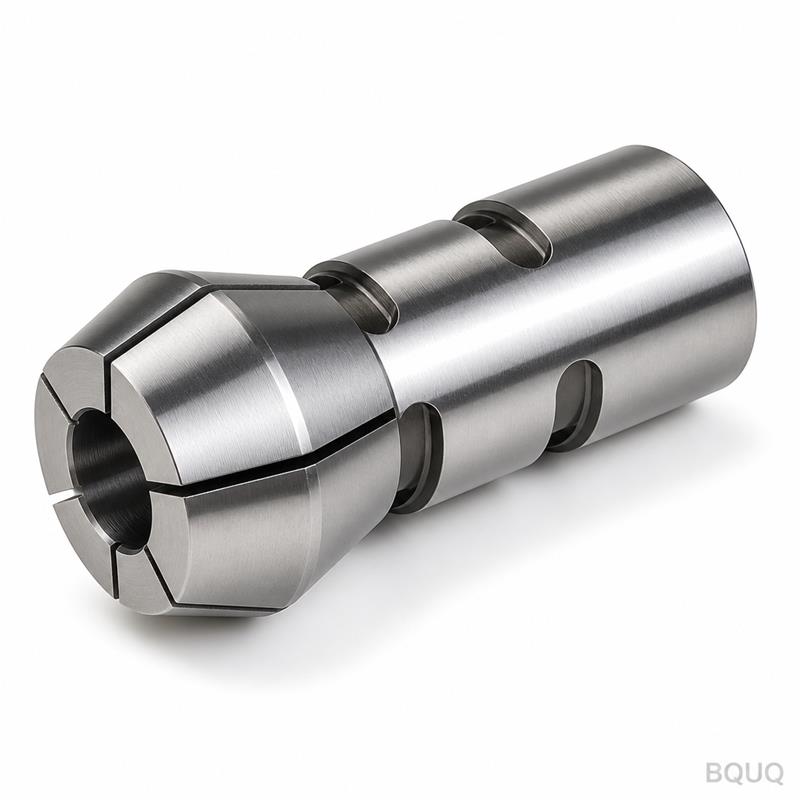
La alimentación estable de barras requiere material recto más un revestimiento dimensionado, el diámetro del pinza y el casquillo guía como una sola cadena. BQUQ mecaniza pinzas a clase 0.005 mm, ISO9001.
Alimentación de Barras y Sujeción de Trabajo: Manteniendo el Material Estable a Alta Velocidad
La precisión con alimentación de barras comienza antes del primer corte: la barra debe llegar a la pinza recta, centrada y sin vibraciones, lo que significa que el revestimiento del alimentador de barras, el diámetro de la pinza y — en máquinas suizas — el casquillo guía deben estar dimensionados para la barra y mantenidos como una sola cadena. Una barra estable es una barra recta y bien soportada; la inestabilidad en el alimentador se manifiesta como dispersión de longitud, vibración y descentramiento en el husillo.
En un torno automático o suizo, la barra es la pieza de trabajo, el sistema de alimentación y el elemento estructural a la vez. Es empujada, sujeta, girada y cortada en el mismo ciclo, y cada elemento que toca deja una huella en la pieza. Los talleres que tratan la alimentación de barras como un problema de plomería — simplemente llevar el material al husillo — pasan sus días persiguiendo vibraciones y variaciones de longitud que la cadena de alimentación causó en primer lugar. Este artículo recorre la cadena desde el almacén de barras hasta la nariz de la pinza.
La Cadena de Alimentación: Un Sistema, Cinco Elementos
De atrás hacia adelante, una máquina con alimentación de barras presenta la barra a través de una secuencia de diámetros: el revestimiento del tubo alimentador, el dedo de avance o empujador (en automáticas de levas), la pinza del husillo o cabezal, y en máquinas suizas el casquillo guía en la zona de corte. Cada elemento debe dejar pasar la barra, guiarla y, en el caso de la pinza, sujetarla. Cada uno es un punto de desgaste.
La lógica de la cadena es simple: la barra solo puede ser tan recta y estable como el elemento más débil por el que pasa. Un revestimiento desgastado permite que la barra se combe y azote entre el alimentador y el husillo. Un dedo de avance que sujeta de manera desigual empuja la barra torcida hacia la pinza. Un diámetro de pinza demasiado holgado para la barra permite que esta traqueteé en la sujeción. Un casquillo guía desgastado permite que la barra se desvíe exactamente donde las herramientas están cortando.
| Elemento | Función | Síntoma de fallo |
|---|---|---|
| Revestimiento del alimentador | Soportar la barra a lo largo de su longitud | Combadura de la barra, azote, ruido |
| Dedo de avance/empujador | Avanzar la barra entre ciclos | Avance desigual, dispersión de longitud |
| Pinza del husillo/cabezal | Sujetar y girar la barra | Deslizamiento, descentramiento en la sujeción |
| Casquillo guía (suizo) | Soportar la barra en la zona de corte | Vibración, deriva dimensional en piezas largas |
| La propia barra | Ser la pieza de trabajo | Azote, flexión, problemas de avance |
Rectitud y Tolerancia de la Barra: La Causa Raíz
Ningún sistema de alimentación corrige una barra defectuosa. Una barra que llega enrollada, combada o con un extremo delantero doblado azota al girar, y la amplitud del azote crece con la longitud sin soporte y la velocidad. La primera mejora en la alimentación de barras no es hardware — es especificar barras rectas y con tolerancia consistente, y verificar el extremo delantero de cada barra nueva antes de que se alimente.
La tolerancia de la barra interactúa con cada diámetro de la cadena. Una barra sobredimensionada se atasca en el revestimiento o la pinza; una barra subdimensionada traquetea y sujeta de manera desigual. Para barra redonda, un buen grado estirado o mejor es el punto de partida práctico para trabajo con pinza, y el diámetro de la barra debe estar dentro de la holgura de trabajo de cada diámetro por el que pasa. Cuando la barra varía a lo largo de su longitud — la barra estirada rara vez es perfectamente redonda o recta — la pinza sujeta diferentes secciones de manera diferente, y los diámetros finales siguen esa variación.
| Condición de la barra | Efecto en la sujeción | Solución |
|---|---|---|
| Extremo delantero doblado | No avanza, se atasca en el revestimiento | Enderezar o recortar el extremo |
| Curvatura de rollo / combadura | Azote a alta velocidad | Material de barra enderezado |
| Diámetro sobredimensionado | Se traba en la pinza o el revestimiento | Verificar grado; clasificar barra |
| Diámetro subdimensionado | Traquetea, sujeta de manera desigual | Verificar grado; revestimiento más ajustado |
| Cascarilla o suciedad superficial | Desgaste de diámetros, deslizamiento de sujeción | Especificar barra limpia y estirada |
Conclusión: la calidad de la barra es un parámetro de sujeción. Compre barra como si fuera un componente de máquina, porque para cuando llega a la pinza, lo es.
Dimensionado de la Cadena: Revestimiento, Pinza, Casquillo
Cada diámetro de la cadena se dimensiona para la barra con holgura — pero la holgura correcta difiere según la función. Las holguras del revestimiento y el empujador son generosas: guían, no sujetan, y deben tolerar la variación de rectitud de la barra sin trabarse. El diámetro de la pinza es ajustado: sujeta, y su holgura de trabajo se mide en centésimas de milímetro. El casquillo guía se encuentra entre ambos: lo suficientemente ajustado para soportar la barra contra las fuerzas de corte, lo suficientemente holgado para permitir que gire y avance sin agarrotarse.
Haga coincidir los tamaños cuando configure un nuevo tamaño de barra: diámetro del revestimiento por encima del nominal de la barra, diámetro de la pinza en el nominal de la barra con holgura de trabajo, diámetro del casquillo cerca del nominal de la barra con holgura de funcionamiento. Si los elementos provienen de diferentes proveedores, indique el tamaño real medido de la barra — no el nominal — al fabricante de cada uno, porque una barra real de 6.05 mm en un diámetro de pinza de 6.00 mm es una conversación diferente que una barra nominal de 6.00 mm.
| Elemento de la cadena | Intención de holgura | Relación típica con la barra |
|---|---|---|
| Revestimiento del alimentador | Guiar, sin trabarse | Barra + 0.5–1.0 mm típico |
| Dedo de avance/empujador | Empujar sin marcar | Cerca de la barra, sujeción por resorte |
| Diámetro de la pinza | Sujetar centrado | Nominal de barra + 0.01–0.05 mm típico |
| Casquillo guía | Soportar, permitir rotación | Barra + ~0.005–0.02 mm típico |
Trate los números como puntos de partida típicos — el material de la barra, la velocidad de la máquina y la tolerancia de la pieza los modifican. La disciplina que importa es que cada diámetro se dimensiona deliberadamente, no se hereda del trabajo anterior.
Vibración y Azote a Alta Velocidad
El azote de la barra es el modo de fallo a alta velocidad: a medida que aumenta la velocidad del husillo, una barra larga sin soporte entre el alimentador y la pinza comienza a combarse y girar excéntricamente, sacudiendo la máquina y modulando el corte. Las soluciones clásicas son el soporte y la longitud. Un alimentador de barras con un revestimiento adecuado soporta la barra a lo largo de su longitud. Mantener el voladizo de la barra entre el alimentador y la pinza corto — algunas máquinas usan un soporte fijo o un tubo de soporte de barra — eleva la velocidad a la que comienza el azote.
En máquinas suizas, el casquillo guía realiza la supresión del azote: la barra está soportada en el corte, por lo que su longitud libre es solo la que sobresale más allá del casquillo, y el mecanizado ocurre en esa sección corta y rígida. Esa es la razón estructural por la que las máquinas suizas mantienen piezas esbeltas a velocidades que harían vibrar a una máquina de cabezal fijo. Nuestra comparación entre automática de levas y suiza y la guía de sistemas de pinzas suizas cubren la arquitectura en detalle.
Desgaste: La Cadena Envejece Junta
La cadena de alimentación se desgasta junta y debe inspeccionarse junta. El revestimiento se desgasta donde la barra roza, el dedo de avance se desgasta en su sujeción, el diámetro de la pinza se desgasta en la zona de sujeción, y el casquillo se desgasta donde la barra se desliza bajo carga. Cada uno se desgasta a un ritmo diferente — el casquillo generalmente más rápido en una máquina suiza, el revestimiento más lento — pero el síntoma es compartido: la barra pierde soporte y las piezas se desvían.
Incorpore la cadena al programa de mantenimiento de nuestra guía de mantenimiento de pinzas: limpie los diámetros según el turno, verifique el desgaste del revestimiento y el casquillo según el calendario, y monitoree las tendencias de los diámetros de las piezas como indicador de salud de la cadena. Cuando aparezcan vibraciones o dispersión de longitud, verifique toda la cadena, no solo la pinza — reemplazar una pinza nueva frente a un casquillo desgastado no soluciona nada.
Configuración para un Nuevo Tamaño de Barra
La secuencia de configuración para un nuevo tamaño de barra: mida la barra real, dimensione el revestimiento y el empujador para ella, ajuste el diámetro de la pinza, configure el casquillo (suizo), luego pruebe la cadena con una ejecución de prueba — avance, sujeción, corte, y verifique diámetros y longitud a velocidad. La ejecución de prueba importa porque el comportamiento de la holgura solo se muestra bajo rotación y carga de corte; una cadena que se siente bien a mano aún puede azotar a la velocidad de operación.
No mezcle tamaños de barra en una sola pinza: una pinza es específica para un tamaño, y una barra que está unas centésimas por debajo del diámetro se sujetará en el borde de su ventana. Donde la producción cambia de tamaños con frecuencia, mantenga los elementos de la cadena etiquetados por tamaño para que el cambio sea un intercambio, no una sesión de reingeniería. BQUQ mecaniza el extremo de la pinza de esta cadena — pinzas de resorte para torno automático en las familias 36/46/52/60/630/643, mandriles de pinza suizos y 2J, y diámetros compatibles con casquillo guía rectificados a la clase 0.005 mm bajo control ISO9001. Vea la gama de pinzas para torno automático y los mandriles de pinza suizos y 2J, y envíe los detalles de la máquina y la barra a sc@bquq.com para una cotización dentro de 12 horas hábiles.
Preguntas Frecuentes
P: ¿Por qué mi máquina con alimentación de barras vibra solo en piezas largas?
R: Una barra larga sin soporte azota entre el alimentador y la pinza a medida que aumenta la velocidad. Sople la barra con un revestimiento adecuado, acorte el voladizo, o cambie a una máquina tipo suiza donde el casquillo guía soporta la barra en el corte.
P: ¿Qué tan ajustado debe estar el diámetro del casquillo guía?
R: Cerca de la barra — típicamente el nominal de la barra más unos pocos micrómetros de holgura de funcionamiento — para que soporte la barra contra las fuerzas de corte pero aún permita que gire y avance. Demasiado ajustado se traba; demasiado holgado permite que la barra se desvíe en las herramientas.
P: ¿Puede una sola pinza manejar una barra que varía en tamaño?
R: Solo dentro de su pequeña ventana de sujeción. Una barra que varía más allá de unas pocas centésimas de milímetro se sujetará de manera desigual y producirá dispersión de diámetro. Mantenga la barra dentro del grado o clasifíquela, y dimensione cada elemento de la cadena a la barra real.
P: ¿Qué se desgasta primero en la cadena de alimentación?
R: En máquinas suizas, generalmente el casquillo guía, porque la barra se desliza a través de él bajo carga de corte completa. En automáticas de levas, el diámetro de la pinza y el dedo de avance comparten el desgaste. Inspeccione la cadena junta — un solo elemento desgastado desestabiliza la barra.
P: ¿Realmente importa la rectitud de la barra si la pinza la sujeta?
R: Sí. La pinza sujeta solo donde contacta; una barra combada se mantiene en la nariz pero azota detrás de ella, y el extremo libre se descentra independientemente de la calidad de la pinza. La barra recta es la mejora de estabilidad más económica en la alimentación de barras.
Escrito por el Equipo de Ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe planos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


