
Los tornos automáticos de levas cortan la barra en un husillo fijo; los tornos suizos alimentan la barra a través de un casquillo guía. BQUQ fabrica pinzas y mandriles para ambos, ISO9001.
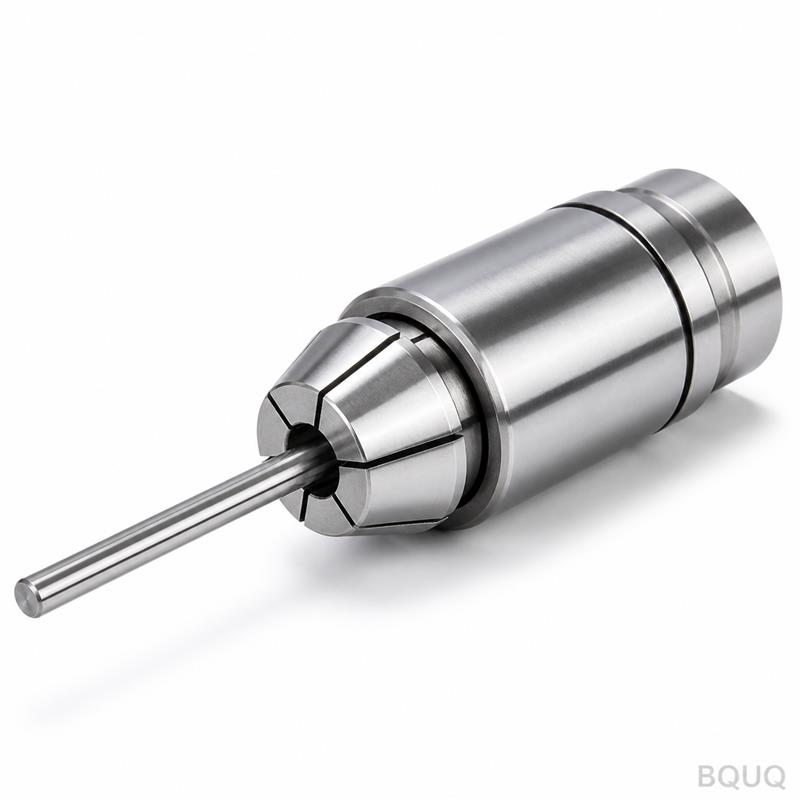
Tornos automáticos de levas vs. Tornos suizos CNC: Diferencias en el sistema de sujeción
Los tornos automáticos de levas y los tornos suizos CNC mecanizan piezas a partir de barra sujeta en pinzas de muelle, pero se diferencian en quién controla el movimiento: un automático de levas mueve sus carros portaherramientas mediante levas mecánicas mientras la barra se mantiene en un husillo fijo, y un torno suizo alimenta la barra y el cabezal a través de un casquillo guía para que las herramientas corten justo en la cara del casquillo. La consecuencia en la sujeción es que los automáticos de levas dependen de la pinza tanto para el agarre como para el control de longitud, mientras que las máquinas suizas comparten esa tarea entre una pinza y un casquillo guía.
Ambos tipos de máquina son productores de precisión alimentados por barra, y ambos son la razón de que existan las pinzas de muelle en las familias de tipos (36, 46, 52, 60, 630, 643) que BQUQ mecaniza. Pero las arquitecturas de sujeción son genuinamente diferentes, y las pinzas que se adaptan a una a menudo no se adaptan a la otra. Elegir el tipo de máquina — o la pinza para una máquina existente — comienza por entender dónde se apoya la barra y quién decide la longitud de la pieza.
Las dos arquitecturas en una imagen
Un automático de levas es una máquina de un solo husillo o de husillos múltiples donde las levas mecánicas en un árbol de levas accionan los carros portaherramientas y la apertura y cierre de la pinza. El husillo sujeta la barra en una pinza en la nariz del husillo; las herramientas avanzan y retroceden mientras giran las levas. La longitud de la pieza se controla alimentando la barra contra un tope o mediante el propio indexado de la pinza, y luego cortando.
Un torno suizo CNC es una máquina de cabezal deslizante. El cabezal, que sujeta la barra en una pinza, se desliza axialmente sobre una guía y alimenta la barra a través de un casquillo guía fijo o deslizante. Las herramientas están dispuestas alrededor del casquillo guía y cortan la barra a medida que se extiende justo más allá del casquillo. La barra está apoyada en el punto de corte, no en voladizo desde el husillo.
| Característica | Automático de levas | Torno suizo CNC |
|---|---|---|
| Movimiento del carro | Levas mecánicas | Ejes servo CNC |
| Soporte de la barra en el corte | Solo pinza del husillo | Pinza + casquillo guía |
| Control de longitud de pieza | Tope de avance / indexado de pinza | Posición del eje del cabezal |
| Diámetro de barra típico | Pequeño a mediano | Pequeño, a menudo por debajo de la clase ~32 mm |
| Tiempo de cambio de configuración | Cambio de levas, horas | Cambio de programa, minutos |
| Mejor forma de pieza | Torneado simple a moderado | Piezas largas y esbeltas, perfiles complejos |
Los rangos son típicos, no límites — los automáticos de levas aún producen grandes volúmenes de piezas simples a un costo muy bajo por pieza, y las máquinas suizas ganan dondequiera que las piezas sean largas en relación con su diámetro o necesiten fresado complejo en el mismo ciclo.
Sujeción: El trabajo de la pinza en cada máquina
En un automático de levas, la pinza es toda la historia de la sujeción. Sujeta la barra para el mecanizado, se libera para la carrera de avance, y su comportamiento axial interactúa con el mecanismo de avance que empuja la barra nueva hacia el tope. El agarre de la pinza debe ser lo suficientemente fuerte para resistir las fuerzas de corte y de tronzado, y lo suficientemente consistente para que la longitud alimentada no varíe.
En un torno suizo, la pinza del cabezal sujeta la barra para el avance y la rotación, mientras que el casquillo guía — a menudo un elemento similar a una pinza con su propio diámetro interior — apoya la barra justo en las herramientas. La pinza del cabezal en una máquina suiza es un elemento de agarre y avance; el casquillo guía es el elemento de precisión que decide cuán recta y libre de vibraciones está la barra extendida.
| Función | Pinza de automático de levas | Pinza de cabezal suizo | Casquillo guía |
|---|---|---|---|
| Sujetar la barra para cortar | Sí | Sí | No — apoya, permite rotación |
| Avanzar la barra entre ciclos | Sí | Sí (movimiento del cabezal) | No — la barra se desliza a través de él |
| Controlar la rectitud de la barra en la herramienta | Indirecto | Indirecto | Sí — apoya en el punto de corte |
| Patrón de desgaste | Diámetro interior y cono | Diámetro interior y cono | Desgaste del diámetro interior por barra deslizante |
Control de longitud: Donde realmente divergen
La precisión de longitud es la diferencia más clara en la sujeción. En un automático de levas, la longitud alimentada se establece mecánicamente: la barra avanza hasta un tope, la pinza se cierra y el tope se retira. Si la pinza agarra la barra unos micrómetros antes o después, o si la fricción de la barra contra el dedo de avance varía, la longitud alimentada se desplaza y la longitud de la pieza se desvía. Los diseños de pinza de longitud muerta ayudan al no tirar axialmente de la barra al sujetar — la diferencia entre pinzas de tiro y de longitud muerta es una de las primeras cosas a verificar cuando las longitudes de las piezas en un automático de levas varían.
En un torno suizo, el eje del cabezal es un servo CNC, por lo que la longitud de la pieza es una orden de posición, no un evento dependiente de la fricción. El comportamiento axial de la pinza importa menos para la longitud; lo que importa es que agarre con la fuerza suficiente para empujar la barra a través del casquillo guía sin deslizamiento, porque el cabezal literalmente empuja la barra hacia adelante a través del casquillo entre operaciones.
La regla práctica para los compradores: si ve dispersión de longitud en un automático de levas, examine la consistencia de agarre de la pinza y el mecanismo de avance antes de culpar a la máquina. Si ve dispersión de longitud en un torno suizo, examine la pinza del cabezal por deslizamiento bajo el empuje de avance y el diámetro interior del casquillo guía por desgaste.
Avance de barra y el otro compañero de la pinza
Los automáticos de levas usan históricamente dedos de avance — elementos similares a pinzas de muelle en el alimentador de barra o en la parte trasera del husillo — que agarran la barra solo durante la carrera de avance y luego se liberan para que la pinza principal haga el corte. El dedo de avance se dimensiona a la barra como una pinza, y los dedos de avance desgastados causan una longitud de avance errática, igual que las pinzas desgastadas.
Las máquinas suizas extraen la barra de un alimentador a través del cabezal y el casquillo guía continuamente. La interfaz entre el alimentador de barra, la pinza del cabezal y el casquillo guía es una cadena de diámetros interiores que deben despejar la barra: un revestimiento en el tubo del alimentador, el diámetro interior de la pinza y el diámetro interior del casquillo. Cada uno se dimensiona a la barra, y cada uno es un punto de desgaste. Nuestra guía de avance de barra y sujeción cubre esa cadena en detalle.
| Elemento de la trayectoria de la barra | Automático de levas | Torno suizo |
|---|---|---|
| Tubo del alimentador de barra | Dedo de avance en la parte trasera del husillo | Tubo revestido, barra empujada hacia adelante |
| Agarre principal | Pinza del husillo | Pinza del cabezal |
| Soporte en la zona de corte | Ninguno (nariz del husillo) | Casquillo guía en las herramientas |
| Puntos de desgaste del diámetro interior | Pinza, dedo de avance | Pinza, casquillo, revestimiento |
Elegir la pinza para la máquina
Ambos tipos de máquina aceptan pinzas de muelle de la misma lógica de familia: haga coincidir el número de tipo con la interfaz del mandril y del tubo de tiro de la máquina, y luego haga coincidir el diámetro interior con la barra. Pero el énfasis difiere. Para automáticos de levas, priorice la consistencia de agarre y el comportamiento de longitud muerta — la pinza participa en el control de longitud. Para máquinas suizas, priorice el agarre de la pinza del cabezal bajo el empuje de avance y trate el casquillo guía como una pieza de precisión de desgaste con su propia especificación de diámetro interior y programa de reemplazo.
Las configuraciones suizas añaden un segundo elemento que la mayoría de los compradores olvidan: el propio casquillo guía. Los casquillos fijos hacen funcionar la barra en un diámetro interior de cojinete liso; los casquillos deslizantes se mueven con el cabezal y eliminan la exposición de la barra entre el casquillo y el corte. Ambos tipos necesitan que sus diámetros interiores se ajusten a la barra con la misma disciplina que el diámetro interior de una pinza. Desglosamos la elección entre fijo y deslizante en nuestra cobertura de casquillo guía de los sistemas de pinzas suizos.
Lo que una fábrica debería ofrecer
Una fábrica de pinzas que sirve a ambos tipos de máquina puede cotizar el elemento correcto para cada una: pinzas de muelle para automáticos de levas en las familias 36/46/52/60/630/643, pinzas de cabezal suizo, piezas en bruto o casquillos guía terminados, y los mandriles que los asientan. BQUQ mecaniza pinzas y mandriles de pinza a partir de aleación endurecida y acero de muelle en una línea CNC que mantiene ±0.005 mm, bajo control ISO9001 en una sola fábrica en Dongguan — con líneas de muelle, estampado, disipador de calor y CNC a su lado, la misma fábrica que cotiza su pinza puede cotizar las piezas que esas máquinas producirán. Vea la gama de pinzas para torno automático y los mandriles de pinza suizos y 2J, luego envíe la marca, el modelo y la especificación de la barra a sc@bquq.com para una cotización dentro de 12 horas hábiles.
Preguntas frecuentes
P: ¿Los automáticos de levas y los tornos suizos usan las mismas pinzas?
R: Generalmente no. La familia de pinzas (número de tipo, cono y rosca) debe coincidir con la interfaz del mandril y del tubo de tiro de la máquina, y las pinzas de cabezal suizo funcionan con un sistema de casquillo guía que un automático de levas no tiene. Siempre especifique la marca y el modelo de la máquina.
P: ¿Por qué los tornos suizos sujetan mejor las piezas largas y esbeltas?
R: La barra está apoyada por el casquillo guía inmediatamente detrás de las herramientas, por lo que la zona de corte ve una sección corta y rígida de la barra. Un automático de levas corta una barra en voladizo, que se desvía y vibra a medida que crece la longitud.
P: ¿Qué máquina necesita pinzas de longitud muerta?
R: Los automáticos de levas se benefician más, porque la longitud de la pieza se controla por avance mecánico y cualquier tiro axial de la pinza la desplaza. Las máquinas suizas controlan la longitud por la posición del eje servo, por lo que el deslizamiento del agarre importa más que el comportamiento de tiro.
P: ¿Qué se desgasta más rápido en un torno suizo, la pinza o el casquillo?
R: Generalmente el casquillo guía, porque la barra se desliza a través de él bajo plena carga de corte mientras que la pinza solo agarra y libera. Los casquillos son piezas de precisión de desgaste — verifique el diámetro interior y reemplácelos según el programa antes de que la vibración de la barra arruine las piezas.
P: ¿Los automáticos de levas están obsoletos frente al CNC suizo?
R: No. Los automáticos de levas aún ganan en piezas simples de alto volumen con un costo de ciclo muy bajo, y su simplicidad mecánica se adapta a tiradas largas y estables. El CNC suizo gana en complejidad, cambio rápido y geometría esbelta. Las necesidades de pinzas siguen a la máquina, no a la moda.
Redactado por el equipo de ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metal, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe los planos a sc@bquq.com o por WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


