
Sistemas de pinzas 2J vs 16C y casquillos guía fijos vs deslizantes para tornos de tipo suizo, además de la lógica de dimensionamiento. BQUQ suministra mandriles de pinzas suizas mecanizados por CNC.
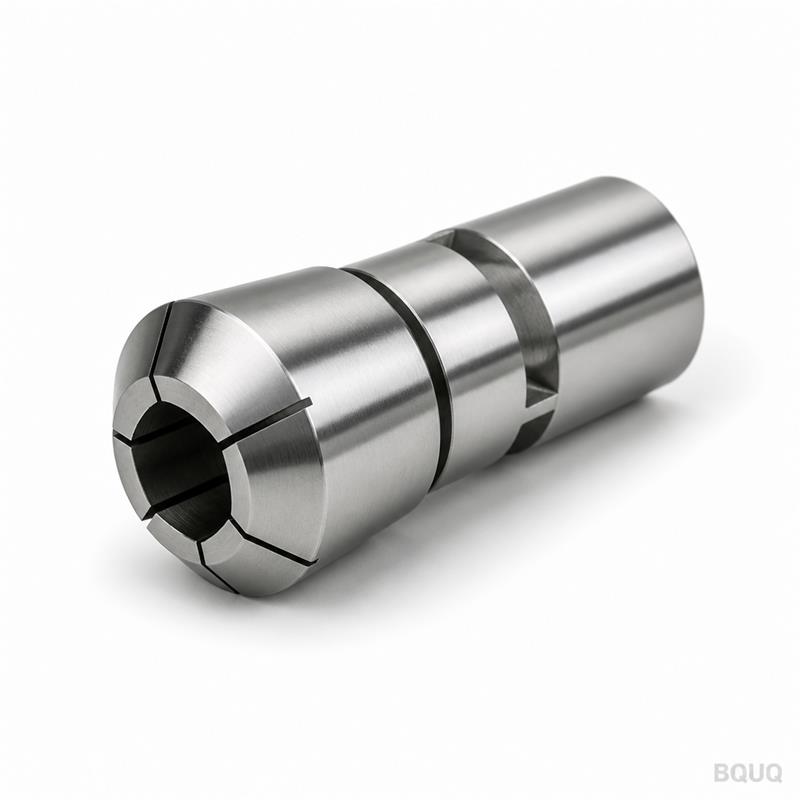
Sistemas de Pinzas Suizas: 2J, 16C y la Cuestión del Casquillo Guía
Un sistema de pinzas suizas tiene dos funciones separadas: la pinza del husillo debe sujetar la barra para que pueda ser alimentada y girada, y el casquillo guía debe soportar esa misma barra exactamente donde las herramientas cortan. Las familias 2J y 16C son los dos sistemas de pinzas que encontrará con más frecuencia en tornos de tipo suizo y automáticos, y elegir entre ellos es principalmente una cuestión de diámetro de barra, diseño del husillo de la máquina y cuánto control de longitud axial necesite.
Antes de que ocurra cualquier corte, un torno de tipo suizo decide cómo se sujeta la barra en bruto. La barra viaja en una pinza de husillo giratoria, que la sujeta, libera y alimenta. Detrás de las herramientas, un casquillo guía cierra la brecha de soporte para que una barra esbelta no se doble o vibre bajo el corte. Si ambos se hacen bien, la máquina mantiene su precisión natural; si alguno se hace mal, nada aguas abajo — herramientas, velocidades, refrigerante — puede salvar la pieza. Esta guía recorre los dos sistemas de pinzas y luego responde a la cuestión del casquillo guía que todo ingeniero de configuración eventualmente se plantea.
Qué Significa Realmente un "Sistema de Pinzas"
Un sistema de pinzas es más que la propia pinza. Es la cadena completa: cuerpo de la pinza, mandril o adaptador que la asienta en el husillo, tuerca de cierre o tubo de tracción, y la geometría del orificio que coincide con su material. Compre la pinza sin verificar el mandril y tendrá un pisapapeles. El número del sistema — 2J, 16C, 5C, 3J — define la forma del cuerpo de la pinza, la rosca o el cono, y por lo tanto a qué mandriles y adaptadores se adapta.
Dos hechos importan al comparar sistemas. Primero, el número define la familia de interfaz, no su tamaño de barra: una pinza 2J existe en orificios desde aproximadamente 3 mm hasta unos 38 mm. Segundo, las pinzas del mismo sistema son intercambiables entre mandriles construidos para ese sistema, razón por la cual talleres enteros estandarizan en una familia y compran pinzas de repuesto en lugar de mandriles de repuesto. Los materiales de las pinzas también importan — las buenas pinzas están mecanizadas de acero aleado endurecido o acero para muelles, rectificadas en el orificio de sujeción, y ranuradas para que los segmentos colapsen uniformemente. Así es exactamente como BQUQ mecaniza sus pinzas para tornos automáticos: torneadas y fresadas por CNC de acero aleado endurecido, luego tratadas térmicamente, con el orificio mantenido en una clase de 0.005 mm.
2J vs 16C: Los Dos Caballos de Batalla Suizos
La pinza 2J es la pinza de sujeción clásica para tornos suizos y automáticos — cuerpo corto, cono compacto, construida para máquinas donde el husillo es también el mecanismo de alimentación. La familia 16C es el sistema americano más antiguo y grande, también utilizado en máquinas de tipo suizo pero mucho más común en tornos CNC convencionales y máquinas de roscar con mandriles de pinzas. Los máximos típicos de catálogo para barra redonda son el primer filtro:
| Sistema de pinzas | Barra redonda máx. típica | Incremento en pulgadas típico | Dónde se ve más |
|---|---|---|---|
| 5C | ~27 mm (1-1/16 pulg) | 1/64 pulg | tornos manuales y CNC, taller de herramientas |
| 16C | ~41 mm (1-5/8 pulg) | 1/64 pulg | Tornos CNC, máquinas de roscar, trabajo suizo más grande |
| 2J | ~38 mm (1-1/2 pulg) | 1/64 pulg | Tornos de tipo suizo, automáticos, husillos compactos |
| 3J | ~51 mm (2 pulg) | 1/64 pulg | Trabajo pesado automático y de husillos múltiples |
Estos son máximos de catálogo, no recomendaciones — la calidad de sujeción disminuye a medida que se acerca al límite superior del rango de cualquier pinza, y los orificios hexagonales o cuadrados siempre sacrifican capacidad (típicamente 10–25%) debido a la geometría de las esquinas. La conclusión: elija el sistema más pequeño que cubra su diámetro de stock más grande, luego dimensione el orificio a la barra real.
Por debajo del máximo, la elección está impulsada por la máquina. El cuerpo más corto de un sistema 2J se adapta al espacio compacto del husillo de una máquina suiza y deja más espacio para el mecanismo de alimentación; un sistema 16C ofrece mayor capacidad y una base instalada muy profunda de mandriles y adaptadores. Si está equipando una nueva línea de mandriles de pinzas de tipo suizo, haga dos preguntas: ¿qué nariz de husillo lleva la máquina y cuál es el diámetro de barra más grande que alguna vez operará? La respuesta generalmente elige la familia por usted.
La Cuestión del Casquillo Guía: Fijo o Deslizante
Ahora la parte del mecanizado suizo que confunde a las personas que vienen de tornos convencionales. En una máquina suiza de cabezal deslizante, el cabezal se mueve, empujando la barra a través de un casquillo guía montado cerca de la zona de herramientas. Ese casquillo soporta la carga real de sujeción durante el corte: posiciona la barra dentro de fracciones de centésima de milímetro de las herramientas. Fijo y deslizante se refieren a cómo está montado el casquillo.
Con un casquillo fijo (estacionario), el casquillo está anclado al bastidor de la máquina y la barra se desliza a través de él; esta es la disposición clásica que da a las máquinas suizas su famoso soporte para piezas largas y esbeltas. Con un casquillo deslizante (móvil), el casquillo se transporta con el cabezal, por lo que el punto de soporte viaja con la barra — una disposición utilizada en máquinas que necesitan un recorrido más largo del husillo principal o quieren mecanizar características más lejos de la cara del casquillo sin perder soporte. Las diferencias se cubren en profundidad en nuestra guía sobre casquillos guía fijos vs deslizantes; la versión corta está en la tabla:
| Factor | Casquillo fijo | Casquillo deslizante |
|---|---|---|
| Punto de soporte | Estacionario, en la zona de herramientas | Viaja con el cabezal |
| Holgura típica a la barra | Pequeña, ~0.003–0.008 mm típico | A menudo ampliada, ~0.01–0.02 mm típico |
| Mejor para | Piezas largas y esbeltas, alta relación L/D, buen acabado | Recorrido más largo del husillo principal, desbaste más pesado |
| Patrón de desgaste | El orificio del casquillo se desgasta en la zona de corte | Desgaste distribuido sobre el recorrido del casquillo |
| Costo de configuración | Bajo, pero el casquillo debe dimensionarse estrechamente | Mayor, más piezas móviles que alinear |
Los números de holgura son rangos operativos típicos, no especificaciones — la cifra correcta depende del diámetro de la barra, el material y la velocidad del husillo. Sea cual sea el tipo, el orificio del casquillo debe dimensionarse cerca del stock real: demasiado flojo y la barra se flexiona y marca el acabado; demasiado apretado y se agarrota o se quema.
Elección y Mantenimiento del Casquillo
Los casquillos guía son consumibles con una vida larga pero finita, y su elección de material sigue la economía de su ejecución:
| Tipo de casquillo | Factor típico de vida | Nivel de costo | Uso típico |
|---|---|---|---|
| Acero para herramientas endurecido, liso | Desgaste abrasivo | Más bajo | Ejecuciones cortas, materiales blandos |
| Carburo de tungsteno, sólido | Desgaste y astillado | Alto | Ejecuciones largas, aleaciones abrasivas |
| Carburo con revestimiento reemplazable | Reemplazo del revestimiento | Medio por ciclo | Trabajos de alto volumen, respuesta rápida |
| Casquillo partido o ajustable | Ajuste fino de la holgura | Medio | Trabajo de precisión con holgura estrecha |
Un casquillo desgastado se manifiesta primero como una banda elevada en la barra, un acabado que se vuelve opaco, o un tamaño que se desvía en la parte frontal de la pieza. Verifique el orificio del casquillo con la barra retirada cada vez que cambie de trabajo, y reemplace el casquillo antes de que marque el stock — rescatar una ejecución de piezas rayadas cuesta más que cualquier casquillo. Nuestro artículo sobre casquillos guía cubre los intervalos de inspección y el diagnóstico de desgaste con más detalle.
Donde el Sistema se Encuentra con la Fábrica
Un sistema de pinzas solo funciona tan bien como las piezas de las que está construido. El cuerpo de la pinza debe ser concéntrico al cono en el que se asienta, el orificio debe coincidir con el stock dentro de unas pocas centésimas de milímetro, y los segmentos endurecidos deben flexionarse uniformemente durante miles de ciclos. Es por eso que BQUQ mecaniza pinzas y mandriles en centros de torneado y fresado CNC con capacidad de ±0.005 mm, y luego verifica los orificios en cada lote en lugar de muestrear uno. Si está equipando una línea suiza — pinzas, mandriles o una configuración completa de mandril 2J — envíe los tamaños de stock y los detalles del husillo al equipo de ingeniería de BQUQ y obtenga una cotización dentro de 12 horas hábiles.
Preguntas Frecuentes
P: ¿Cuál es la diferencia entre una pinza 2J y una 16C?
R: Son familias diferentes de cuerpo y cono. 2J es un sistema más corto común en tornos de tipo suizo y automáticos, que típicamente cubre barra redonda hasta unos 38 mm; 16C es el sistema americano más grande, típicamente hasta unos 41 mm, común en tornos CNC. El mandril decide cuál necesita.
P: ¿El número del sistema de pinzas me dice la capacidad de la barra?
R: No. El número del sistema identifica la familia de interfaz y aproximadamente su máximo, pero la capacidad real depende del orificio que pida. Una pinza 2J está disponible desde orificios pequeños hasta unos 38 mm, por lo que siempre especifica el tamaño del orificio por separado.
P: ¿Por qué un torno suizo necesita un casquillo guía cuando un torno convencional no?
R: Porque el cabezal se desliza y la barra no está soportada entre el husillo y las herramientas. El casquillo soporta la barra en la zona de corte, evitando la deflexión y la vibración que arruinarían las piezas esbeltas. Los tornos convencionales sujetan stock rígido corto en un mandril en su lugar.
P: Casquillo fijo o deslizante — ¿cuál da mejor redondez?
R: Los casquillos fijos generalmente dan el soporte más firme porque la barra se guía inmediatamente en las herramientas, razón por la cual dominan el trabajo suizo de precisión. Las máquinas con casquillo deslizante intercambian algo de eso por un recorrido más largo y flexibilidad. Los resultados de redondez dependen de la configuración en cualquier caso.
P: ¿Qué tan estrechamente debe coincidir el orificio del casquillo con el diámetro de la barra?
R: Típicamente dentro de unas pocas micras hasta aproximadamente 0.02 mm dependiendo del tamaño de la barra y el tipo de casquillo. Demasiado flojo causa flexión y marcas; demasiado apretado causa agarrotamiento y calor. Pida casquillos dimensionados al stock medido, no al tamaño nominal.
Redactado por el Equipo de Ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


