
Cómo elegir el tamaño de pinza: ajuste del diámetro interior al material, efectos de la tolerancia del diámetro del material en el agarre, excentricidad, pinzas calibradas vs. de rango y estrategia de cambio.
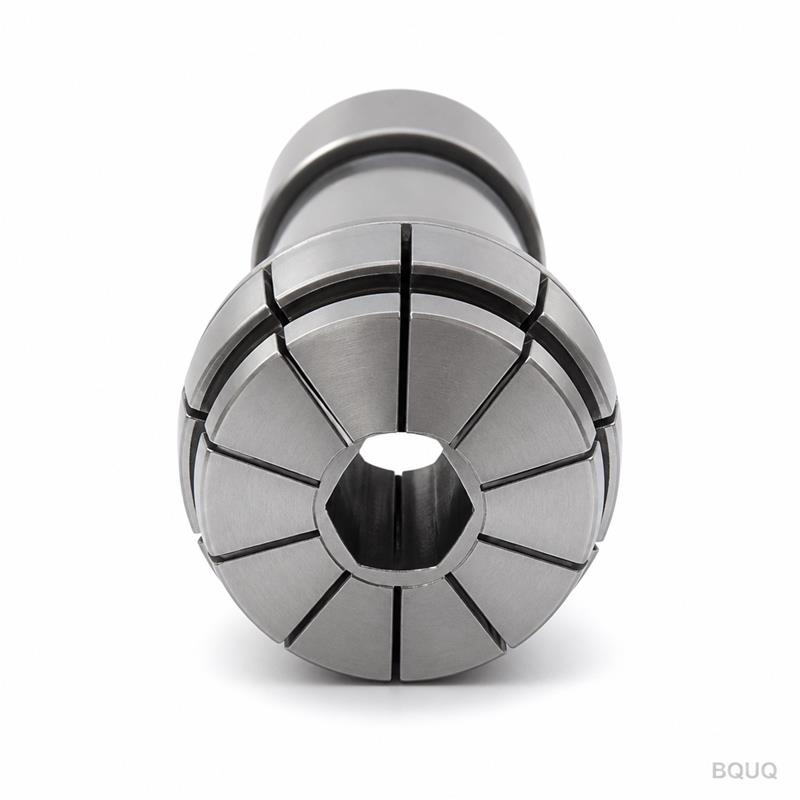
Cómo elegir el tamaño de pinza: diámetro interior, tolerancia del material y cambio de herramienta
Respuesta breve: el diámetro interior de una pinza debe coincidir con el diámetro real del material dentro de aproximadamente 0,05-0,13 mm para barra redonda, y la tolerancia del propio diámetro del material importa tanto como la de la pinza. Si su barra es de 12 mm ±0,1 mm, una pinza calibrada exactamente a 12,05 mm agarrará fuerte las barras ajustadas y patinará en las sueltas. Para trabajos de precisión, calibre la pinza al diámetro medido del material o utilice una pinza calibrada en pasos de 0,5 mm y deje que la tolerancia del material dicte su elección. Cuando una máquina trabaja varios diámetros, presupueste el cambio: los sistemas de pinzas de cambio rápido se amortizan tras unos pocos cambios de tamaño a la semana.
El dimensionado de pinzas parece trivial — medir la barra, elegir la pinza — hasta que el mundo real aparece con material que varía, pinzas que no cierran y piezas con excentricidad. Esta guía cubre la selección del diámetro interior, la interacción con la tolerancia del material, pinzas calibradas vs. de rango y el cálculo de cambio que decide si necesita una pinza por tamaño o un sistema de cambio rápido.
Diámetro interior vs. diámetro real del material
Los catálogos de pinzas listan diámetros interiores nominales, pero el número que importa es el diámetro interior en relación con su material real. Para barra redonda, la regla general es 0,05-0,13 mm (0,002-0,005 in) de holgura entre el diámetro interior de la pinza y el diámetro del material. Con esa holgura la pinza cierra completamente y agarra alrededor de toda la circunferencia. Por debajo, la pinza puede no cerrar hasta su posición de trabajo, causando fallo de agarre o una pinza atascada. Por encima, el agarre se debilita, el material retrocede bajo la fuerza de corte y la excentricidad aumenta. Una barra nominal de 12,00 mm generalmente requiere un diámetro interior de pinza de 12,00-12,07 mm después de medir lo que realmente entregó el proveedor — la barra de "12 mm" puede ser 11,95-12,10 mm dependiendo del proveedor y de si es trefilada, torneada o rectificada.
Tolerancia del material: la variable que nadie controla
La barra llega con su propia tolerancia de diámetro, y esa tolerancia incide en su decisión de pinza. La barra rectificada (tolerancia h6/h7, a menudo ±0,01-0,02 mm) es la pareja de precisión: un tamaño de pinza sirve para todo el lote con un agarre consistente. La barra trefilada o extruida puede variar ±0,05-0,1 mm o peor; una pinza de diámetro interior fijo agarra firmemente el extremo ajustado del lote y débilmente el extremo suelto. Opciones: dividir el lote por diámetro medido y usar dos tamaños de pinza; pedir la pinza para el extremo suelto y aceptar variación de agarre; o comprar una pinza de rango que flexione en una banda más amplia (típicamente ±0,1-0,25 mm) a costa de algo de excentricidad y rigidez de agarre. Si la aplicación mantiene tolerancia estricta en diámetros torneados, barra rectificada más una pinza calibrada es la combinación que hace repetibles los números.
Pinzas calibradas vs. pinzas de rango
| Tipo de pinza | Flexibilidad del diámetro interior | Excentricidad | Agarre | Costo |
|---|---|---|---|---|
| Calibrada (al material exacto) | Muy estricta (±0,01-0,02 mm) | Mejor (2-5 µm típico) | Más fuerte | Mayor por tamaño |
| Calibrada por pasos (pasos de 0,5 mm) | Moderada | Buena | Bueno | Estándar |
| De rango (flexible) | ±0,1-0,25 mm | Aceptable (mayor) | Reducido | Una por rango |
Las pinzas calibradas son la opción de precisión por defecto: se barrenan o ajustan a la medida exacta del material y ofrecen la mejor concentricidad — crítico para trabajos tipo suizo donde el material pasa por un casquillo guía y la excentricidad se transfiere directamente a la pieza. Las pinzas de rango se ganan su lugar en máquinas que trabajan muchos diámetros y no pueden permitirse una pinza por tamaño. El compromiso honesto: si su plano exige ±0,01 mm en características torneadas, no apueste por una pinza de rango con ±0,05 mm de excentricidad; calíbrela.
El cálculo del cambio
Cada cambio de diámetro implica cambiar pinzas, y cada cambio cuesta tiempo de preparación — sacar la pinza vieja, montar la nueva, verificar excentricidad. En una máquina ocupada que trabaja tres diámetros a la semana, las pinzas fijas implican tres cambios y verificaciones repetidas de excentricidad. El punto de equilibrio para un sistema de pinzas de cambio rápido (portapinzas con pastillas intercambiables o un diseño sin herramienta) suele ser unos pocos cambios de tamaño por semana cuando se cuentan 10-20 minutos por cambio convencional a la tarifa del taller. Para producción de alta mezcla y bajo volumen, el cambio rápido no es un lujo; es cómo la máquina sigue cortando. Para líneas dedicadas de alto volumen que trabajan un tamaño durante meses, una pinza endurecida convencional es más barata e igual de precisa.
Lista de verificación práctica de dimensionado
| Paso | Acción |
|---|---|
| 1 | Medir el lote real de material (micrómetro, varias barras, ambos extremos) |
| 2 | Anotar la forma y el material del material (redondo/hexagonal/cuadrado; trefilado/rectificado) |
| 3 | Elegir el diámetro interior al diámetro real + holgura de 0,05-0,13 mm |
| 4 | Decidir calibrada vs. de rango según el requisito de excentricidad y la frecuencia de cambio |
| 5 | Igualar la serie de pinza a la máquina (tipos 36/46/52/630/643, etc.) |
| 6 | Verificar la actuación (empuje/tracción) contra la máquina |
| 7 | Pedir un repuesto para los tamaños de alto uso |
Preguntas frecuentes
P: ¿Qué tamaño de pinza necesito para barra de 12 mm?
R: Mida la barra real — el material nominal de 12 mm varía. Elija un diámetro interior de pinza al diámetro medido más aproximadamente 0,05-0,13 mm de holgura, por ejemplo 12,05-12,10 mm para una barra medida de 12,00 mm. La barra rectificada permite calibrar ajustadamente; la barra trefilada necesita más holgura o una pinza de rango.
P: ¿Qué pasa si mi pinza es demasiado grande para el material?
R: El agarre se debilita, el material puede retroceder bajo la fuerza de corte y la excentricidad de la pieza aumenta. Si la pinza es muy sobredimensionada puede que no agarre en absoluto. Iguale el diámetro interior al diámetro real del material y mantenga la holgura dentro de la banda de 0,05-0,13 mm para barra redonda.
P: ¿Debo usar una pinza de rango o una pinza calibrada?
R: Use una pinza calibrada cuando importe la tolerancia de la pieza torneada (excentricidad típica 2-5 µm) y la máquina trabaje diámetros dedicados. Use una pinza de rango para trabajos de alta mezcla donde la flexibilidad supere a la excentricidad — pero nunca cuando el plano exija concentricidad estricta en características torneadas.
P: ¿Cuánta holgura debe tener una pinza sobre la barra?
R: Alrededor de 0,05-0,13 mm para barra redonda en una pinza de resorte convencional. Muy poca impide el cierre completo; demasiada cuesta agarre y concentricidad. Calibre al material medido, no a la etiqueta nominal.
P: ¿Cómo reduzco el tiempo de cambio de pinza?
R: Estandarice diámetros donde sea posible, luego considere un portapinzas de cambio rápido o un sistema de pastillas si cambia de tamaño más de unas pocas veces por semana. Cada cambio convencional cuesta 10-20 minutos de preparación más verificaciones de excentricidad — los sistemas de cambio rápido se amortizan rápidamente en producción de alta mezcla.
Autorizado por el equipo de ingeniería de BQUQ. BQUQ es una fábrica de origen certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metal, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe planos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


