
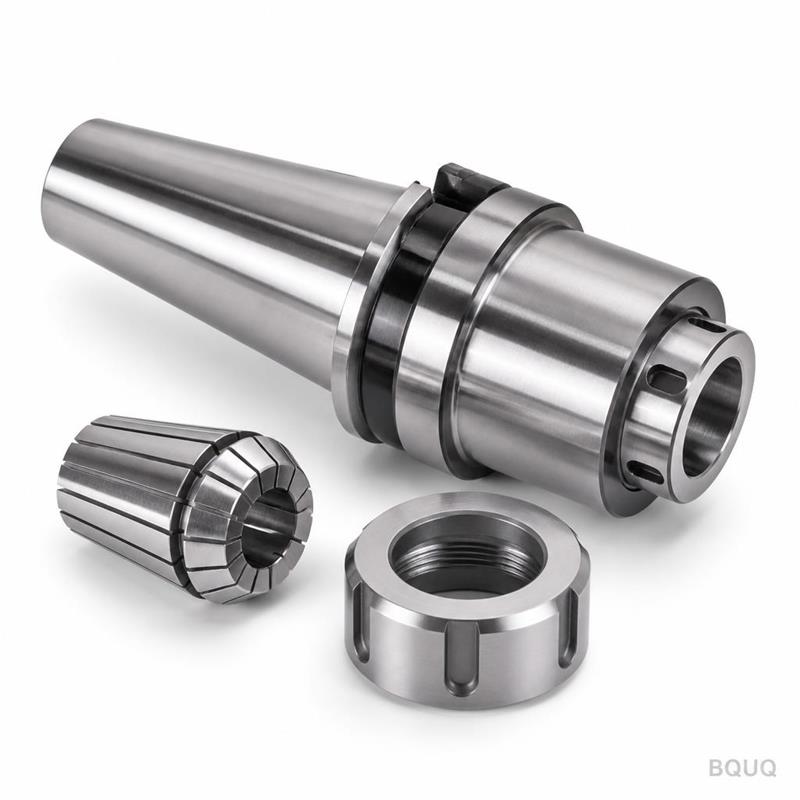
Portabrocas de pinza para herramientas motorizadas: Equilibrio y par
Respuesta breve: Un portabrocas de pinza para herramienta motorizada falla de dos maneras: desequilibrio y deslizamiento. Mantenga la excentricidad total indicada en el cono de la pinza por debajo de 0,005 mm, mantenga el portabrocas ensamblado equilibrado a G2.5 a su velocidad máxima del husillo, y ajuste el par de apriete al hilo de la tuerca para que la pinza agarre el vástago en lugar de girar sobre él. Para un portabrocas ER32 de 20 mm que funciona a 6.000 rpm, eso significa una tuerca apretada al valor de par del fabricante del portabrocas (típicamente 80–100 N·m para ER32), un vástago agarrado en al menos dos tercios de la longitud de la pinza, y un conjunto de portabrocas cuyo desequilibrio residual se mantenga dentro del envolvente G2.5 de ISO 1940-1 para esa velocidad.
La herramienta motorizada convierte un torno en un centro de mecanizado ligero. La torreta o placa de gang lleva una unidad accionada, el tren de transmisión la hace girar, y un portabrocas de pinza sujeta la herramienta. Todo lo que está aguas arriba del filo — tren de engranajes, rodamientos, pinza, tuerca — decide si la herramienta corta limpiamente o vibra, se desplaza y se rompe.
Este artículo cubre lo que realmente importa al especificar un portabrocas de pinza para una estación de herramienta accionada: grado de equilibrio, trayectoria del par, acumulación de excentricidad y los hábitos de configuración que mantienen viva una herramienta motorizada. BQUQ fabrica portabrocas de pinza, tuercas y platos de potencia en una fábrica ISO9001 en Dongguan, por lo que las cifras a continuación reflejan lo que vemos en planos de producción reales.
¿Por qué importa más el equilibrio en herramientas motorizadas que en un centro de mecanizado?
En un centro de mecanizado vertical, el husillo es un conjunto grande, rígido y bien amortiguado. En una torreta de torno, la unidad de herramienta accionada es pequeña, los rodamientos son compactos y el portabrocas tiene voladizo. Un portabrocas de herramienta motorizada es una viga en voladizo: el filo está lejos del par de rodamientos que lo soporta.
El desequilibrio crea una fuerza centrífuga que crece con el cuadrado de la velocidad:
F = m · e · ω²
donde m es la masa desequilibrada, e es la excentricidad y ω es la velocidad angular. Duplique la velocidad y la fuerza se cuadruplica. A 4.000 rpm, un desequilibrio residual de 10 g·mm es una molestia. A 8.000 rpm, el mismo error es cuatro veces la fuerza, y se manifiesta como un cono en el agujero, un acabado ondulado en una cara, o una herramienta que se astilla al entrar.
Grados de equilibrio en la práctica
| Grado de equilibrio (ISO 1940-1) | Velocidad máxima típica para un portabrocas de 20 mm | Dónde se utiliza |
|---|---|---|
| G6.3 | Hasta ~4.000 rpm | Torneado general, voladizo corto, piezas de bajo valor |
| G2.5 | Hasta ~10.000 rpm | Herramienta motorizada estándar, la mayoría del trabajo de producción |
| G1.0 | Hasta ~20.000 rpm | Herramientas accionadas de alta velocidad, cortadores de pequeño diámetro |
| G0.4 | Por encima de ~20.000 rpm | Husillos de precisión, no típico en herramientas motorizadas de torreta |
Estas velocidades son indicativas. El límite real depende de la masa del portabrocas, el voladizo y la rigidez de la unidad accionada. Un portabrocas ER40 pesado con voladizo largo se comportará mal a una velocidad menor que un portabrocas ER16 compacto a G2.5.
Qué desequilibra un portabrocas de pinza
- La tuerca. Una tuerca estándar con una sola marca de equilibrio no es un conjunto equilibrado. Las tuercas con agujeros de equilibrio perforados o perfiles externos rectificados se emparejan con el cuerpo del portabrocas.
- La pinza. Las pinzas ranuradas son inherentemente asimétricas. Una pinza que no está asentada cuadrada, o una con rebaba en el borde de la ranura, añade desequilibrio.
- El vástago de la herramienta. Un vástago rectificado h6 está bien. Un vástago con una cara Weldon rectificada, una muesca de silbato o un chaflán dañado no lo está.
- Virutas y refrigerante seco. La causa más común de una queja repentina de vibración en una máquina que funcionaba bien ayer.
Equilibre el conjunto, no los componentes. Un portabrocas G2.5 con una tuerca G6.3 es un conjunto G6.3.
¿Cómo viaja realmente el par desde la tuerca hasta la herramienta?
La transmisión de par en un sistema de pinza es por fricción, no por forma. La tuerca empuja la pinza hacia el cono del portabrocas. El cono cierra la pinza. El agujero de la pinza agarra el vástago de la herramienta. Cada newton-metro que ve el cortador pasa a través de esa interfaz de fricción.
Dos cosas deben cumplirse:
1. La pinza no debe girar dentro del cono del portabrocas. El ajuste cónico se autobloquea cuando está limpio y correctamente cargado. La contaminación — una película de aceite, una viruta, residuo de refrigerante seco — reduce el coeficiente de fricción y permite que la pinza se desplace.
2. El vástago de la herramienta no debe girar dentro del agujero de la pinza. Este es el fallo que la mayoría llama "la herramienta se deslizó". Casi siempre es un problema de fuerza de apriete, no de calidad de la pinza.
Fuerza de apriete y par de la tuerca
| Tamaño del portabrocas | Par de apriete típico de la tuerca | Rango de agarre típico | Notas |
|---|---|---|---|
| ER11 | 12–16 N·m | 1,0–7,0 mm | Herramientas accionadas pequeñas, cortes ligeros |
| ER16 | 25–35 N·m | 1,0–10,0 mm | Común en unidades de torreta compactas |
| ER20 | 40–50 N·m | 1,0–13,0 mm | Buen equilibrio entre tamaño y agarre |
| ER25 | 60–80 N·m | 1,0–16,0 mm | Herramienta motorizada general |
| ER32 | 80–100 N·m | 2,0–20,0 mm | Tamaño más común de herramienta motorizada |
| ER40 | 120–160 N·m | 3,0–26,0 mm | Herramientas accionadas pesadas, voladizo largo |
Las cifras de par son típicas y varían según el fabricante. Utilice siempre el número del fabricante del portabrocas. Apretar en exceso deforma el hilo de la tuerca y el cono de la pinza; apretar poco garantiza el deslizamiento.
Las tres reglas de la transmisión de par
- Enganche al menos dos tercios de la longitud del agujero de la pinza. Un vástago insertado solo 10 mm en una pinza de 40 mm tiene una fracción del área de agarre. Marque la profundidad de inserción en el vástago con un rotulador.
- Nunca agarre sobre una cara Weldon, una muesca de silbato o una sección roscada. Estos interrumpen la banda de contacto y concentran la carga en unos pocos milímetros de agujero.
- Utilice la tuerca correcta. Una tuerca con rodamiento reduce la fricción para que más par llegue a la pinza. Una tuerca simple desperdicia par en la fricción del hilo. Mezclar tuercas entre marcas de portabrocas es una forma fiable de perder agarre.
¿Qué excentricidad puede mantener realmente?
La excentricidad es una acumulación: error del husillo o unidad de accionamiento, error del cono del portabrocas, error de la pinza, error de asiento de la tuerca y error del vástago de la herramienta. Cada uno contribuye, y se suman vectorialmente, no linealmente.
| Fuente de error | Contribución típica | Cómo controlarla |
|---|---|---|
| Unidad de accionamiento / estación de torreta | 0,002–0,005 mm | Verificar con una barra de prueba antes de culpar al portabrocas |
| Cono del portabrocas al vástago | 0,002–0,003 mm | Cono rectificado, inspeccionar abolladuras |
| Agujero de la pinza al cono | 0,003–0,008 mm | Utilizar pinzas de precisión o alta precisión |
| Asiento de la tuerca | 0,002–0,005 mm | Hilos limpios, par correcto, tuerca de calidad |
| Vástago de la herramienta | 0,002–0,004 mm | Solo vástagos rectificados h6 |
Un objetivo realista para una estación de herramienta motorizada bien mantenida es de 0,005–0,010 mm de excentricidad total indicada en la herramienta, medida a 2×D desde la cara de la tuerca. Bajar de 0,005 mm requiere una pinza de precisión, una tuerca emparejada y un cono limpio — y vale la pena hacerlo para brocas pequeñas y escariadores donde la excentricidad determina directamente el tamaño del agujero.
Para una mirada más profunda sobre cómo la calidad de la pinza cambia este número, consulte cómo elegir el sistema de pinza correcto.
¿Debería usar un portabrocas de pinza o un portabrocas de contracción en una herramienta motorizada?
La contracción térmica ofrece mejor equilibrio y menor excentricidad, pero necesita una unidad de calentamiento en la máquina y no tolera las pequeñas variaciones de vástago que los talleres de torneado ven a diario.
| Criterio | Portabrocas de pinza | Portabrocas de contracción |
|---|---|---|
| Excentricidad a 2×D | 0,005–0,010 mm | 0,003 mm o mejor |
| Equilibrio | G2.5 con una tuerca equilibrada | G2.5 fácilmente |
| Tiempo de cambio de herramienta | Segundos, en la máquina | Minutos, fuera de la máquina |
| Tolerancia del vástago | h6 a h8 aceptable | Solo h6, banda estrecha |
| Brocas y machos pequeños | Excelente | Bueno, pero rango limitado |
| Costo por portabrocas | Menor | Mayor |
Para herramientas motorizadas en un torno, el portabrocas de pinza generalmente gana en flexibilidad. La contracción térmica gana donde se ejecuta una herramienta para miles de piezas y nunca se cambia. Las compensaciones se cubren con más profundidad en contracción térmica versus portabrocas de pinza.
¿Cómo se configura correctamente un portabrocas de pinza para herramienta motorizada?
Antes de que el portabrocas entre en la torreta
1. Limpie el cono. Limpie el cono del portabrocas y la pinza con un paño sin pelusa. Cualquier película reduce la fricción y desplaza la excentricidad.
2. Inspeccione la pinza. Busque rebabas en los bordes de las ranuras, un agujero desgastado o un cono deformado. Una pinza que ha sido apretada en exceso sobre un vástago de menor tamaño es chatarra.
3. Asiente la pinza en la tuerca primero. Encaje la pinza en el anillo excéntrico de la tuerca, luego enrosque la tuerca en el portabrocas. Este es el orden de ensamblaje correcto y evita que la pinza se incline.
4. Inserte la herramienta a profundidad. Mínimo dos tercios del agujero de la pinza.
5. Apriete al par especificado con una llave adecuada o un dispositivo de apriete controlado por par.
Después de que el portabrocas esté en la torreta
1. Indique el vástago de la herramienta, no el cuerpo del portabrocas, a 2×D desde la tuerca.
2. Ejecute un ciclo de calentamiento a la velocidad prevista durante 30 segundos antes del primer corte. Esto asienta la pinza y revela problemas graves de equilibrio antes de que se conviertan en chatarra.
3. Verifique la primera pieza, luego verifique de nuevo después de 20 piezas. El agarre de la pinza se relaja ligeramente en la primera hora de uso.
Intervalos de mantenimiento
| Verificación | Frecuencia | Acción si está fuera de especificación |
|---|---|---|
| Limpieza del cono | Cada cambio de herramienta | Limpiar; reemplazar el portabrocas si está picado |
| Desgaste del agujero de la pinza | Cada 200–500 cambios de herramienta | Reemplazar la pinza |
| Condición del hilo de la tuerca | Mensual | Reemplazar la tuerca si el hilo está desgastado |
| Excentricidad en la herramienta | Semanal o después de cualquier choque | Reindicar; aislar la fuente |
| Equilibrio (en un soporte de equilibrado) | Después de cualquier choque o cambio de tuerca | Reequilibrar o reemplazar |
¿De dónde viene el portabrocas mismo?
Un portabrocas de pinza para herramienta motorizada es tan bueno como su rectificado cónico y su tuerca. El cuerpo del portabrocas necesita un cono rectificado concéntrico al vástago dentro de unas pocas micras, una tuerca endurecida y rectificada, y una pinza cuyo agujero y cono se rectifiquen en una sola configuración.
BQUQ opera cuatro líneas de producción en una fábrica en Dongguan — mecanizado CNC a ±0,005 mm, estampado de metal, muelles personalizados y producción de disipadores de calor — todo bajo ISO9001. Los portabrocas de pinza, las tuercas y los platos de potencia de acoplamiento para máquinas suizas y de torreta se producen en el mismo piso, lo que significa que las tolerancias se controlan en la fuente en lugar de ensamblarse a partir de proveedores mixtos.
Puede revisar los rangos estándar aquí:
- Portabrocas de pinza para portaherramientas — cuerpos de series ER y TG, tuercas y llaves
- Platos de potencia para máquinas de tipo suizo — accionamiento hidráulico y neumático para torneado de alto volumen
- Pinzas para torno automático — pinzas de resorte y casquillos de guía para máquinas suizas y de levas
Para saber cómo interactúa el portabrocas con el husillo de la máquina, consulte interfaces de husillo de pinza explicadas.
Preguntas frecuentes
P: ¿Qué grado de equilibrio debe tener un portabrocas de pinza para herramienta motorizada?
R: G2.5 es el estándar práctico para la mayoría de las herramientas motorizadas de torreta hasta aproximadamente 10.000 rpm. Por encima de eso, especifique G1.0 y confirme la contribución de equilibrio de la propia unidad accionada. Recuerde que el grado se aplica al portabrocas ensamblado — cuerpo, pinza, tuerca y herramienta — no solo al cuerpo. Un cuerpo equilibrado con una tuerca no emparejada no cumplirá con G2.5.
P: ¿Por qué se desliza mi herramienta en la pinza incluso cuando aprieto la tuerca con fuerza?
R: El deslizamiento suele ser un problema de área de contacto, no de par. Verifique que el vástago esté insertado al menos dos tercios del agujero de la pinza, que no esté agarrando sobre una cara Weldon o muesca, y que la pinza y el cono estén limpios. Una pinza desgastada o un hilo de tuerca desgastado también reducen el agarre. Reemplace la pinza antes de aumentar el par.
P: ¿Puedo usar el mismo portabrocas de pinza para taladrar y fresar en una estación de herramienta motorizada?
R: Sí, dentro de los límites. El taladrado necesita baja excentricidad y agarre moderado; el fresado necesita máximo agarre y mejor equilibrio porque la carga es intermitente. Para fresar, use el tamaño de pinza más grande que permita la estación, mantenga el voladizo corto y verifique el equilibrio después de cada cambio de herramienta. Para taladrado pequeño, priorice la excentricidad sobre el agarre.
P: ¿Con qué frecuencia se deben reemplazar las pinzas de herramientas motorizadas?
R: En torneado de producción, 200–500 cambios de herramienta por pinza es una cifra de planificación razonable, pero el disparador real es la medición. Reemplace cuando la excentricidad en la herramienta exceda su tolerancia, cuando el agujero muestre una banda de desgaste, o cuando la fuerza de agarre caiga notablemente. Las pinzas son consumibles; tratarlas como herramientas permanentes es cómo los talleres terminan persiguiendo conos inexplicables.
P: ¿Realmente mejora el agarre una tuerca con rodamiento?
R: Sí. Una tuerca con rodamiento convierte más del par aplicado en fuerza de apriete axial porque elimina la mayor parte de la fricción entre la tuerca y la pinza. Eso significa que la pinza se cierra con más fuerza con el mismo esfuerzo de llave. También mejora la repetibilidad, lo cual importa cuando varios operadores aprietan el mismo portabrocas en turnos. Use la tuerca especificada para el portabrocas.
Recursos relacionados
- Acerca de BQUQ y nuestro piso de producción en Dongguan: /about/
- Portabrocas de pinza, tuercas y portaherramientas: /tool-holder-collet-chucks/
- Platos de potencia tipo suizo y accionamiento: /power-chucks-swiss/
- Pinzas para torno automático y casquillos de guía: /auto-lathe-collets/
- Tendencias de la industria en torneado de precisión: /industry-dynamics/
- Artículos técnicos y guías de ingeniería: /bquq-blog/
- Preguntas frecuentes: /faq/
- Estudios de caso de producción: /case/
- Contacte al equipo de ingeniería: /contact/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) opera mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores de calor en una fábrica ISO9001. Directo desde la fuente en Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


