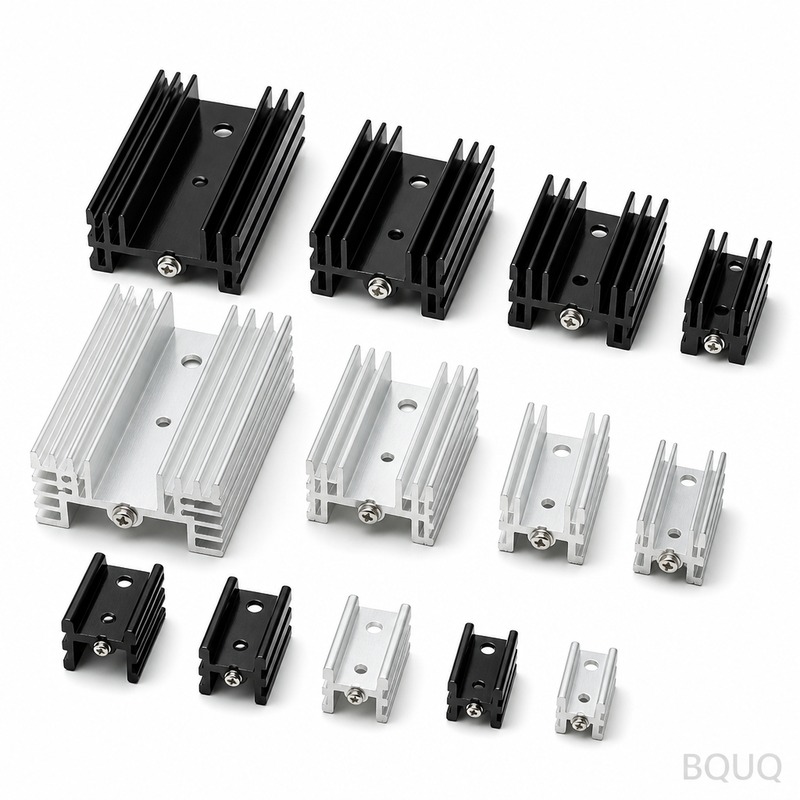
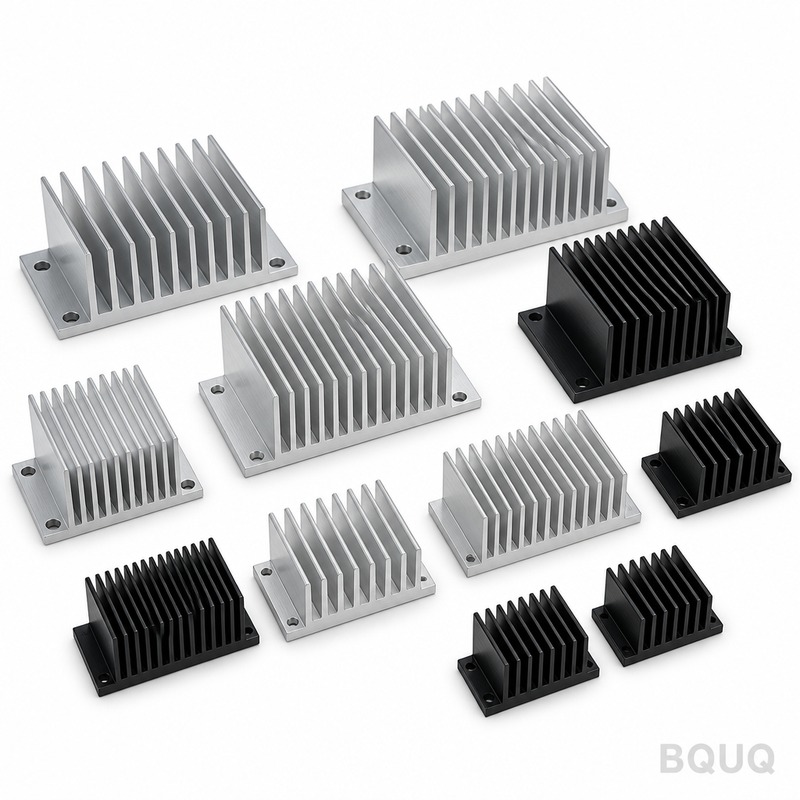
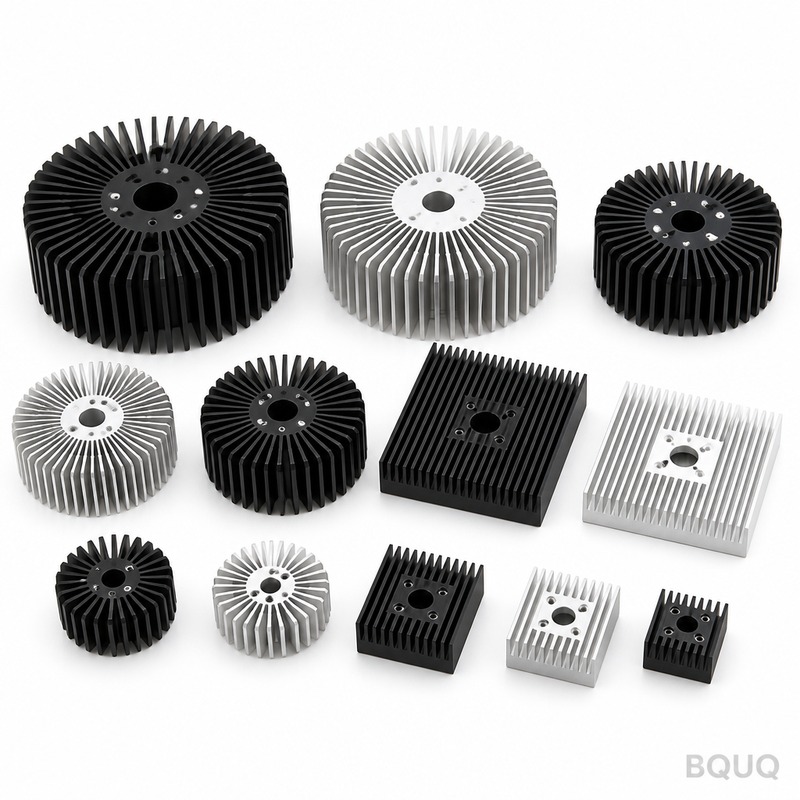
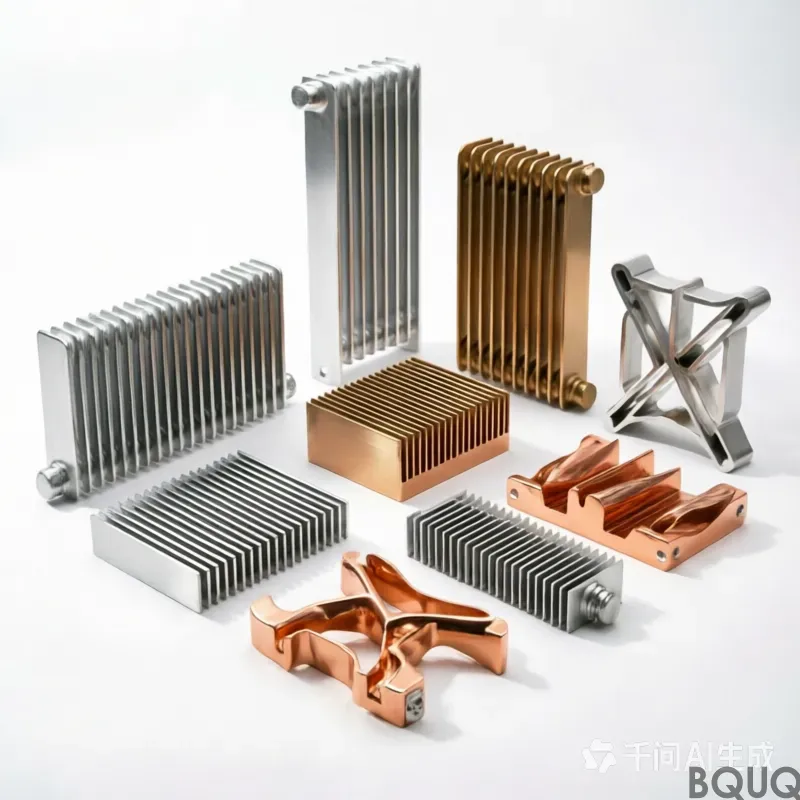
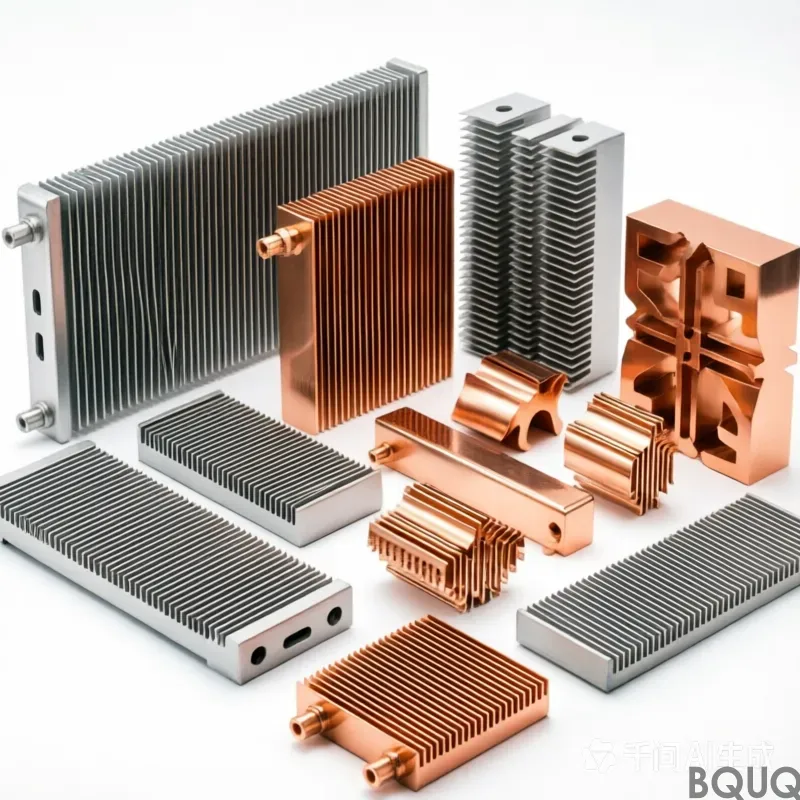
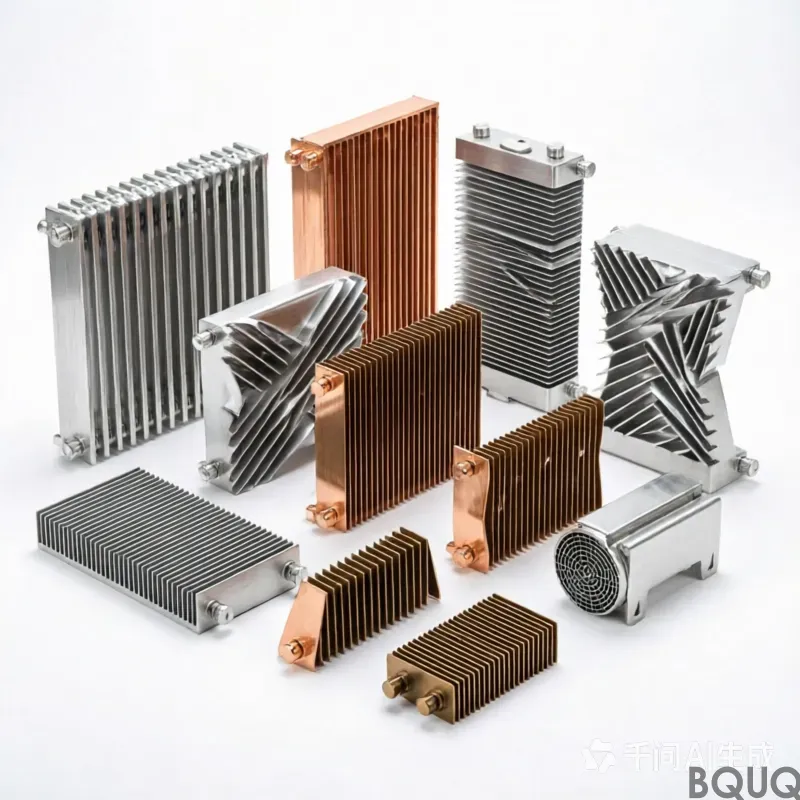
disipadores de calor de aluminio: aluminio 6063-T5, aletas de 0,5 mm con paso de 1,5 mm, planitud de 0,10 mm en 100 mm, resistencia térmica de 0,62 K/W. MOQ 50 uds., se envía en 7 días labor...
disipadores de calor de aluminio
disipadores de calor de aluminio: 6063-T5 aluminium, 0.5 mm fins at 1.5 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 50 pcs, ship...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Los disipadores de calor de aluminio en aleación 6063-T5 ofrecen una resistencia térmica de 0,62 K/W bajo ΔT = 75 K con aire forzado a 2,0 m/s. Las aletas estampadas tienen 0,5 mm de espesor con un paso de 1,5 mm sobre una base de 3,0 mm, manteniendo el paso dentro de ±0,05 mm a lo largo de una producción de 120.000 unidades. Las piezas parten desde 15 g, con anodizado duro Tipo III de 25-40 µm.
Un disipador de calor de aluminio en aleación 6063-T5 ofrece una resistencia térmica de 0,62 K/W bajo ΔT = 75 K, aire forzado a 2,0 m/s. Las aletas tienen 0,5 mm de espesor con un paso de 1,5 mm sobre una base de 3,0 mm, y cada lote se entrega con un informe CMM además de una prueba de estanqueidad al 100% en prensa hidráulica.
El estampado proporciona un perfil de aleta de 0,5 mm repetible que la extrusión no puede mantener: el troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0,05 mm a lo largo de una producción de 120.000 unidades.
La geometría de una sola pieza elimina la capa adhesiva presente en los refrigeradores de dos partes, acortando la trayectoria térmica. Nada se interpone entre la aleación 6063-T5 y el flujo de aire excepto la propia superficie estampada.
La construcción estampada tolera mejor la variación entre lotes que la extrusión: el desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de las aletas, que la inspección detecta mediante informe CMM más prueba de estanqueidad al 100% en prensa hidráulica, en lugar de en campo.
El prensado de la aleación 6063-T5 mantiene los disipadores de calor de aluminio ligeros, desde 15 g según el envolvente, sin sacrificar la densidad de aletas, lo cual es importante cuando la longitud de la trayectoria de aire ya está fijada por la carcasa.
El acabado de anodizado duro Tipo III, de 25-40 µm, se aplica después del conformado, de modo que la protección contra la corrosión no se corta en las raíces de las aletas como ocurre en las alternativas mecanizadas.
Selección de material y acabado superficial
El material estándar es aluminio 6063-T5, suministrado con anodizado duro Tipo III, 25-40 µm. Para aplicaciones en las que la exposición a fuentes de alimentación conmutadas sea una preocupación, recomendamos la ruta de pasivado; cuando la conductividad importa más que el peso, el cobre C110 eleva el rendimiento térmico y aproximadamente duplica la masa unitaria.
Clases de tolerancia que puede especificar
Las dimensiones generales se mantienen en ±0.20 mm, con características críticas como ±0.05 mm en el espesor de base controladas por separado. La geometría conformada hereda una repetibilidad del utillaje de ±0.05 mm, y la posición de los agujeros se mantiene en ±0.10 mm. Las clases más ajustadas requieren una operación de prensado adicional, por lo que conviene decidirlo antes del utillaje y no después.
La planitud se verifica sobre una placa de superficie de granito, a 20 °C, con un límite de 0.10 mm sobre 100 mm, y el paso de aletas se comprueba ópticamente con ±0.05 mm. Los informes se emiten con cada lote.
El muestreo es AQL 0.65 para dimensiones críticas y 1.5 para generales, con CMM más prueba de fugas al 100% en prensa hidráulica en cada primera pieza. Las desviaciones superiores a ±0.20 mm activan una selección del lote completo.
Inspeccionamos las puntas de aleta de 0.5 mm en busca de rebabas y grietas tras el conformado, porque el estampado puede partir una raíz sin alterar ninguna dimensión del plano. El límite de rebaba se establece por pieza.
La contención final es bolsa de PE + caja de cartón nido de abeja, 15 kg por caja. Cada caja se etiqueta con lote, cantidad y estado de inspección, y el registro se conserva durante 10 años conforme al archivo ISO9001.
Dónde se utiliza esta pieza
En fuentes de alimentación conmutadas, el valor de 0,62 K/W determina cuánto flujo de aire necesita todavía la carcasa. A las temperaturas de unión de las fuentes de alimentación conmutadas, las aletas de 0,5 mm con un paso de 1,5 mm mantienen el delta-T dentro del presupuesto del sensor.
Cuando un disipador de calor de aluminio trabaja con los volúmenes de las fuentes de alimentación conmutadas, la consistencia entre piezas decide las devoluciones en campo. ±0,05 mm en una tirada de 120.000 uds. mantiene la curva térmica dentro de una sola banda.
En fuentes de alimentación conmutadas, la base suele hacer también de interfaz de montaje. 3,0 mm con 0,10 mm sobre 100 mm de planitud ofrece una superficie estable para el pad térmico de la fuente de alimentación conmutada.
Los diseños de fuentes de alimentación conmutadas suelen trabajar con un flujo de aire forzado de 2,0 m/s. 0,62 K/W a ΔT = 75 K, aire forzado 2,0 m/s significa que la fuente de alimentación conmutada puede mantener su objetivo con una potencia de ventilador por debajo del límite acústico.
Especificaciones
Parámetro
Valor / Rango
Material
Aluminio 6063-T5
Espesor de aleta
0,5 mm
Paso de aleta
1,5 mm
Altura de aleta
35 mm
Espesor de base
3,0 mm
Planitud de base
0,10 mm sobre 100 mm
Resistencia térmica
0,62 K/W
Condición de ensayo térmico
ΔT = 75 K, aire forzado 2,0 m/s
Acabado superficial
anodizado duro Tipo III, 25-40 µm
Rango de tamaño
80 x 60 x 35 mm
FAQ: Sus preguntas antes de realizar el pedido
¿Pueden personalizar los disipadores de calor de aluminio para nuestra aplicación?
Sí. Envíe un plano o una muestra y le devolvemos una nota DFM en un plazo de 3 días hábiles. La mayoría de las personalizaciones para fuentes de alimentación conmutadas cambian 1,5 mm, 3,0 mm o el patrón de taladros, y las tres son modificaciones de utillaje en la prensa de 25 T existente, no requieren una máquina nueva.
¿Cómo verifican la calidad en cada lote?
Cada lote se inspecciona con CMM más una prueba de estanqueidad al 100% en prensa hidráulica, y el informe se incluye en el envío. Verificamos 0,10 mm sobre 100 mm, 1,5 mm, 3,0 mm y la posición de los taladros con una tolerancia de ±0,20 mm. La trazabilidad del lote desde la bobina hasta la caja se conserva durante 10 años.
¿Realizan pruebas de resistencia térmica?
Realizamos la prueba a ΔT = 75 K, aire forzado a 2,0 m/s y reportamos 0,62 K/W. Es una cifra en régimen permanente, no transitoria: para el comportamiento del primer encendido de una fuente de alimentación conmutada se necesita una prueba diferente, y podemos realizarla bajo petición.
¿Cuál es la planitud en la cara de montaje?
0,10 mm sobre 100 mm medidos sobre una superficie de granito, 20 °C. Esta es la cifra que importa para una fuente de alimentación conmutada, porque el pad térmico necesita un contacto uniforme. Si su ensamblaje necesita una planitud mejor, indíquelo y podemos añadir una operación de rectificado fino.
¿Pueden suministrar los disipadores de calor de aluminio premontados?
Sí. Podemos añadir clips, tornillos o un carenado de ventilador como un conjunto kit, con las piezas embolsadas y etiquetadas por juego. Esto es habitual en programas de fuentes de alimentación conmutadas y añade unos 3 días hábiles.
Cómo fabricamos y enviamos
Nuestra experiencia en fuentes de alimentación conmutadas se remonta al primer programa de utillaje de 2015. Esa trayectoria es la razón por la que el anodizado duro estándar Tipo III, 25-40 µm y ±0,20 mm son valores conservadores y no optimistas.
El utillaje se fabrica internamente, y es así como se mantiene ±0,05 mm a lo largo de un programa de 120.000 unidades en lugar de desviarse pieza a pieza.
Cotizamos FOB Shenzhen y reservamos 50 unidades para muestreo. El muestreo es una muestra pagada reembolsable con el pedido, por lo que una primera evaluación no requiere un compromiso de producción.
Estándar para este proceso; confirmar al realizar el pedido
MOQ
Estándar para este proceso; confirmar al realizar el pedido
Capacidad
Tirada de 120.000 unidades
Selección / comparación
Opción
Ideal para
Compromiso
Estampado de una pieza
Perfil de aleta de 0,5 mm repetible y paso ajustado
El desgaste del troquel altera primero el paso de las aletas; se detecta en la inspección
Extruido
Secciones transversales constantes y simples
No puede mantener un perfil de aleta de 0,5 mm con la misma repetibilidad
Disipador de dos piezas unidas
Geometrías complejas que requieren ensamblaje
La capa de adhesivo añade resistencia térmica
Estampado con anodizado duro
Protección contra la corrosión después del conformado
El Tipo III de 25-40 µm añade un paso de proceso
Estampado ligero
Carcasas con longitud de trayectoria de flujo de aire fija
Desde 15 g; depende de la envolvente
Proceso / inspección
Etapa
Control
Registro
Conformado
El troquel conforma cada aleta en una sola embestida
Paso de aleta medido dentro de ±0,05 mm
Material
Aluminio 6063-T5
Certificación de material como estándar
Acabado
Anodizado duro Tipo III, 25-40 µm después del conformado
Registro de espesor del recubrimiento
Inspección
Informe CMM más prueba de fugas al 100% en prensa hidráulica
Informe CMM por lote
Envío
Cada lote se envía con informe CMM
Trazabilidad por lote
Preguntas frecuentes
¿Qué resistencia térmica puedo esperar de estos disipadores de calor de aluminio?
En aluminio 6063-T5, el disipador de calor ofrece una resistencia térmica de 0.62 K/W bajo ΔT = 75 K con aire forzado a 2.0 m/s. Las aletas tienen 0.5 mm de espesor con un paso de 1.5 mm sobre una base de 3.0 mm, por lo que el rendimiento es repetible en la producción de 120,000 piezas.
¿Qué tan ajustada es la tolerancia del paso de aletas en disipadores de calor estampados?
El estampado mantiene el paso de aletas dentro de ±0.05 mm en una producción de 120,000 piezas. El troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene consistente. El desgaste del troquel se manifiesta primero como un desplazamiento medible en el paso de aletas, que la inspección detecta antes del envío.
¿Por qué elegir construcción estampada en lugar de extrusión para aletas de 0.5 mm?
El estampado proporciona un perfil de aleta de 0.5 mm repetible que la extrusión no puede mantener. El troquel conforma cada aleta en una sola embestida, por lo que el paso se mantiene dentro de ±0.05 mm en una producción de 120,000 piezas. La construcción estampada también tolera mejor la variación entre lotes que la extrusión.
¿Qué acabado superficial se aplica a estos disipadores de calor de aluminio?
Se aplica anodizado duro Tipo III de 25-40 µm después del conformado. Esto significa que la protección contra la corrosión no se corta en los bordes de las aletas. El acabado se especifica en piezas de aluminio 6063-T5, con el espesor del recubrimiento registrado como parte de la inspección.
¿Cuánto pesan estos disipadores de calor de aluminio?
El prensado de aluminio 6063-T5 mantiene los disipadores de calor ligeros, desde 15 g según la envolvente, sin sacrificar la densidad de aletas. Esto es importante donde la longitud de la trayectoria del flujo de aire ya está fijada por la carcasa. El peso exacto depende del tamaño final de su pieza y la configuración de aletas.
Cada lote se envía con un informe CMM más una prueba de fugas al 100% en prensa hidráulica. La inspección detecta el desgaste del troquel como un desplazamiento medible en el paso de las aletas en lugar de en campo. El informe CMM documenta las dimensiones críticas, y la prueba de fugas verifica cada pieza.
¿Se pueden utilizar estos disipadores de calor en carcasas con trayectorias de flujo de aire fijas?
Sí. La geometría estampada de una sola pieza elimina la capa adhesiva presente en los enfriadores de dos partes, acortando la trayectoria térmica. Con aletas de 0,5 mm de espesor y 1,5 mm de paso sobre una base de 3,0 mm, el diseño encaja donde la longitud de la trayectoria del flujo de aire ya está fijada por la carcasa.