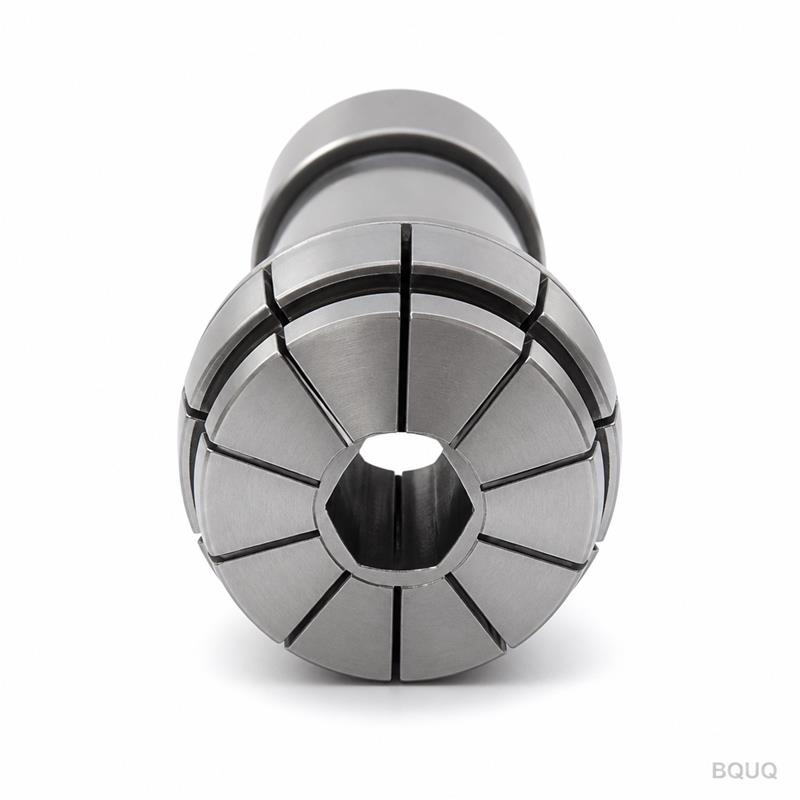
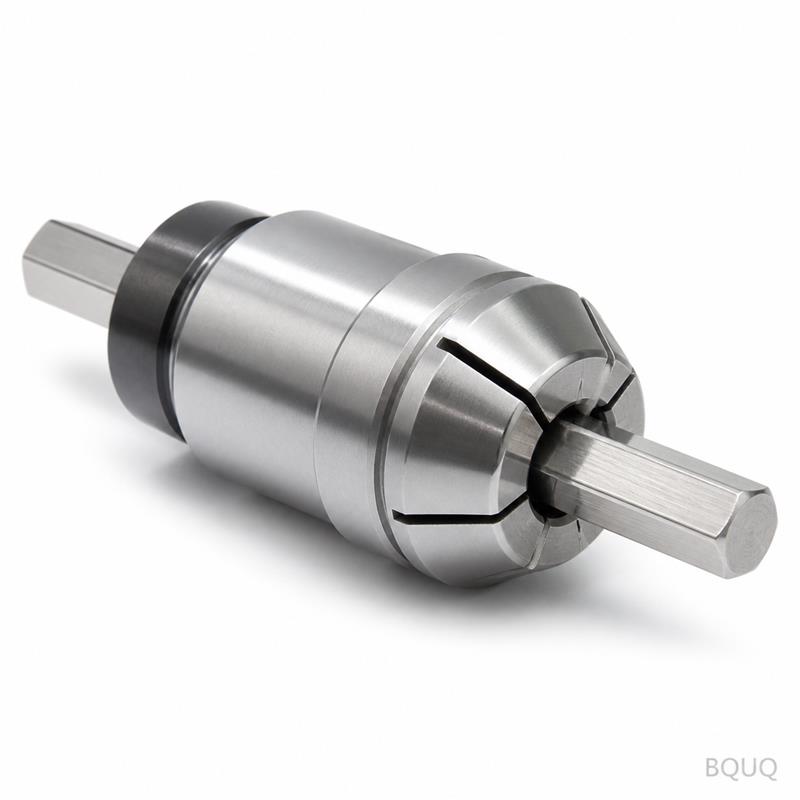
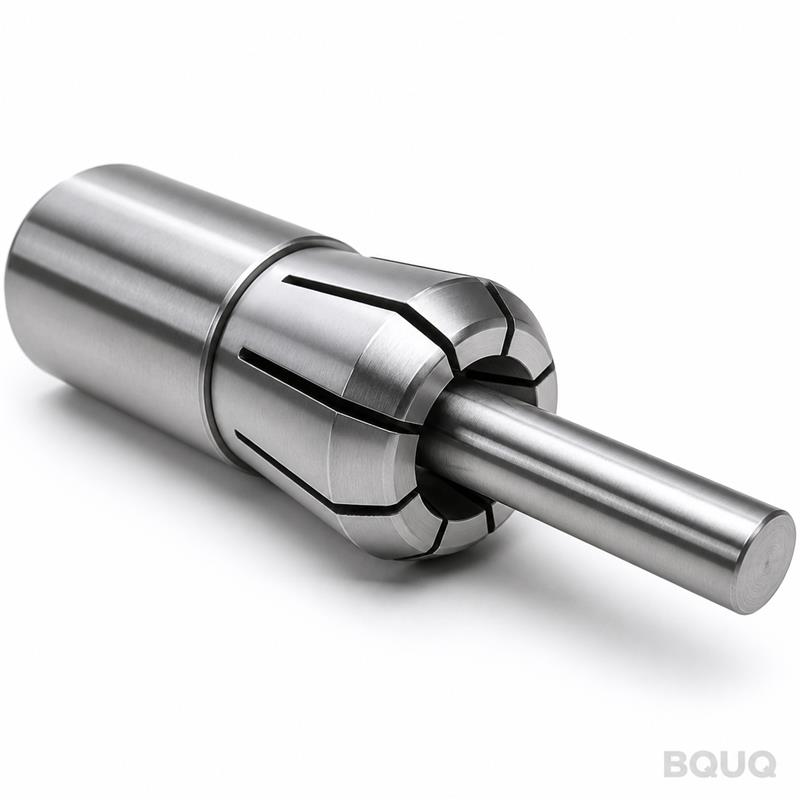
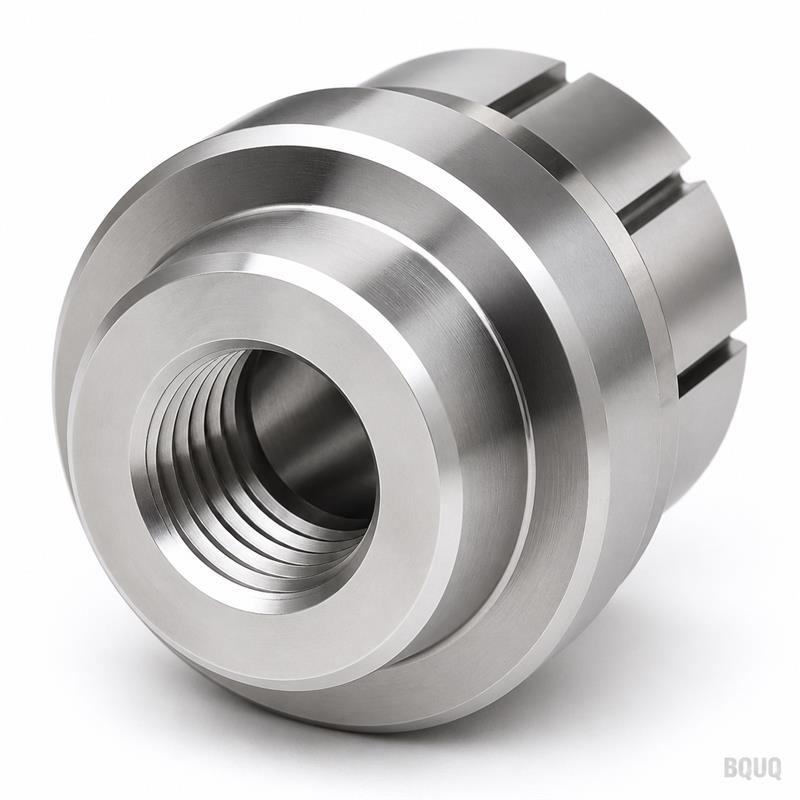
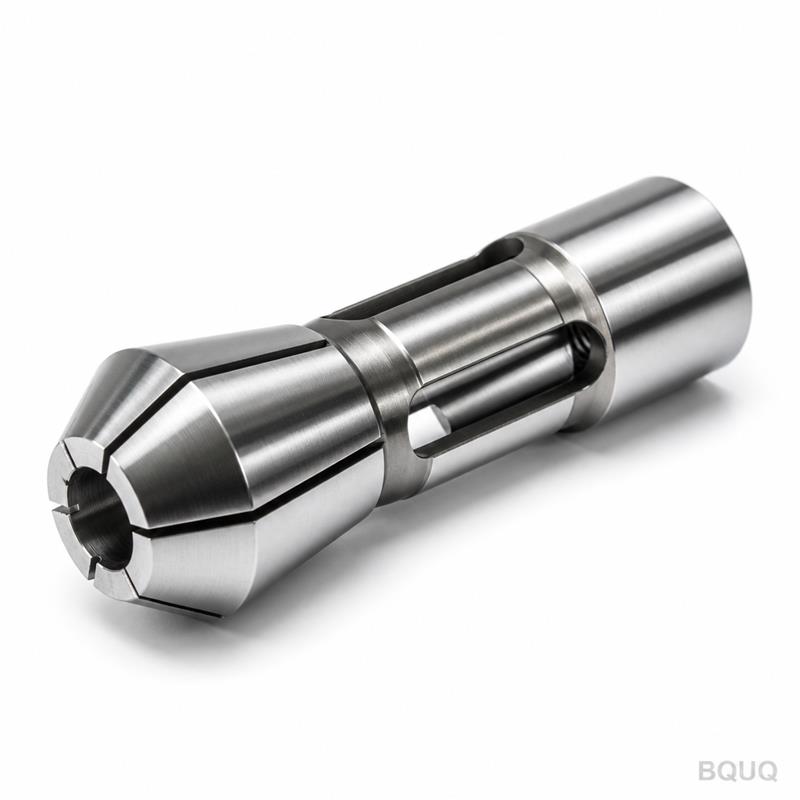
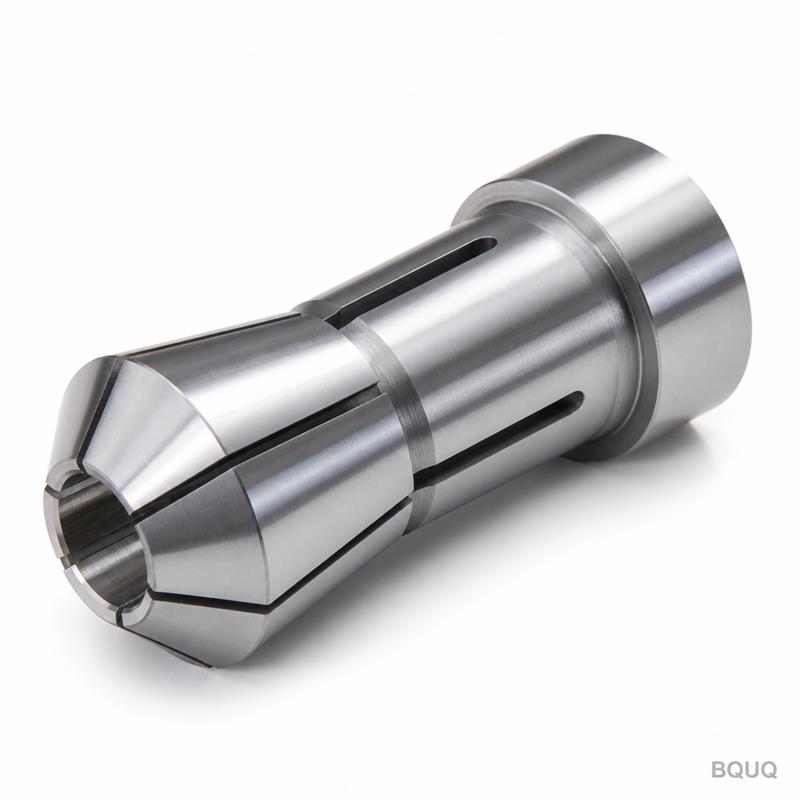
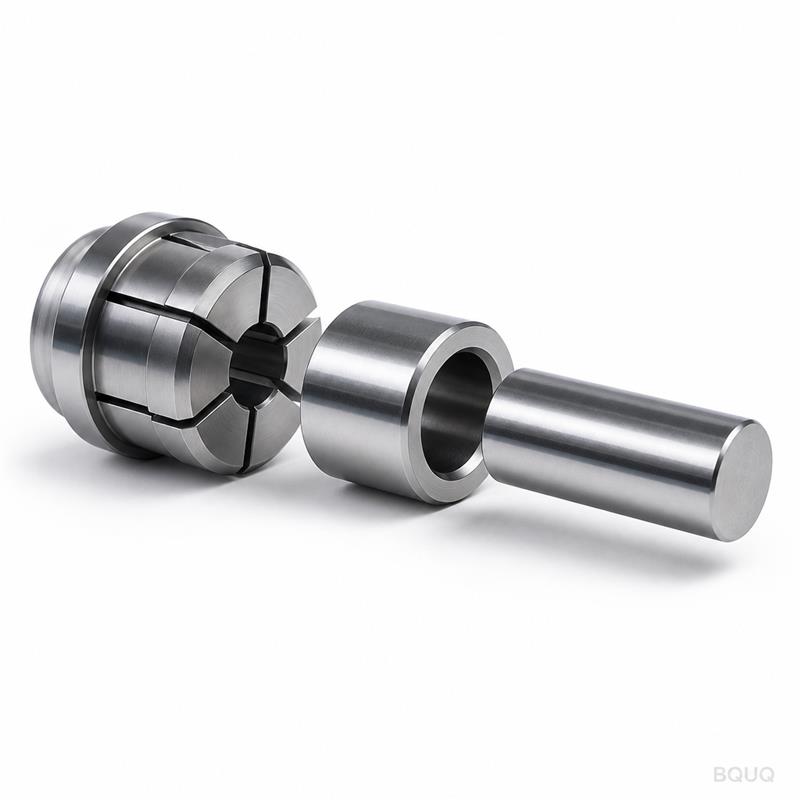
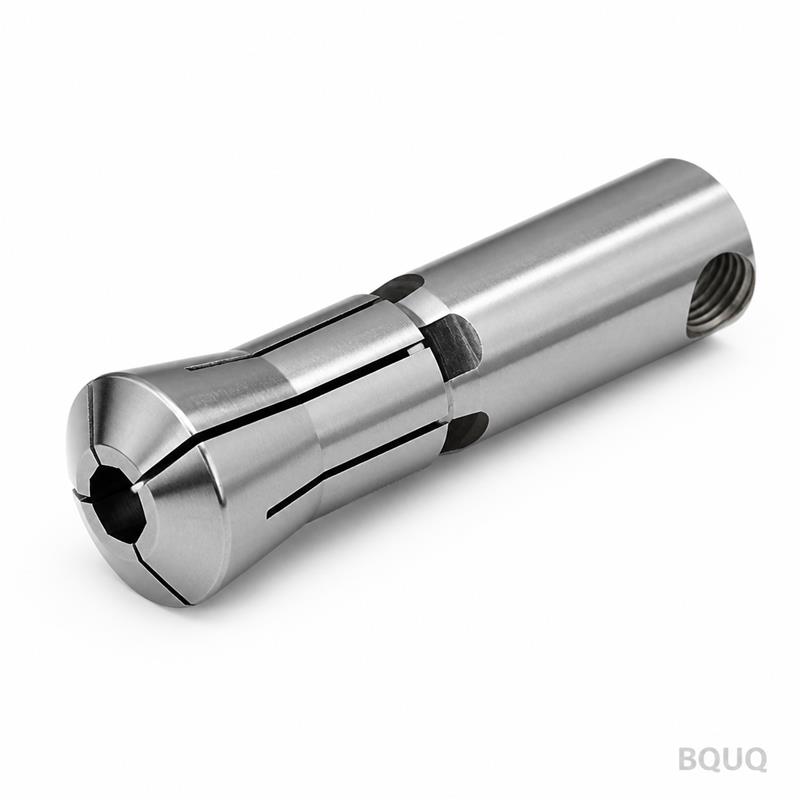
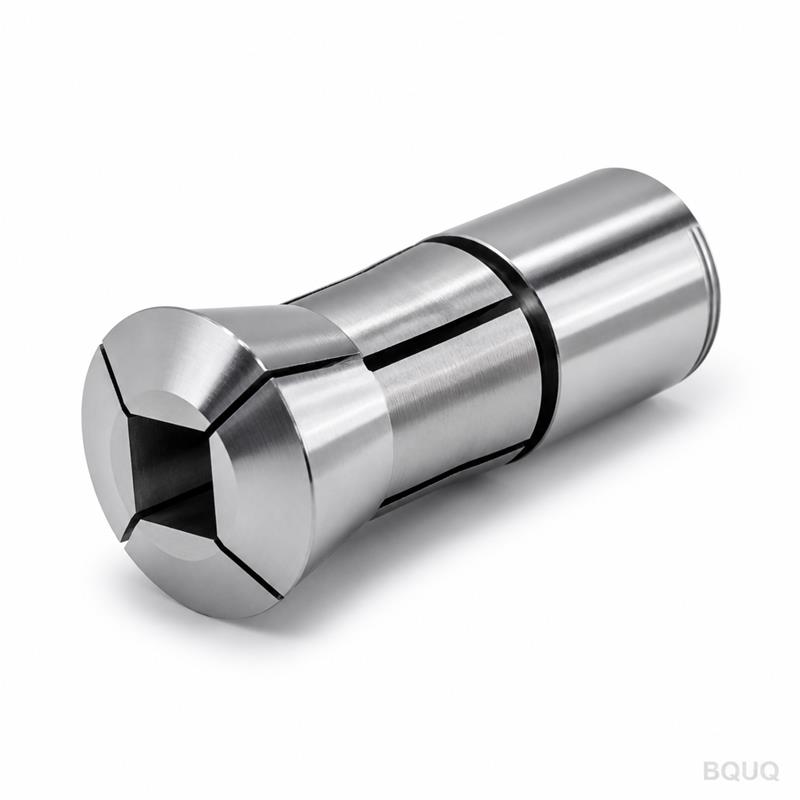
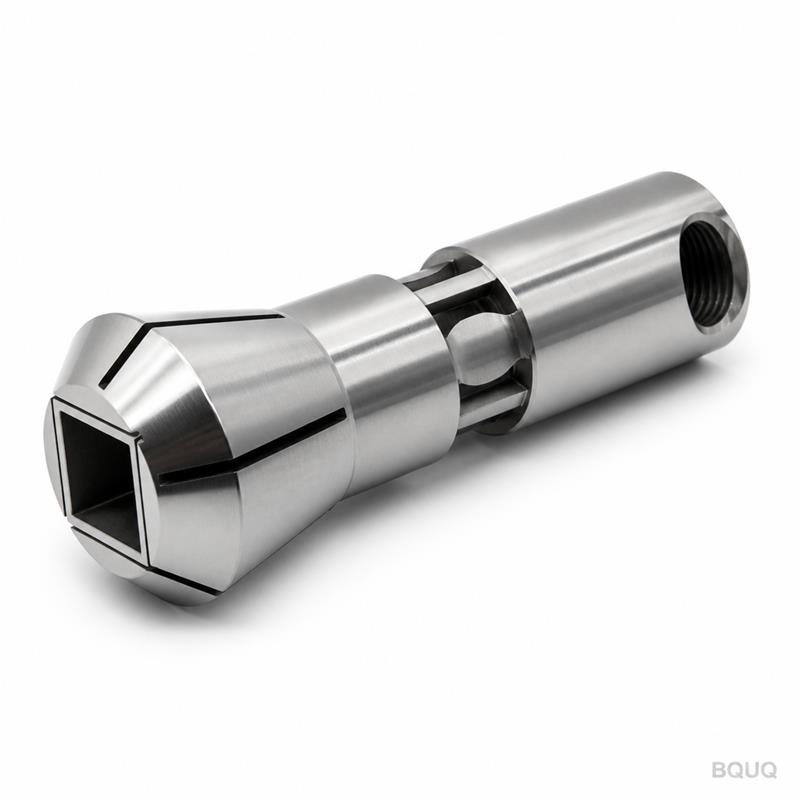
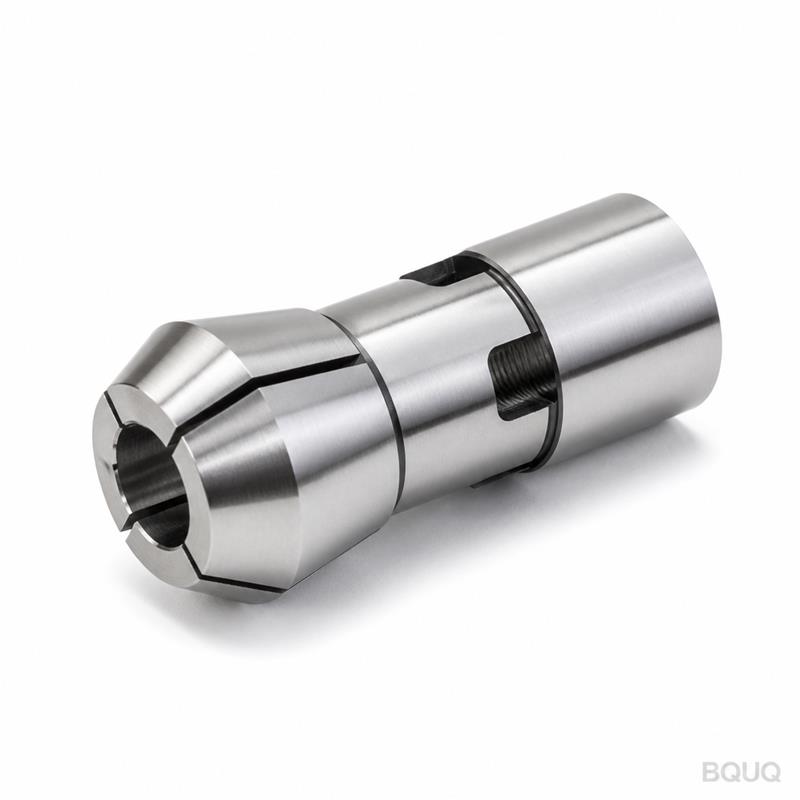
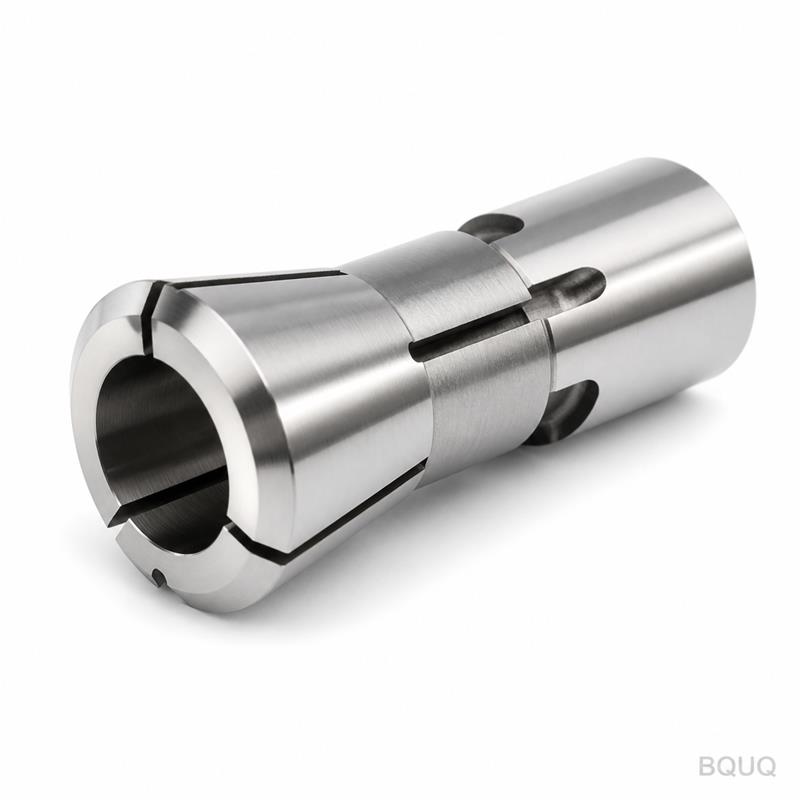
BQUQ Pinza Tipo 52 para Torno Automático Mecanizada por CNC con Agujero Hexagonal Vista Frontal
Esta es una pinza Tipo 52 para torno automático mecanizada por CNC con agujero hexagonal de vista frontal, diseñada para tornos automáticos de cabezal deslizante y cabezal fijo que utilizan el husill
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
Esta es una pinza Tipo 52 para torno automático mecanizada por CNC con agujero hexagonal de vista frontal, diseñada para tornos automáticos de cabezal deslizante y cabezal fijo que utilizan el husillo de la serie 52. El agujero hexagonal sujeta barras hexagonales y vástagos de herramientas de forma hexagonal sin aplastar las esquinas, y mantenemos la tolerancia del agujero en +0.005/-0.000 mm con una indicación de descentramiento total (TIR) de 0.005 mm o menos. Obtiene una pinza que se repite dentro de 0.003 mm en 10,000 ciclos, y nuestro plazo de entrega estándar es de 7 días hábiles para cualquier cantidad, incluida una sola pieza.
Por qué un Agujero Hexagonal de Vista Frontal Supera a un Agujero Redondo para Material Hexagonal
Una pinza con agujero redondo solo toca las seis esquinas de una barra hexagonal, lo que deforma el material bajo la fuerza de sujeción y causa vibraciones durante el torneado a alta velocidad. Nuestro agujero hexagonal de vista frontal coincide con el flanco completo de cada cara hexagonal, distribuyendo la presión de sujeción uniformemente en arcos de 120°. Esto reduce la deflexión de la pieza hasta en un 40% en comparación con un agujero redondo al mismo par de sujeción, y elimina las marcas en las superficies hexagonales acabadas. Para tamaños hexagonales de 3 mm a 32 mm entre caras (AF), cortamos el agujero con electroerosión por hilo de una sola pasada y luego lo acabamos con un escariador de carburo, lo que le da un hexágono geométricamente verdadero sin radio de esquina superior a 0.05 mm.
Dimensiones e Intercambiabilidad de la Pinza Tipo 52
La pinza Tipo 52 sigue el estándar DIN 6341 / ISO 15488-B para el husillo de 52 mm, común en tornos de cabezal deslizante Citizen, Star, Tsugami y Hanwha. Nuestro cuerpo de pinza es de 52 mm de diámetro exterior, 34 mm de largo, con un ángulo de cono de 1:10 en la cara de asiento, lo que coincide con la geometría del fabricante original para que pueda instalarla en su mandril existente sin reajustes. El agujero hexagonal de vista frontal es concéntrico al cono dentro de 0.005 mm TIR, verificado en una máquina de medición por coordenadas (CMM) Zeiss antes del envío. También ofrecemos la misma pinza con un agujero piloto trasero de 20 mm o 25 mm, según su sistema de alimentación de barras, y podemos agregar una rosca interna (M16x1.5 o M20x1.5) para un mecanismo de tiro.
Especificación
Valor
Material (cuerpo)
Acero cementado SAE 8620 o acero inoxidable 17-4PH (opción)
Dureza (profundidad de capa efectiva)
58–60 HRC, profundidad de capa 0.8–1.2 mm
Rango de tamaño de agujero hexagonal
3 mm a 32 mm entre caras (AF), personalizado bajo pedido
Tolerancia del agujero
+0.005 / -0.000 mm
Indicación de descentramiento total (TIR)
≤ 0.005 mm en agujero y cono
Acabado superficial (agujero)
Ra 0.4 µm (pulido espejo bajo pedido)
Ángulo del cono
1:10 (cara de asiento), rectificado a 0.002 mm por 100 mm
Diámetro exterior / largo del cuerpo
52 mm / 34 mm
Repetibilidad (10,000 ciclos)
≤ 0.003 mm
Plazo de entrega
7 días hábiles (estándar), 3 días (exprés)
MOQ
Sin MOQ — se acepta una sola pieza
Materiales y Tratamiento Térmico que Usamos para una Larga Vida de Sujeción
Comenzamos con acero aleado SAE 8620 (grado de cementación) porque proporciona un núcleo resistente que soporta la flexión bajo fuerzas de sujeción elevadas, mientras que la superficie cementada alcanza 58–60 HRC. La profundidad de capa es de 0.8–1.2 mm, suficiente para soportar ciclos repetidos de apertura y cierre sin descascarillado. Para refrigerantes corrosivos o aplicaciones de grado alimenticio, ofrecemos acero inoxidable 17-4PH endurecido a 44–48 HRC, ligeramente más blando pero completamente resistente a la oxidación. Cada pinza se endurece completamente en un horno de vacío (sin capa descarburada) y luego se somete a congelación profunda a -80°C durante 2 horas para estabilizar la microestructura, lo que evita la deriva dimensional con el tiempo.
Cómo Mecanizamos el Agujero Hexagonal Sin Distorsión
Cortamos el agujero hexagonal en tres pasos. Primero, torneamos el cuerpo de la pinza en un torno CNC y rectificamos el cono 1:10 a tamaño final. Segundo, electroerosionamos por hilo la forma hexagonal desde sólido, dejando 0.2 mm de stock en cada flanco. Tercero, acabamos con un escariador de forma de carburo en una rectificadora de plantillas, manteniendo la tolerancia flanco a flanco en +0.005 mm. El paso de electroerosión evita las fuerzas de corte de una brochadora, que pueden deformar la pared delgada (mínimo 3 mm) fuera de redondez. Después del escariado, desbarbamos los bordes frontal y trasero con un chaflán de 0.1 mm, para que la barra hexagonal se deslice sin engancharse. También grabamos con láser el tamaño hexagonal y el código de fecha en el diámetro exterior, sin tinta que se lave.
Inspección Antes de Cada Envío
Cada pinza pasa por una inspección de 5 puntos con una CMM Zeiss CONTURA. Medimos los tres pares de flancos opuestos del agujero hexagonal (planitud y paralelismo dentro de 0.003 mm), el ángulo y la rectitud del cono, el TIR entre agujero y cono, y la rugosidad superficial con un Mitutoyo SJ-210. El informe CMM se incluye en cada envío, incluso para pedidos de una sola pieza. También realizamos una prueba funcional: sujetamos una barra hexagonal correspondiente a 30 N·m de par y medimos la fuerza de tiro en una celda de carga; la pinza debe mantener la barra sin deslizamiento durante 5 minutos. Si algún valor está fuera de especificación, desechamos la pieza, sin retrabajo.
Límites del Mundo Real: Qué Puede y Qué No Puede Hacer Esta Pinza
Esta pinza está diseñada para tornos automáticos Tipo 52 con velocidad de husillo de hasta 8,000 RPM. A esa velocidad, el descentramiento radial del agujero hexagonal se mantiene por debajo de 0.008 mm gracias al cuerpo balanceado (balanceamos dinámicamente a grado G2.5). No la use para material redondo: las esquinas hexagonales marcarán la barra redonda y reducirán el área de sujeción en un 30%. Para material redondo, solicite nuestra pinza estándar de agujero redondo (mismo cuerpo, mismo cono). La fuerza máxima de sujeción es de 12 kN; excederla deformará permanentemente los dedos de la pinza. Para barras hexagonales con esquinas afiladas (radio de esquina menor de 0.1 mm), recomendamos un alivio de esquina de 0.2 mm en el agujero; indíquenoslo y lo agregaremos sin costo adicional.
Compatibilidad con Marcas Comunes de Tornos Automáticos
Hemos realizado ingeniería inversa de la pinza Tipo 52 para coincidir con el cono exacto y la profundidad de agujero de estas máquinas: Citizen L20/L32, Star SR-20/SR-32, Tsugami B020/B032, Hanwha XD20/XD32 y Tornos MultiSwiss. Si tiene una marca diferente, envíenos una muestra desgastada o un plano; la mediremos y coincidiremos con el perfil. La pinza también funciona en mandriles ER-32 estándar si usa un casquillo adaptador de 52 a ER32, pero la longitud de agarre es más corta (12 mm vs 20 mm), por lo que recomendamos el mandril nativo Tipo 52 para mayor rigidez.
¿Cuál es la cantidad mínima de pedido?
Sin MOQ: enviamos una pinza o mil, con el mismo plazo de entrega de 7 días y el mismo informe de inspección CMM.
¿Pueden personalizar el tamaño o la forma del agujero hexagonal?
Sí, mecanizamos cualquier tamaño hexagonal de 3 a 32 mm AF, y también podemos hacer un agujero cuadrado, triangular o un hexágono con un radio de esquina mayor para materiales blandos; solo envíe un croquis o un archivo DXF.
¿Cómo garantizan la calidad de un solo prototipo?
Cada pinza, prototipo o producción, se inspecciona al 100% en la CMM y el informe se envía con la pieza; no utilizamos muestreo ni inspección por lotes.
¿Cuál es el plazo real para un pedido urgente?
El estándar es de 7 días hábiles, pero para una situación urgente de parada de línea podemos entregar una sola pinza en 3 días hábiles por correo aéreo exprés; solo marque "RUSH" en el asunto de su correo electrónico.
Esta pinza es un resultado directo de nuestras capacidades de fabricación de precisión en Dongguan, donde operamos 20 tornos CNC y 5 máquinas de electroerosión por hilo. Somos una fábrica hecha en China con 20 años de experiencia produciendo pinzas, resortes y disipadores de calor para clientes automotrices y médicos. Antes de finalizar su diseño, consulte nuestra guía de selección de herramientas de corte CNC para confirmar la geometría del agujero hexagonal y nuestra guía de tolerancias de mecanizado CNC para entender cómo mantenemos +0.005 mm en una pieza endurecida.
Envíenos su plano o una muestra desgastada para obtener una cotización firme en 12 horas: sin cargos de diseño, sin MOQ. Correo electrónico sc@bquq.com o WhatsApp +86 13713157787. Si necesita un tamaño hexagonal diferente, un material diferente o un alivio especial, inclúyalo en su primer mensaje y cotizaremos el tiempo de mecanizado exacto.
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.