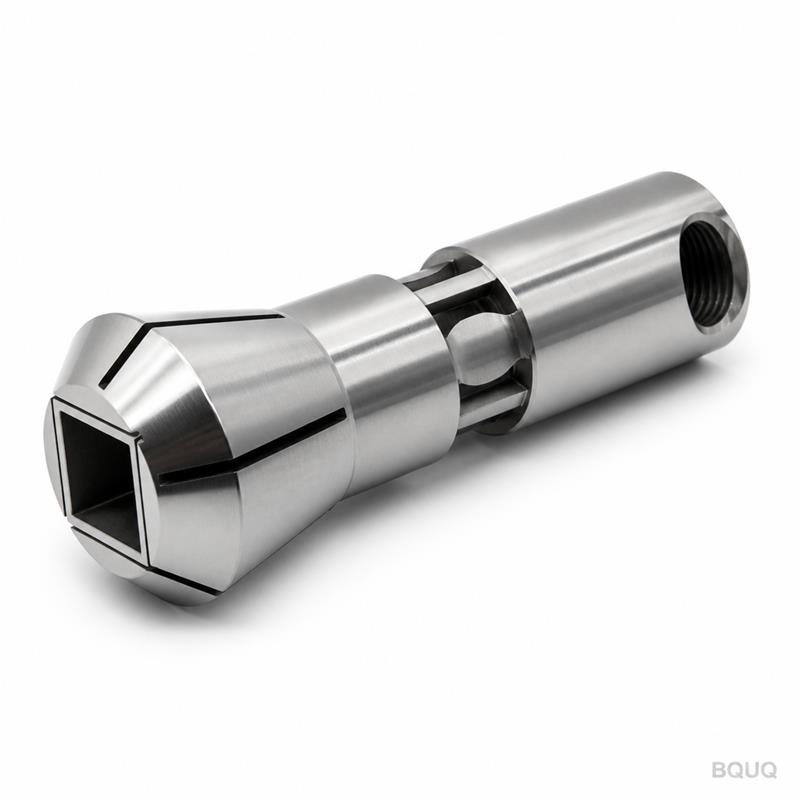
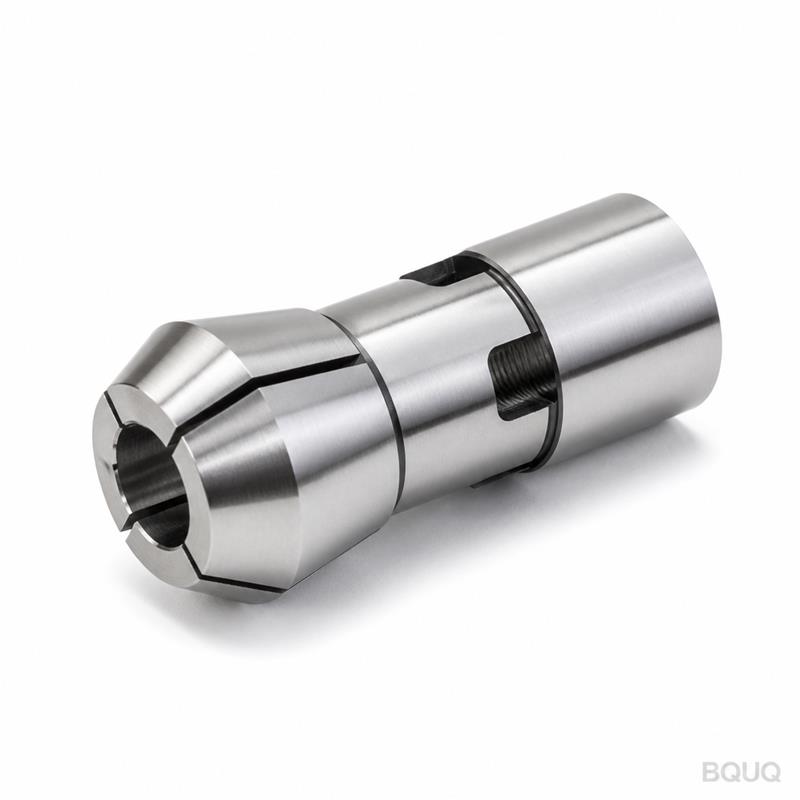
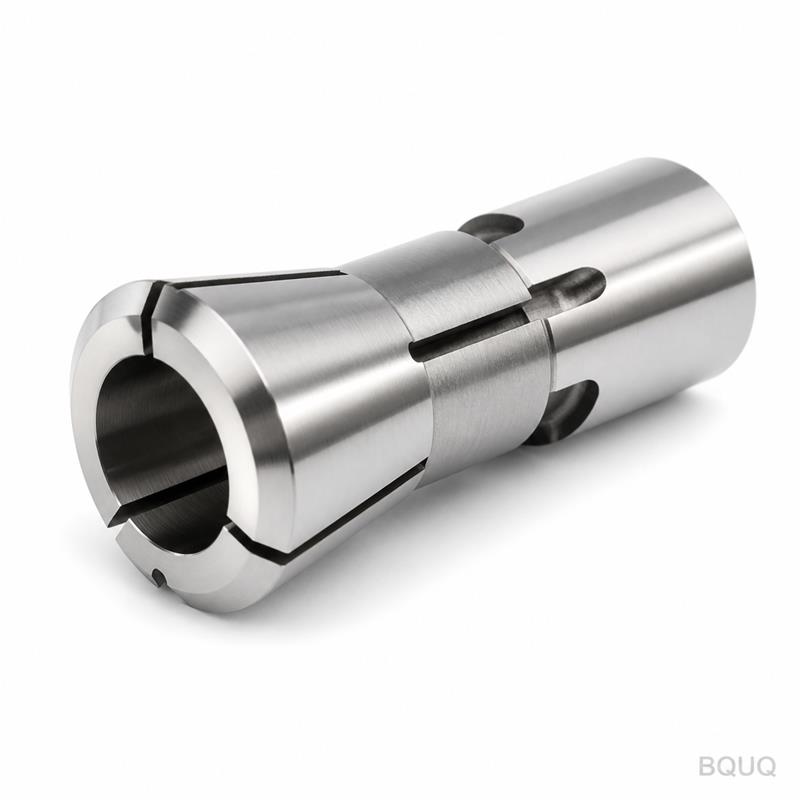
BQUQ Mandril de Pinza Tipo 36 para Torno Automático Mecanizado CNC, Templado y Oscurecido
Qué es este mandril y por qué reduce su tasa de rechazo Este es un mandril de pinza tipo 36 para torno automático mecanizado por CNC, templado y acabado con una superficie de óxido oscuro (templado os
Cotización rápida de esta pieza
Envíenos plano / cantidad / material — respuesta en 24 h.
Qué es este mandril y por qué reduce su tasa de rechazo
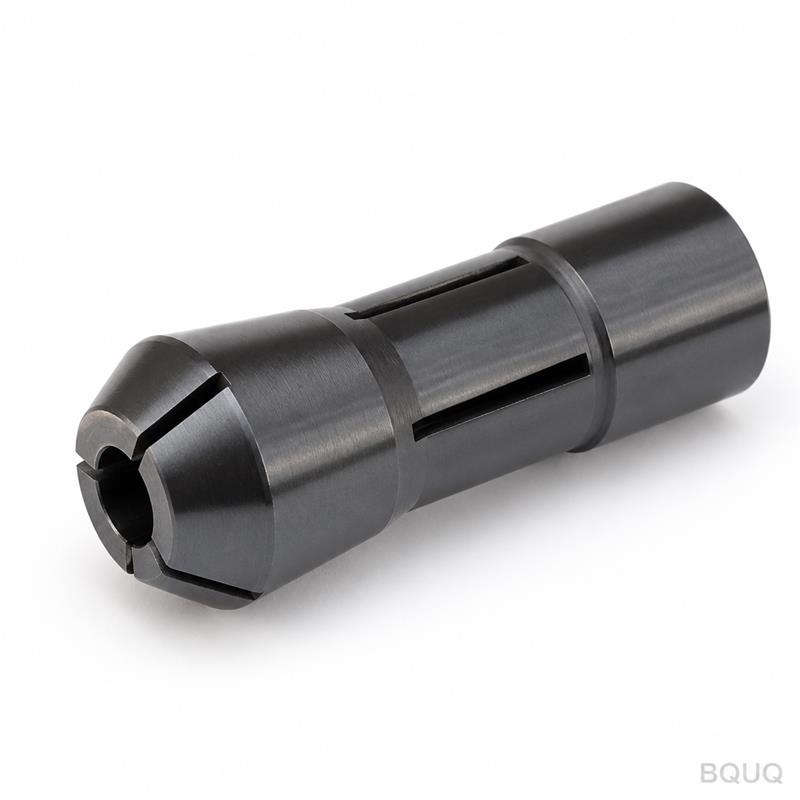
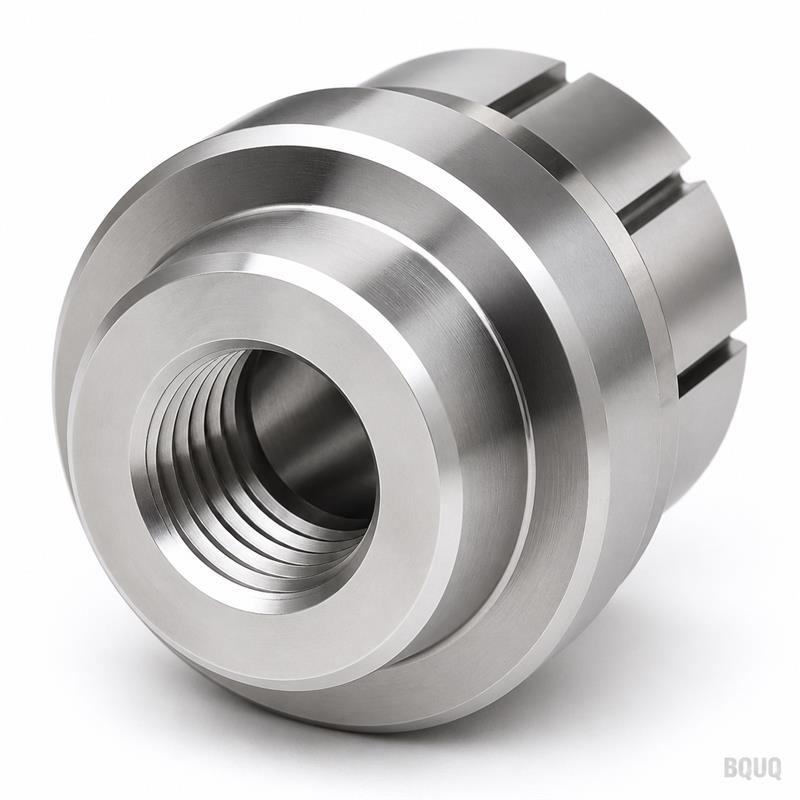
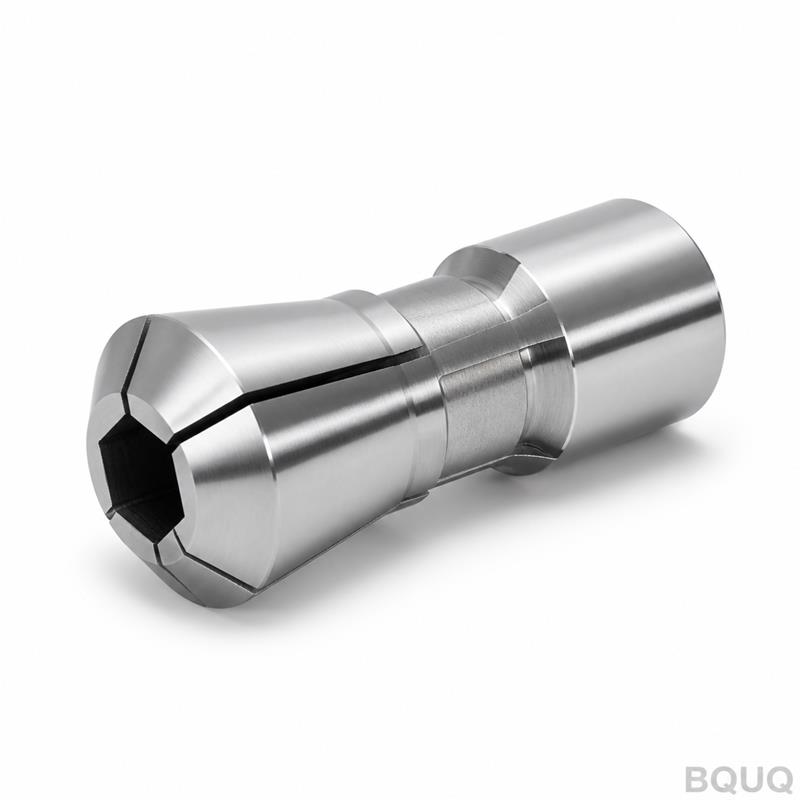
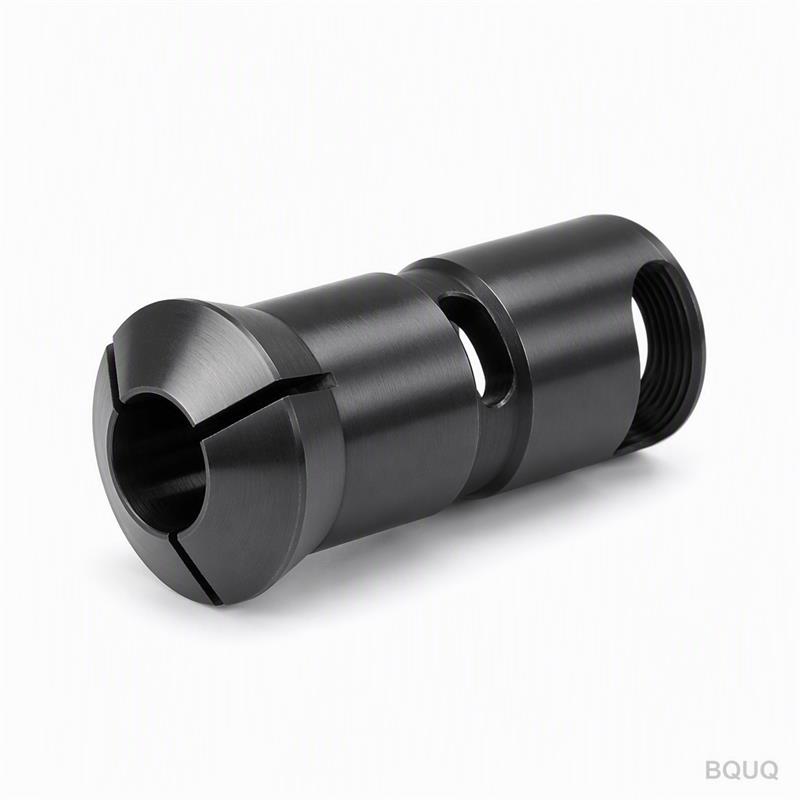
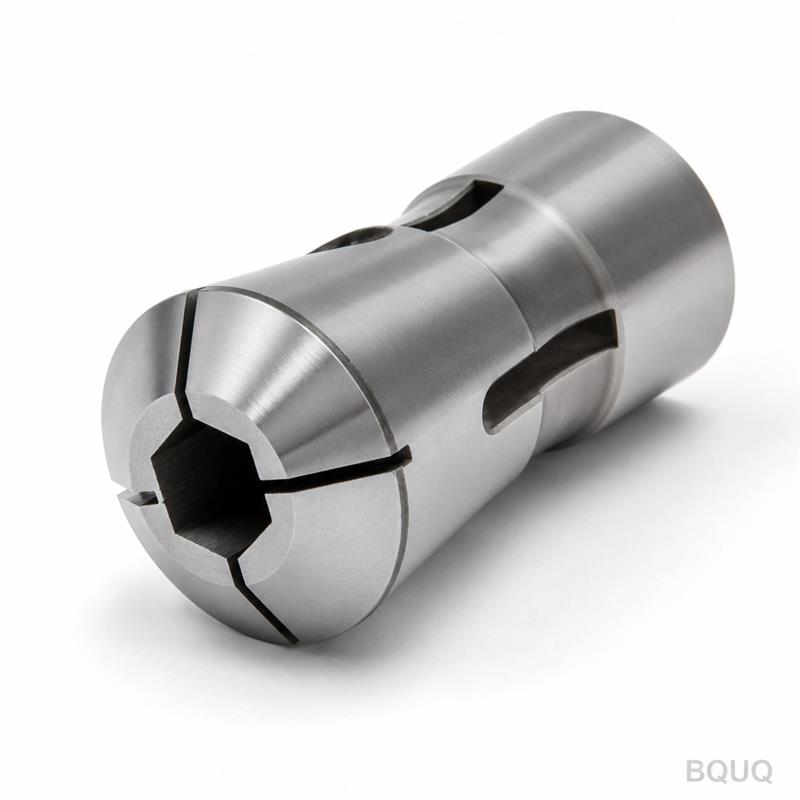
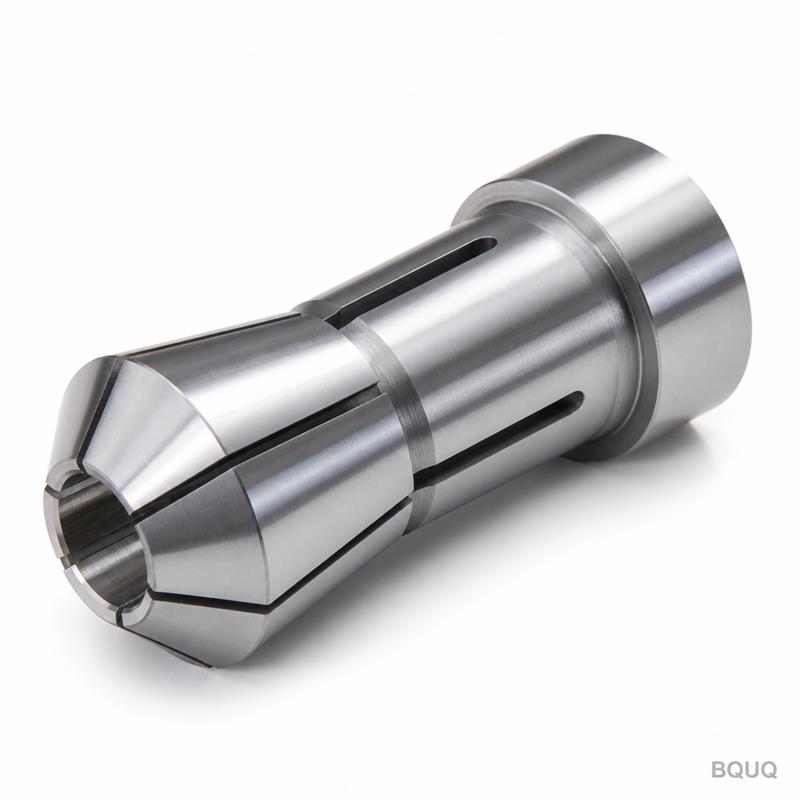
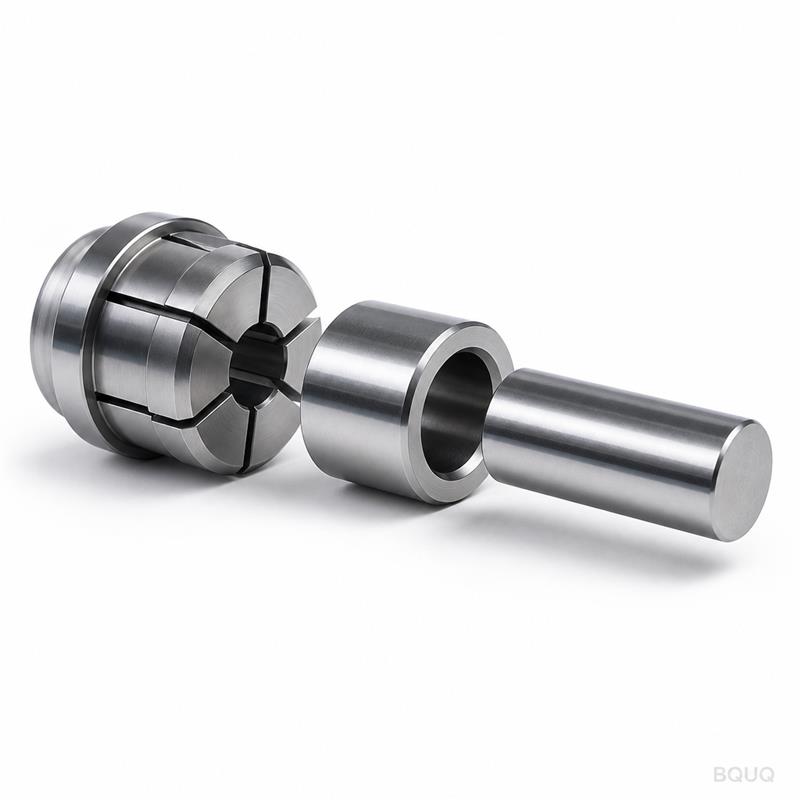
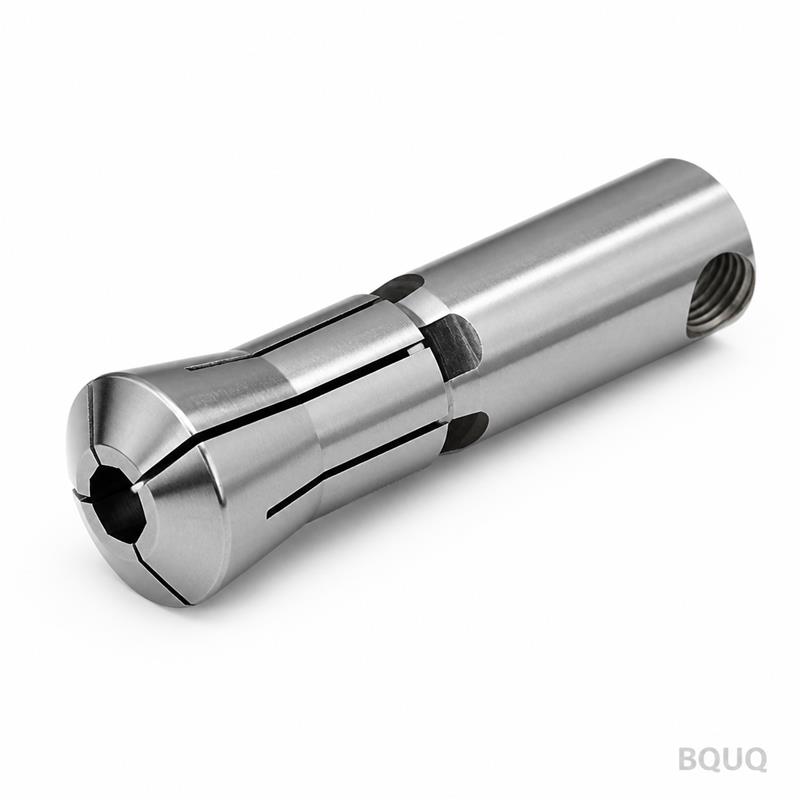
Este es un mandril de pinza tipo 36 para torno automático mecanizado por CNC, templado y acabado con una superficie de óxido oscuro (templado oscurecido). Obtiene una concentricidad total de 0.005 mm en la punta y 0.008 mm a 3× el diámetro desde la cara. La dureza está fijada en HRC 58-62 en todo el diámetro de sujeción. El plazo de entrega para tamaños estándar es de 7 días hábiles. Esto significa que su husillo deja de vibrar, sus piezas dejan de desviarse y su contenedor de desechos permanece vacío.
Cómo el perfil tipo 36 coincide con la punta del husillo de su torno automático
El tipo 36 se refiere al perfil de montaje DIN 6343-36, que se adapta a tornos automáticos comunes (Citizen, Star, Tsugami y muchos clones taiwaneses). El ángulo del cono es de 16° incluidos, la rosca es M36×1.5, y la cara trasera se asienta plana contra su husillo con una verificación de perpendicularidad de 0.002 mm. Mecanizamos el cono y la rosca en un solo amarre en un DMG MORI NTX 2000, por lo que no hay error de transferencia entre las dos características críticas. Si su husillo no es exactamente tipo 36, envíenos su plano: podemos modificar la parte trasera sin cambiar la geometría de sujeción.
Acabado templado oscurecido vs. acero templado liso
El acabado oscuro no es pintura. Es un recubrimiento de conversión de óxido negro aplicado después del tratamiento térmico y el rectificado final. Esta capa tiene un espesor de 0.5 a 1.5 micras, lo que no altera la dimensión del diámetro. Los beneficios son reales: retiene una película delgada de aceite para prevención de óxido, reduce el agarrotamiento al deslizar la pinza en un husillo caliente y facilita la inspección de superficies bajo luces de taller porque el brillo disminuye. No omitimos el paso de temple: todo el cuerpo es templado al vacío y luego doble revenido, no solo endurecido superficialmente. La dureza del núcleo es HRC 58-62, y las ranuras de sujeción se cortan con hilo después del temple para que los dedos de resorte mantengan su elasticidad.
Tolerancia del diámetro de sujeción y acabado superficial que puede medir
El diámetro de sujeción está rectificado con una tolerancia H6. Para una pinza de 10 mm, esto significa que el diámetro es de 10.000 a 10.009 mm. El acabado superficial del diámetro es Ra 0.2 μm, y el del cono es Ra 0.4 μm. La concentricidad entre el diámetro y el cono se mantiene en 0.005 mm TIR. No redondeamos estos números. Cada pinza se mide en una máquina de medición por coordenadas Zeiss Contura con una sonda de resolución de 0.1 μm, y el informe se adjunta a su envío. Si necesita un diámetro más ajustado para un material específico (latón, aluminio, acero), podemos rectificar a H5 bajo solicitud, pero esto añade 2 días al plazo de entrega.
Especificación
Valor / Rango
Tipo
DIN 6343-36 (tipo 36 para torno automático)
Material
Acero para rodamientos GCR15 (AISI 52100)
Dureza (núcleo)
HRC 58-62
Tolerancia del diámetro de sujeción
H6 (p. ej., 10.000–10.009 mm para Ø10)
Acabado superficial del diámetro
Ra 0.2 μm
Acabado superficial del cono
Ra 0.4 μm
Concentricidad total (en la punta)
0.005 mm TIR
Concentricidad total (3×D desde la cara)
0.008 mm TIR
Rango de sujeción
Ø3 mm a Ø42 mm (según el diámetro de la pinza)
Plazo de entrega (tamaños estándar)
7 días hábiles
Cantidad mínima de pedido
Sin MOQ (se acepta una sola pieza)
Acabado superficial (externo)
Óxido oscuro templado, 0.5–1.5 μm
Ciclo de tratamiento térmico que previene la fatiga de las ranuras
Comenzamos con barra de acero GCR15 (AISI 52100), que se recuece esferoidizado antes del mecanizado. Después de tornear el diámetro exterior y mecanizar el cono, templamos al vacío a 1030°C y luego enfriamos en nitrógeno a 5 bar. El revenido se realiza dos veces a 180°C durante 2 horas cada vez. Esto produce una estructura martensítica con austenita retenida por debajo del 3%. Las ranuras de sujeción se cortan con hilo después del temple, y luego los dedos se someten a un alivio de tensiones a 150°C durante 1 hora. Esta secuencia es la razón por la que nuestras pinzas no se agrietan en la raíz de la ranura después de 100,000 ciclos. Probamos cada lote de tratamiento térmico con un durómetro Rockwell C y una muestra de microsección, sin excepciones.
Inspección antes de cada envío, no una muestra aleatoria
Cada pinza individual recibe una verificación dimensional completa, no una muestra del lote. Medimos el ángulo del cono con una regla de senos de precisión (error < 0.001 mm en 50 mm de longitud), el diámetro con un calibre de aire (resolución 0.0005 mm) y la concentricidad en un accesorio de husillo personalizado con un indicador de 0.0001 mm. El espesor del óxido oscuro se verifica con un medidor de espesor de recubrimiento. Si algún valor está fuera de la tabla anterior, la pinza se desecha, no se repara. Recibe una hoja de inspección firmada con cada número de pieza. Para sus propios registros, también enviamos un PDF del informe CMM por correo electrónico dentro de las 24 horas posteriores al envío.
Preguntas frecuentes: su primer pedido, diámetros personalizados y control de calidad
¿Hay una cantidad mínima de pedido?
No hay MOQ: puede pedir una sola pinza para una ejecución de prototipo, y el precio por pieza solo baja ligeramente a partir de 10+ porque configuramos la muela de rectificado una vez.
¿Pueden hacer un diámetro personalizado para un diámetro de barra no estándar?
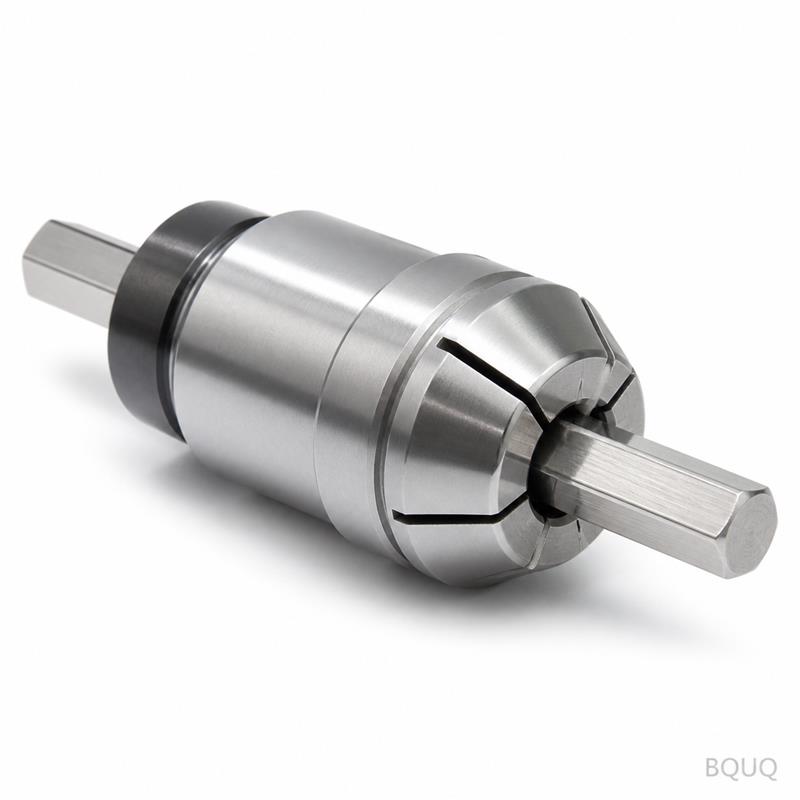
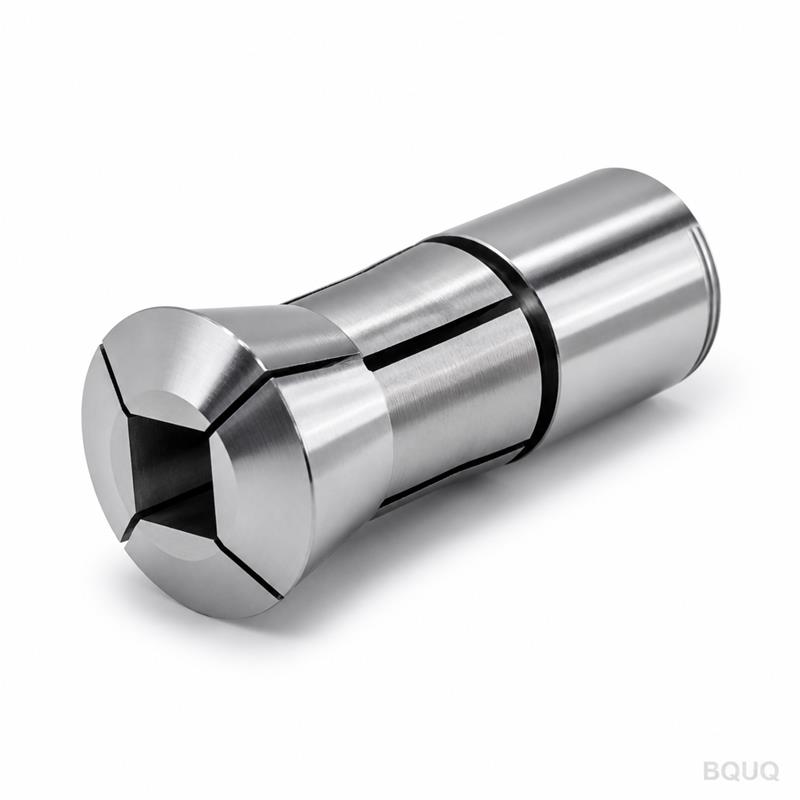
Sí, podemos rectificar cualquier diámetro de Ø3 mm a Ø42 mm en incrementos de 0.5 mm, y también podemos hacer un diámetro escalonado para material hexagonal o cuadrado, pero eso requiere un ajuste de herramientas de 3 días.
¿Cómo verifican la concentricidad antes del envío?
Montamos la pinza en un mandril de prueba con el mismo cono que su husillo, luego la giramos a 300 rpm y medimos el TIR en la punta y a 3×D con un sensor capacitivo.
¿Cuál es su plazo de entrega para un pedido urgente?
El estándar es de 7 días hábiles, pero si necesita una pinza en 48 horas, podemos tomar una de nuestro stock semiterminado (blanco sobredimensionado al 25%) y rectificarla final con una tarifa adicional del 15% por urgencia.
Cómo esta pinza se adapta a su sistema de herramientas y sujeción
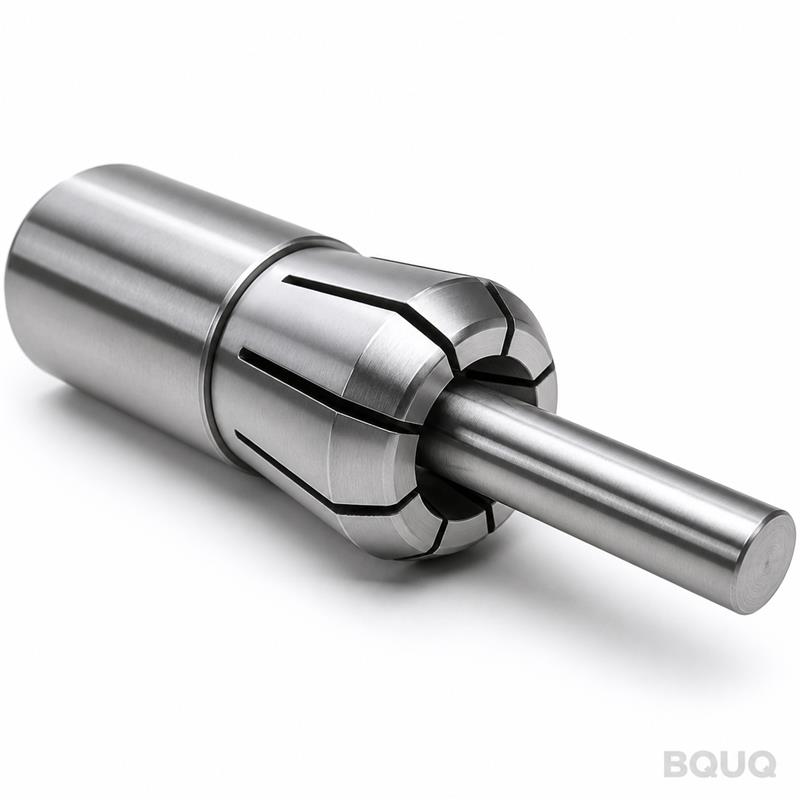
Combine este mandril con un torno CNC o una máquina tipo suizo con punta de husillo tipo 36. Sujeta barra redonda, pasadores rectificados y piezas premecanizadas con una concentricidad que elimina operaciones secundarias. Para la selección de herramientas de corte, consulte nuestra guía de selección de herramientas de corte CNC para igualar sus grados de inserto con la baja concentricidad que proporciona este mandril. Si está diseñando un nuevo accesorio, nuestra guía de tolerancias de mecanizado CNC explica cómo presupuestar la concentricidad de 0.005 mm en su análisis de acumulación de tolerancias. Este mandril es parte de nuestra línea de fabricación de precisión, hecho en China con documentación de exportación completa.
Pida esta pinza y obtenga una cotización en 12 horas
Envíenos su plano o simplemente indíquenos el diámetro de la barra y el modelo del husillo. Responderemos con una cotización firme en 12 horas, no un rango, no un "depende", un número real. Envíe su plano por correo electrónico a sc@bquq.com, o envíe una foto o PDF por WhatsApp al +86 13713157787. Si no está seguro sobre el ajuste tipo 36, incluya el plano del cono de su husillo y lo verificaremos gratis. Enviamos a todo el mundo con DHL o FedEx, y el papeleo de aduanas está incluido. Sin MOQ, sin regateos, solo una pinza que mantiene 0.005 mm.
FAQ del proveedor — lo que el comprador pregunta antes de pedir
Respuestas directas de fábrica, no un folleto comercial.
¿Cómo obtengo una cotización de esta pieza?
Envíe su plano (STEP, IGES, DWG, DXF o PDF) con cantidad y material a sc@bquq.com o WhatsApp +86 137 1315 7787. Nuestros ingenieros revisan el plano y responden con precio, plazo y coste del utillaje.
¿Cuál es su pedido mínimo?
No imponemos un pedido mínimo fijo. El mínimo se define por pieza y por proceso: indíquenos su cantidad objetivo y cotizamos sobre ella. Para piezas nuevas aceptamos lotes pequeños de prueba.
¿Cuál es el plazo de entrega?
El plazo se acuerda por pedido, según la fecha que necesite, la cantidad, el material y si hace falta utillaje. Envíe su fecha objetivo junto con el plano y confirmamos la viabilidad antes de cotizar.
¿Qué tolerancia pueden mantener?
Mecanizado CNC: ±0,005 mm. Las piezas estampadas, de muelle y extruidas se fabrican según las tolerancias indicadas en su plano; confirmamos los valores alcanzables en la cotización.
¿Fabrican piezas según mi plano?
Sí. Todo pedido se fabrica según plano o muestra del cliente. En nuestra planta de Dongguan operamos mecanizado CNC, estampación, fabricación de resortes y extrusión de disipadores de aluminio: un solo proveedor para la pieza completa.
¿Con qué materiales trabajan?
Aluminio (6061, 6063, 7075), acero inoxidable (301, 304, 316), acero al carbono (SPCC, SGCC), latón, cobre, bronce fosforoso, bronce al berilio y acero para resortes (alambre musical, templado en aceite).
¿Qué formatos de plano aceptan?
STEP, IGES, DWG, DXF y PDF. Se prefieren planos 2D con tolerancias y acabado superficial junto al modelo 3D. Los croquis a mano se cotizan tras ser redibujados por nuestros ingenieros.
¿Cómo se controla la calidad?
La inspección acompaña el proceso, no solo el final: aprobación de primera pieza, controles intermedios y un informe por lote, medido con CMM y equipos ópticos. Certificados de material a petición.
¿Dónde está la fábrica y envían a todo el mundo?
Nuestra planta está en Dongguan, Guangdong, China, en funcionamiento desde 2005. Enviamos por expreso, aéreo y marítimo a todo el mundo, y trabajamos con el transitario que designe el comprador.