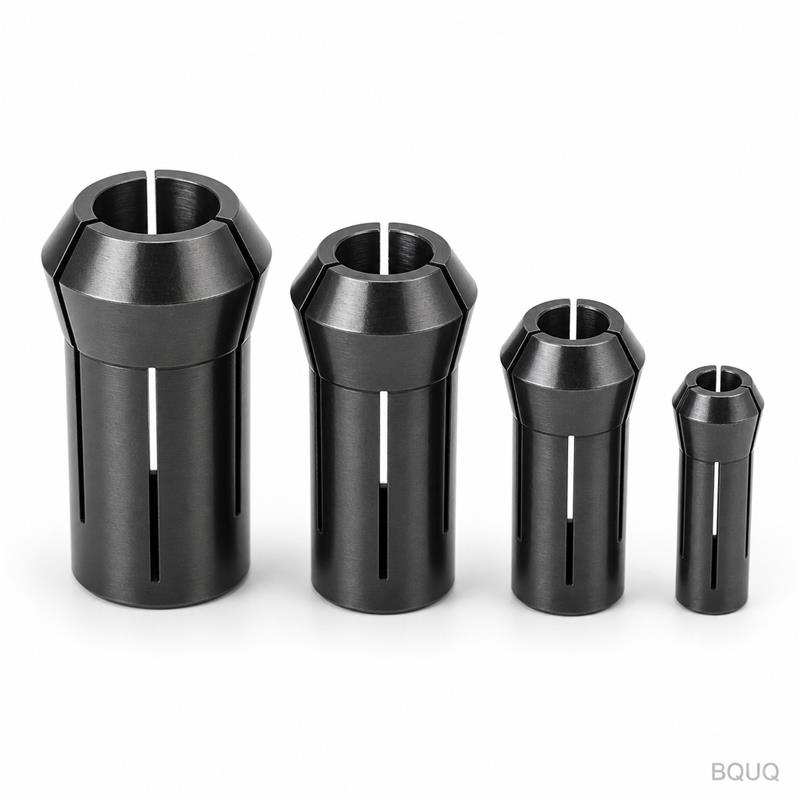
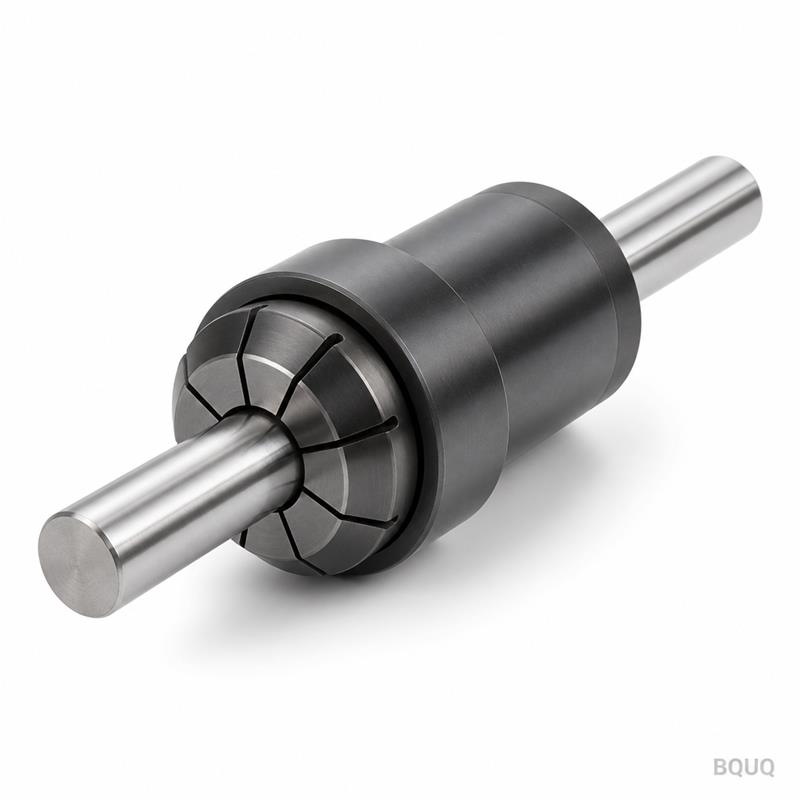
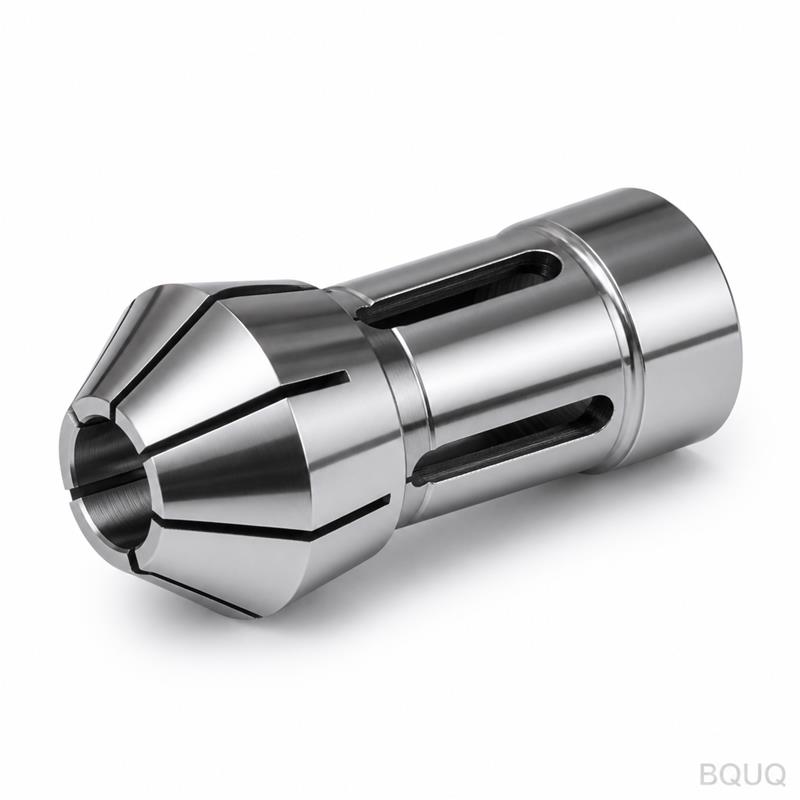
AperturaEste es un primer plano del cuerpo de un mandril de pinza tipo 46, mecanizado para el husillo de un torno automático. La ranura cónica está cortada según su plano exacto. N
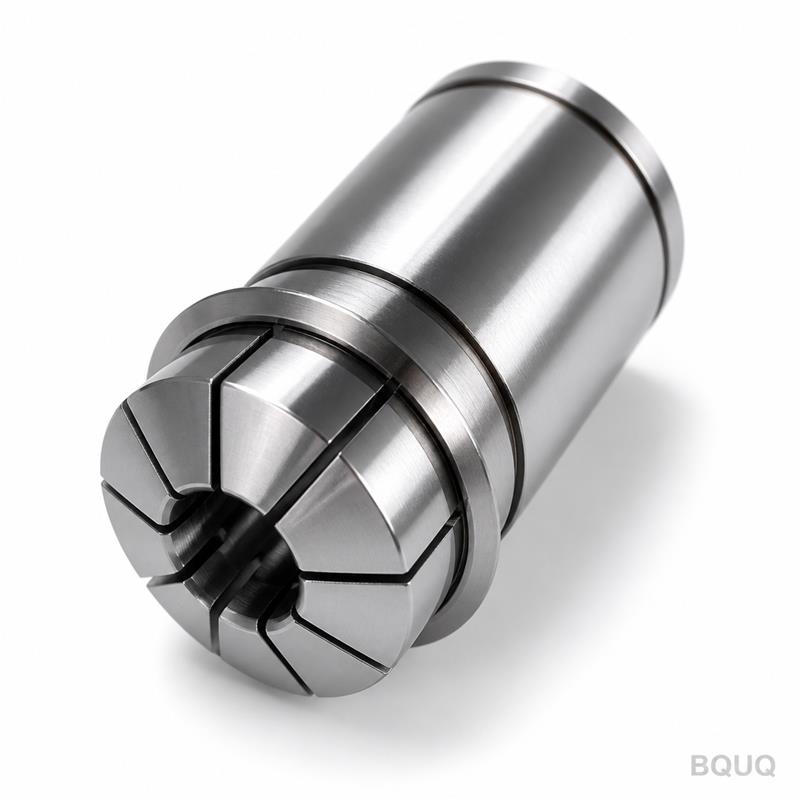
Mandril de Pinza CNC Personalizado para Torno Automático Tipo 46, Ranura Cónica en Primer Plano
AperturaEste es un primer plano del cuerpo de un mandril de pinza tipo 46, mecanizado para el husillo de un torno automático. La ranura cónica está cortada según su plano exacto. No almacenamos piezas
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
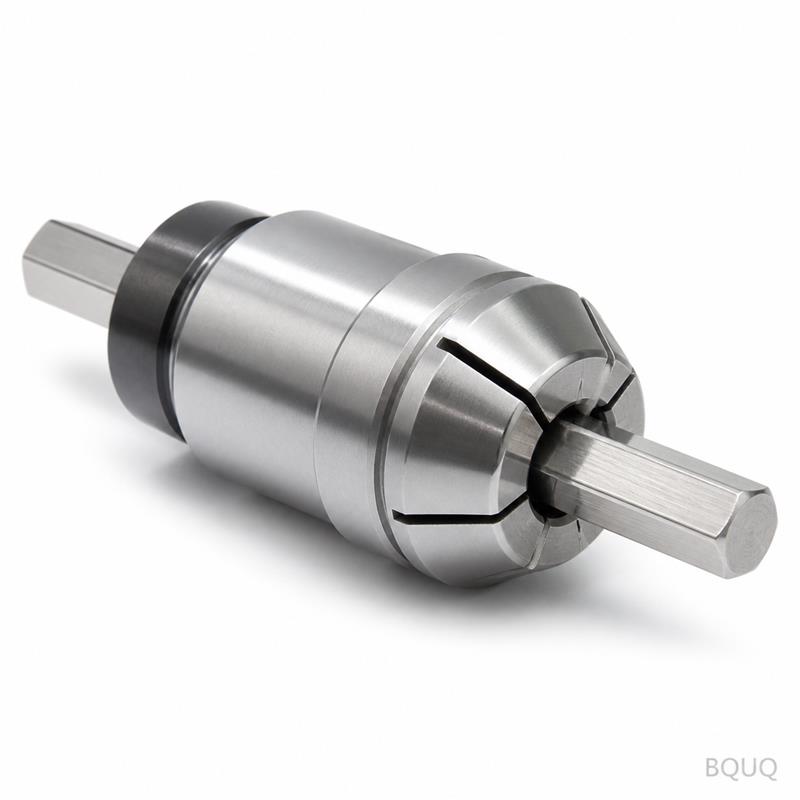
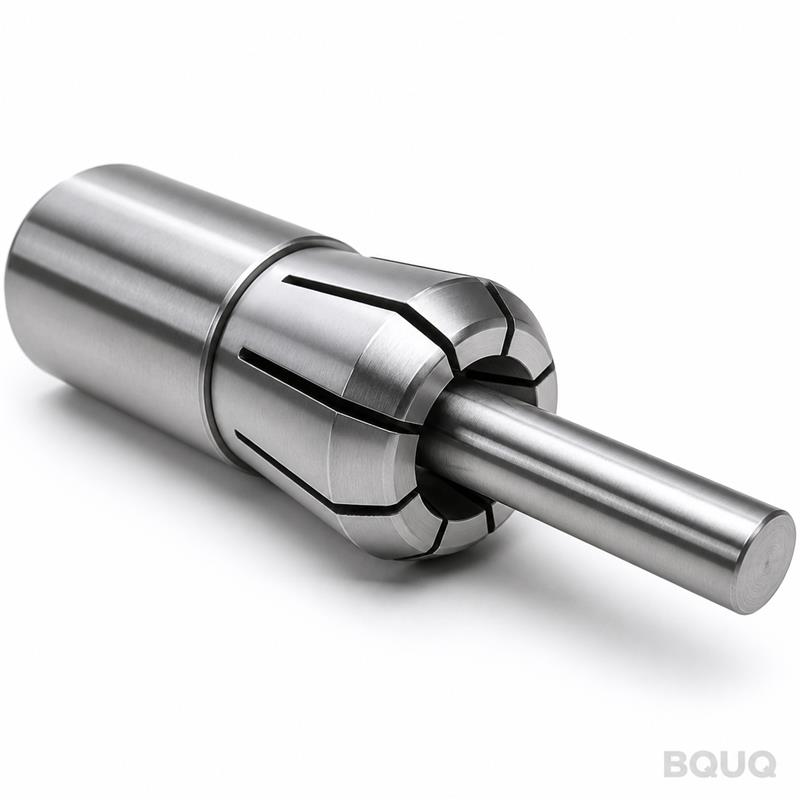
Este es un primer plano del cuerpo de un mandril de pinza tipo 46, mecanizado para el husillo de un torno automático. La ranura cónica está cortada según su plano exacto. No almacenamos piezas en bruto genéricas. Cada unidad se fabrica a partir de su archivo CAD y se verifica con una máquina de medición por coordenadas (CMM) antes del envío.
De un vistazo: Tolerancia de ±0.005 mm en el ángulo del cono, acabado superficial Ra 0.4, plazo de entrega de 15 días hábiles, sin cantidad mínima de pedido (MOQ). Una pieza o mil, el mismo control de proceso.
Usted envía el plano. Nosotros mecanizamos la pinza. Usted recibe una pieza que asienta correctamente en el cuello del husillo y sujeta la barra de material sin descentrado.
Especificaciones
Parámetro
Valor
Material
20CrMnTi (cementado), 42CrMo o 9Cr18 (inoxidable)
Dureza
58–62 HRC (profundidad de capa 0.8–1.2 mm)
Tolerancia del ángulo del cono
±0.005 mm (medido en CMM)
Concentricidad (DI al cono)
≤0.005 mm TIR
Acabado superficial
Ra 0.4 en el cono, Ra 0.8 en las ranuras
Tolerancia del ancho de ranura
±0.01 mm
Proceso clave
Torno CNC, fresado CNC, electroerosión por hilo (wire EDM) para el alivio de la ranura
Tratamiento térmico
Cementación al vacío + temple por gas
Inspección
Verificación dimensional al 100 %, informe CMM por lote
Tamaño de lote
1–500 piezas, sin MOQ
Plazo de entrega
15 días hábiles para la primera pieza, 10 días para pedidos repetidos
País de origen
Fabricado en China, fábrica en Dongguan
La pinza tipo 46 es un tamaño estándar para tornos automáticos, pero la geometría de la ranura cónica no es estándar. Esa ranura controla el colapso y la fuerza de sujeción. La cortamos con electroerosión por hilo después del tratamiento térmico, para que los bordes permanezcan afilados y el ancho de la ranura se mantenga incluso después del temple.
Tres Razones por las que los Compradores Nos Envían Sus Planos
1. Calidad trazable por lote. Cada lote de tratamiento térmico recibe un número único. Registramos el lote de material, el operador de la máquina, el registro del horno de tratamiento térmico y los resultados de la CMM. Si una pieza falla en su husillo, podemos rastrearla hasta la colada exacta. Sin conjeturas.
2. Informe de inspección por lote. Usted recibe un informe dimensional con cada envío. No es un certificado genérico: son valores medidos reales del ángulo del cono, ancho de ranura, concentricidad y dureza. Lo firmamos. Respondemos por ello.
3. Una sola fábrica para CNC, estampado, muelles y disipadores de calor. Su mandril de pinza puede necesitar un muelle para el mecanismo de liberación, una placa retenedora estampada o un disipador para el motor de un husillo de alta velocidad. Fabricamos todo bajo un mismo techo. Una orden de compra, un sistema de calidad, una dirección de envío. Menos proveedores, menos retrasos.
Dónde se Utilizan Estas Piezas
Un mandril de pinza tipo 46 con una ranura cónica de precisión no es un artículo de estantería. Se utiliza en:
Tornos automáticos tipo suizo para el mecanizado de tornillos médicos: la ranura debe colapsar uniformemente para sujetar alambre de 0.5 mm de diámetro sin marcarlo.
Tornos automáticos multihusillo en la producción de inyectores de combustible para automoción. Los tiempos de ciclo son de segundos, por lo que la pinza se abre y cierra millones de veces. Los bordes de la ranura soportan el desgaste.
Tornos CNC de alta velocidad para cuerpos de válvulas de latón. El asiento del cono debe ser concéntrico con el cuello del husillo, o se producen marcas de vibración en la pieza.
Husillos reacondicionados en máquinas antiguas de levas. Los compradores nos envían el plano del cuello del husillo y ajustamos el cono a su portaherramientas existente.
En todos los casos, la ranura es el punto de fallo. Una ranura desgastada significa pérdida de sujeción, deslizamiento de la pieza y desperdicio. Nuestra ranura se corta después del temple, por lo que la estructura del grano no se altera. Permanece afilada durante más tiempo.
Preguntas que los Compradores Hacen Antes de Pedir
P: ¿Cuál es la cantidad mínima de pedido (MOQ)?
No hay MOQ. Fabricamos una pieza para validación de prototipo o 500 piezas para producción. El precio por pieza baja a partir de 50 y 200 piezas, pero el proceso de calidad es idéntico.
P: ¿Cómo garantizan la tolerancia del cono?
Mecanizamos el cono en un torno CNC con torreta de herramientas motorizadas y luego lo medimos en una CMM con una sonda de resolución de 0.0001 mm. Si el ángulo se desvía más de 0.005 mm, la pieza se desecha. No hacemos ajustes manuales ni pulidos a mano.
P: ¿Cuál es el plazo de entrega estándar?
Primera pieza: 15 días hábiles después de la aprobación del plano. Pedidos repetidos: 10 días hábiles. Para prototipos urgentes, podemos hacerlo en 7 días con un recargo del 20 %. No cotizamos plazos que no podamos cumplir.
P: ¿Proporcionan certificados de material?
Sí. Cada lote se envía con un certificado de colada del material en bruto, un informe de tratamiento térmico y nuestro informe de inspección CMM. Si necesita pruebas de terceros (SGS o TUV), lo gestionamos al costo.
Envíe Su Plano
Deje de especular sobre si una pinza estándar se ajustará a su husillo. Envíenos su plano y le cotizaremos la pieza exacta.
Cotización firme en 12 horas. Respondemos con un precio, plazo de entrega y una revisión técnica de cualquier tolerancia crítica. Si vemos un problema, se lo decimos antes de que haga el pedido.