Ensamblaje de disipador de aletas estampadas para servidor 1U: aletas de 0.3mm, base de 0.05mm, 10K-50K/mes
En un servidor de IA 1U, cada milímetro de altura es disputado y cada vatio de calor solo tiene una delgada y rápida corriente de aire forzado para escapar. Un ensamblaje de disipador de aletas estampadas responde a esto con la máxima superficie de aletas en el mínimo espacio, pero solo si las aletas se mantienen rectas con 0.3mm de espesor, la base permanece plana con 0.05mm, y la unión aleta-base sobrevive a impactos, vibraciones y miles de ciclos térmicos. Mantener todo eso a 10,000-50,000 piezas al mes es un problema de disciplina de fabricación tanto como de diseño.
Antecedentes y desafío del proyecto
Nuestro cliente es un ODM norteamericano que fabrica servidores de entrenamiento e inferencia de IA para clientes de centros de datos a hiperescala. Su última plataforma 1U refrigera VRM de memoria y etapas de potencia ASIC con disipadores compactos refrigerados por aire, asentados sobre los componentes a través de una interfaz térmica: un paquete de aletas del tamaño aproximado de una tarjeta de juego, de apenas 20mm de altura, situado directamente en la trayectoria de escape de ventiladores de alta presión estática.
El plano especificaba aluminio 6063 en su totalidad: aletas estampadas a partir de chapa de 0.3mm con un paso estrecho y uniforme para empaquetar la mayor superficie posible en la altura permitida, y una base sólida mecanizada cuya cara de contacto debe ser plana con 0.05mm para que la capa de interfaz térmica mantenga su espesor de diseño en todo el dado. El método de ensamblaje se fijó como construcción de aletas remachadas/ajustadas a presión: aletas con características de enclavamiento prensadas en ranuras mecanizadas en la base, formando una unión mecánica con baja resistencia de interfaz en lugar de depender solo de epoxi térmico.
La construcción anterior había tenido dificultades en tres frentes. Las aletas estampadas de 0.3mm son frágiles; la manipulación y el embalaje causaban aletas dobladas y rechazos. Las uniones de aletas pegadas con epoxi del proveedor anterior se degradaban en ciclos térmicos, y la resistencia de interfaz aumentaba hasta que las unidades fallaban las pruebas de margen térmico en campo. Y los volúmenes, saltando de 10,000 hacia 50,000 piezas al mes a medida que la plataforma de IA aumentaba, superaban la capacidad de estampado y ensamblaje del proveedor anterior. El cliente necesitaba una sola fábrica que pudiera estampar las aletas, mecanizar las bases, ensamblar y verificar las uniones, y enviar mensualmente sin que el rendimiento se derrumbara.
Solución de proceso BQUQ
BQUQ ejecutó la pieza como un solo flujo (estampado, mecanizado CNC y ensamblaje de aletas bajo un mismo techo), de modo que la geometría de las aletas, la planitud de la base y la integridad de la unión fueron controladas por un solo sistema de calidad en lugar de tres proveedores.
Fabricación de aletas estampadas
Las aletas se troquelan y conforman en troqueles progresivos de estampado a partir de chapa de aluminio 6063 de 0.3mm. El diseño del troquel integra la característica de pie de enclavamiento en la misma carrera que el troquelado, de modo que la altura, el paso y la geometría del pie de la aleta se mantienen consistentes a lo largo de millones de golpes; el desgaste del troquel se verifica según un calendario de mantenimiento fijo en lugar de esperar a piezas fuera de tolerancia. El desbarbado es parte de la secuencia del troquel, porque una aleta de 0.3mm con rebaba es tanto un peligro de manipulación como una fuente de ruido de flujo de aire en un chasis 1U. Las aletas se conforman y transfieren en bandejas dedicadas desde la prensa en adelante, por lo que las aletas nunca se tocan sueltas; este único cambio eliminó los rechazos por manipulación de aletas de la ecuación de rendimiento.
Mecanizado CNC de la base
Las bases se mecanizan a partir de placa de aluminio 6063 con las ranuras para aletas fresadas para coincidir con los pies de las aletas estampadas, y la cara de contacto del componente acabada plana con 0.05mm, verificada mediante muestreo CMM en primeras piezas y a una cadencia fija en proceso. El ancho y la posición de las ranuras se mecanizan en el mismo montaje que la cara de contacto, por lo que las aletas quedan perpendiculares y la alineación de la unión nunca depende de una segunda sujeción. El espaciado entre ranuras se mantiene según el paso de las aletas, lo que mantiene uniformes los canales de flujo de aire entre aletas, algo crítico para una caída de presión predecible a través del paquete de aletas en las curvas de ventilador 1U.
Ensamblaje de aletas remachadas y verificación de uniones
El ensamblaje es una operación controlada de ajuste a presión: las aletas se insertan en las ranuras mecanizadas y se remachan para que el material de la base bloquee mecánicamente los pies de las aletas. La unión mecánica soporta la carga estructural, por lo que la interfaz térmica en la raíz de la aleta permanece delgada y estable a través de ciclos térmicos en lugar de depender de una capa adhesiva que se desplaza con el tiempo. La integridad de la unión se verifica mediante pruebas de tracción por muestreo en aletas de cada lote de producción, más verificaciones periódicas de sección de la interfaz remachada. Luego los ensamblajes se anodizan en negro, lo que tanto iguala la estética del chasis como aumenta la emisividad superficial para una mejor disipación asistida por radiación dentro del flujo de aire 1U.
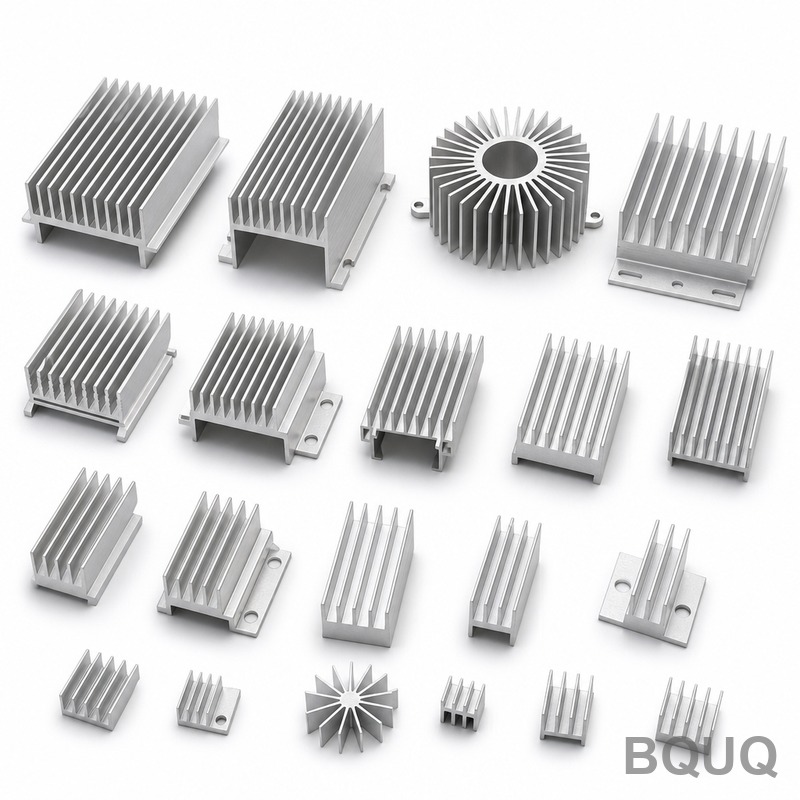
La geometría de las aletas es donde el ensamblaje estampado justifica su valor: las aletas se troquelan con 0.3 mm de espesor y se verifican el paso y la altura en un proyector de perfiles, manteniendo el paso dentro de ±0.1 mm para que el flujo de aire entre aletas permanezca uniforme en todo el ancho del disipador. Las aletas se prensan en las ranuras de la placa base y se unen mecánicamente, luego el ensamblaje se mecaniza en la cara de montaje a 0.05 mm de planitud antes del anodizado negro, con enmascaramiento aplicado donde el módulo de potencia contacta la base.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Aluminio 6063 (aletas estampadas + base mecanizada) |
| Espesor de aleta | Aletas estampadas de 0.3mm, troquel progresivo |
| Paso de aleta | Paso uniforme según plano, coincidente con ranura mecanizada |
| Planitud de base | 0.05mm en la cara de contacto del componente |
| Ensamblaje | Aletas remachadas/ajustadas a presión a la base, unión mecánica |
| Acabado superficial | Anodizado negro |
| Volumen | 10,000-50,000 piezas/mes |
| Inspección | Planitud por CMM, prueba de tracción de aletas por lote, verificaciones de sección, CPK≥1.33 en dimensiones críticas |
| Entrega | Muestras en 3-7 días, primer lote en 12-20 días |
Control de calidad y entrega
La pieza se fabrica bajo un sistema de calidad ISO9001:2015. La inspección de primera pieza cubre el diseño completo por CMM de la base, la planitud de la cara de contacto, las posiciones de las ranuras y la perpendicularidad del paquete de aletas; cada lote de producción se muestrea para resistencia a la tracción de las aletas, y las interfaces remachadas se verifican por sección según un calendario fijo. Los datos en proceso rastrean la deriva dimensional del estampado y la planitud de la base, con CPK mantenido en ≥1.33 en dimensiones críticas. Debido a que el estampado, el mecanizado y el ensamblaje ocurren en una sola fábrica, una deriva en la geometría de las aletas se detecta en la etapa de mecanizado de la base en lugar de llegar como un no ajuste en el ensamblaje final.
Resultado: muestras aprobadas en 7 días, el primer lote de producción entregado dentro de la ventana acordada, y el volumen mensual escalado de 10,000 hacia 50,000 piezas sin un precipicio de rendimiento. Las fallas de margen térmico en campo vinculadas a la degradación de la unión de aletas se redujeron a cero durante los dos trimestres siguientes, y la inspección de entrada en el cliente se simplificó a la verificación de planitud y prueba de tracción contra los datos de lote de BQUQ.
Productos y recursos relacionados
Para otras construcciones de ensamblaje de aletas y ejemplos de escala, consulte:
- Disipador de aletas remachadas personalizado
- Colección de disipadores de aluminio extruido personalizados
- Módulo de articulación robótica: cuatro procesos, una fábrica - cómo BQUQ combina procesos bajo un solo sistema de calidad
Preguntas frecuentes
¿Qué tan delgadas pueden ser las aletas estampadas y por qué 0.3mm aquí?
Las aletas estampadas pueden comenzar desde 0.3mm, por debajo de los límites de extrusión, que es exactamente por lo que los paquetes de aletas 1U de alta densidad utilizan este proceso. A 0.3mm con paso estrecho, el paquete de aletas gana superficie en la altura permitida, mientras que la construcción estampada mantiene las aletas lo suficientemente ligeras para no cargar la unión remachada.
¿Cómo se mantiene la planitud de base de 0.05mm a alto volumen?
La cara de contacto se acaba por CNC en el mismo montaje que las ranuras de las aletas, luego se muestrea por CMM a una frecuencia fija en proceso con CPK≥1.33 rastreado en lotes continuos. Los datos de planitud se envían con cada lote, por lo que el control de planitud no depende de la clasificación al final de la línea.
¿Es una unión de aletas remachadas lo suficientemente fuerte en comparación con el pegado con epoxi?
La unión remachada bloquea mecánicamente cada aleta en la base mecanizada, y cada lote de producción se verifica mediante prueba de tracción de aletas más verificaciones periódicas de sección. Como no hay capa adhesiva que se desplace o degrade, la resistencia de interfaz permanece estable a través de ciclos térmicos, que es lo que corrigió las fallas en campo en este caso.
¿Cuáles son los plazos de entrega y los límites de volumen?
Las muestras tardan 3-7 días y un primer lote se envía en 12-20 días. Los ensamblajes de disipadores de aletas estampadas van desde 1K hasta 100K piezas al mes; este proyecto escaló de 10,000 a 50,000 piezas al mes en calendarios continuos sin recalificación.