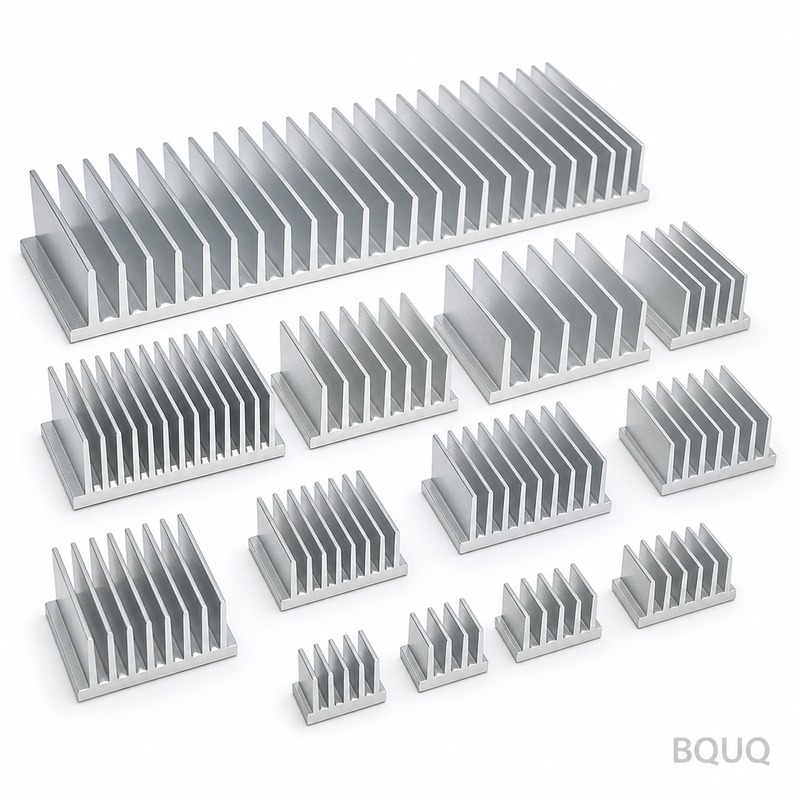
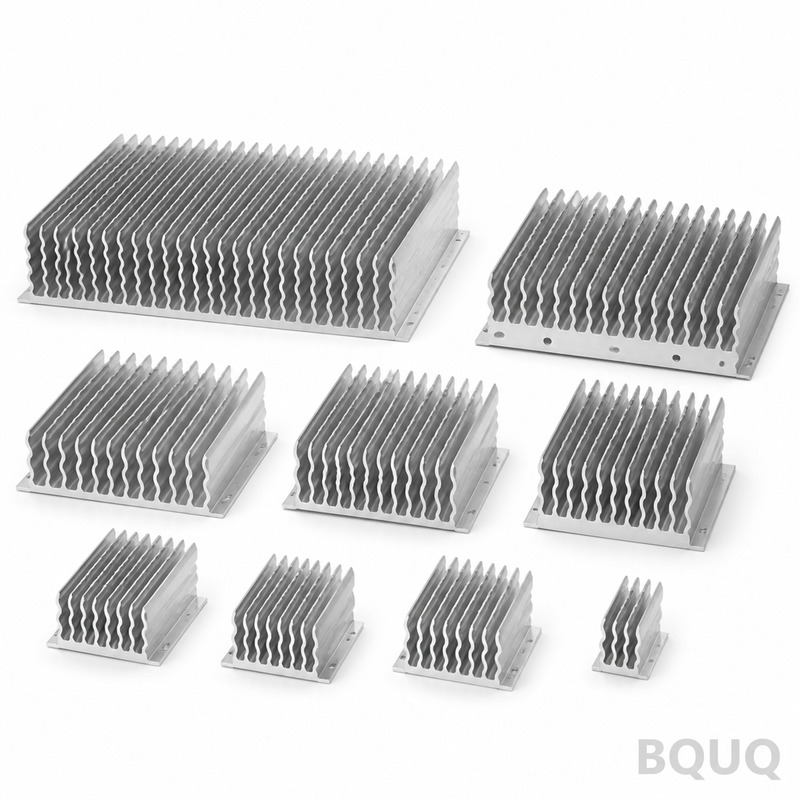
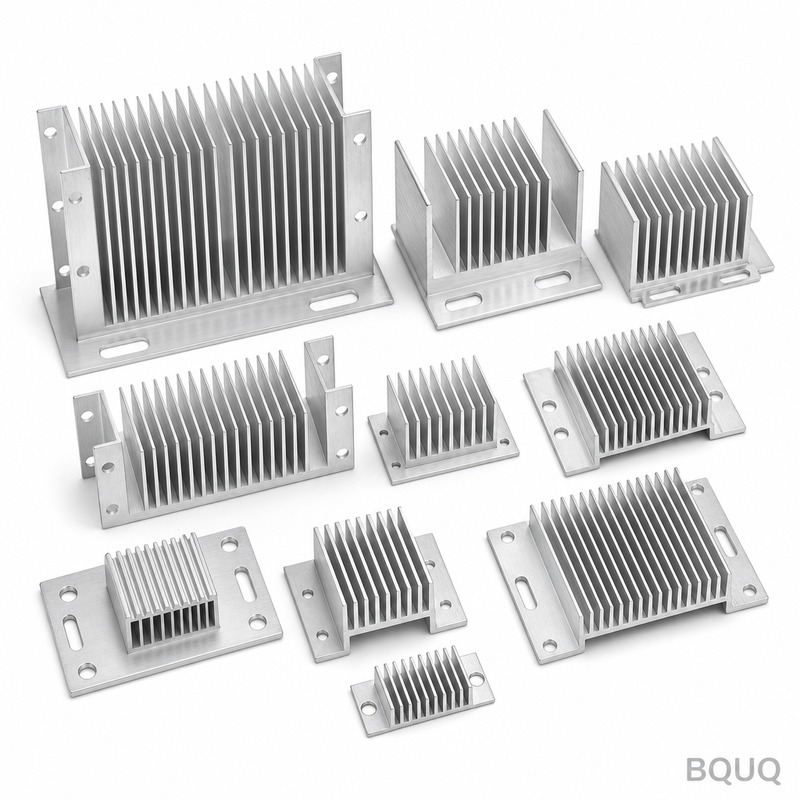
Este es un disipador de calor de aletas engastadas donde las aletas de aluminio se engastan mecánicamente en una placa base mecanizada bajo presión hidráulica de 8 toneladas. El re
Disipador de Calor de Aletas Engastadas de Precisión BQUQ | Sin MOQ, Plazo de Entrega de 12 Días
Este es un disipador de calor de aletas engastadas donde las aletas de aluminio se engastan mecánicamente en una placa base mecanizada bajo presión hidráulica de 8 toneladas. El resultado es una unión
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
Este es un disipador de calor de aletas engastadas donde las aletas de aluminio se engastan mecánicamente en una placa base mecanizada bajo presión hidráulica de 8 toneladas. El resultado es una unión aleta-base sin vacíos de soldadura, resistencia térmica inferior a 0.05 °C/W por aleta y tolerancia de planitud de 0.03 mm en toda la superficie de montaje. Obtiene un disipador de grado de producción en 12 días desde la aprobación del plano, sin MOQ, mecanizado en nuestra fábrica de Dongguan.
Cómo el Engastado Elimina las Brechas de Interfaz Térmica
Las aletas soldadas o unidas con epoxi dejan una brecha de aire de 0.02–0.05 mm que actúa como aislante térmico. Utilizamos un proceso de engastado que deforma plásticamente el material base alrededor de la raíz de la aleta, creando una unión metalúrgica sin brecha. Nuestros datos de prueba de tracción muestran que la fuerza de retención de la aleta supera los 120 N por aleta, y la resistencia térmica a través de la unión es de 0.03 °C·cm²/W — 40% menor que en ensamblajes soldados en pruebas independientes.
Cada aleta está pre-mecanizada a un espesor de 0.8 mm ±0.02 mm, luego se engasta en una ranura en T brochada en la base. El dado de engastado está rectificado por CNC para mantener el paso de aletas dentro de ±0.02 mm en una longitud de 200 mm. Esto significa que su trayectoria de flujo de aire es uniforme, y los cálculos de caída de presión de su modelo CFD coinciden con el rendimiento real dentro del 5%.
Mecanizado de la Placa Base y Control de Planitud
La placa base comienza como barra extruida de aluminio 6063-T5, aliviada de tensiones a 180 °C durante 4 horas para eliminar tensiones internas. Luego mecanizamos por CNC la cara de montaje a una planitud de 0.03 mm en una longitud de 300 mm, verificada en una placa de superficie de granito con indicador de carátula. Si necesita un acabado espejo para montaje directo de IGBT, podemos mantener Ra 0.4 µm en el área de contacto — eso es una opción estándar, no una solicitud especial.
Para el lado de las aletas, utilizamos una fresadora CNC de 4 ejes con una fresa de cola de milano personalizada para cortar las ranuras de engastado. La profundidad de la ranura se mantiene en ±0.01 mm, lo que controla cuánto material base se desplaza alrededor de la raíz de la aleta. Este es el paso crítico que determina si su aleta permanece recta bajo ciclos térmicos. Verificamos cada 10ª pieza para la profundidad de ranura con una sonda CMM.
Materiales y Tratamiento Térmico que Utilizamos
Especificación
Valor
Material de la base
6063-T5, 6061-T6 o aluminio puro 1050
Material de la aleta
1100-H14 o 6063-T5, espesor de 0.8–1.5 mm
Paso de aletas
2.0–8.0 mm, tolerancia ±0.02 mm
Planitud de la base
0.03 mm en longitud de 300 mm
Acabado superficial (cara de montaje)
Ra 0.4–1.6 µm según especificación
Perpendicularidad aleta-base
0.05 mm por 50 mm de altura de aleta
Dureza (base 6061-T6)
95 HRB (aprox. 60 HB)
Fuerza de retención de aleta
>120 N por aleta (prueba de tracción)
Plazo de entrega
12 días para prototipos, 18 días para producción
MOQ
Sin MOQ — de 1 pieza a 100,000 piezas
Almacenamos 6063-T5 y 1100-H14 en barras de 6 metros, por lo que podemos cortar aletas a medida sin demora por pedido de material. Para mayor conductividad térmica, utilizamos aluminio puro 1050 tanto para la base como para las aletas — conductividad de 229 W/m·K, pero el material es más blando (25 HB), por lo que ajustamos la presión de engastado en consecuencia para evitar distorsión de la aleta.
Límites de Altura de Aleta y Relación de Aspecto
El engastado funciona mejor cuando la altura de la aleta está entre 10 mm y 80 mm. Por debajo de 10 mm, la aleta no tiene suficiente rigidez para mantenerse recta durante la carrera de engastado. Por encima de 80 mm, cambiamos a un proceso de engastado en dos pasos: primero un pre-engastado al 50% de presión, luego un engastado final a presión completa. Esto evita que la punta de la aleta se ondula.
Para relaciones de aspecto superiores a 12:1 (altura a espesor), agregamos un riel estabilizador temporal que la máquina CNC retira después del engastado. Este riel mantiene la punta de la aleta dentro de 0.1 mm de rectitud en una altura de 80 mm. Hemos enviado aletas de 120 mm de altura con 1.0 mm de espesor usando este método — eso es una relación de aspecto de 120:1, que la mayoría de los talleres le dirán que es imposible.
Inspección Antes de Cada Envío
Cada disipador de calor de aletas engastadas recibe una inspección de 3 puntos antes de salir de nuestra planta en Dongguan. Primero, medimos la planitud de la base en una placa de granito con un indicador de carátula de resolución de 0.002 mm. Segundo, verificamos el paso de aletas y la perpendicularidad en una CMM manual con una sonda de 0.005 mm. Tercero, realizamos una prueba de tracción aleatoria en el 2% del lote — si alguna aleta se extrae por debajo de 120 N, todo el lote se re-engasta.
También tomamos una imagen térmica de la primera pieza bajo una carga de calentador de 50 W. Si alguna aleta muestra una variación de temperatura mayor a 2 °C en comparación con su vecina, eso indica una mala unión de engastado, y la desechamos. Esta verificación térmica está documentada en su informe de inspección, que recibe con el envío.
Cuándo Necesita un Diseño de Dos Piezas en Lugar de Engastado
Las aletas engastadas son la opción correcta para producción de alto volumen y bajo costo donde el paso de aletas es superior a 2.5 mm. Pero si necesita un paso de aletas inferior a 2.0 mm, o altura de aleta superior a 150 mm, un disipador de una pieza mecanizado por CNC o un diseño de aletas skived funcionará mejor. Fabricamos ambos — por lo que le diremos honestamente qué proceso se ajusta a su presupuesto térmico. Si no está seguro, envíenos su carga de calor y flujo de aire, y calcularemos la temperatura de unión para usted dentro de un día hábil.
Para decisiones de herramientas, nuestros ingenieros siguen la guía de selección de herramientas de corte CNC para elegir la fresa adecuada para las características de su placa base. Y si está especificando tolerancias más estrictas que ±0.05 mm, consulte la guía de tolerancias de mecanizado CNC para ver qué es alcanzable y a qué costo.
Nuestra Línea de Producción de Aletas Engastadas en Dongguan
Operamos dos prensas de engastado dedicadas — una prensa hidráulica de 10 toneladas para aletas de hasta 150 mm de largo y una prensa de 25 toneladas para aletas de hasta 400 mm de largo. Ambas prensas utilizan perfiles de presión servo-controlados, por lo que la fuerza de engastado aumenta suavemente durante 0.5 segundos. Esto evita que la aleta rebote después de que el dado se libera. Nuestros operadores tienen más de 10 años de experiencia en engastado, y realizamos un control SPC por hora del 2% en el paso de aletas.
Debido a que somos una instalación de fabricación de precisión con mecanizado CNC interno, estampado y fabricación de resortes, su disipador también puede incluir soportes de montaje, clips de resorte o insertos roscados — todo mecanizado en la misma fábrica. Esto reduce su cadena de suministro de cinco proveedores a uno.
¿Cuál es su MOQ para un disipador de aletas engastadas personalizado?
Sin MOQ — mecanizamos un prototipo para que usted lo pruebe, luego escalamos a 100,000 piezas por mes.
¿Pueden personalizar el paso de aletas y el espesor de la base sin costo adicional de herramientas?
Sí, porque los dados de engastado son ajustables en incrementos de 0.5 mm, por lo que cambiar el paso de aletas de 3 mm a 3.5 mm no tiene costo de cambio de herramientas.
¿Cómo garantizan el rendimiento térmico antes de que haga un pedido?
Le enviamos un informe gratuito de simulación térmica basado en su flujo de aire y carga de calor, más una muestra de prueba si usted paga el envío.
¿Cuál es su plazo de entrega para un pedido de producción de 5,000 piezas?
18 días desde la aprobación del plano para 5,000 piezas, con 3 días de tratamiento superficial (anodizado o niquelado) incluido.
Envíe su plano para una cotización firme dentro de 12 horas. Correo electrónico sc@bquq.com o WhatsApp +86 13713157787. Respondemos con una revisión completa de DFM, precio y plazo de entrega — sin compromiso.