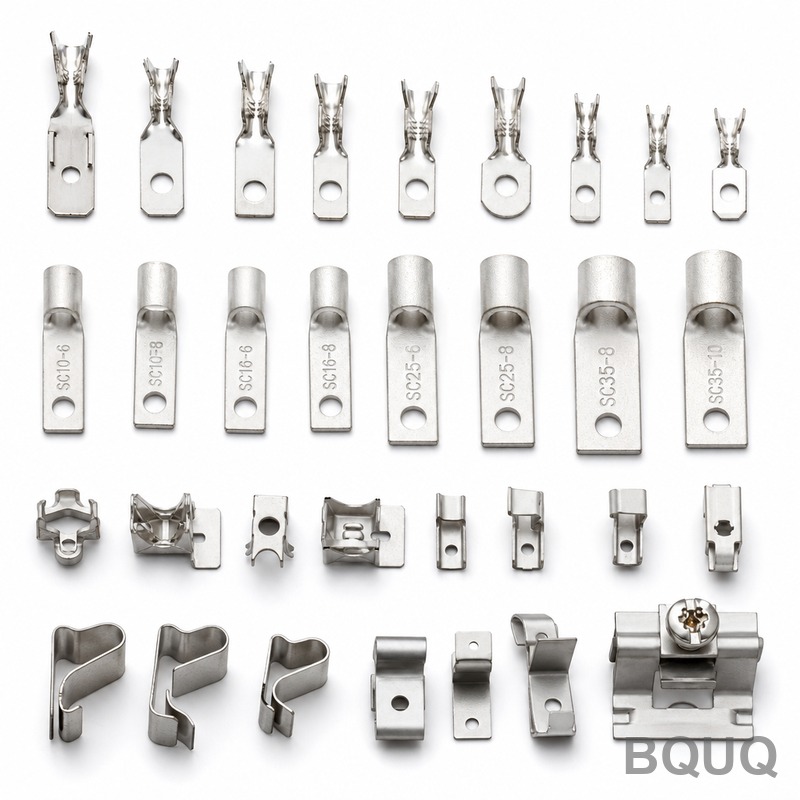
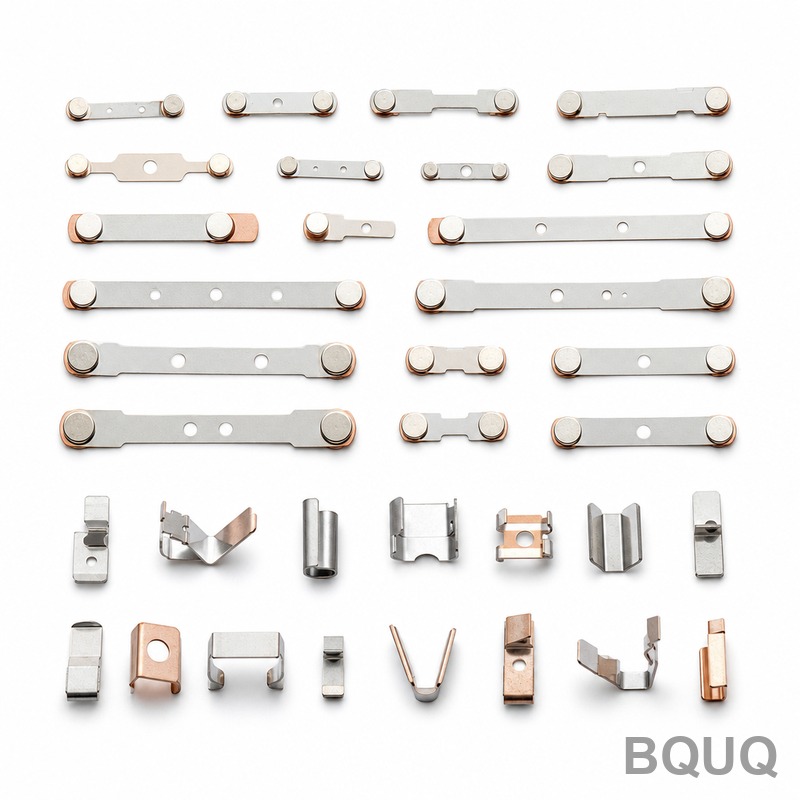
Estampado de Contacto Reed para Relé: Bronce Fosforoso C5191 de 0.3mm, Tolerancia de Fuerza ±5%, 2M pzs/mes
El muelle de contacto móvil de un relé es la pieza que convierte la conmutación eléctrica en ingeniería de fatiga mecánica. Se flexiona millones de veces, soporta el presupuesto de fuerza de contacto y debe volver exactamente a la misma posición después de cada ciclo. Estamparlo a partir de bronce fosforoso de 0.3mm duplica la dificultad: a ese espesor, la fuerza del muelle se decide por tolerancias medidas en centésimas de milímetro.
Antecedentes y Desafío del Proyecto
El cliente es un fabricante europeo de relés de automatización industrial cuya línea de productos abarca relés de interfaz, relés de seguridad y módulos temporizadores vendidos a los mercados de construcción de maquinaria y control de procesos. Sus relés están especificados para una larga vida eléctrica, y el conjunto de contacto móvil —un muelle reed estampado que porta el punto de contacto— es fundamental para esa afirmación. Cuando su acuerdo de suministro anterior ya no pudo seguir el ritmo de un rediseño de producto, abrieron la pieza a una nueva fuente.
Los desafíos en el plano eran específicos. El muelle se estampa a partir de bronce fosforoso C5191 con un espesor de 0.3mm y una tolerancia de ±0.01mm, que controla directamente la curva fuerza-deflexión. La tolerancia de fuerza de muelle requerida es ±5% —no es una ventana amplia si se considera que el espesor del material, la orientación del grano, la calidad del borde de corte y el radio de conformado alimentan todos el mismo número. La altura de rebaba debe mantenerse en o por debajo de 0.03mm, porque en una tira de 0.3mm incluso una pequeña rebaba se convierte en un concentrador de tensiones que inicia grietas por fatiga durante el ciclado. Y la pieza está niquelada, por lo que el recubrimiento no debe alterar la condición superficial del muelle ni añadir espesor donde la geometría ya está en su límite.
El desafío comercial era igualmente real: volúmenes de 800,000 a 2,000,000 de piezas por mes con un cliente europeo que espera documentación de procesos lista para auditoría, entregas estables y ninguna caída en la calidad a medida que escala el volumen. Un proveedor que pudiera estampar la pieza era fácil de encontrar. Un proveedor que pudiera mantener ±5% en fuerza a dos millones de piezas al mes no lo era.
Solución de Proceso BQUQ
Abordamos la pieza como un muelle antes de tratarla como un estampado —controlando el material, el borde de corte y la secuencia de conformado para que la curva de fuerza sea un resultado del proceso y no una cuestión de suerte.
Disciplina de Material y Orientación del Grano
La tira de bronce fosforoso C5191 se especifica con un temple fijo y una dirección de laminación controlada en relación con la progresión de la tira. Doblar el muelle transversalmente al grano en lugar de a lo largo cambia la conformabilidad y el perfil de endurecimiento por deformación, y ambos cambian la salida de fuerza. La tira entrante se verifica contra los certificados del fabricante para espesor y temple en cada bobina, porque a 0.3mm una deriva de espesor dentro de la tolerancia estándar del fabricante ya es un cambio de fuerza medible.
Estrategia de Troquel Progresivo para Conformado de Tira Delgada
La pieza se produce en un troquel progresivo multiestación con localización por pilotos a lo largo de toda la tira, estaciones de punzonado y corte diseñadas para el control de rebabas, y una secuencia de conformado que divide las curvaturas críticas para la deflexión en dos pasos controlados. Los troqueles se mantienen en un intervalo de afilado definido por la altura de rebaba medida bajo un proyector de perfiles en lugar de solo por el conteo de golpes —si las rebabas se acercan a 0.03mm, las estaciones de corte se retiran para mantenimiento antes de que las piezas se desvíen. El diseño del portador mantiene la frágil sección del muelle completamente soportada hasta el golpe de corte final, de modo que nada se tensiona fuera de posición durante el transporte a través del troquel. Los radios de conformado se establecieron mediante corridas de herramienta de prueba antes de la producción en masa, porque en una tira de 0.3mm la diferencia entre un radio que recupera y uno que se fija es de unas pocas centésimas de milímetro —y esa diferencia es exactamente lo que la tolerancia de fuerza no puede absorber.
Verificación de Fuerza y Control de Niquelado
La fuerza del muelle se muestrea de la producción según un AQL definido y se mide en un probador de fuerza-deflexión contra el punto de deflexión especificado por el cliente, con ±5% como banda de aceptación. El niquelado se aplica después del estampado con un espesor de depósito estrictamente controlado, y los parámetros de recubrimiento se cualificaron específicamente para esta pieza para que el depósito no desplace la constante del muelle ni deje fragilidad inducida por hidrógeno. Las muestras de cada lote niquelado se vuelven a verificar en fuerza después del recubrimiento, cerrando el ciclo entre química y mecánica.
Especificaciones Clave
| Elemento | Especificación |
|---|---|
| Material | Bronce fosforoso C5191, tira certificada por el fabricante, temple y dirección de grano controlados |
| Espesor de tira | 0.3mm ±0.01mm |
| Proceso | Estampado con troquel progresivo: punzonado, conformado en dos pasos, corte final |
| Tolerancia de fuerza de muelle | ±5% en la deflexión definida por el cliente, verificada por lote |
| Altura de rebaba | ≤0.03mm, monitoreada bajo proyector de perfiles |
| Acabado superficial | Níquel electrodepositado, espesor de depósito cualificado en la pieza |
| Volumen | 800,000 - 2,000,000 pzs/mes |
| Inspección | Disposición de primera pieza, muestreo de fuerza-deflexión por lote, CPK≥1.33 en dimensiones críticas |
| Entrega | Muestras en 5-7 días, primer lote en 15 días, programas mensuales continuos |
Control de Calidad y Entrega
Cada lote comienza con una disposición completa de primera pieza contra el plano. Durante la producción, el espesor, la altura de rebaba y las posiciones de conformado se verifican a intervalos fijos —las rebabas se leen bajo un proyector de perfiles para que el límite de ≤0.03mm se mida, no se asuma. La fuerza del muelle se muestrea por lote en el probador de fuerza-deflexión, y el control estadístico en dimensiones críticas se ejecuta a CPK≥1.33 como condición de liberación, todo dentro de un sistema ISO9001:2015. Cada envío lleva un informe dimensional, datos de fuerza y documentación de niquelado adecuada para la pista de auditoría del cliente.
El cliente también envió a un ingeniero para una auditoría de proceso en sitio antes de la primera liberación de producción. La auditoría cubrió la verificación de la tira entrante, los registros de mantenimiento del troquel, los datos de prueba de fuerza y el archivo de cualificación del niquelado, y pasó sin acciones correctivas —lo cual fue importante para ellos porque el mismo paquete de documentación alimenta sus propias auditorías de clientes posteriores. El embalaje para el envío europeo utiliza intercalado anti-manchas y bolsas con humedad controlada, ya que un contacto de muelle que llega oxidado es un contacto de muelle que el cliente tiene que clasificar.
La entrega pasó a liberaciones mensuales continuas alineadas con el plan de construcción de relés del cliente. A medida que su plataforma de relés rediseñada aumentó, los volúmenes crecieron de 800K hacia 2M de piezas por mes sin una fuga de tolerancia de fuerza, y el paquete de datos de cualificación —curvas de fuerza, espesor de niquelado, registros de CPK— respaldó el propio archivo tipo PP del cliente para sus clientes orientados a la automoción.
Productos y Recursos Relacionados
Para ver más piezas en esta categoría, explore la colección de Terminales y Contactos Eléctricos Estampados y la colección de Placas Bipolares Estampadas para Celdas de Combustible de Hidrógeno, o estos recursos:
Para detalles del sistema de calidad y la configuración de múltiples procesos en una sola fábrica detrás de estos programas, Acerca de BQUQ cubre capacidades, capacidad de producción y certificaciones.
Preguntas Frecuentes
¿Cómo mantienen la fuerza del muelle dentro de ±5% en una tira de 0.3mm?
Tres controles: tira C5191 de temple fijo con dirección de grano establecida en el diseño del troquel, una secuencia de conformado en dos pasos con mantenimiento del troquel activado por la altura de rebaba medida, y pruebas de fuerza-deflexión muestreadas de cada lote. Las dimensiones críticas se ejecutan a CPK≥1.33, por lo que la distribución de fuerza se mantiene dentro de la banda de ±5% lote tras lote.
¿Qué mantiene la altura de rebaba en o por debajo de 0.03mm?
La rebaba se gestiona por la condición de la herramienta de corte, no por la suerte de la inspección. Las estaciones de corte del troquel se afilan en intervalos definidos por mediciones con proyector de perfiles, y la altura de rebaba se registra en cada verificación. Dado que las piezas tienen 0.3mm de espesor, un límite de rebaba de 0.03mm significa que los bordes de corte se renuevan mucho antes de que la deriva pueda alcanzar niveles críticos para la fatiga.
¿El niquelado afecta la fuerza del muelle después del recubrimiento?
El proceso de niquelado se cualificó en esta pieza exacta con un espesor de depósito controlado, y las muestras de cada lote niquelado se prueban en fuerza después del recubrimiento. En la cualificación, las lecturas de fuerza posteriores al recubrimiento se mantuvieron dentro de la misma banda de aceptación de ±5%, y esa reverificación sigue siendo un requisito permanente en la documentación del lote.
¿Pueden manejar nuestro volumen mensual y cadencia de entrega?
Sí. Nuestras líneas de estampado soportan de 100K a 5M de piezas por mes; este programa se ejecuta a 800K-2M pzs/mes en liberaciones continuas. El plazo de entrega estándar es de muestras en 3-7 días y primer lote en 12-20 días, con programas mensuales fijados contra el plan de construcción de relés del cliente.