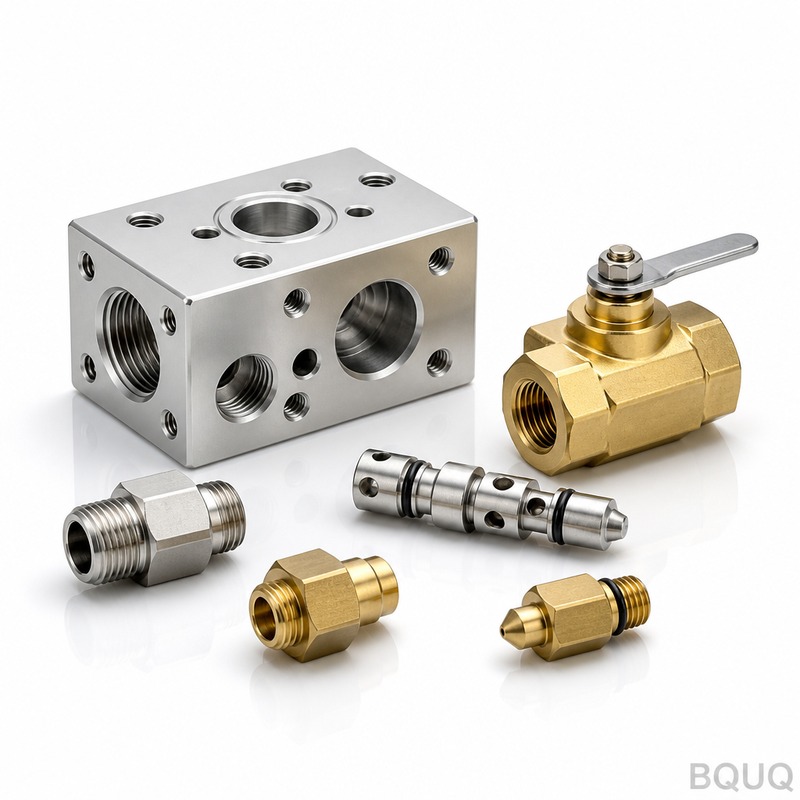
Mecanizado CNC de colector de válvulas hidráulicas: aluminio 6061-T6, tolerancia ±0.02mm, caras de sellado Ra0.4, 200-1000 uds/mes
Un pequeño colector de válvulas hidráulicas parece un simple bloque de aluminio hasta que se lee el plano. En su interior, los circuitos de aceite se cruzan en profundidad, los asientos de válvulas de cartucho se sitúan en el fondo de los taladros y una cara de sellado mecanizada decide si el conjunto gotea o resiste. Las tolerancias son honestas: no son las cifras más ajustadas sobre el papel, pero deben mantenerse en cavidades profundas y hostiles para la evacuación de virutas, lote tras lote, mes tras mes.
Antecedentes y desafío del proyecto
Nuestro cliente es un proveedor Tier-1 del sector de maquinaria de construcción en Norteamérica, que suministra sistemas hidráulicos para miniexcavadoras, minicargadoras y manipuladores telescópicos. Acudieron a nosotros por una familia de pequeños bloques colectores integrados mecanizados en aluminio 6061-T6, los colectores que alojan válvulas de cartucho, válvulas de alivio y circuitos direccionales en plataformas de máquinas compactas. Los volúmenes oscilan entre 200 y 1000 piezas al mes según la temporada de la plataforma, y la misma familia de colectores se comparte entre varios modelos de máquina.
La dificultad no es la tolerancia nominal —el cliente especifica ±0.02mm, que cualquier taller competente puede mantener en una superficie abierta—. La dificultad está en dónde viven esas tolerancias. Los asientos de las válvulas de cartucho se mecanizan en el fondo de taladros profundos; el acceso de la herramienta es largo y esbelto, y cualquier deflexión o deriva térmica se come la tolerancia exactamente a la profundidad donde importa. Los circuitos de aceite se cruzan entre sí dentro del bloque, y la geometría de intersección —donde un camino taladrado se encuentra con otro— debe conectarse limpiamente sin rebabas ni desalineación, porque un puerto cruzado parcialmente bloqueado solo se manifiesta como una respuesta errática de la válvula en el banco de pruebas del cliente, semanas y miles de kilómetros después.
La tercera exigencia es la cara de sellado. La cara de montaje del colector sella contra juntas tóricas y juntas planas; el cliente exige Ra0.4 en estas caras con una planitud acorde. Una pasada de refrentado demasiado agresiva, una plaquita desgastada o una fuerza de sujeción no controlada en un bloque de 6061 mostrarán marcas de escariado o una ligera concavidad, y la prueba de fugas en la línea de montaje del cliente falla. Su acuerdo de suministro anterior en la región podía alcanzar las cifras en las primeras piezas pero se desviaba entre lotes —las intersecciones de puertos cruzados se desviaban unas décimas, las caras de sellado llegaban a Ra0.6-0.8— y las tasas de fallo en la prueba de fugas en la inspección de entrada hacían insostenible el acuerdo.
Solución de proceso de BQUQ
Nuestro plan: tratar las cavidades profundas, los circuitos cruzados y las caras de sellado como tres problemas de ingeniería separados, cada uno con su propia operación y su propio control.
Mandrinado de cavidades profundas y mecanizado de asientos
Los asientos de cartucho se acaban en una pasada dedicada de mandrinado fino con herramientas seleccionadas por su relación longitud-diámetro, cortando con parámetros elegidos por previsibilidad más que por velocidad. La evacuación de virutas se gestiona con refrigerante a través de la herramienta y ciclos de picoteo en el pretaladrado, para que las virutas nunca se recorten en profundidad. Como las herramientas largas se deflectan, no perseguimos cifras de ±0.005mm que las cavidades profundas no pueden mantener honestamente: el proceso está diseñado y cotizado a ±0.02mm en estas características, y se mantiene ahí con margen, verificado mediante medición CMM a plena profundidad del taladro en lugar de en la boca del agujero.
Control de circuitos taladrados cruzados
Los circuitos de aceite cruzados se taladran en una secuencia diseñada en torno a la calidad de la intersección: el agujero compañero de intersección se taladra después del circuito principal, con un avance reducido a través de la zona de intersección, para que la perforación no desgarre. Los casquillos de guía y las reglas de taladrado en un solo amarre mantienen los dos caminos dentro de la banda de alineación que exige la especificación de caudal del cliente. Tras el taladrado, cada circuito pasa por una secuencia multietapa de desbarbado y lavado —cepillos para agujeros cruzados en cada camino, luego lavado a alta presión, luego muestreo con boroscopio de las zonas de intersección— porque una rebaba que sobrevive dentro de un circuito es un fallo que el cliente no puede ver hasta su prueba en banco.
Acabado de caras de sellado
Las caras de junta tórica y junta plana se mecanizan como operación final en una pasada de refrentado por cara, con una herramienta nueva, con la fuerza de sujeción cartografiada para que el bloque no quede tensionado en una concavidad que recupera su forma tras soltarlo. Ra0.4 se verifica con un rugosímetro por lote, y la planitud se comprueba sobre una mármol de granito. Las caras se protegen con cubiertas tras el acabado y permanecen cubiertas durante el anodizado y el embalaje: el anodizado en estas caras es al espesor especificado por el cliente, y el requisito Ra0.4 se aplica a la superficie acabada y recubierta tal como lo define la experiencia de montaje del cliente.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Aluminio 6061-T6 |
| Tolerancia general | ±0.02mm, mantenida en características de cavidad profunda y taladrado cruzado |
| Alineación de circuitos cruzados | Caminos de aceite de intersección mecanizados en un solo amarre, desbarbados con mandrinado y cepillado, muestreados con boroscopio |
| Caras de sellado | Ra0.4, planitud verificada sobre mármol de granito, protegidas durante el recubrimiento y el embalaje |
| Tratamiento superficial | Anodizado transparente (color natural) |
| Volumen | 200-1000 uds/mes, flexibilidad estacional de plataforma |
| Inspección | Plano completo CMM, medición de taladro profundo a la profundidad del asiento, comprobaciones por lote de Ra y limpieza tras lavado |
| Entrega | 3-7 días para muestras, 12-20 días para el primer lote de producción |
Control de calidad y entrega
Cada nueva revisión del colector comienza con un plano de primera pieza en CMM, incluida la medición de posición en profundidad dentro de los taladros de asiento y una comprobación de caudal de las intersecciones de puertos cruzados. En producción, las dimensiones críticas del asiento se siguen por CPK con un objetivo de ≥1.33, Ra se mide por lote, y el muestreo con boroscopio de las zonas de intersección se ejecuta según un plan de muestreo fijo. Todo opera bajo un sistema ISO9001:2015, y cada envío incluye un informe dimensional, confirmación de limpieza y trazabilidad del material del stock 6061-T6.
El resultado en entrega: muestras en 3-7 días desde la aprobación del plano, primer lote de 200 piezas en 12-20 días según complejidad, y entregas mensuales continuas desde entonces. Los fallos en la prueba de fugas de entrada del cliente en esta familia de colectores se redujeron a cero tras adoptar el proceso de caras de sellado y los pasos de protección de caras, y cuando lanzaron un colector derivado con dos puertos cruzados adicionales para una nueva plataforma de manipulador telescópico, la primera pieza revisada se entregó dentro de la ventana estándar de muestras de 3-7 días y la producción comenzó en el siguiente ciclo mensual.
La logística y la trazabilidad completan el proceso. Cada colector lleva un código de lote marcado con láser en una cara no sellante, de modo que una unidad encontrada en una máquina en campo puede rastrearse hasta su lote de material, lote de mecanizado e informe de inspección en minutos. Los cartones se embalan con protectores de puertos en las cavidades roscadas y se sellan en forros libres de VCI, y los documentos de envío incluyen el informe dimensional y el certificado de limpieza en la misma carpeta, lo que permite a las plantas norteamericanas del cliente recibir las piezas sin una búsqueda documental aparte.
Productos y recursos relacionados
Para más de esta familia de piezas y trabajos CNC relacionados, consulte:
Caso relacionado: Mecanizado CNC de carcasa de reductor de articulación robótica: la misma disciplina de proceso con 6061-T6 aplicada a carcasas robóticas de pared delgada.
Preguntas frecuentes
¿Qué tolerancia puede mantener realmente en circuitos profundos taladrados cruzados?
Cotizamos ±0.02mm en características de cavidad profunda y taladrado cruzado con honestidad, porque las herramientas largas se deflectan y perseguir ±0.005mm en profundidad no es una promesa que valga la pena hacer. Donde la pieza lo permite, alcanzamos ±0.005mm en posiciones accesibles y Ra0.4 en caras de sellado.
¿Cómo evitan rebabas y obstrucciones en los caminos de aceite cruzados?
Las intersecciones se taladran con avance reducido a través de la zona de perforación, luego cada camino pasa por cepillado de agujeros cruzados, lavado a alta presión y muestreo con boroscopio según un plan fijo. Cada envío incluye una confirmación de limpieza tras lavado.
¿Cuál es el plazo de entrega para muestras y primer lote de producción?
Muestras en 3-7 días tras la aprobación del plano, primer lote de producción en 12-20 días según complejidad. Los programas mensuales continuos cubren 200-1000 piezas al mes con flexibilidad estacional.
¿Cómo mantienen Ra0.4 en las caras de sellado entre lotes?
Las caras de sellado se acaban como operación final, una pasada de refrentado por cara con una herramienta nueva, luego se verifican con un rugosímetro por lote y una comprobación de planitud sobre mármol de granito. Las caras permanecen protegidas durante el anodizado y el embalaje, de modo que lo que llega coincide con lo que medimos.