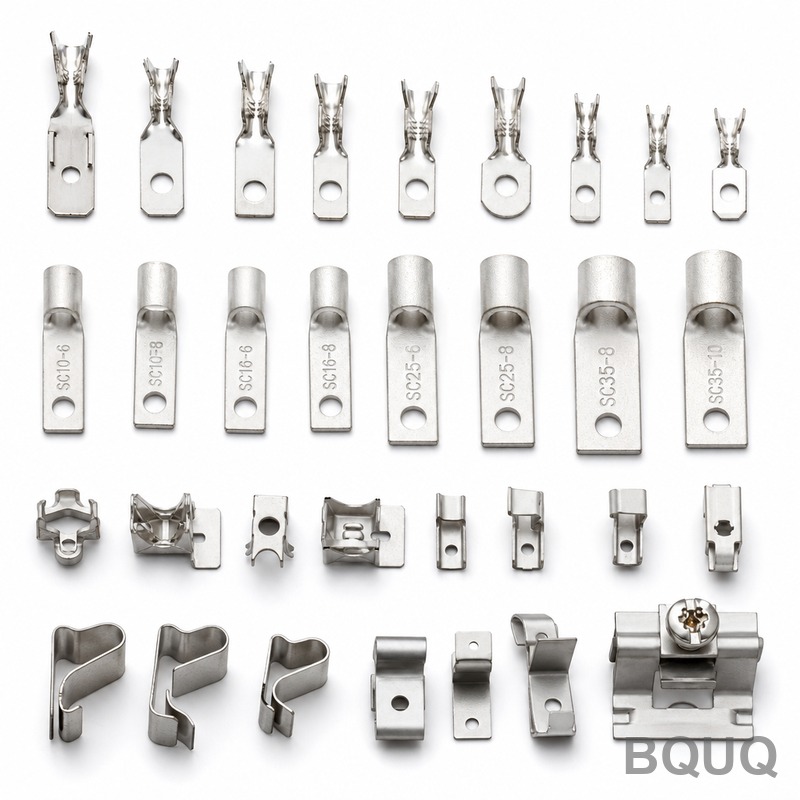
Estampado de terminales para caja de conexiones solar: troquel progresivo de cobre T2 de 0,8 mm, estañado, 1,5 M de piezas/mes
Un terminal para caja de conexiones fotovoltaica es una de esas piezas que parece trivial y decide silenciosamente si todo el módulo pasa la certificación. Debe conducir alta corriente durante 25 años, pelar el aislamiento y perforar el cable bus en un solo engaste, y hacer todo esto con una resistencia de contacto que nunca se desvíe de lote a lote. La parte difícil no es cortar cobre, sino mantener la consistencia eléctrica en un millón de piezas al mes.
Antecedentes y desafío del proyecto
El cliente es un fabricante de módulos solares en India, con múltiples GW de capacidad anual de celda a módulo y suministro tanto al mercado nacional como de exportación. Cada caja de conexiones que fabrican contiene varios terminales estampados conductores de corriente: las tiras conductoras que terminan los cables planos, forman los contactos de resorte y se fijan al cable mediante un engaste que perfora el aislamiento. Una caja de conexiones transporta y protege toda la salida eléctrica del módulo, y según las normas de certificación IEC, los terminales en su interior se consideran componentes críticos para la seguridad, por lo que cualquier cambio de proveedor desencadena una recalificación completa por parte del cliente. El proveedor anterior producía primeras muestras aceptables, pero a medida que los volúmenes aumentaban hacia un millón de piezas por mes, surgieron tres problemas recurrentes.
Primero, la resistencia de contacto variaba. La variación entre terminales dentro de una misma caja de conexiones obligaba al cliente a inspeccionar y volver a probar, y un pequeño porcentaje de cajas aún fallaba las comprobaciones de continuidad IEC en la inspección final; estas fallas llegaban como queja de un desarrollador de proyectos, no como rechazo interno, lo que hacía que el costo fuera mucho mayor que el valor de desecho. Segundo, el recubrimiento de estaño era inconsistente: más delgado en los hombros formados donde el metal se estira, y ocasionalmente mostraba cobre expuesto en la lengüeta perforadora, lo que abría la puerta a corrosión galvánica y decoloración durante una vida útil en exteriores de 25 años. Tercero, las entregas se retrasaban precisamente cuando la demanda de módulos alcanzaba su punto máximo, porque el proveedor no tenía margen por encima de su propio límite de capacidad ni una segunda línea para absorber picos.
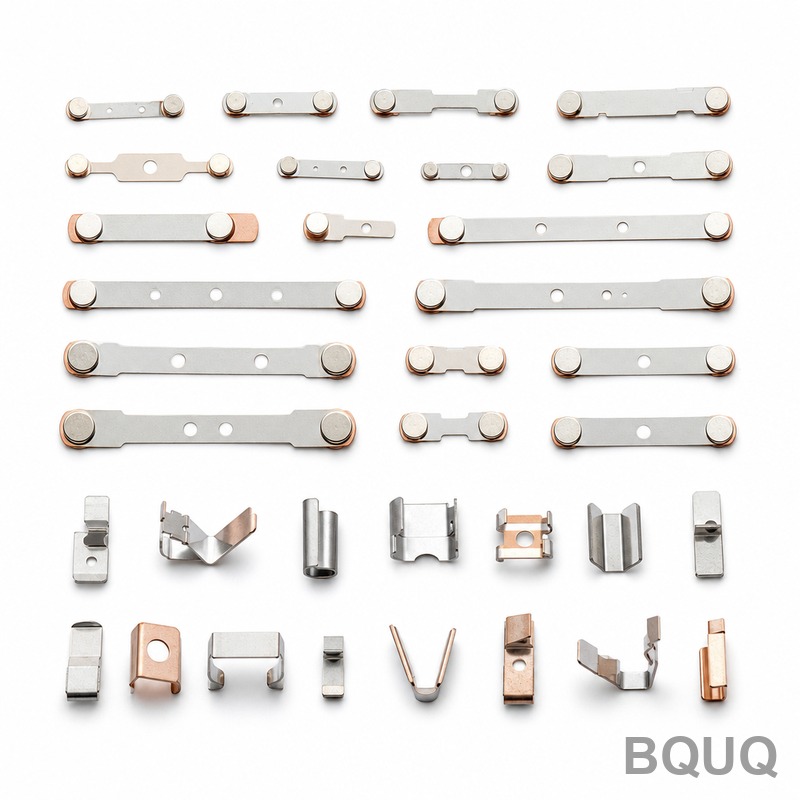
La pieza en sí no es grande. Está estampada a partir de tira de cobre T2 de 0,8 mm, estañada, con una lengüeta perforadora pasante, un ala de resorte formada y requisitos estrictos de borde cortado. Pero cada una de esas características es eléctrica: el borde de la lengüeta define el contacto del cable, el ala de resorte define la fuerza de retención y la calidad del borde cortado define la trayectoria de corriente. Mantener ±0,02 mm en una tira de 0,8 mm, lote tras lote, a volúmenes de 500.000 a 1.500.000 piezas por mes, es donde está el verdadero trabajo.
Solución de proceso BQUQ
La solución que propusimos combinó un troquel progresivo dedicado, una especificación de tira controlada y un proceso de recubrimiento adaptado a la geometría formada: tres decisiones tomadas en conjunto en lugar de por separado.
Diseño de troquel progresivo y progresión de tira
Diseñamos un troquel progresivo de múltiples estaciones que transporta la pieza a través de perforado, lengüeta y formado, acuñado del ala de resorte y corte final en una tira continua. La progresión de la tira mantiene cada característica referenciada al mismo dato desde el primer golpe hasta el último, lo que mantiene las posiciones de orificio a lengüeta dentro de ±0,02 mm sin variación por re-sujeción. El ala de resorte se acuña antes del corte final para que el cobre endurecido por trabajo conserve su memoria: la fuerza de retención se mantiene donde fue ajustada en lugar de relajarse después de que el cliente engasta la caja.
Control de material y resistencia de contacto
La consistencia de la resistencia de contacto comienza con la tira, no con el troquel. Fijamos la especificación del cobre T2 con la acería: temple fijo, dirección de grano fija en relación con la progresión y verificación de certificados entrantes de conductividad. En el lado del troquel, la estación de perforación de lengüeta utiliza una disciplina de intervalo de afilado vinculada a la calidad del borde cortado bajo un proyector de perfiles, no a un calendario. El resultado es un borde de lengüeta que produce la misma geometría de mordida —y por lo tanto la misma distribución de resistencia de contacto— ya sea que la pieza se estampe el primer día de una revisión del troquel o el día cincuenta.
Estañado diseñado para áreas formadas
El estañado después del formado, en lugar de antes, fue la elección decisiva. La tira preestañada pierde espesor de recubrimiento donde el metal se estira, exactamente en los hombros formados donde se concentra la corriente. Estampamos en cobre desnudo, formamos, desbarbamos, limpiamos y luego aplicamos estaño electrodepositado de 3-5μm, con espesor verificado en las propias características formadas. Un paso de pasivación posterior al estañado protege la superficie durante el embalaje, el transporte marítimo a India y la ventana de almacenamiento del propio cliente. Dado que el estañado es una etapa separada en el flujo, cada lote también recibe una verificación de muestra de soldabilidad antes de su liberación, de modo que las operaciones posteriores de unión por hilo y engaste del cliente nunca hereden un problema superficial descubierto tarde.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Cobre T2 (equivalente a C1100), tira certificada por acería |
| Espesor de tira | 0,8 mm ±0,02 mm |
| Proceso | Estampado con troquel progresivo: perforado, lengüeta, acuñado, formado, corte |
| Acabado superficial | Estaño electrodepositado de 3-5μm en áreas formadas y planas, pasivación posterior al estañado |
| Tolerancias críticas | Posiciones de características ±0,02 mm; altura de rebaba ≤0,05 mm |
| Requisito eléctrico | Consistencia de resistencia de contacto controlada lote a lote; cada lote probado |
| Volumen | 500.000 - 1.500.000 piezas/mes |
| Inspección | Disposición de primera muestra, verificaciones con proyector de perfiles a intervalos fijos, prueba de resistencia de contacto por lote, CPK≥1,33 en dimensiones críticas |
| Entrega | Muestras en 5-7 días tras aprobación del plano, primer lote masivo en 15 días, luego programas mensuales continuos |
Control de calidad y entrega
Cada corrida de producción comienza con una disposición completa de primera muestra verificada contra el plano. Durante la corrida, los bordes cortados y los hombros formados se extraen según un programa fijo y se verifican bajo un proyector de perfiles, y la línea de estañado registra lecturas de espesor tomadas directamente en las características formadas. Las dimensiones críticas se monitorean estadísticamente con CPK≥1,33 como criterio de liberación, todo dentro de un sistema de calidad ISO9001:2015, y cada envío sale con un informe dimensional y datos de espesor de recubrimiento.
El resultado para el cliente: la distribución de resistencia de contacto se ajustó hasta el punto de que las pruebas finales de la caja de conexiones pasaron de modo de inspección al 100% a modo de muestreo, los rechazos por cobre expuesto relacionados con el estañado se redujeron efectivamente a cero, y los volúmenes mensuales escalaron sin problemas desde 500K hacia 1,5M de piezas a medida que se expandía su capacidad de módulos. Los pedidos se programan con liberaciones mensuales continuas, por lo que las campañas de módulos en temporada alta ya no se convierten en emergencias de suministro.
Productos y recursos relacionados
Para ver más piezas en esta categoría y cómo las producimos a escala, explore la colección Terminales y contactos eléctricos estampados, o estas páginas relacionadas:
Para conocer nuestro sistema de calidad, planificación de capacidad y configuración de múltiples procesos en una sola fábrica, visite Acerca de BQUQ.
Preguntas frecuentes
¿Qué tan consistente es la resistencia de contacto entre lotes?
Cada lote se prueba antes del envío, y el proceso mantiene una distribución de resistencia estable lote a lote controlando la geometría del borde de la lengüeta, el temple de la tira y el espesor del estañado en las áreas formadas. Las dimensiones críticas se ejecutan con CPK≥1,33, por lo que el cliente prueba por muestreo en lugar de inspeccionar cada caja de conexiones.
¿Por qué estañar después del formado en lugar de usar tira preestañada?
La tira preestañada de 0,8 mm se adelgaza por debajo de 2μm en los hombros formados estirados, exactamente donde la densidad de corriente es más alta. El estañado posterior al formado deposita los 3-5μm completos tanto en los hombros como en las áreas planas, y verificamos el espesor en las propias características formadas, no solo en cupones.
¿Pueden soportar nuestro volumen de más de 1 millón de piezas por mes?
Sí. Nuestras líneas de estampado funcionan de 100K a 5M piezas por mes, y este programa opera a 500K-1,5M piezas/mes con liberaciones mensuales continuas. El diseño del troquel progresivo y la capacidad de estañado se dimensionaron con margen para que la temporada alta de módulos no cree un cuello de botella de suministro.
¿Cuál es el plazo de entrega típico para un nuevo programa de terminales?
Las muestras estándar se envían 3-7 días después de la aprobación del plano para material existente; los primeros lotes masivos llegan en 12-20 días, incluidos los ensayos de utillaje y la aprobación de primera muestra. Para este programa, las muestras tardaron 7 días, incluida la validación del proceso de estañado, y el primer lote de 500.000 piezas se envió en 15 días.