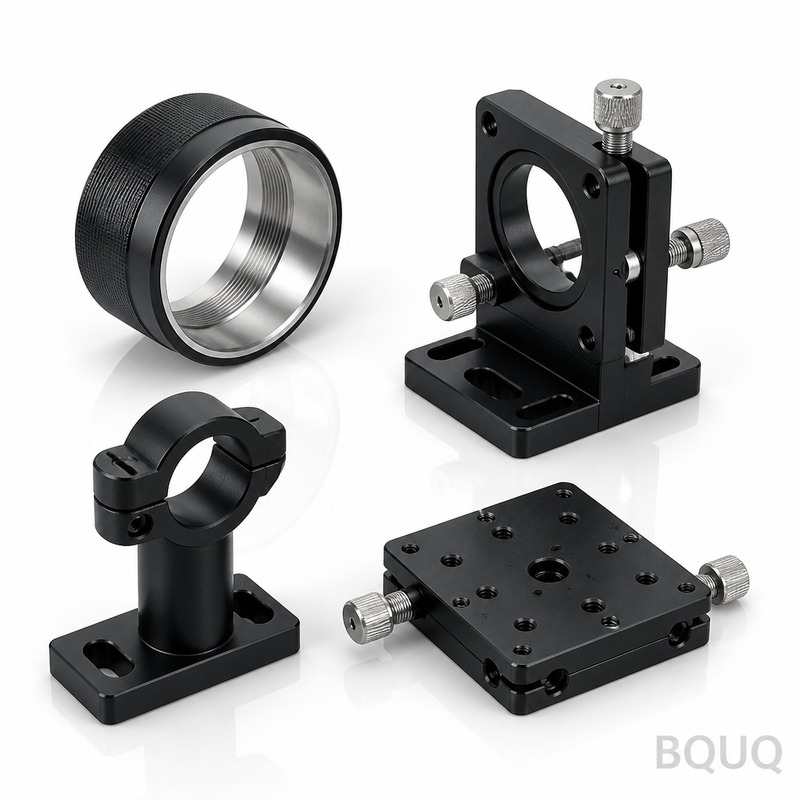
Mecanizado CNC de soportes para instrumentos ópticos: aluminio 6061-T6, posiciones de taladro ±0,005 mm, Ra0,8, anodizado negro
Un soporte óptico para un instrumento de metrología vive o muere por dos cosas: la posición de los taladros y la estabilidad superficial. Los taladros de montaje que localizan el eje óptico deben quedar dentro de unas pocas micras según plano, y las superficies anodizadas no deben dispersar luz ni cambiar dimensionalmente con la temperatura. Súmese a esto volúmenes mensuales de cientos de unidades con cambios de ingeniería continuos, y el problema de abastecimiento se vuelve más difícil que el propio mecanizado.
Antecedentes y desafíos del proyecto
Nuestro cliente es un fabricante europeo de equipos de inspección de semiconductores: sistemas de metrología de obleas y revisión de defectos vendidos a fábricas de toda Europa y Asia. Por acuerdos de confidencialidad no podemos nombrarlo; lo que importa es la pieza. Sus módulos de inspección óptica utilizan una familia de soportes de ajuste multieje y bases de montaje de espejos mecanizados en aluminio 6061-T6. Cada soporte porta un componente óptico —un espejo, un divisor de haz, una cámara o un módulo láser— y la cadena de alineación desde la base hasta el elemento óptico debe mantenerse a través de ciclos térmicos en la máquina.
Antes de acudir a nosotros, habían dividido el negocio entre un taller local de prototipos y un proveedor de volumen en el extranjero. El taller de prototipos era rápido pero no podía mantener las posiciones críticas de los taladros de forma consistente más allá de 50 piezas. El proveedor de volumen mantenía la tolerancia sobre el papel, pero la variación lote a lote en el anodizado negro —deriva de color, variaciones de espesor, puntos ocasionales de corrosión blanca— provocaba rechazos en la inspección de recepción, y cada rechazo costaba al cliente una parada de línea de dos semanas mientras se recalificaban los soportes de repuesto.
Las exigencias técnicas quedaron claras desde la primera revisión del plano. Tolerancias generales de ±0,01 mm en toda la pieza, pero los taladros críticos de localización que definen el eje óptico a ±0,005 mm —posición verdadera, no solo dimensión lineal—. Superficies de acoplamiento y referencia acabadas a Ra0,8 para que los soportes asienten de forma repetible contra las bases cinemáticas. Anodizado negro de espesor y color consistentes, porque la reflexión parásita dentro de una cámara de inspección oscura aparece como ruido en los datos del sensor. Y volúmenes de 300 a 800 piezas al mes, con revisiones de diseño cada pocos trimestres a medida que evoluciona la plataforma óptica.
Solución de proceso BQUQ
Nuestro enfoque: tratar el patrón de taladros de ±0,005 mm y el lote de anodizado como las dos características que gobiernan el proyecto, y construir el proceso en torno a ellas.
Estrategia de montaje con datums consistentes
El eje óptico se define por una cadena de taladros en tres caras del soporte. Mecanizar esos taladros en montajes diferentes es como se acumula el error de posición. Por eso el proceso se organizó para que cada taladro crítico de la cadena de alineación se termine en un solo montaje en el centro de mecanizado principal, utilizando los propios datums de localización de la pieza —no un origen referenciado al utillaje— como base de coordenadas. Las características no críticas se terminan en una segunda operación. El mecanizado se programa en centros de mecanizado vertical con compensación térmica, y las hojas de montaje se bloquean por revisión para que la misma pieza siga siempre la misma lógica de montaje independientemente del operario.
Estrategia de trayectoria y mandrinado para ±0,005 mm
Para el patrón de taladros críticos, el taladrado es solo una preoperación. Cada taladro crítico se fresa o mandrina de acabado con una sola pasada ligera, bajo compromiso radial y herramientas dedicadas por familia de características para que el estado de desgaste se controle por número de taladros en lugar de estimarse. Las verificaciones en proceso utilizan un palpador de contacto en la máquina para verificar la posición de la primera y la última pieza de cada turno; la verificación completa se realiza en CMM. Entre el mecanizado previo al anodizado y la dimensión posterior al anodizado, mantenemos una regla de compensación documentada: la capa de anodizado crece aproximadamente 2 μm por superficie con el espesor especificado, por lo que las dimensiones previas al recubrimiento se compensan en consecuencia y se verifican en las primeras piezas de cada lote.
Control de lote de anodizado
El anodizado negro es donde nacen los rechazos cosméticos, así que lo controlamos como una característica de mecanizado. La orientación en el bastidor se fija por familia de piezas para evitar marcas visibles del bastidor en las caras funcionales. Los parámetros del baño, la concentración de tinte y el tiempo de sellado se registran por lote, y se envía una muestra retenida de cada lote de anodizado junto con el lote para que la inspección de recepción del cliente compare lo similar con lo similar. El color y el espesor se verifican contra la muestra retenida antes del embalaje, no después de que el cliente los reciba.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Aluminio 6061-T6 (7075 disponible bajo pedido) |
| Tolerancia general | ±0,01 mm |
| Taladros críticos de localización | ±0,005 mm de posición verdadera |
| Acabado superficial | Ra0,8 en caras de acoplamiento y referencia |
| Tratamiento superficial | Anodizado negro, espesor consistente por lote, muestras retenidas enviadas con cada lote |
| Volumen | 300-800 uds/mes con programas continuos |
| Inspección | Verificación completa en CMM de las primeras piezas, CPK≥1,33 en taladros críticos, informes de inspección por lote |
| Entrega | 3-7 días para muestras, 12-20 días para el primer lote de producción |
Control de calidad y entrega
Cada nueva revisión comienza con una verificación de primera pieza: todos los taladros palpados en CMM, las posiciones críticas reportadas como valores medidos frente a la banda de ±0,005 mm, y el espesor del anodizado verificado en superficies reales, no solo en una probeta testigo. En producción, las posiciones de los taladros críticos se controlan por CPK con un objetivo de ≥1,33, y cualquier herramienta que se acerque a su límite de desgaste provoca un cambio dentro del turno en lugar de al final de su vida útil. Todo esto funciona bajo un sistema de calidad ISO9001:2015, y cada lote se envía con informe dimensional, registro del lote de anodizado y muestras retenidas.
El resultado de entrega durante el primer año: juegos de muestras en 3-7 días tras la liberación del plano, primer lote de producción en 12-20 días según la cantidad, y entregas mensuales continuas ajustadas al plan de construcción de módulos del cliente. El rechazo en recepción por apariencia del anodizado —el desencadenante original de las paradas de línea— no ha vuelto a ocurrir desde que se introdujeron el control de lote y las muestras retenidas. Cuando el cliente lanzó una revisión de plataforma que movió dos taladros de localización y añadió un canal para cables, el cambio se cotizó en 12 horas y la primera pieza revisada se envió dentro de la misma ventana de muestras de 3-7 días.
El embalaje es parte de la cadena de calidad para hardware óptico. Tras la inspección final, cada soporte se embolsa individualmente con un forro libre de VCI y sin pelusa, separado con espuma en la caja, y se empaqueta con la documentación del lote encima para que la inspección de recepción pueda comenzar sin abrir todas las cajas. El muelle de recepción del cliente en Europa pasó de verificar por muestreo cada entrega a auditar solo por registro de lote, lo que acortó su ciclo de recepción en varios días y permitió que los soportes fluyeran directamente al ensamblaje de módulos.
Productos y recursos relacionados
Para ver cómo mecanizamos esta familia de piezas y cómo es un producto típico, empiece aquí:
- Piezas de soporte óptico mecanizadas por CNC a medida
- Categoría de piezas de fresado CNC
- Capacidad de fábrica
Caso relacionado: Mecanizado CNC de carcasa de reductor para articulación robótica — otro ejemplo de mantener características de ±0,005 mm en volúmenes de producción.
Preguntas frecuentes
¿Con qué precisión pueden mantener las posiciones de los taladros en soportes ópticos?
Los taladros críticos de localización se mantienen a ±0,005 mm de posición verdadera, con características generales a ±0,01 mm. La posición se verifica por CMM en las primeras piezas y se controla por CPK, y el crecimiento del anodizado se precompensa para que las dimensiones posteriores al recubrimiento se mantengan dentro de banda.
¿Cómo mantienen consistente el color del anodizado negro entre lotes?
La orientación en el bastidor, los parámetros del baño y el tiempo de sellado se registran por lote, y se envía una muestra retenida con cada lote. El cliente compara las piezas entrantes contra la misma referencia que aprobamos, lo que eliminó los rechazos por deriva de color que experimentaban anteriormente.
¿Cuál es el plazo de entrega para muestras y primer lote?
Muestras en 3-7 días tras la aprobación del plano, y un primer lote de producción de unos cientos de piezas en 12-20 días según la complejidad y la cantidad. Después de eso, ejecutamos programas mensuales continuos ajustados a su plan de construcción.
¿Pueden gestionar 300-800 piezas al mes con revisiones de diseño frecuentes?
Sí: este rango de volumen es nuestra banda principal de producción de bajo volumen, y las revisiones se gestionan con hojas de montaje bloqueadas y un tiempo de respuesta de cotización de 12 horas para cambios, de modo que una revisión no reinicia su plazo de entrega.