Mecanizado CNC de componentes para cámaras de vacío de semiconductores: acero inoxidable 316L, planitud de ±0.01mm, compatible con UHV
Un componente de cámara de vacío no se juzga en la máquina, se juzga en la cámara. Una cara de sellado puede medirse plana y aun así fugarse, y una superficie puede verse impecable y aun así desgasificar una vez que la bomba alcanza el rango de ultra alto vacío. La planitud, el acabado y la limpieza importan cada uno por sí mismos, pero lo que decide la pieza es si los tres sobreviven a cada paso, desde el desbaste hasta el embalaje final.
Antecedentes y desafío del proyecto
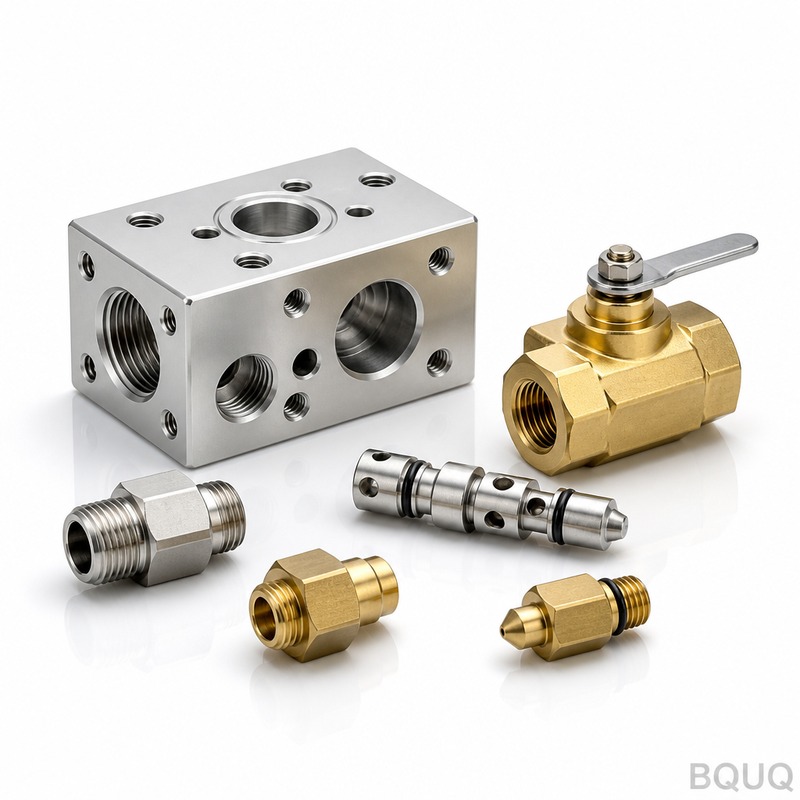
Un fabricante de equipos para semiconductores en Asia Oriental construye módulos de deposición y grabado, y una familia recurrente de piezas es la ferretería de vacío de acero inoxidable que rodea la cámara de proceso: bridas de cámara, adaptadores de visor, colectores de líneas de gas, placas de montaje de electrodos y cuerpos de pasamuros. Los volúmenes son pequeños y variados: una construcción típica requiere de 50 a 200 piezas repartidas en una docena de números de pieza, con revisiones que llegan cada vez que cambia una receta de proceso.
El material es acero inoxidable 316L, seleccionado por su resistencia a la corrosión y baja permeabilidad magnética. Por sí solo, el 316L no es difícil de mecanizar. Es implacable exactamente en los puntos que importan aquí. Se endurece por deformación rápidamente, se mueve cuando se elimina material y su expansión térmica es aproximadamente un 50% mayor que la del acero al carbono, por lo que el calor de un corte pesado se convierte en deformación dimensional para cuando la pieza se enfría a temperatura ambiente.
El requisito más difícil no es el tamaño nominal, sino la planitud de ±0.01mm en toda la cara de sellado, combinada con un acabado Ra0.4 que debe presentar una dirección de mecanizado unidireccional sin marcas de herramienta lo suficientemente profundas como para atrapar partículas o abrir una vía de fuga. En una brida de cámara de 200mm de diámetro, mantener una planitud de ±0.01mm después de que la pieza ha sido sujetada, taladrada y liberada es donde la mayoría de los proveedores pierden la discusión. Añada un requisito de limpieza UHV (sin grasa, sin residuos, sin partículas sueltas) y la cadena de proceso debe diseñarse de principio a fin en lugar de improvisarse en el husillo.
También había una presión comercial. Los ingenieros del cliente necesitaban iterar rápidamente, pero su proveedor anterior los empujaba a lotes mínimos grandes y cotizaba plazos de entrega en semanas. Para un equipo que envía un puñado de herramientas al mes, ese desajuste dañaba el cronograma tanto como cualquier problema de tolerancia.
Una pieza de la familia hace concreto lo que está en juego. Un adaptador de visor lleva cuatro caras de sellado en diferentes ángulos más un orificio óptico, y un solo rasguño o una depresión de 0.02mm en cualquiera de las caras falla la prueba de fugas en el ensamblaje final del módulo, después de que el cliente ya ha invertido tiempo de vacío y mano de obra. Una cámara con fugas no es un ticket de retrabajo; es un desmontaje.
Solución de proceso de BQUQ
Tratamos la pieza de vacío como un problema de proceso en lugar de una sola operación de mecanizado: controlar el calor, controlar la sujeción y luego tratar la limpieza como una disciplina separada con sus propios pasos. Nada de esto requiere equipos exóticos; es el orden de las operaciones y la moderación en la sujeción lo que marca la diferencia.
Acondicionamiento del material y desbaste
Todo el material 316L se verifica por grado y número de colada a la recepción. El desbaste elimina la mayor parte del material dejando un margen generoso en cada superficie de sellado, típicamente 0.5mm, y va seguido de un ciclo de alivio de tensiones para que las tensiones internas se liberen antes del acabado en lugar de después. Los parámetros de corte se mantienen conservadores: menores penetraciones radiales y cobertura total de refrigerante mantienen delgada la capa endurecida por deformación y alejan el calor de la pieza. En un material tan propenso al endurecimiento, la regla es cortarlo una vez, cortarlo limpio y nunca dejar que un filo desafilado roce.
Acabado de la cara de sellado
El acabado se realiza en dos pasadas. La primera lleva la cara de sellado a menos de 0.05mm; la segunda es una pasada de acabado controlada con una fresa frontal a avance reducido y velocidad del husillo constante para producir la superficie Ra0.4 y una dirección de mecanizado consistente. Debido a que el 316L tiende a embarrarse en lugar de cizallarse una vez que el filo se desafila, la vida de la herramienta se controla por longitud de corte y las herramientas se cambian según lo programado, no por sensación. La planitud se protege manteniendo las fuerzas de sujeción bajas y simétricas, apoyando en el borde exterior de la brida en lugar de directamente sobre la cara que se está acabando. Cuando una pieza lleva varias caras de sellado, se acaban tantas como lo permita la geometría en un solo montaje, de modo que su paralelismo lo establece la máquina y no el reajuste.
Limpieza, desbarbado y embalaje
Después del mecanizado, las piezas pasan por una línea de limpieza por etapas: desengrase alcalino, limpieza ultrasónica, enjuague con agua DI y secado controlado. El desbarbado en los bordes de sellado se hace a mano en lugar de en tambor, porque los métodos de barril o abrasivos pueden enrollar un sello de filo y arruinarlo silenciosamente. Luego, las piezas se inspeccionan con aumento para detectar rebabas residuales, se embolsan individualmente en embalaje limpio y se manipulan con guantes desde la limpieza final en adelante. Ninguna grasa, antiadherente ni tinta de marcado toca una superficie de sellado. Las piezas destinadas a servicio con oxígeno o gases corrosivos reciben un paso adicional de pasivado, porque la química superficial del 316L, no solo su geometría, decide si permanece inerte en la cámara.
Especificaciones clave
| Elemento | Especificación |
|---|---|
| Material | Acero inoxidable 316L (también disponibles 304, aluminio 6061/7075 y Ti-6Al-4V) |
| Planitud de cara de sellado | ±0.01mm |
| Acabado de cara de sellado | Ra0.4, dirección de mecanizado unidireccional |
| Tolerancia general | ±0.01mm; características de precisión hasta ±0.005mm |
| Tratamiento superficial | Pasivado, limpieza compatible con UHV, embolsado individual limpio |
| Volumen | 50-200 uds por lote, docenas de números de pieza, cambios de lote pequeños |
| Inspección | Disposición de planitud con CMM, medición con calibres de aire, verificación de acabado superficial; CPK≥1.33 en caras críticas |
| Entrega | Primer lote en 15 días |
Control de calidad y entrega
La inspección de primera pieza cubre una disposición completa con CMM en las caras de sellado, incluidos mapas de planitud, más verificaciones con calibres de aire y de acabado superficial en las superficies de contacto. Nada pasa a producción hasta que se aprueba la primera pieza. Durante la producción, las características críticas se miden en proceso, y cada lote se envía con un informe de inspección que incluye datos de CPK sobre la planitud y el acabado de las caras de sellado, todo producido bajo un sistema de calidad ISO9001:2015.
La planitud y el acabado se miden en un área de inspección con temperatura controlada: la cara se apoya sobre una superficie de granito, se mapea en una CMM y luego se verifica puntualmente con un calibre de aire. Las caras de sellado son la última característica en acabarse y la primera en inspeccionarse, y cualquier pieza que no supere el control de planitud o acabado se vuelve a cortar o se desecha, nunca se envía con una nota.
Resultado: muestras tres días después de la liberación del plano, el primer lote de 50-200 piezas en 15 días, luego programas mensuales continuos en toda la familia de piezas. Los cambios de revisión se cotizan y programan en 48 horas, por lo que una actualización de receta ya no le cuesta al cliente dos semanas de tiempo calendario.
Productos y recursos relacionados
Para ver más piezas de esta categoría, explore nuestras bridas y acoplamientos de precisión mecanizados por CNC, que comparten la misma disciplina de cara de sellado y planitud, o la línea de piezas de montaje óptico mecanizadas por CNC, donde dominan el acabado superficial y la estabilidad dimensional.
Para obtener una visión completa de nuestra gama de procesos y sistema de calidad, consulte Acerca de BQUQ y Fortaleza de fábrica. Más preguntas y respuestas sobre fabricación están en nuestro Centro de preguntas frecuentes.
Preguntas frecuentes
¿Cómo mantienen una planitud de ±0.01mm en una cara de sellado de 316L?
Separando el desbaste y el acabado con un ciclo de alivio de tensiones intermedio, manteniendo las fuerzas de sujeción bajas y simétricas, y acabando en el borde exterior en lugar de sobre la cara misma. La cara se mide en una CMM como un mapa de planitud, y las herramientas se cambian por longitud de corte para evitar el embarrilado. El CPK se mantiene en ≥1.33 antes de enviar un lote.
¿Qué acabado superficial pueden lograr en caras de sellado de acero inoxidable?
Ra0.4 es nuestro estándar para caras de sellado y es alcanzable con una pasada de acabado controlada que deja una dirección de mecanizado unidireccional. Cualquier acabado más fino tendría que revisarse según la aplicación, ya que la contaminación y la dirección de mecanizado suelen importar más que el número bruto.
¿Cómo mantienen las piezas limpias para vacío?
Después del mecanizado, cada pieza pasa por desengrase alcalino, limpieza ultrasónica, un enjuague con agua DI y un secado controlado, luego se desbarba a mano en los bordes de sellado, se inspecciona con aumento y se embolsa individualmente. No se utiliza grasa, antiadherente ni tinta de marcado en ninguna superficie de sellado después de la limpieza final.
¿Pueden manejar lotes de 50-200 piezas con muchos números de pieza?
Sí, esa es la banda de volumen para la que estamos construidos. Realizamos cambios de lote pequeños como trabajo rutinario, cotizamos cambios de revisión en 48 horas y enviamos un primer lote de 50-200 piezas en 15 días después de la liberación del plano. Envíe el plano y recibirá una cotización en 12 horas.