
Diseñe perfiles de disipadores extruidos que realmente se prensen: espesor mínimo de aleta y pared, relación de aleta y límites de troquel. BQUQ (ISO9001, Dongguan) cotiza en 12 horas.
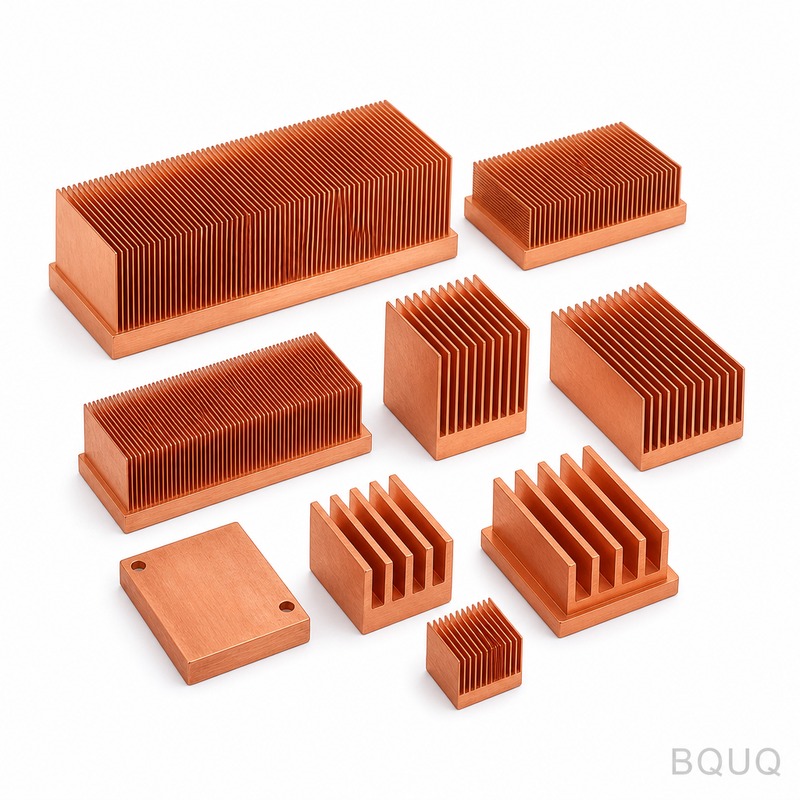
Diseño para Extrusión de Aluminio: Relaciones de Aleta, Espesor de Pared y Límites de Troquel
Un perfil de disipador extruido solo es tan bueno como su troquel, y los troqueles tienen límites estrictos: espesor mínimo de aleta alrededor de 1,0–1,3 mm para 6063, espesor mínimo de pared de aproximadamente 1,2–1,5 mm, relaciones económicas de altura de aleta a separación cercanas a 6–8 a 1, y un envolvente de perfil que debe caber en la prensa. Diseñe dentro de esos límites y el perfil se prensa rápido, mantiene las dimensiones y cuesta poco; diseñe fuera de ellos y pagará por ciclos lentos, vida corta del troquel y problemas de tolerancia en cada lote.
La extrusión suena indulgente: empuje aluminio caliente a través de un orificio y córtelo a medida. En la práctica, el troquel es una herramienta de precisión que debe equilibrar el flujo de metal a través de cada aleta, y la geometría del perfil decide qué tan bien funciona ese equilibrio. Esta guía mapea los números que un diseñador necesita antes de dibujar el perfil, para que la forma que se ve genial en CAD también sea una forma que una prensa pueda fabricar realmente.
La Jaula de Geometría de Aletas: Espesor, Separación y Relación
Las aletas son el corazón de un perfil térmico y son las características más difíciles de extruir. El metal debe fluir hacia cada aleta delgada y llenarla por completo; si la aleta es demasiado delgada en relación con su altura, el borde de ataque se enfría antes de llenarse y se obtienen aletas cortas o desgarradas. Los números prácticos de la industria se agrupan estrechamente porque la física no cambia mucho entre prensas.
| Parámetro de diseño | Límite práctico de extrusión (típ., 6063) | Qué sucede más allá del límite |
|---|---|---|
| Espesor mínimo de aleta | 1,0–1,3 mm | Las aletas se llenan mal o se desgarran; la vida del troquel colapsa |
| Espesor mínimo de pared | 1,2–1,5 mm | Paredes onduladas, control dimensional difícil |
| Separación mínima entre aletas | ~1,3–1,5 mm | El metal no puede fluir; las ranuras se sueldan |
| Relación altura de aleta a separación | ~6–8:1 económico | Prensa lenta, troquel frágil, mal llenado |
| Altura máxima de aleta | ~100–150 mm de perfil | Más allá de esto, las tolerancias y la velocidad se ven afectadas |
| Círculo circunscrito del perfil | ~200–250 mm típico | Debe caber en el contenedor de la prensa |
Conclusión: la relación es el número que los diseñadores violan más. Una aleta de 40 mm de altura necesita al menos una separación de 5–7 mm para permanecer dentro de la banda económica, lo que convenientemente coincide con lo que el diseño térmico de convección natural quiere de todos modos. Si su análisis térmico exige aletas más altas, más delgadas o más densas de lo que permite la jaula, el proceso debe cambiar a mecanizado CNC, cepillado o unión, en lugar de forzar el troquel.
Uniformidad del Espesor de Pared y Flujo de Metal
El aluminio fluye a través de un troquel como el agua fluye a través de una red de tuberías: toma el camino de menor resistencia. Las aletas, lengüetas y paredes delgadas resisten el flujo; las secciones gruesas dejan que el metal corra adelante. Si la sección transversal mezcla regiones muy gruesas y muy delgadas, la salida de la prensa sale torcida, curvada o con secciones delgadas que nunca se llenan, sin importar cuán bueno sea el acero del troquel.
| Carácter de la sección transversal | Efecto en el perfil | Solución de diseño |
|---|---|---|
| Paredes uniformes en todo | Recto, estable, prensa rápida | Apunte a esto |
| Base gruesa + aletas delgadas (disipador normal) | Manejable: la forma clásica | Mantenga la relación de base moderada |
| Transiciones abruptas de grueso a delgado | Ondulación, torsión, defectos de llenado | Agregue conos o transiciones de radio |
| Lengüeta estrecha y profunda (característica larga y delgada) | La lengüeta se flexiona o se rompe en el troquel | Acórtela o agregue soporte |
| Asimetría severa | El perfil se curva o tuerce después del troquel | Equilibre la distribución del metal o divida la pieza |
Conclusión: piense en la sección transversal como un problema de flujo antes de que sea un problema de geometría. Un pequeño radio en la base de cada aleta y una transición gradual entre regiones gruesas y delgadas no cuestan nada en CAD y ahorran infinitos problemas en la prensa y en el enderezado.
Tolerancias: Lo que una Extrusión Puede Realmente Mantener
Las extrusiones no son piezas mecanizadas, y cotizarlas como piezas mecanizadas invita a la decepción. Las dimensiones de la sección transversal en un perfil bien diseñado típicamente se mantienen alrededor de ±0,3–0,5 mm dependiendo del tamaño, con un control más estricto posible en características críticas a un costo. La rectitud, la torsión y la longitud son especificaciones separadas. Lo que salva a la mayoría de los diseños es recordar que la cara de montaje, la superficie que lleva la interfaz térmica, no necesita ser precisa para extrusión; se mecaniza más tarde.
| Dimensión o característica | Tolerancia típica de extrusión | Nota |
|---|---|---|
| Dimensiones de la sección transversal | ±0,3–0,5 mm (depende del tamaño del perfil) | Extrusión comercial estándar |
| Característica crítica, mantenida localmente | ±0,1–0,25 mm posible | Cuesta velocidad; solo donde sea necesario |
| Longitud de corte | ±1 mm o mejor | Barato de ajustar con una sierra |
| Rectitud | Según EN 755 / estándar del proveedor | Afectada por el tratamiento térmico |
| Torsión | Según EN 755 / estándar del proveedor | Peor en perfiles asimétricos |
| Planitud de la cara de montaje | Mecanizada después de la extrusión | No espere esto del troquel |
Conclusión: ponga la precisión donde importa, en las caras de montaje mecanizadas y los patrones de orificios, y deje que la extrusión sea una extrusión en todas partes. La clásica división del trabajo: la extrusión hace las aletas y el envolvente aproximado de manera económica; un ligero pase de mecanizado hace que la base sea plana, los orificios verdaderos y la interfaz térmica confiable.
Elección de Aleación: Conductividad vs Resistencia
Para perfiles térmicos, la decisión de aleación es casi siempre 6063-T5 versus 6061-T6. La diferencia de conductividad es real y va en la dirección que menos esperan los principiantes: 6063 conduce mejor que 6061 porque su contenido de aleación es menor, mientras que 6061 es más resistente y más mecanizable en secciones estructurales.
| Propiedad (típ.) | 6063-T5 | 6061-T6 |
|---|---|---|
| Conductividad térmica | ~200 W/m·K | ~155–170 W/m·K |
| Límite elástico | ~130–180 MPa | ~240–280 MPa |
| Extruibilidad | Excelente: estándar para aletas | Buena pero más difícil de empujar |
| Uso típico | Disipadores, perfiles térmicos | Bases estructurales, placas de montaje |
Conclusión: use 6063 para secciones con aletas donde la conductividad lidera y 6061 donde el perfil también sirve como miembro estructural. Aletas en 6063 sobre una base mecanizada de 6061 es una combinación legítima cuando la base soporta carga, y un trabajo natural para una base de disipador mecanizada CNC unida a una sección de aletas extruidas.
Revisión de Diseño Antes de Cortar el Troquel
El momento más barato para detectar un problema de prensado es antes de que exista el troquel. Pase el perfil por estas preguntas: ¿cada aleta tiene más de 1,0 mm de espesor y cada separación más de 1,3 mm?, ¿la relación altura a separación está dentro de 8:1?, ¿los espesores de pared son razonablemente uniformes?, ¿el perfil es razonablemente simétrico o al menos equilibrado en flujo?, y ¿el círculo circunscrito cabe en la prensa? Si la respuesta a cualquier pregunta es no, la solución es un cambio de geometría o un proceso diferente. Envíe la sección transversal terminada con una nota sobre longitud, aleación y qué caras se mecanizan a un proveedor de extrusión y la revisión de diseño del troquel confirmará el resto. BQUQ opera su línea térmica alrededor de disipadores extruidos cortados y mecanizados internamente, con la guía de factores de costo que muestra cómo la dificultad del troquel y del perfil se traduce en precio: envíe el dibujo del perfil a sc@bquq.com y la cotización en 12 horas incluirá una respuesta directa sobre si la forma se prensa bien o lucha contra usted.
Preguntas Frecuentes
P: ¿Cuál es el espesor mínimo de aleta para un disipador de aluminio extruido?
R: Alrededor de 1,0–1,3 mm para perfiles de 6063 en producción normal. Por debajo de eso, las aletas se llenan mal o se desgarran y la vida del troquel colapsa. Si el diseño térmico exige aletas más delgadas, la construcción cepillada, unida o mecanizada CNC es la ruta honesta.
P: ¿Cuál es la relación máxima de altura de aleta a separación para extrusión?
R: La extrusión económica se mantiene cerca de 6–8 a 1. Una relación más alta se prensa lentamente, se llena mal y desgasta el troquel rápidamente. El óptimo de convección natural de separaciones de aleta de 6–10 mm convenientemente se encuentra dentro de la jaula de extrusión para aletas de hasta aproximadamente 60–80 mm de altura.
P: ¿Qué tolerancia puede mantener un perfil extruido?
R: Las dimensiones de la sección transversal típicamente mantienen ±0,3–0,5 mm dependiendo del tamaño del perfil, con características locales hasta aproximadamente ±0,1–0,25 mm a un costo adicional. Las caras de montaje de precisión deben mecanizarse después de la extrusión en lugar de esperarse del troquel.
P: ¿Qué aleación de aluminio es mejor para disipadores extruidos?
R: 6063-T5 para las aletas mismas: conduce alrededor de 200 W/m·K y se extruye fácilmente. Use 6061-T6 cuando el perfil también deba soportar carga estructural, aceptando su menor conductividad de aproximadamente 155–170 W/m·K.
P: ¿Por qué mi perfil extruido sale torcido o curvado?
R: Casi siempre es un flujo de metal desigual causado por secciones transversales asimétricas o transiciones abruptas de grueso a delgado, a veces combinado con tratamiento térmico. Rediseñe para un flujo equilibrado y paredes uniformes, o acepte el enderezado post-extrusión como una operación y costo adicionales.
Artículos Relacionados
- guías-de-diseño-de-aletas-de-disipador — Más de la serie de ingeniería de Gestión Térmica de BQUQ.
- factores-de-costo-de-disipadores — Más de la serie de ingeniería de Gestión Térmica de BQUQ.
- guía-de-disipadores-mecanizados-cnc — Más de la serie de ingeniería de Gestión Térmica de BQUQ.
Recursos Relacionados
- Acerca de BQUQ: una fábrica fuente certificada ISO9001 en Dongguan que opera cuatro líneas de producción bajo un mismo techo.
- Disipadores y piezas térmicas: opciones extruidas, mecanizadas CNC y estampadas de la línea térmica — disipadores extruidos, disipadores mecanizados CNC, disipadores estampados.
- Tendencias de la industria: análisis de fabricación, mercado de materiales y abastecimiento para compradores.
- Artículos técnicos: guías de ingeniería y comparaciones de procesos — más de donde vino este artículo.
- Centro de preguntas frecuentes: respuestas rápidas sobre CNC, estampado, muelles y disipadores.
- Casos de estudio: piezas reales y números reales de proyectos que diseñamos y entregamos.
- Contáctenos: envíe su dibujo y obtenga una cotización dentro de 12 horas hábiles.
Autoría del Equipo de Ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores y pinzas bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


