
Los disipadores de calor mecanizados por CNC ganan en bajo volumen, planitud de base estricta, cobre y formas que la extrusión no puede crear. BQUQ (ISO9001, Dongguan) cotiza en 12 horas.
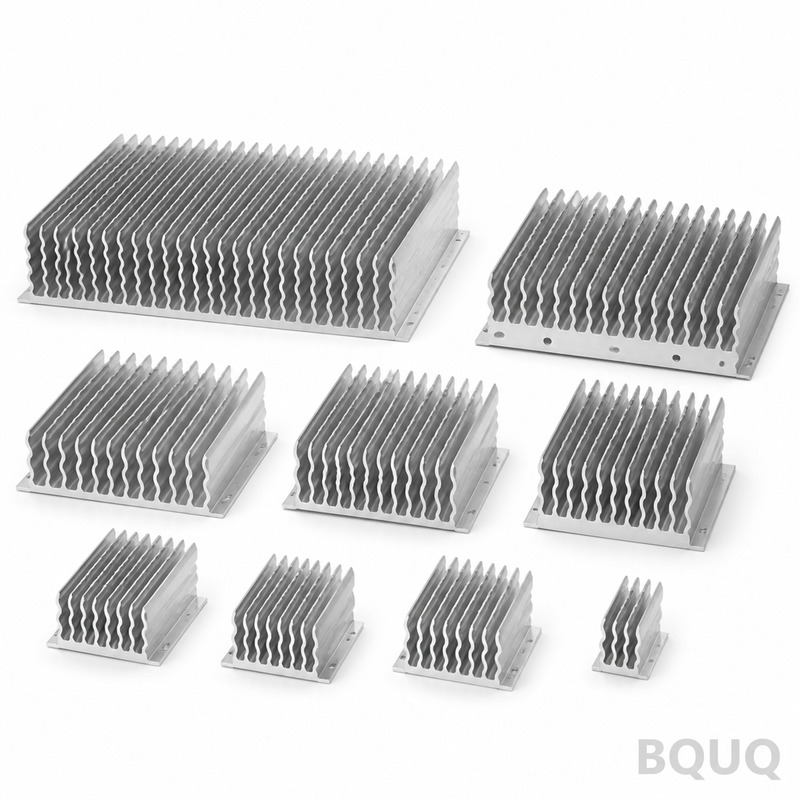
Disipadores de calor mecanizados por CNC: cuándo el mecanizado supera a la extrusión
El mecanizado CNC supera a la extrusión cuando el volumen es bajo, la base requiere precisión real, el material es cobre o la geometría es imposible para un troquel — prototipos y series cortas de menos de unos cientos de piezas, bases que necesitan planitud y cavidades, aletas radiales o cruzadas, y piezas más gruesas o complejas que cualquier perfil. Por encima de eso, si existe un perfil de extrusión o un troquel está justificado, la extrusión gana en costo por pieza; el punto de equilibrio es una cuestión de cantidad y geometría, no de calidad.
Un disipador de calor mecanizado comienza como un bloque sólido de aluminio o cobre y sus aletas se cortan con fresas. Eso suena derrochador — y para formas simples en volumen lo es. Pero el mecanizado compra tres cosas que la extrusión no puede vender barato: sin compromiso de utillaje, precisión en las características que tocan el dispositivo y libertad geométrica. Cada una de ellas vale dinero real en la pieza adecuada.
Cuándo el mecanizado es la decisión correcta
Cuatro situaciones apuntan al mecanizado antes de que comience cualquier discusión sobre troqueles. Primero, bajo volumen: sin un troquel de extrusión que amortizar, una serie de 50 piezas de disipadores mecanizados suele ser más barata que solo el troquel para un perfil personalizado. Segundo, precisión: una base que debe ser plana para mantener una capa fina de material de interfaz térmica (TIM) funcionando, con cavidades de montaje y agujeros posicionados respecto al dispositivo — las características mecanizadas mantienen tolerancias que ninguna superficie extruida puede. Tercero, cobre: el cobre se extruye mal y casi siempre se mecaniza o se alisa (skiving) en su lugar. Cuarto, geometría: aletas en dos direcciones, aletas radiales alrededor de un cilindro, aletas cruzadas o de pasador, bases escalonadas y canales cerrados son territorio del mecanizado.
| Situación | Ruta de extrusión | Ruta de mecanizado CNC |
|---|---|---|
| 100 piezas, sin perfil existente | Troquel nuevo $1,000+ — antieconómico | Sin utillaje; gana el mecanizado |
| 1,000 piezas, existe perfil estándar | Corte a medida — más barato | El mecanizado pierde en costo |
| 5,000 piezas, perfil personalizado | El troquel se amortiza a céntimos — gana | Mecanizado solo para bases complejas |
| Pieza de cobre, cualquier cantidad | No práctico | Mecanizado o skiving estándar |
| Planitud de base ≤ 0.1 mm + cavidades | Requiere mecanizado de todos modos | Mecanizado directo |
Conclusión: el árbol de decisión es corto. Perfil existente o volumen real — extruir. De lo contrario — mecanizar. Y cuando la interfaz térmica exige una base plana, con cavidades y perforada con precisión, la respuesta suele ser híbrida: una sección de aletas extruidas con una base mecanizada, que combina aletas baratas con precisión mecanizada.
La geometría que la extrusión no puede crear
La extrusión empuja el metal a través de una sección transversal fija, lo que significa que cada aleta recorre toda la longitud en una dirección. El mecanizado corta con una herramienta que se mueve en tres ejes, por lo que las aletas pueden correr en dos direcciones (corte cruzado), irradiar hacia afuera desde un cilindro, afilarse, escalonarse o detenerse antes de los bordes. Las aletas de pasador — matrices de pequeños pasadores cuadrados o redondos — son una especialidad mecanizada que supera a las aletas rectas en diseños compactos de aire forzado porque el aire puede girar entre los pasadores en lugar de canalizarse.
| Geometría | Extrusión | Mecanizado CNC |
|---|---|---|
| Aletas rectas paralelas | Sí | Sí |
| Aletas cruzadas o en dos direcciones | No | Sí |
| Aletas radiales en un cilindro | No | Sí |
| Matrices de aletas de pasador | No | Sí |
| Aletas escalonadas o cónicas | Limitado | Sí |
| Aletas en dos caras opuestas | No (dos troqueles) | Sí, una clase de configuración |
| Canal cerrado o cavidad en la base | No | Sí (cavidades) |
Conclusión: si su espacio obliga a aletas en más de una dirección, la decisión del proceso ya está tomada — ningún troquel puede producirlo, y el mecanizado (o el unión de secciones de aletas separadas) es la única ruta. Aquí es donde un disipador mecanizado deja de ser un compromiso y se convierte en la tecnología habilitadora para todo el diseño térmico.
Precisión donde paga
La interfaz térmica vive en la base, y la base es donde los disipadores mecanizados justifican su precio. Una base mecanizada puede mantenerse plana a aproximadamente 0.05 mm o mejor en 100 mm — un orden de magnitud más estricto que una superficie tal como se extruye — lo que permite que una capa fina de grasa o material de cambio de fase haga su trabajo en lugar de puentear huecos de aire. Los patrones de agujeros, avellanados y cavidades se posicionan respecto a la huella del dispositivo con tolerancias de mecanizado normales de ±0.05 mm o más estrictas, por lo que el ensamblaje es repetible de unidad a unidad.
| Característica | Capacidad típica de mecanizado | Por qué importa térmicamente |
|---|---|---|
| Planitud de base | ≤ 0.05 mm por 100 mm | Capa TIM fina y uniforme |
| Posición de agujeros de montaje | Clase ±0.05 mm | Presión de sujeción repetible |
| Cavidades y avellanados | Clase ±0.05 mm | Alojamiento de componentes, hardware cautivo |
| Acabado superficial en la base | Ra 0.8–1.6 µm típico | Resistencia de contacto consistente |
| Espesor de aleta (fresada) | ~0.8 mm y más | Matrices densas sin límites de troquel |
Conclusión: cada 0.05 mm de error de planitud u ondulación en la base se convierte en un hueco de aire bajo el dispositivo, y el aire es el peor material de interfaz térmica en el edificio. Especifique la planitud de la base en el dibujo y el centro de mecanizado la entrega; la misma característica en una extrusión es una operación de fresado separada de todos modos, por lo que pagar por ella una vez como pieza mecanizada suele ser más barato que pagar dos veces.
Realidad de costos: cuándo gana y pierde el mecanizado
Los disipadores mecanizados no tienen costo de troquel, lo que los hace imbatibles a bajo volumen, pero pagan por cada milímetro cúbico de metal eliminado y por minuto de tiempo de husillo. Un bloque simple de aluminio de 100 × 100 × 40 mm con aletas rectas podría mecanizarse en unos minutos; una matriz densa de aletas de pasador en cobre puede llevar una hora. Como guía de planificación, los disipadores de aluminio mecanizados típicamente caen en una banda de costo por pieza más alta que las extrusiones equivalentes hasta que el troquel de extrusión se amortiza — el punto de equilibrio suele situarse entre unos pocos cientos y unos pocos miles de piezas dependiendo de la complejidad del perfil.
| Ruta | Utillaje | Tendencia de costo por pieza | Mejor ajuste |
|---|---|---|---|
| Extrusión, perfil estándar | Ninguno | Más bajo en cualquier volumen | Formas estándar |
| Extrusión, troquel nuevo | $900–2,500 | Cae rápido después de ~500 m | Personalizado de alto volumen |
| Mecanizado CNC, aluminio | Ninguno | Plano, impulsado por tiempo de máquina | Series cortas, bases complejas |
| Mecanizado CNC, cobre | Ninguno | Alto (material + tiempo) | Dispersión local de alto flujo |
| Híbrido: aletas extruidas + base mecanizada | Troquel + mecanizado | Medio | Interfaz de precisión a volumen |
Conclusión: cuando el dibujo necesita una base plana, con cavidades y múltiples características, compare el híbrido contra el mecanizado completo honestamente — una extrusión estándar con base mecanizada puede capturar tanto aletas baratas como precisión mecanizada. Para cualquier cosa por debajo del punto de equilibrio, o cualquier pieza de cobre, o cualquier geometría de dos direcciones, el mecanizado CNC completo desde sólido es la respuesta pragmática, y es la ruta que BQUQ ejecuta en su línea de disipadores de calor mecanizados por CNC — centros de mecanizado en la misma fábrica de Dongguan que también corta disipadores de calor extruidos, por lo que la recomendación del proceso sigue el dibujo en lugar del equipo disponible. Envíe el archivo de la pieza con cantidad y requisitos térmicos a sc@bquq.com para una cotización dentro de 12 horas hábiles; la guía de factores de costo de disipadores de calor explica cómo se apilan las capas de precio si quiere ver las matemáticas primero.
Preguntas frecuentes
P: ¿Cuándo debo elegir un disipador de calor mecanizado por CNC sobre uno extruido?
R: Para prototipos y series cortas de menos de unos cientos de piezas (sin costo de troquel), piezas de cobre, bases que necesitan planitud bajo ~0.1 mm con cavidades y agujeros precisos, y cualquier geometría que la extrusión no pueda producir — aletas cruzadas, radiales o de pasador. A volumen con un perfil adecuado, la extrusión gana en precio.
P: ¿Cuánto limita el mecanizado CNC la geometría de las aletas?
R: Las aletas mecanizadas pueden ser más delgadas que los límites de extrusión — aproximadamente 0.8 mm y más con utillaje estándar — y pueden correr en cualquier dirección que la herramienta pueda alcanzar. Las ranuras estrechas y profundas están limitadas por la longitud y el diámetro de la herramienta; una ranura más profunda que aproximadamente 10–15 veces su ancho necesita utillaje especial o electroerosión (EDM).
P: ¿Es un disipador de calor mecanizado térmicamente mejor que uno extruido?
R: No automáticamente — el rendimiento proviene del área de aletas y el flujo de aire, no de cómo se hicieron las aletas. El mecanizado gana térmicamente donde permite geometría que la extrusión no puede crear (aletas de pasador, aletas de dos direcciones) y donde la planitud de la base mejora la interfaz entre el dispositivo y el disipador.
P: ¿Por qué los disipadores de calor de cobre suelen mecanizarse en lugar de extruirse?
R: El cobre tiene mala extruibilidad — las fuerzas de prensa son altas, la vida del troquel es corta y los tamaños de perfil son limitados. La mayoría de los disipadores de cobre se mecanizan desde placa, se alisan (skiving) o se forman desde chapa de cobre, por lo que el cobre aparece principalmente donde su conductividad justifica el costo.
P: ¿Puedo combinar una sección de aletas extruidas con una base mecanizada?
R: Sí, y a menudo es el valor térmico más inteligente a volumen moderado: la extrusión hace las aletas baratas, luego un pase de mecanizado aplana la base, perfora los agujeros y corta cualquier cavidad. La unión entre los dos es la cuestión de diseño — soldadura fuerte, epoxi o ensamblaje mecánico cada uno tiene su propia penalización térmica.
Artículos relacionados
- heat-sink-cost-factors — Más de la serie de ingeniería de gestión térmica de BQUQ.
- heat-sink-extrusion-design-guide — Más de la serie de ingeniería de gestión térmica de BQUQ.
- heat-sink-selection-workflow — Más de la serie de ingeniería de gestión térmica de BQUQ.
Recursos relacionados
- Acerca de BQUQ: una fábrica fuente certificada ISO9001 en Dongguan que opera cuatro líneas de producción bajo un mismo techo.
- Disipadores de calor y piezas térmicas: opciones extruidas, mecanizadas por CNC y estampadas de la línea térmica — disipadores de calor extruidos, disipadores de calor mecanizados por CNC, disipadores de calor estampados.
- Tendencias de la industria: análisis de fabricación, mercado de materiales y abastecimiento para compradores.
- Artículos técnicos: guías de ingeniería y comparaciones de procesos — más de donde vino este artículo.
- Centro de preguntas frecuentes: respuestas rápidas sobre CNC, estampado, muelles y disipadores de calor.
- Casos de estudio: piezas reales y números reales de proyectos que diseñamos y entregamos.
- Contáctenos: envíe su dibujo y obtenga una cotización dentro de 12 horas hábiles.
Escrito por el equipo de ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y pinzas bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


