
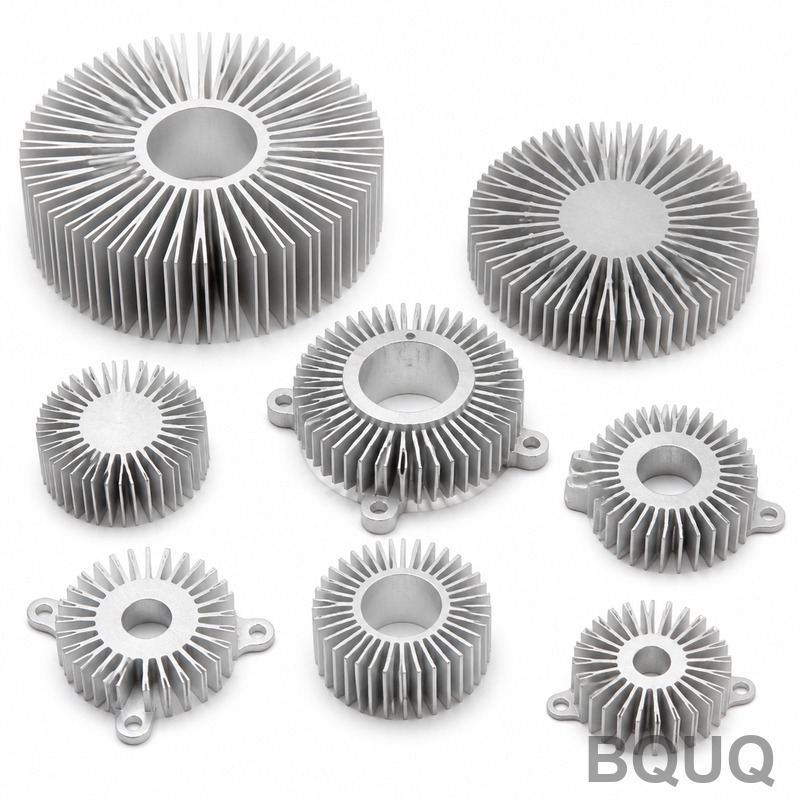
Lista de verificación para el diseño de disipadores: de vatios a producción
Respuesta breve: Comience con los vatios que debe disipar y el espacio disponible. Una extrusión de aluminio de convección natural típicamente maneja de 0,5 a 2 W por cada 10 mm de altura de aleta por cada 100 mm de longitud, pero el único número que importa es la resistencia térmica requerida en °C/W. Divida el aumento de temperatura permitido entre la potencia, reste las pérdidas de interfaz y de dispersión, luego diseñe las aletas, el espesor de la base y el material en función de lo que quede. Confirme que el perfil realmente se pueda extruir, mecanizar o estampar, y fije el acabado antes de fabricar el utillaje. BQUQ cotiza disipadores personalizados en 12 horas laborables desde una fábrica con ISO9001 en Dongguan.
¿Por qué el número de vatios le engaña?
La mayoría de los proyectos de disipadores comienzan con una sola cifra: "necesitamos disipar 40 W". Ese número casi nunca cuenta toda la historia. Lo que importa es la potencia continua, la potencia pico, el ciclo de trabajo y cuánto dura el pico.
Una carga constante de 40 W y un pulso de 40 W que dura 200 ms son problemas térmicos completamente diferentes. El primero necesita un disipador dimensionado para conducción en estado estacionario. El segundo puede satisfacerse solo con masa térmica, con el disipador actuando como amortiguador en lugar de radiador.
Elabore un perfil de carga, no un solo número
Antes de cualquier trabajo de geometría, anote:
- Potencia continua (W) y potencia pico (W)
- Duración del pico y ciclo de trabajo
- Rango de temperatura ambiente, incluido el peor caso dentro de un recinto
- Temperatura máxima permitida del componente (unión, carcasa o superficie)
- Flujo de aire disponible: ninguno, asistido por ventilador o conducto forzado
Si no puede completar los cinco puntos, está diseñando a ciegas. La mayoría de las fallas por sobrecalentamiento se remontan a una suposición optimista de la temperatura ambiente, no a una aleta mal formada.
Convierta a la resistencia térmica requerida
La ecuación que rige es simple:
R_total = (T_componente_máx − T_ambiente) / P
Si un dispositivo debe mantenerse por debajo de 95 °C en un ambiente de 45 °C mientras disipa 30 W, la trayectoria térmica total debe ser inferior a 1,67 °C/W. Ese presupuesto se comparte entre unión a carcasa, material de interfaz, dispersión a través de la base y convección al aire. Un reparto realista para un módulo de potencia media podría verse así:
| Elemento de la trayectoria | Porcentaje típico del presupuesto | Notas |
|---|---|---|
| Unión a carcasa | 20–35% | Fijado por el encapsulado del dispositivo |
| Material de interfaz | 5–15% | Depende del TIM y la presión de montaje |
| Dispersión en la base | 10–20% | Aumenta con una fuente pequeña sobre una base grande |
| Convección al aire | 40–60% | La parte que realmente diseña |
Observe que el disipador en sí rara vez obtiene más de la mitad del presupuesto. Los ingenieros que diseñan primero las aletas y verifican la interfaz al final suelen terminar rehaciendo el utillaje.
¿Qué material debe elegir?
El aluminio y el cobre dominan por buenas razones. El aluminio tiene aproximadamente un tercio de la densidad y una fracción del costo; el cobre conduce el calor unas 1,7 veces mejor, pero pesa tres veces más y cuesta varias veces más por kilogramo.
| Propiedad | Aluminio 6063 | Cobre C11000 | Implicación práctica |
|---|---|---|---|
| Conductividad térmica | ~200 W/m·K | ~390 W/m·K | El cobre dispersa el calor más rápido |
| Densidad | ~2,7 g/cm³ | ~8,9 g/cm³ | El cobre es pesado y costoso |
| Extrusabilidad | Excelente | Deficiente | El cobre es apto para skiving, no para extrusión |
| Costo relativo del material | 1× | 3–4× | El cobre solo donde justifica su lugar |
| Uso típico | Extrusiones, piezas de fundición a presión | Aletas por skiving, placas frías, tubos de calor | Los diseños híbridos son comunes |
Cuándo se justifica el cobre
El cobre justifica su costo en tres situaciones: flujo de calor muy alto desde una fuente pequeña, presupuestos de dispersión ajustados donde la base debe mover el calor lateralmente, y diseños compactos donde el área de aletas es limitada. Una base de cobre con aletas de aluminio —a veces llamado disipador de base de cobre con aletas de aluminio— captura la mayor parte del beneficio de dispersión a una fracción del costo total. Esta es una arquitectura común en electrónica de potencia y módulos LED de alto brillo.
Cuándo gana el aluminio sin discusión
Para cualquier cosa de más de aproximadamente 100 mm de huella con flujo moderado, un disipador de aluminio extruido es casi siempre la respuesta correcta. La extrusión le brinda perfiles de aletas continuos, bajo costo unitario en volumen y una excelente consistencia dimensional. Si su diseño es un panel de recinto de convección natural, la extrusión es la opción predeterminada.
¿Cómo dimensionar las aletas sin adivinar?
La geometría de las aletas es un equilibrio entre el área superficial y el flujo de aire. Más aletas significan más área, pero un espaciado más ajustado implica capas límite más gruesas y menos movimiento de aire. Existe un óptimo, y se desplaza según tenga o no un ventilador.
Reglas prácticas para el espaciado de aletas
| Modo de enfriamiento | Separación típica entre aletas | Espesor de aleta | Notas |
|---|---|---|---|
| Convección natural | 8–12 mm | 1,5–3 mm | Los espacios amplios permiten que el aire ascendente escape |
| Ventilador de baja velocidad | 4–8 mm | 1–2 mm | Equilibre el área con la caída de presión |
| Aire forzado de alta velocidad | 1,5–4 mm | 0,6–1,5 mm | Las aletas densas necesitan presión estática real |
| Placa fría líquida | 0,5–2 mm | 1–2 mm | La geometría del canal está determinada por el caudal |
Estos son puntos de partida, no leyes. Un disipador de convección natural con separaciones de 4 mm entre aletas funcionará notablemente más caliente que el mismo perfil con 10 mm, aunque tenga más área superficial.
Eficiencia de aleta y el punto de rendimientos decrecientes
Las aletas solo ayudan si el calor realmente llega a la punta. La eficiencia de la aleta disminuye a medida que las aletas se vuelven más altas, más delgadas y más limitadas por la conducción. Para aletas de aluminio en aire, la eficiencia a menudo cae por debajo del 70% una vez que la aleta supera aproximadamente 25–30 mm de altura con un espesor de 1,5 mm. Más allá de eso, agregar altura añade material y costo sin un rendimiento proporcional.
El espesor de la base importa más de lo que se espera
Una base delgada ahorra peso pero ahoga la dispersión. Para un troquel pequeño sobre una base grande, un espesor de base de 5–10 mm es común en aluminio. Si está moviendo 200 W desde una fuente de 20 mm × 20 mm, la resistencia de dispersión en la base puede ser fácilmente el segundo término más grande del presupuesto después de la convección.
¿Qué cambia la ruta de fabricación?
La misma geometría térmica se puede producir de varias maneras, y la elección afecta el costo, el plazo de entrega y la relación de aletas alcanzable.
Extrusión
Ideal para perfiles de sección transversal constante en volumen. Los perfiles de disipadores de aluminio extruido pueden alcanzar relaciones de aspecto de aletas de alrededor de 10:1 a 15:1 según la aleación y el espesor de pared. El utillaje es un costo único de matriz; el costo por pieza disminuye drásticamente con la cantidad. La extrusión no puede producir agujeros transversales, socavados o alturas de aletas variables a lo largo de la longitud sin mecanizado secundario.
Skiving
El skiving pliega o rebana aletas de un bloque sólido, produciendo aletas muy densas y altas con una excelente continuidad entre base y aleta. Es adecuado para cobre y aluminio donde la extrusión no puede alcanzar la densidad de aletas requerida. El utillaje es menor que una matriz, pero el tiempo de ciclo es mayor.
Estampado y ensamblajes unidos
Para diseños de perfil bajo o con espacio limitado, los disipadores de aluminio estampados y los ensamblajes de aletas unidas permiten mezclar materiales y formas. Las aletas unidas permiten una base de cobre con aletas de aluminio, o aletas plegadas que concentran una gran área en una envolvente poco profunda.
Fundición a presión y forja
Los disipadores de aluminio fundidos a presión manejan formas 3D complejas, jefes de montaje y recintos en una sola pieza, pero la conductividad térmica es menor que la de la aleación forjada y el espesor de las aletas debe ser generoso. Los disipadores forjados ofrecen mejor densidad y conductividad que las piezas fundidas, pero cuestan más en utillaje.
Mecanizado CNC
El mecanizado CNC se encarga de la base, los agujeros de montaje, las cavidades para tubos de calor, las interfaces críticas de planitud y la producción de lotes pequeños. Para disipadores personalizados donde el perfil no es extruible, o donde las cantidades son de cientos, mecanizar la pieza completa suele ser más rápido que esperar una matriz. BQUQ mecaniza disipadores con tolerancia de ±0,005 mm donde la planitud de la interfaz es importante.
¿Qué decisiones de acabado e interfaz causan problemas después?
Acabado superficial y planitud
Una base mecanizada con una planitud de 0,05 mm y un Ra inferior a 1,6 µm ofrece una interfaz predecible. Las bases rugosas o deformadas obligan a usar un material de interfaz térmica más grueso, y cada 0,1 mm adicional de TIM añade resistencia. Si va a pegar o usar una almohadilla de cambio de fase, especifique la planitud explícitamente en el plano.
Anodizado, galvanizado y acabados en bruto
El anodizado negro añade unos pocos micrones de beneficio de emisividad para convección natural y radiación, pero es una capa dieléctrica: no confíe en las superficies anodizadas para la puesta a tierra eléctrica. El galvanizado con níquel se usa donde importa la soldabilidad o la resistencia a la corrosión. El acabado en bruto de laminación es el más económico y a menudo adecuado en diseños de aire forzado.
Montaje e integración del ventilador
El par de apriete de los tornillos, los clips de resorte y el montaje del ventilador afectan la presión de contacto. Un disipador con jefes de montaje para ventilador diseñados desde el principio evita soportes y herrajes secundarios. Decida temprano si el ventilador se monta en el disipador o en el recinto.
¿Cómo pasar del prototipo a la producción?
Valide con una hoja de especificaciones térmicas
Antes de comprometerse con el utillaje, defina los criterios de aceptación: potencia, ambiente, flujo de aire, temperatura de carcasa permitida y la resistencia térmica medida. Una hoja de especificaciones térmicas estructurada mantiene alineados al proveedor y al equipo de diseño y evita discusiones del tipo "se siente más frío".
Prototipo en el material real
Los prototipos mecanizados en la aleación de producción se comportan de manera diferente a los modelos de plástico o resina impresos en 3D. Si necesita iteración rápida, los prototipos mecanizados en la aleación final le brindan datos térmicos reales.
Diseñe para el proceso que realmente usará
El error de costo más común es diseñar un perfil que parece extruible y luego necesita cinco operaciones de mecanizado. Si el volumen es de 500 piezas, la extrusión más el mecanizado aún puede ganar. Si son 50 piezas, mecanícelo. Si son 50.000, invierta en la matriz y diseñe para ella.
Preguntas frecuentes
P: ¿Cuál es el primer número que necesito para el diseño de un disipador?
R: La resistencia térmica requerida en °C/W, derivada del aumento de temperatura permitido dividido entre la potencia. Todo lo demás —geometría de aletas, material, espesor de base— es una consecuencia de ese número. Los ingenieros que comienzan con dimensiones en lugar de vatios suelen iterar más y gastar más. Escriba el presupuesto térmico antes de esbozar cualquier cosa.
P: ¿Es el cobre siempre mejor que el aluminio para disipadores?
R: No. El cobre conduce aproximadamente 1,7 veces mejor, pero pesa unas tres veces más y cuesta varias veces más por kilogramo. Gana para flujos de calor altos desde fuentes pequeñas y presupuestos de dispersión ajustados. Para huellas grandes con flujo moderado, la extrusión de aluminio es más barata, más ligera y térmicamente adecuada. Los diseños híbridos de base de cobre con aletas de aluminio a menudo ofrecen el mejor equilibrio.
P: ¿Cuánto afecta el espaciado de las aletas al rendimiento?
R: Puede variar el rendimiento entre un 20 y un 40% en convección natural. Las aletas espaciadas demasiado juntas ahogan el flujo de aire ascendente y engrosan las capas límite, por lo que un disipador más denso puede funcionar más caliente que uno más disperso. Las separaciones típicas en convección natural son de 8–12 mm; los diseños de aire forzado pueden llegar a 1,5–4 mm porque el ventilador proporciona presión estática.
P: ¿Pueden cotizar un disipador personalizado sin un plano completo?
R: Sí. Un boceto con la envolvente general, potencia, ambiente, flujo de aire y restricciones de montaje es suficiente para comenzar. BQUQ devuelve una cotización en 12 horas laborables y admite MOQ flexible, por lo que los proyectos en etapa temprana pueden cotizarse antes de que el diseño esté congelado. Envíe archivos a sc@bquq.com o WhatsApp +86 13713157787.
P: ¿Qué causa la mayoría de las fallas de disipadores en campo?
R: Problemas de interfaz, no la geometría de las aletas. Las bases deformadas, la presión de montaje insuficiente, las almohadillas térmicas secas y las suposiciones optimistas de temperatura ambiente explican la mayoría de las devoluciones por sobrecalentamiento. Especificar la planitud de la base, el espesor del TIM y el par de apriete de montaje en el plano previene la mayoría de estos problemas antes de que comience la producción.
Recursos relacionados
- Acerca de BQUQ y nuestra fábrica en Dongguan: /about/
- Disipadores personalizados y herrajes térmicos: /heat-sinks/
- Perfiles de disipadores de aluminio extruido: /extruded-heat-sinks/
- Disipadores mecanizados por CNC y placas frías: /cnc-machined-heat-sinks/
- Tendencias de la industria en gestión térmica: /industry-dynamics/
- Artículos técnicos y guías de ingeniería: /bquq-blog/
- Preguntas frecuentes: /faq/
- Contacte al equipo de ingeniería: /contact/
Autoría del equipo de ingeniería de BQUQ. BQUQ (Dongguan) realiza mecanizado CNC (±0,005 mm), estampado de metal, muelles personalizados y producción de disipadores en una sola fábrica con ISO9001. Abastecimiento directo desde Dongguan, China — cotización en 12 horas: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


