
El costo de un disipador de calor depende del troquel, la extrusión, el mecanizado y el acabado. Se explican los incrementos de costo y los puntos de equilibrio por cantidad. BQUQ (ISO9001, Dongguan) cotiza en 12 horas.
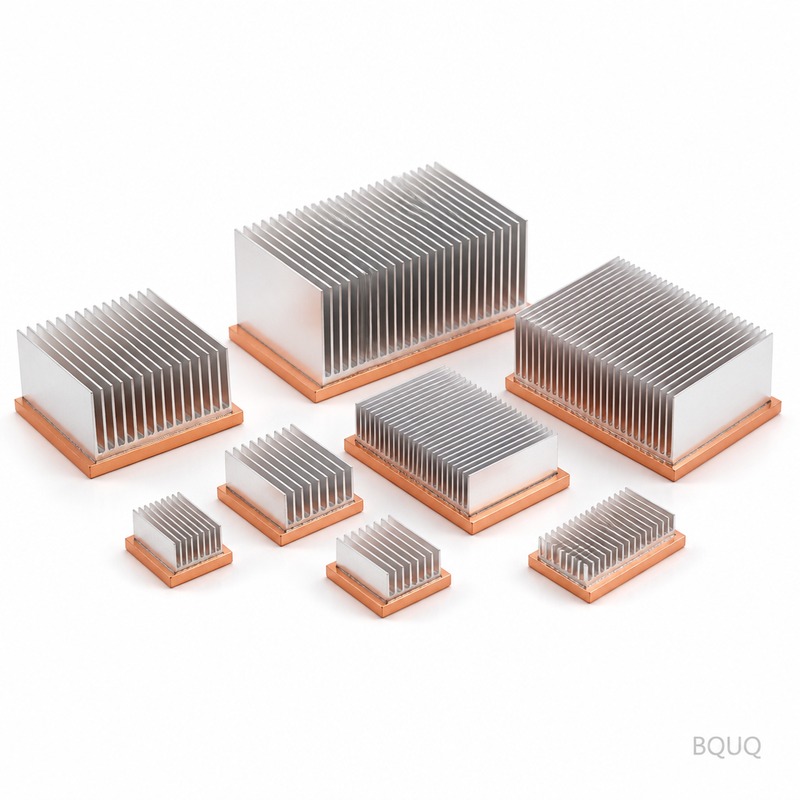
Qué impulsa el costo de un disipador de calor: troquel, extrusión, mecanizado y acabado
El costo de un disipador de calor es una suma de cuatro decisiones: el utillaje (el troquel o su ausencia), la extrusión o el material de partida, las operaciones de mecanizado que convierten el perfil bruto en una pieza terminada y el acabado superficial. Un disipador extruido simple, cortado a medida, puede costar entre $1 y $5 por unidad en volumen; si se añade un troquel personalizado, fresado de la base, taladrado y anodizado negro, la misma pieza puede costar entre $5 y $20 hasta que el troquel se amortice. La habilidad está en saber qué capa se está llevando tu presupuesto.
Los disipadores de calor parecen simples (un bloque de aluminio con aletas), por lo que los compradores suelen sorprenderse por la diferencia de precio entre dos piezas visualmente similares. Esa diferencia casi nunca es magia; es la matemática de la cantidad de utillaje y el tiempo de máquina oculto en la geometría. Esta guía desglosa el precio capa por capa para que veas exactamente a dónde va el dinero y qué palancas realmente lo mueven.
Capa 1: Utillaje — El troquel o su ausencia
Los perfiles extruidos necesitan un troquel de extrusión, y los troqueles cuestan dinero real porque son herramientas de acero de precisión cortadas según tu sección transversal exacta. Un troquel típico para perfil de disipador cuesta entre $900 y $2,500 dependiendo de la complejidad, y un segundo juego de troqueles de "estirado/enderezado" y las pruebas de muestra añaden un poco más en el primer pedido. El troquel es un costo fijo repartido entre cada metro que extruyas, lo que convierte su parte por pieza en un puro juego de cantidades.
| Ruta de construcción | Costo de utillaje (típ.) | Cuándo funciona la matemática |
|---|---|---|
| Extrusión, perfil de stock existente | Ninguno (el troquel existe) | Cualquier cantidad; más barato por pieza |
| Extrusión, nuevo troquel personalizado | $900–2,500 | ~500+ m/año o programa de varios años |
| Mecanizado CNC desde sólido | Ninguno (solo programación) | Prototipos y series cortas, bases complejas |
| Aleta estampada/plegada | Troquel $2,000–8,000+ | 50,000–100,000+ piezas/año |
| Aleta unida/cepillada (skived) | Fijación + utillaje de unión | Alto rendimiento, volumen moderado |
Conclusión: el troquel es una apuesta por el volumen. Si el programa es de 200 piezas en total, un troquel de $1,500 añade $7.50 por pieza antes de cortar cualquier metal, casi siempre peor que mecanizar desde sólido. Si el programa produce 50,000 piezas al año, el mismo troquel cuesta $0.03 por pieza y se vuelve casi gratis. Nunca compares una cotización de extrusión con una de mecanizado sin dividir el troquel entre tu cantidad real.
Capa 2: Material y extrusión
La extrusión en sí se cotiza por kilogramo de aluminio más un cargo por corrida que refleja la dificultad del perfil. Un perfil simétrico simple se extruye rápido; un perfil alto con aletas finas va lento y desgasta más el troquel. La aleación importa menos de lo que la gente espera en cuanto al precio: la 6063-T5 es la aleación térmica de extrusión por defecto y cuesta casi lo mismo que la 6061 en la mayoría de las fábricas, pero la dificultad del perfil mueve el precio de forma significativa. Después de la extrusión, el perfil se corta a medida, y es en cada operación subsiguiente donde el costo por pieza realmente aumenta.
| Característica del perfil | Efecto en el costo de extrusión | Notas |
|---|---|---|
| Perfil simple, plano o de bloque | Referencia | Velocidad de prensa más rápida |
| Perfil con aletas, paso ≥ 6 mm | +0–15% | Perfiles térmicos estándar |
| Aletas densas, paso < 4 mm | +15–40% | Prensa más lenta, mayor desgaste del troquel |
| Paredes finas de menos de ~1.5 mm | +20–50% | Difícil de llenar, el control dimensional sufre |
| Asimetría o lengüetas finas | +10–30% | El flujo de metal es más difícil de equilibrar |
Conclusión: el costo de extrusión sigue la dificultad de empujar el metal a través del troquel, y los perfiles densos o de paredes finas se pagan dos veces: una en la velocidad de prensa y otra en el mantenimiento del troquel. Si tus aletas necesitan un paso de menos de ~4 mm, pregunta si el requisito de rendimiento es real antes de pagar la prima de extrusión; la respuesta suele ser ensanchar las aletas y añadir un ventilador.
Capa 3: Mecanizado — Donde se crea el costo por pieza
Muy pocos disipadores se envían como extrusión desnuda. La mayoría necesitan corte a medida, fresado de la base para garantizar la planitud, taladrado y roscado de los orificios de montaje y, a veces, cavidades, escalones o salientes de montaje. Cada una de esas operaciones es tiempo de máquina, y el tiempo de máquina es el mayor costo controlable en la suma. El corte con sierra a medida es la operación más barata y se aplica a todas las piezas; el fresado de la base para la planitud conlleva una prima de baja a moderada, necesaria siempre que un dispositivo de potencia dependa de un buen contacto con el material de interfaz térmica (TIM); el taladrado y roscado de los orificios de montaje es otra partida de baja a moderada en la mayoría de los ensamblajes. Las cavidades, los escalones y los avellanados para alojar componentes entran en el rango moderado, y una especificación estricta de planitud, como ≤ 0.1 mm en 100 mm en una cara de IGBT o módulo, añade una prima moderada porque exige una configuración estable y una inspección real. El mecanizado CNC completo del perfil desde sólido se sitúa en la parte superior del rango de costos y justifica su precio solo en series cortas o geometrías complejas.
Conclusión: cada operación añadida es una partida en la cotización, por lo que el diseño de disipador más barato es el que tiene menos características post-extrusión. Combina operaciones cuando puedas: una sola cara fresada que sirva tanto como superficie TIM como referencia para el taladrado de orificios es más barata que dos características toleradas por separado.
Capa 4: Acabado y la suma final del precio
El anodizado es el acabado estándar para disipadores de calor, y también es donde las exigencias cosméticas inflan el costo. El anodizado transparente o negro en extrusiones suele añadir una cantidad moderada por pieza que escala con la superficie; el enmascarado para anodizado selectivo, la igualación estricta de color o las superficies cosméticas Clase A añaden costos de manipulación y rechazo desproporcionados con respecto a su valor de ingeniería. En el aspecto térmico, el anodizado negro realmente ayuda en los diseños de convección natural, por lo que la elección del acabado debe seguir el modo de enfriamiento, no al departamento de marketing.
| Acabado o extra | Nota de costo típica | Valor de ingeniería |
|---|---|---|
| Ninguno (acabado de fábrica) | Gratis | Bien bajo aire forzado |
| Anodizado transparente | Adición baja | Protección contra la corrosión, estándar |
| Anodizado negro | Adición baja a moderada | Ganancia real en convección natural (radiación) |
| Enmascarado para anodizado selectivo | Adición moderada | Solo para caras de montaje conductoras |
| Superficie cosmética Clase A | Adición alta | Rara vez necesaria en un disipador |
| Cromatado/conversión | Adición baja | Caminos de conexión a tierra eléctrica, corrosión |
Conclusión: combina las cuatro capas en una sola vista y la estructura de precios se vuelve legible. A continuación se muestra una suma indicativa para un disipador extruido de tamaño mediano en diferentes cantidades: trata los números como rangos, no como cotizaciones, porque tu dibujo define el valor real.
| Escenario (clase mediana de 100 × 100 mm) | 50 piezas | 500 piezas | 5,000 piezas |
|---|---|---|---|
| Perfil de stock existente, solo corte con sierra | $4–8 | $2–4 | $1–2.5 |
| Perfil existente + fresado de base + orificios + anodizado negro | $8–18 | $4–8 | $2.5–5 |
| Nuevo troquel personalizado + mecanizado + anodizado (troquel amortizado) | $20–40 | $6–12 | $3–6 |
| Mecanizado CNC desde sólido, base compleja | $15–40 | $8–18 | $5–12 |
Conclusión: la cantidad colapsa todas las capas excepto el material y el tiempo de máquina. El mayor ahorro individual en la mayoría de los programas no es negociar, sino elegir la ruta de construcción que coincida con el volumen anual real, que es exactamente la conversación que debes tener con la fábrica antes de cortar cualquier troquel. Una fábrica que produce disipadores de calor extruidos, disipadores de calor mecanizados por CNC y disipadores de calor estampados bajo el mismo techo puede guiar esa decisión sin inflar costos; nuestra guía de diseño de extrusión de disipadores de calor cubre los límites de perfil que mantienen bajo control el costo del troquel y el precio de extrusión.
Preguntas frecuentes
P: ¿Cuánto cuesta un troquel de extrusión personalizado para disipador de calor?
R: Un troquel típico para perfil de disipador cuesta entre $900 y $2,500 dependiendo del tamaño y la complejidad, y el trabajo de muestras y enderezado añade algo al primer pedido. El troquel es un costo único que se vuelve insignificante una vez que el volumen supera unos pocos miles de metros de perfil.
P: ¿Por qué es tan cara mi cotización de disipador de calor en pequeñas cantidades?
R: Porque los costos fijos (amortización del troquel, si lo hay, programación, configuración e inspección de la primera pieza) se reparten entre pocas piezas, y las corridas cortas de extrusión pagan un cargo mínimo. Con 50 piezas, el mecanizado desde sólido suele ser mejor que la extrusión; con 5,000 piezas, el mismo diseño puede caer a un tercio del precio unitario.
P: ¿El anodizado negro aumenta mucho el costo del disipador de calor?
R: El anodizado negro añade solo una cantidad moderada por pieza en extrusiones estándar, aunque escala con la superficie. También mejora genuinamente el rendimiento de convección natural mediante radiación, por lo que suele ser el acabado correcto para diseños pasivos, y el lugar equivocado para recortar costos.
P: ¿Cuál es la forma más barata de fabricar un disipador de calor?
R: Usa un perfil de extrusión de stock existente, cortado a medida, sin mecanizado posterior más allá de lo que el ensamblaje realmente necesite. Cada operación añadida (fresado de base, taladrado, roscado, anodizado, embalaje para superficies cosméticas) añade una capa de costo con una razón de ingeniería real detrás.
P: ¿Cuándo el estampado se vuelve más barato que la extrusión para disipadores de calor?
R: Típicamente por encima de aproximadamente 50,000–100,000 piezas al año, donde el costo del troquel de chapa metálica se amortiza hasta casi cero y las aletas finas pueden formarse a partir de bobina. Por debajo de ese volumen, la construcción extruida o mecanizada por CNC casi siempre gana en costo total.
Artículos relacionados
- cnc-machined-heat-sinks-guide — Más de la serie de ingeniería de gestión térmica de BQUQ.
- heat-sink-extrusion-design-guide — Más de la serie de ingeniería de gestión térmica de BQUQ.
- heat-sink-fin-design-guidelines — Más de la serie de ingeniería de gestión térmica de BQUQ.
Recursos relacionados
- Acerca de BQUQ: una fábrica fuente certificada ISO9001 en Dongguan que opera cuatro líneas de producción bajo un mismo techo.
- Disipadores de calor y piezas térmicas: opciones extruidas, mecanizadas por CNC y estampadas de la línea térmica — disipadores de calor extruidos, disipadores de calor mecanizados por CNC, disipadores de calor estampados.
- Tendencias de la industria: análisis de fabricación, mercado de materiales y abastecimiento para compradores.
- Artículos técnicos: guías de ingeniería y comparaciones de procesos — más de donde vino este artículo.
- Centro de preguntas frecuentes: respuestas rápidas sobre CNC, estampado, muelles y disipadores de calor.
- Casos de estudio: piezas reales y números reales de proyectos que diseñamos y entregamos.
- Contáctenos: envíe su dibujo y obtenga una cotización dentro de 12 horas hábiles.
Escrito por el equipo de ingeniería de BQUQ. BQUQ es una fábrica fuente certificada ISO9001 en Dongguan, China, que opera líneas de mecanizado CNC, estampado de metales, muelles personalizados, disipadores de calor y portaherramientas bajo un mismo techo. Envíe dibujos a sc@bquq.com o WhatsApp +86 13713157787 para una cotización dentro de 12 horas hábiles. www.bquq.com


